28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

| 机器人夹具与末端执行器(EOAT)为什么常用高强度螺丝? 高强度螺丝系列:8.8 / 10.9 / 12.9 级怎么选,定制要注意什么? |
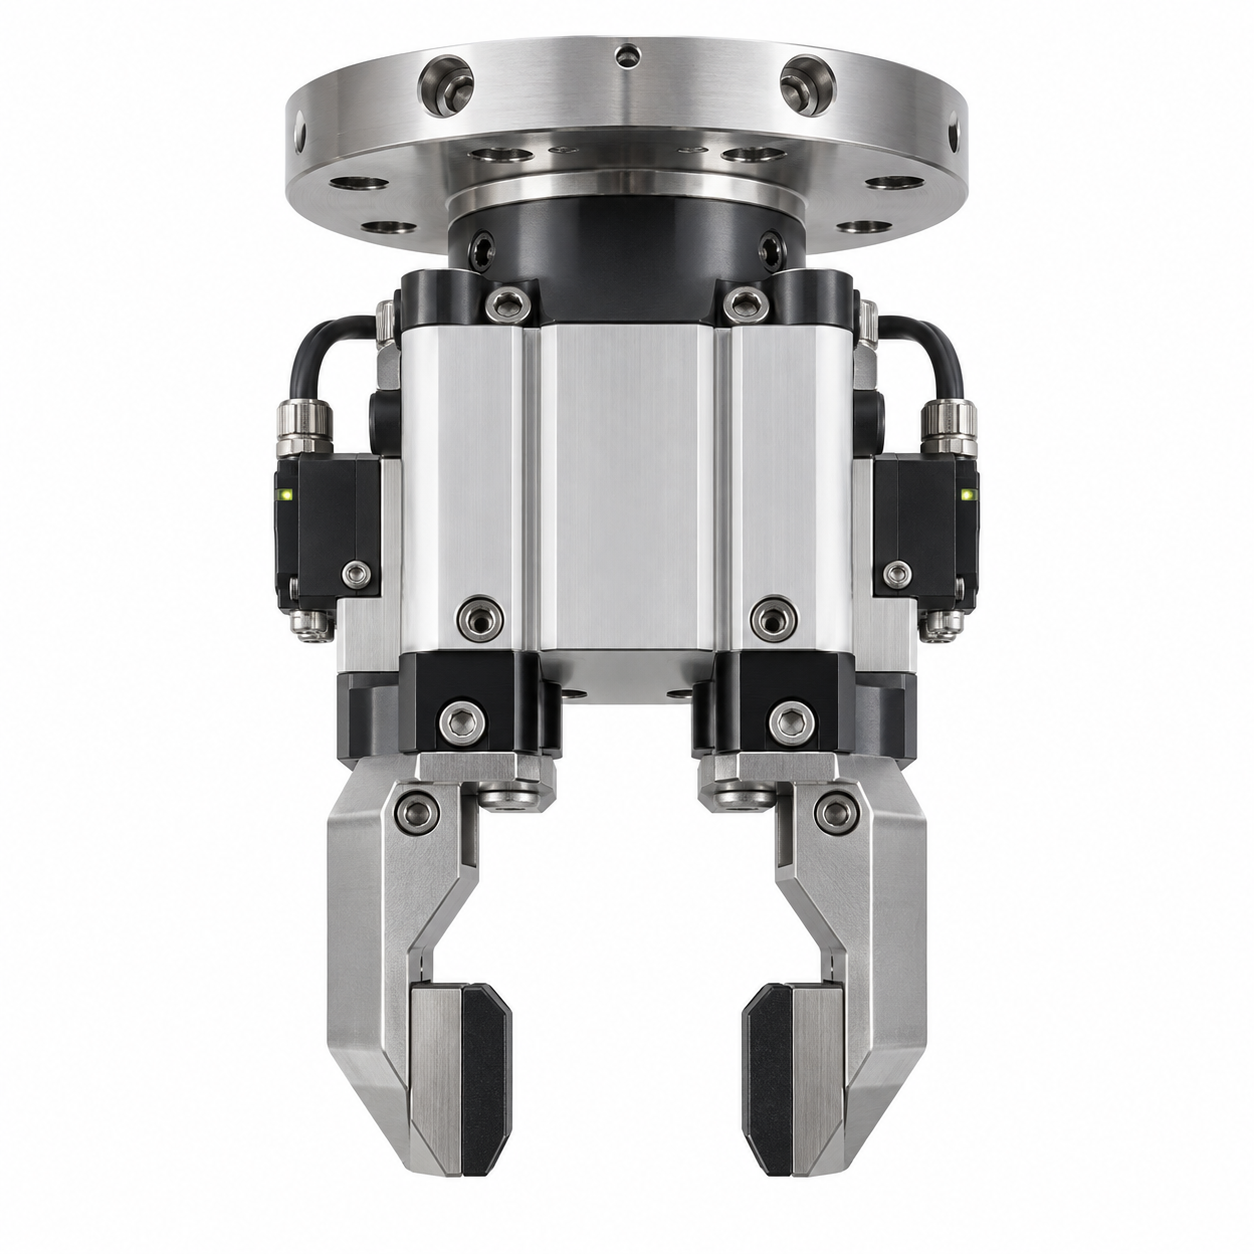
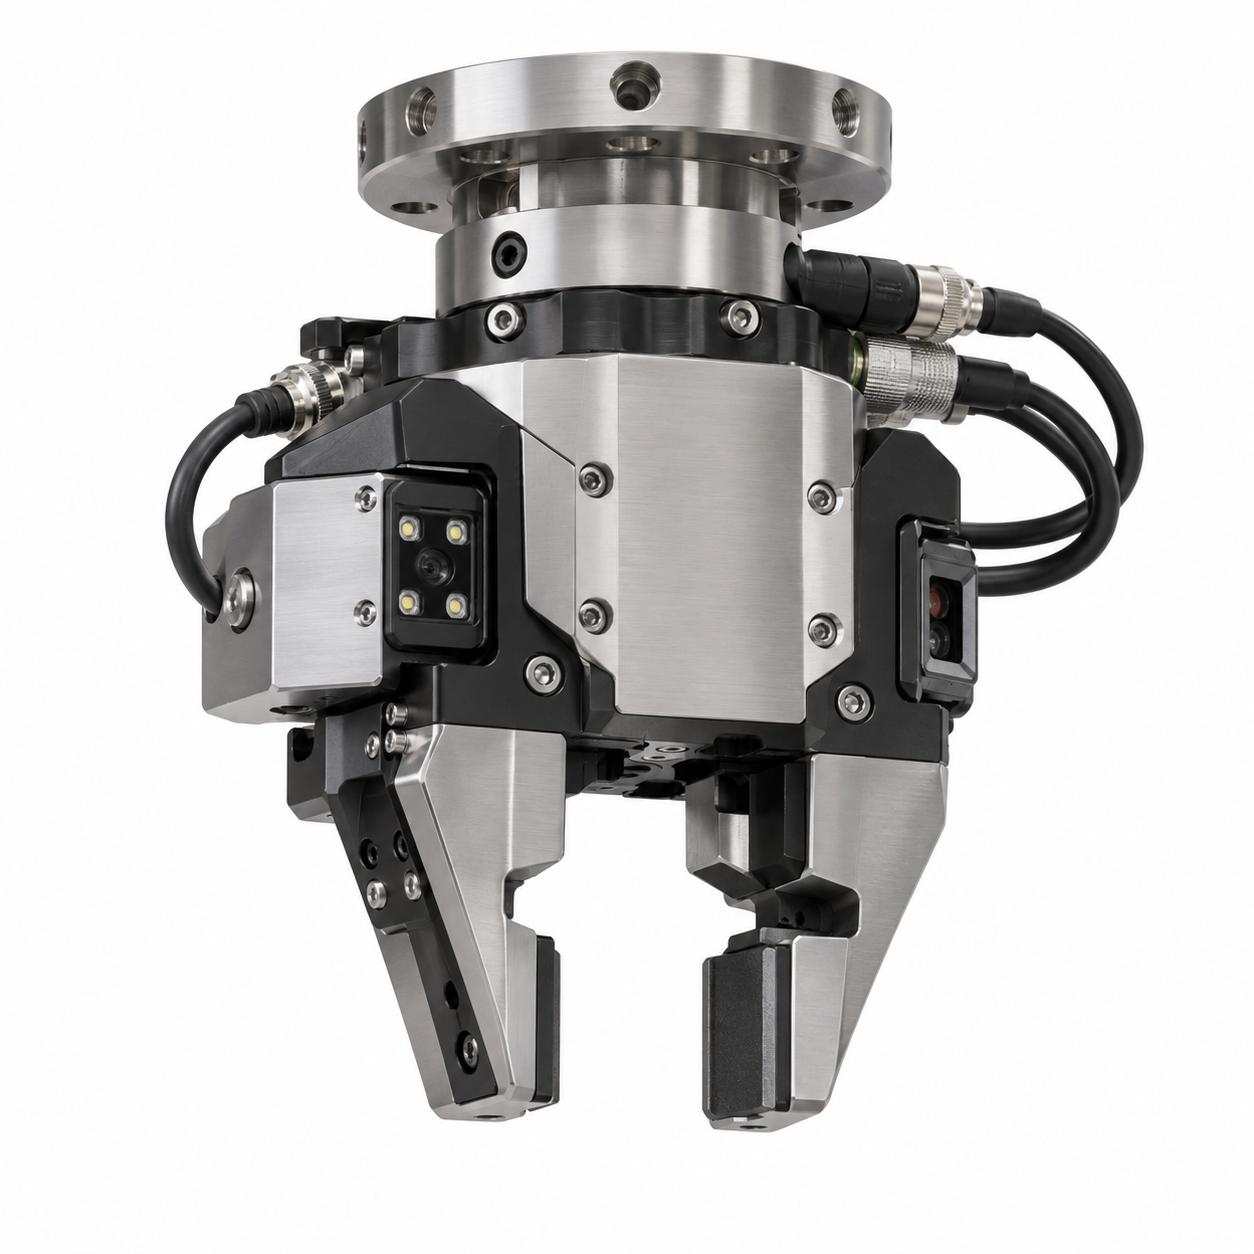
| 机器人夹具与末端执行器(EOAT)是装在机器人手臂末端、直接与工件打交道的部件,看起来只是几个夹爪和支架,实际上是整台设备受力最集中的位置之一:它整体悬臂挂载在机器人末端,节拍运行中持续承受加减速冲击、夹持反力与振动——安装在指块、法兰、快换盘、传感器支架上的螺丝,正是这些载荷的传递点。 因此,这类螺丝在选型时,除了考虑尺寸与连接,还要关注 8 个维度: |
| 强度等级 | 表面防腐 | 装配空间 | 拆装频率 |
| 头部结构 | 螺纹尺寸 | 防松要求 | 材料与工艺 |
| 对这类受力明确、又讲究轻量化的位置,8.8 / 10.9 / 12.9 级高强度螺丝系列是常见选择 |
| 一、EOAT 的螺丝为什么更关注强度等级? |
| EOAT 与静止结构不同,它带着工件一起高速运动,螺丝长期面对的是一组动态载荷,常见受力来源包括: |
| 悬臂挂载弯矩 | 加减速冲击 | 夹持反力 | 意外碰撞 | 机器人振动 |
| 特别是夹爪指块、法兰与快换盘、气爪和传感器安装位,螺丝的杆部与螺纹持续承受剪切、冲击与交变载荷。如果强度等级与载荷不匹配,长期运行后可能出现: |
| 指块松动位移 | 螺纹滑牙 | 交变载荷疲劳断裂 |
| 振动松脱 | 螺纹损伤 | 预紧力衰减 |
| 末端件一旦松脱或断裂,轻则掉件停机,重则撞机损坏工件与机器人本体——因此 EOAT 的受力路径通常按 8.8 级起步,关键位置评估 10.9 / 12.9 级高强度螺丝。 |
| 二、8.8 级高强度螺丝适合 EOAT 哪些位置? |
| 对于静态安装、不直接传递夹持力的位置,8.8 级(常用 10B21 低碳合金钢调质,表面硬度约 HRC22–32)通常已经足够,典型位置包括: |
| 视觉相机与传感器支架 | 线缆与气管固定支架 |
| 末端护罩连接 | 末端电气盒安装 |
| 非承载类挡块与辅助支架 | |
| 这类位置对螺丝的主要要求通常是: |
| 强度满足常规固定载荷,同时配合表面防腐使用 |
| 如果指块或支架直接参与夹持、承受冲击或位于交变载荷路径上,就要重新核对载荷,考虑升级强度等级。 |
| 三、什么时候需要 10.9 / 12.9 级高强度螺丝? |
| 夹持力路径与冲击位置,需要进一步评估 10.9 / 12.9 级(常用 SCM435 中碳合金钢调质)。典型高载荷位置包括: |
| 夹爪指块固定 | 法兰与快换盘连接 | 气爪与气缸安装 |
| 承受弯矩的悬臂支架 | 高夹持力路径 | 高节拍冲击位 |
| 在这些位置,只看“能不能拧进去”是不够的,还要看预紧力能否保持、交变载荷下的疲劳表现,以及结构死角是否容易积存腐蚀介质。另一个常被忽略的价值是轻量化:同等夹持载荷下,更高强度等级允许评估更小规格或更少数量,直接降低末端重量与惯量——对高节拍机器人意味着更快的节拍与更低的能耗(按设计计算评估)。 |
| 不过,并不是所有位置都需要 12.9 级。等级越高硬度越高,塑性与韧性也会随之下降;薄壁工件接触位、需要频繁微调的机构按图纸评估;小规格高等级对材料与调质均匀性的要求也更高。 |
| 所以高强度螺丝选型的核心不是:等级越高越好,而是强度与末端载荷工况匹配。 |
| 四、8.8 / 10.9 / 12.9 级到底怎么选? |
| 三个等级不是简单的"低—中—高"排序,而是由材料体系、热处理方式与硬度区间共同决定的三种工程选择。落地选型时,建议按下面这个顺序走一遍,而不是一上来就定等级: |
| ① 先定载荷类型与安装位置 | ② 再定规格与螺纹啮合长度 | ③ 然后定强度等级 | ④ 再定表面处理与防松方式 | ⑤ 最后定检测与验证方式 |
| 上表为常用参考区间,实际等级、材料与硬度以图纸、载荷工况及项目验证结果为准。10.9 与 12.9 同属 SCM435 盐浴调质体系,硬度区间相邻,很多项目是结合规格、装配空间与成本一起评估后确定的。 |
| 还有一个最容易被忽略的判断点:螺纹啮合长度与配合件的强度。螺丝等级再高,如果内螺纹齿数不足、配合件是薄壁或低强度材料,最早失效的往往不是螺丝本身,而是配合螺纹。所以在评估强度等级之前,先把"拧进多少、拧进什么材料里"确认清楚,比单纯提高等级更有效。 |
| 等级不是越高越好,而是"载荷—啮合长度—材料—热处理"这四项能对上 |
| 五、定制高强度螺丝,这 8 个维度怎么落地? |
| 回到开头提到的 8 个维度。它们不是并列的选项清单,而是从"能不能用"到"能不能稳定用"的递进关系——每一个维度最后都会落到图纸、材料与工艺的具体决定上。 |
| ① 强度等级 先判断载荷类型:是静态固定,还是持续承受夹持反力、加减速冲击与交变载荷;再核对螺纹啮合长度与配合件强度。等级不足,问题通常先出现在螺纹与杆部;等级过高,则要在塑性与韧性上留出让步空间。 |
| ② 表面防腐 EOAT 多在车间环境使用,处理方式要按是否有切削液、清洗剂、湿度与擦拭频次来定。电镀类处理在 6.8 级以上需做除氢,耐盐雾时长可通过锌镍合金、达克罗等方案按项目评估;不锈钢件则按本色、钝化、真空处理或 QPQ 等方向选择,不同材料可用的处理方式并不通用。 |
| ③ 装配空间 末端结构紧凑,最常见的问题是工具干涉与批头空间不足。可以通过低头结构、沉头、小头型或特殊槽型释放空间。头部直径与厚度能否压缩、是否需要薄头,一般在图纸评审阶段一并确认,越早提出越容易实现。 |
| ④ 拆装频率 夹具换型频繁时,螺丝会被反复锁退。选防松方案前先确认拆装次数:需要经常拆卸的,适合颗粒状尼龙胶类点胶,耐温约 200 °C、可反复锁退;装配后不再拆卸的,可评估化学胶类全周点胶方案。选错方向,要么拆不动,要么防松失效。 |
| ⑤ 头部结构 非标头型、深槽、异形头部与薄头都属于定制范围,但头部结构直接影响模具方案与成型方式。头部直径做到螺纹直径的数倍、槽深较深、头部厚度较大或头部不规则的方案,都建议在图纸评审时先确认可制造性与成型风险,避免样品阶段才发现需要改结构。 |
| ⑥ 螺纹尺寸 除公制规格外,还要确认粗牙/细牙、英制规格,以及是否存在特殊螺距或特殊牙型需求。规格越小、长度越长,螺纹与杆部的加工难度越高,对应的公差能力需要单独确认——同一个公差的可行性,在小规格长杆件上和大规格短件上并不相同。 |
| ⑦ 防松要求 除点胶外,还可结合防震胶等方案,让螺丝在振动环境下保持锁紧。点胶位置(全周、对边、对点)会影响防松效果与拆卸手感,应按装配方式与拆卸需求确定,而不是一律全周;对点方式在部分应用中反而比全周更稳定。 |
| ⑧ 材料与工艺 8.8 级常用 10B21,10.9 / 12.9 级常用 SCM435;不锈钢件可按 303Cu、304、316L、17-4PH、A286 等方向评估,钛件可评估纯钛 TA1 / TA2 与 TC4。工艺链条通常是冷镦成型 → 多工位成型 → 搓牙 → CNC 二次加工 → 磨削/校直 → 检测 → 表面处理配套;长螺丝采用一体冷镦合模成型,而不是焊接拼接长杆。 |
| 这 8 个维度看似各自独立,实际是互相牵制的:提高等级可能要放弃一部分韧性,压缩头部尺寸可能影响夹持刚度,改表面处理会带出除氢要求,改防松方式又会影响拆装效率。定制的价值,正是在这些牵制关系里找到能同时满足性能与制造的一组解。 |
| 六、EOAT 高强度螺丝最容易踩的 4 个坑 |
| 坑一:等级越高越好 | 坑二:只算螺丝,不算配套螺纹 |
| 坑三:高强度件电镀后不除氢 | 坑四:只关心拧紧,不管扭矩 |
| 坑一:等级越高越好 等级越高,硬度越高,塑性与韧性相应下降。非关键位置用 12.9 级,往往是花了更高的成本,却把应力更多转移到了配合件上。 建议:静态固定位按 8.8 级评估;夹持力路径与冲击位再评估 10.9 / 12.9 级。 | 坑二:只算螺丝,不算配套螺纹 螺纹啮合齿数不足、配合件偏薄或材料偏软时,先失效的可能是内螺纹或配合件,而不是螺丝。 建议:把啮合长度、配合件材质与壁厚和螺丝等级放在一起核对。 |
| 坑三:高强度件电镀后不除氢 高强度件经电镀后存在氢脆风险,装配后短期内看不出问题,长期受力才暴露。 建议:6.8 级以上电镀件要求做除氢处理,并在技术要求中写明。 | 坑四:只关心拧紧,不管扭矩 预紧力不足,振动下容易松脱;扭矩过大,则可能滑牙或损伤配合螺纹。 建议:在图纸或技术要求中明确扭矩与预紧力要求,并按此验收。 |
| 七、询价前把这份清单填完,方案能快一倍 |
| 高强度螺丝是典型的"参数驱动"产品:同样的外观,材质、等级、公差、表面处理不同,可制造性与成本差异很大。下面这 10 项信息,能一次给全,评估环节会顺畅很多: |
| ① 材质要求 | ② 螺纹规格与牙型 | ③ 杆长与总长 | ④ 强度等级 | ⑤ 表面处理要求 |
| ⑥ 头型与槽型 | ⑦ 关键尺寸公差 | ⑧ 数量与批量节奏 | ⑨ 使用位置与受力情况 | ⑩ 是否需要点胶防松 |
| 有图纸最直接。没有图纸也可以先说明使用位置、受力方式与装配空间,我们可以先出可制造性(DFM)建议,再定结构与规格。 |
| 八、高强度螺丝定制,世世通能配合什么? |
| 世世通从 1998 年开始从事螺丝制造,定位是复杂非标螺丝定制解决方案供应商。机器人夹具与末端执行器(EOAT)正是我们长期对接的重点行业方向之一,高强度螺丝与长螺丝是其中的常见需求。可配合的内容包括: |
| 强度等级 可做 12.9 级高强度螺丝,特殊材质按项目评估可达 HRC55,并可提供硬度检测数据。 |
| 长螺丝 一体冷镦合模一次成型,不以焊接拼接长杆;12.9 级可做到核心硬度达标,同心度控制参考 ±2°,盐雾按处理方案常规可评估至 300h+。 |
| 台阶与精密件 台阶(肩部定位)螺丝公差参考 ±0.03mm;微型精密螺丝最小可做 M0.8;小规格加长杆件按结构评估。 |
| 材料体系 10B21、SCM435、303Cu、304、316L、17-4PH、A286、纯钛 TA1 / TA2、TC4 等按项目评估。 |
| 工艺链条 冷镦成型 → 多工位成型 → 搓牙 → CNC 二次加工 → 磨削/校直 → 检测 → 表面处理配套。 |
| 检测能力 尺寸、螺纹通止、螺距、深度、角度、同心度、光学投影、金相、洛氏/维氏硬度、扭矩等项目可检;盐雾、材质成分等由第三方配套,并说明来源。 |
| 工程配合 图纸评估 → DFM 可制造性建议 → 材料与工艺评估 → 公差与结构评估 → 样品验证 → 批量制造验证 → 检测方案与批次追溯。 |
| 说明:以上规格、公差与表面处理数据为能力参考,具体以图纸、载荷工况、项目验证结果与最终确认为准。检测项目与频次按图纸及技术要求约定,第三方检测按项目配套安排。 |
| 九、关于 EOAT 高强度螺丝的 5 个常见问题 |
| Q1:EOAT 上的螺丝是不是都要用 12.9 级? 不是。静态安装、不直接传递夹持力的位置,8.8 级通常已经足够;夹持力路径、法兰与快换盘、高节拍冲击位再评估 10.9 / 12.9 级。等级越高,塑性与韧性越低,非关键位置用高等级并不划算。 |
| Q2:不锈钢件也能做 8.8 / 10.9 / 12.9 级吗? 不锈钢通常按 A2-50、A2-70、A4-70 等体系表达强度,而不是碳钢的 8.8 / 10.9 / 12.9 分级。如果工况需要更高强度,可以按 17-4PH 等沉淀硬化类材料方向评估,具体按项目确认。 |
| Q3:能提供硬度或相关检测报告吗? 可以按项目提供硬度等检测数据,检测项目与频次按图纸及技术要求约定;盐雾、材质成分等第三方检测按项目配套安排,并会说明数据来源。 |
| Q4:高强度螺丝可以重复使用吗? 已经历过预紧与载荷的螺丝,再次装配时预紧力与疲劳状态会变化。关键承载位建议按项目评估是否复用;频繁拆装位更适合选择合适的防松方案,并按维护周期管理更换。 |
| Q5:交期怎么评估? 交期按图纸结构、工艺路线、表面处理方案与数量评估后确认,样品阶段与批量阶段分别评估;涉及开模的项目,模具周期与生产周期需要分开计算。 |
| EOAT 的高强度螺丝,难点从来不在"能不能拧进去",而在于"长期高速运行后还能不能保持预紧"。把你的图纸、使用位置或失效情况发给我们,先做一轮可制造性与选型评估,再定结构与等级。 |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司