28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

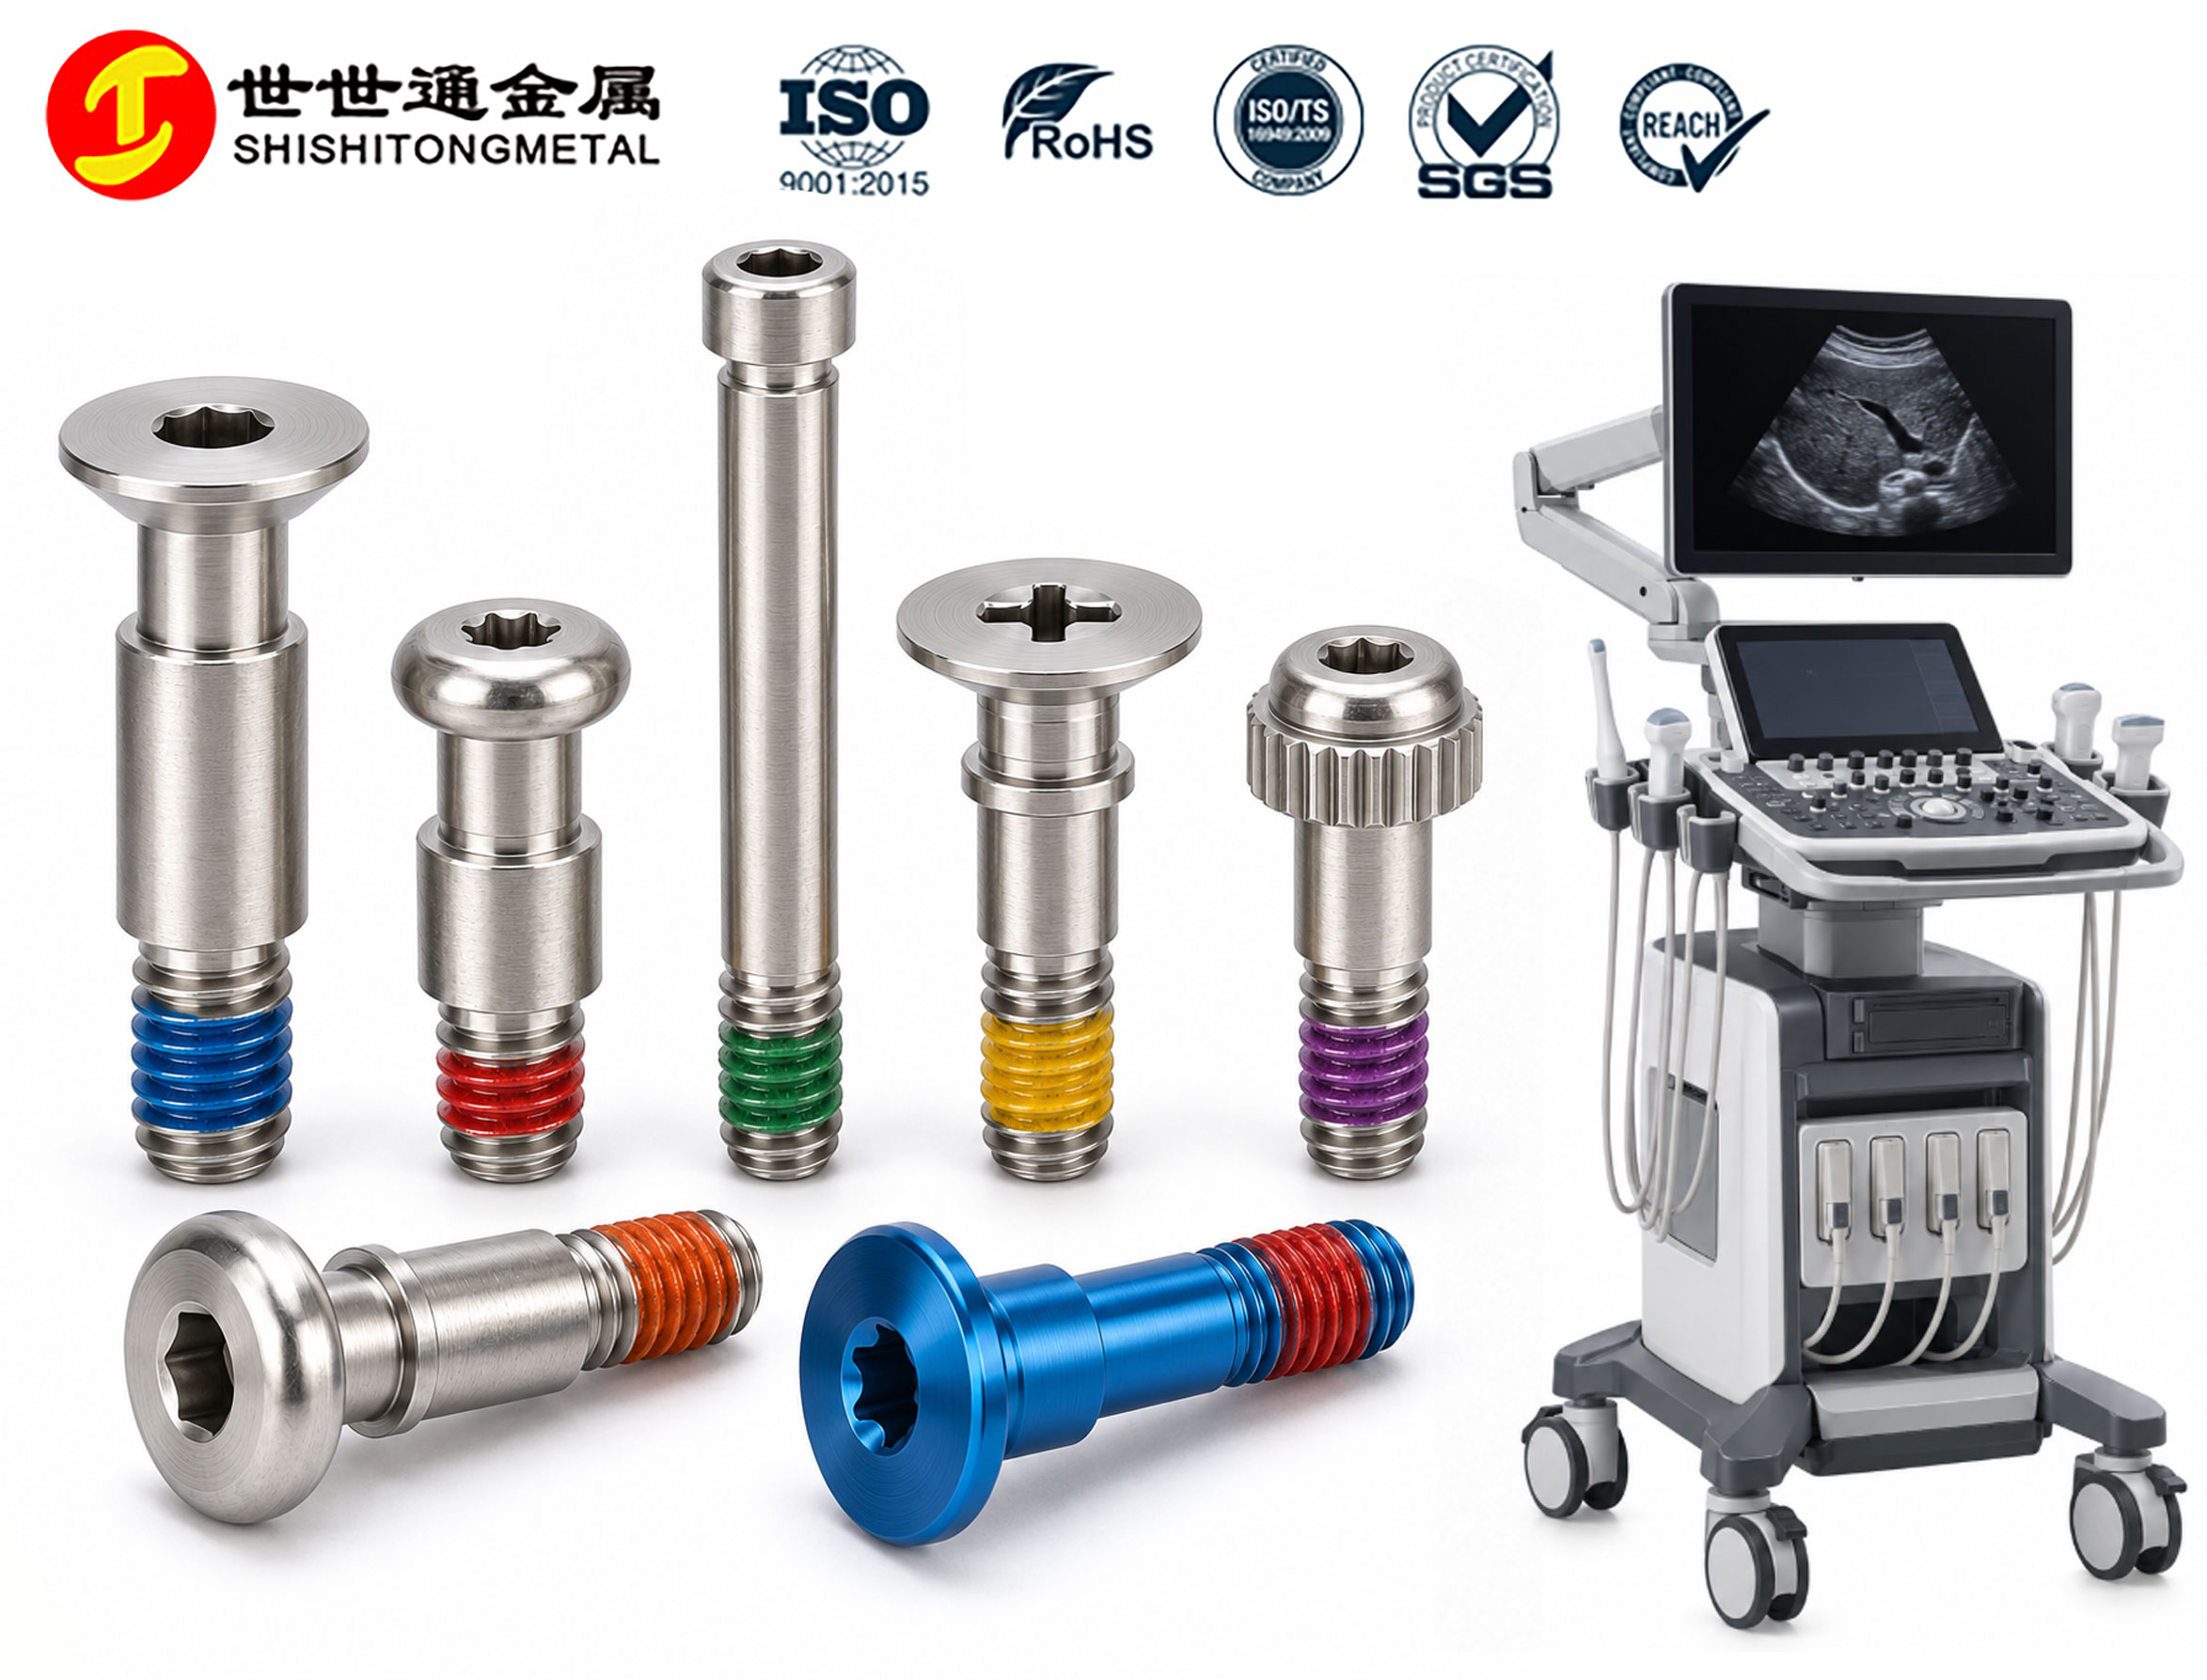
| 常见现象|角度回偏,反复紧固 推车式超声、床旁超声的显示器和操作面板,几乎每天都要被旋转、俯仰、升降。这些动作看起来轻缓,但转轴位置的螺丝长年承受方向交变的载荷——使用端先出现的是角度慢慢回偏、隔一阵子就要重新紧固;对厂商来说,更早遇到的问题是:转轴位置的螺丝,到底要不要用预涂防松? |
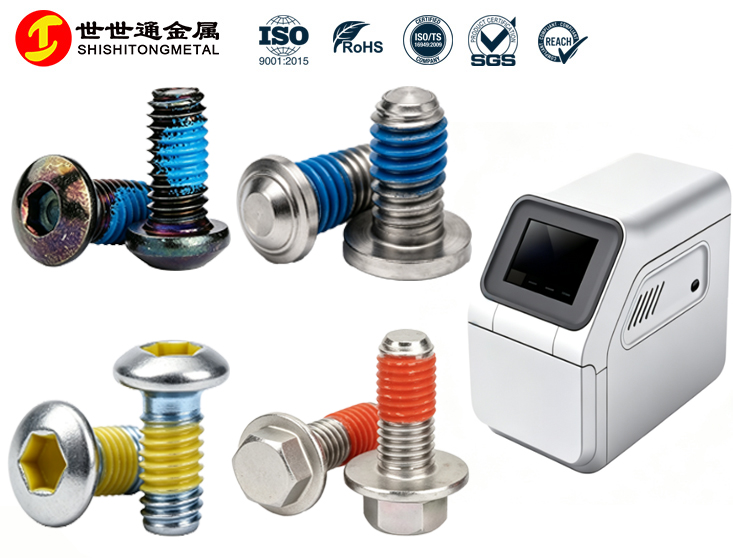
先统一术语。本文说的“预涂防松”,指螺丝出厂前预先涂覆在螺纹上的防松材料,行业内分两大类;而“要不要用”,则看三条工况门槛。类别决定打法,门槛决定要不要打——这是后面所有判断的起点。 |
| 结论先放在前面: 转轴这类活动机构,防松方案应该跟着工况走,而不是跟着“医疗设备”四个字走。判定顺序建议是:装得下 → 锁得住 → 需不需要防松 → 维护得开 |
01 显示器转轴螺丝为什么会在反复调节后松动? |
转轴松动的机理并不复杂:螺纹连接的松动主因不是轴向拉力,而是被连接件之间的横向相对位移。显示器每一次旋转、俯仰,都会让转轴壳体与支架之间产生微小的横向滑移,这种滑移反复作用,会把螺丝的预紧力一点点“磨”掉,最终表现为角度回偏。 把这条机理落到转轴的具体结构上,会看到三个可直接测量的变量,它们共同决定了松动出现的速度: |
| 判断重点: 转轴松动的三个变量都能测——调节频次可以从使用场景统计,有效旋合长度可以用深度规实测,预紧力可以用装配扭矩间接控制。三个都能测,就不该靠“感觉松不松”来判断。另外两个常被忽略的结构特征:转轴附近空间紧,头部容易与壳体、线束、支架干涉(见第 06 节);内螺纹常做在铝合金件上,而铝的强度低、易拉伤,对装配扭矩的容忍窗口更窄(见第 04 节)。 |
02 转轴位置需不需要预涂防松?三条量化准入门槛 |
是否使用预涂防松,取决于具体结构和使用状态,而不是设备类别。下面三条判据可以直接建档:满足任意一条,建议进入预涂评估;一条都不满足的静态固定位,普通螺丝即可。 |
前三项是准入条件,第四项不是准入条件,而是类别选择条件——它决定你选哪一类预涂,而不是要不要预涂。反过来看另一半:如果只是普通静态外壳固定、调节频率低、没有松动记录,就没有必要因为“医疗设备”三个字把所有螺丝都换成预涂螺丝。全机换预涂会同时带来三个代价:成本上升、装配手感变紧(见第 05 节)、以及可维修性下降(见第 04 节)。 |
| 判断重点: 防松方案应该跟着工况走。“调节频率高不高”“振动严不严重”不能停留在形容词,按上表的四项建档,判断才有依据。 |
03 化学固化型还是尼龙预涂?按拆装次数与胶位指定能力来分 |
两类的差别不在“哪个更防松”,而在装配后还拆不拆,以及胶位能不能按啮合段指定。按下面四种工况对号入座即可。 |
显示器转轴属于可能需要维修的部件,因此在这个具体位置上,尼龙预涂通常是优先评估的方向——但这是由工况推出的结论,不是因为尼龙预涂“更好”。 |
| 先明确拆装需求,比直接定“要不要预涂”更接近正确答案: 拆装需求没确认之前,讨论胶的强度等级没有意义。 |
04 胶不是越强越好:先定可接受的拆卸扭矩 |
显示器转轴是可能需要维修的部件。锁固阻力设计得过高,后期维修时会出现四类具体问题,每一类都会转化为维修工时或零件报废: |
转轴类部件更适合在防松和可维修性之间取平衡:先明确装配扭矩和可接受的拆卸扭矩,再选择对应强度等级的预涂方案,而不是反过来先买强度最高的胶。 |
| 术语先说准:破坏扭矩与旋出扭矩。 供应商数据表通常区分两个指标——破坏扭矩(breakaway torque,从静止状态开始旋动的峰值扭矩)与旋出扭矩(prevailing torque,其后持续旋动所需的扭矩)。转轴位置真正关心的是前者,它直接决定维修时“拧得动拧不动”。本文沿用行业口语中的“首松扭矩”指代破坏扭矩,正式技术协议中建议直接使用“破坏扭矩 / 旋出扭矩”这两个词,避免歧义。同时要明确:破坏扭矩随温度、装配后静置时间、胶种和基材变化,1.5 倍只是一个内部评估提示值,不是标准值,最终以实测为准。 |
| 判断方法不变: 上表为钢制螺丝的常规参考范围,非绝对标准,需结合基材实测;锁入铝合金等较低强度基材时取低值。若破坏扭矩超过装配扭矩的 1.5 倍,建议重新评估维修操作性。 |
| 旋合长度不够,胶解决不了 最小旋合长度没有唯一的通用数值,不同设计准则给出的初判区间差异较大,最终应按载荷做强度校核。为了便于内部建档,建议改用无量纲的旋合比(有效旋合长度 ÷ 螺纹公称直径)作为内部评估门槛:钢件基材建议 ≥1.5,铝合金基材建议 ≥2。这是内部评估门槛,不是行业标准值,具体项目仍需按强度校核确认。旋合长度不足时,先补结构,再谈防松——胶解决不了螺纹被拉脱的问题。 |
05 装进去特别紧?五步分清是胶、螺纹还是基体 |
有些预涂螺丝装进去特别紧,不能只归因于胶。按以下顺序排查,每步都对应一个可记录的量: |
其中 M2、M2.5、M3 等小规格对胶量和螺纹状态尤其敏感:同样的胶量在大规格上可能没有感觉,在小规格上就会明显发紧。原因是小规格的螺纹槽容胶体积小,胶层占牙型的比例更高。 |
| 判断要用数据而不是手感: 装配时记录旋入扭矩(建议分别记录首圈与末圈的读数),必要时按内部检验规则抽检若干支实测,再和图纸公差一起核对——问题出在胶、螺纹还是基体,一次就能分清。这条原则同样适用于后面的案例:案例本身也应该有数据支撑。 |
06 低头结构和预涂防松是两件事,但经常同时出现 |
显示器转轴附近的安装空间通常比较紧,周边可能同时存在转轴壳体、线束、支架、盖板、显示器安装座等结构。使用普通高头螺丝,头部可能与周边结构产生干涉。因此转轴定制中常见的需求往往不是单独的“预涂防松”,而是组合需求:低头 / 小头型 + 非标尺寸 + 指定胶位区域。 |
| 组合设计时一起确认: 低头解决的是空间问题,预涂解决的是防松问题,两者经常组合出现,但不要混为一谈——低头不会改善防松性能,预涂也不会缩小头部尺寸。同时,头越低,驱动槽的可用深度越小,扭矩传递能力随之下降,这一步要和批头配合一起评估,避免为了低头牺牲可操作性(例如驱动槽过浅导致批量装配时打滑、槽型损伤,反过来又变成第 04 节里的维修问题)。 |
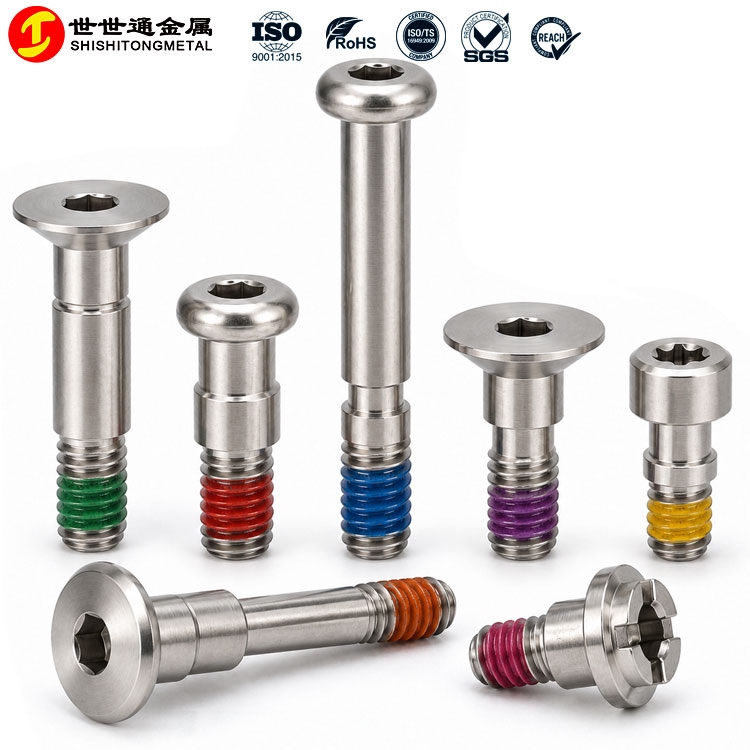
深圳市世世通金属制品有限公司可根据图纸评估的头型方向包括:低头内六角、小头径螺丝、薄头螺丝、内梅花、沉头、台阶螺丝。 |
07 孔深数据决定胶位:为什么会“外观胶多、锁紧位置胶少” |
预涂胶不是装饰,胶位要对准真正受力的螺纹段。反过来说,胶涂得再多,如果涂的位置不在啮合段,防松效果也不会提升——这一点在转轴结构上尤其容易踩。关键在于螺杆长度不等于旋入长度。 |
| 尺寸对比|胶位要对应啮合段: 举个例子:螺杆总长 12 mm,但受支架厚度或盲孔深度限制,实际只旋入螺纹孔 5 mm,那么真正起防松作用的是这 5 mm 附近的啮合螺纹段。如果胶位按整段螺杆(12 mm)设计,就会出现外观看起来胶很多、真正锁紧的位置胶很少的情况——防松性能由最薄弱的啮合段决定,而不是由整支螺丝的平均胶量决定。 |
| 实操细节: 胶位应按有效啮合段设计;盲孔、旋合长度短的场合可适当前移胶位、控制单圈胶量,避免孔口堆积——孔口堆积正是第 05 节里“装配发紧”的常见原因之一。 |
08 医疗场景的三个专属约束:消毒剂、擦拭老化、温度与合规 |
超声设备与一般工业设备的差别,不在“医疗”两个字,而在使用环境。以下几条是选型时容易被漏掉、但实际会卡住的点。 1. 消毒剂耐受。超声机身和转轴壳体每天会多次用酒精、含氯消毒剂或过氧化氢湿巾擦拭,缝隙处的螺丝长期接触这些介质。化学固化胶与尼龙预涂对常用消毒剂的耐受性差异较大,选型时应向预涂供应商索取对应化学介质的擦拭 / 浸泡试验数据,而不是只看常规防松性能。同时注意:消毒剂在缝隙处积聚时,对金属基体的影响可能比胶更早显现——含氯介质对不锈钢存在点蚀风险,对铝件则需关注氯离子腐蚀,这类问题属于结构与材料侧,胶无法解决。 2. 反复擦拭老化。高频擦拭会带来涂层磨损和清洁剂残留渗入。评估时应把“清洁维护寿命”纳入防松寿命一起看,而不是只算装配后的初始性能。可执行的记录方式是:在整机清洁维护验证中,按既定的擦拭循环次数同步复测破坏扭矩,观察衰减趋势。 3. 温度窗口。整机存储、运输和老化验证的温度范围,需覆盖预涂材料的固化与工作温度窗口。常规尼龙预涂的长期使用上限一般按 ≤150 ℃ 评估,专用高温牌号可覆盖 -56 ℃ 至 +200 ℃ 连续载荷,两者均需按供应商数据表确认。 这部分判断应由设备厂商的法规团队主导,紧固件厂提供材料成分说明与检测报告予以配合——紧固件供应商不宜替代设备厂商做生物学结论。 |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司