28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

割尾螺丝在市场上几乎没有标准库存,绝大多数都需要按应用定制。这并非坏事,恰恰说明这类产品的核心价值在于"匹配"。买对了,装配顺畅、寿命稳定;买错了,批量返工、交期失控。以下内容,围绕采购方在实际合作中最需要确认的几个环节展开。
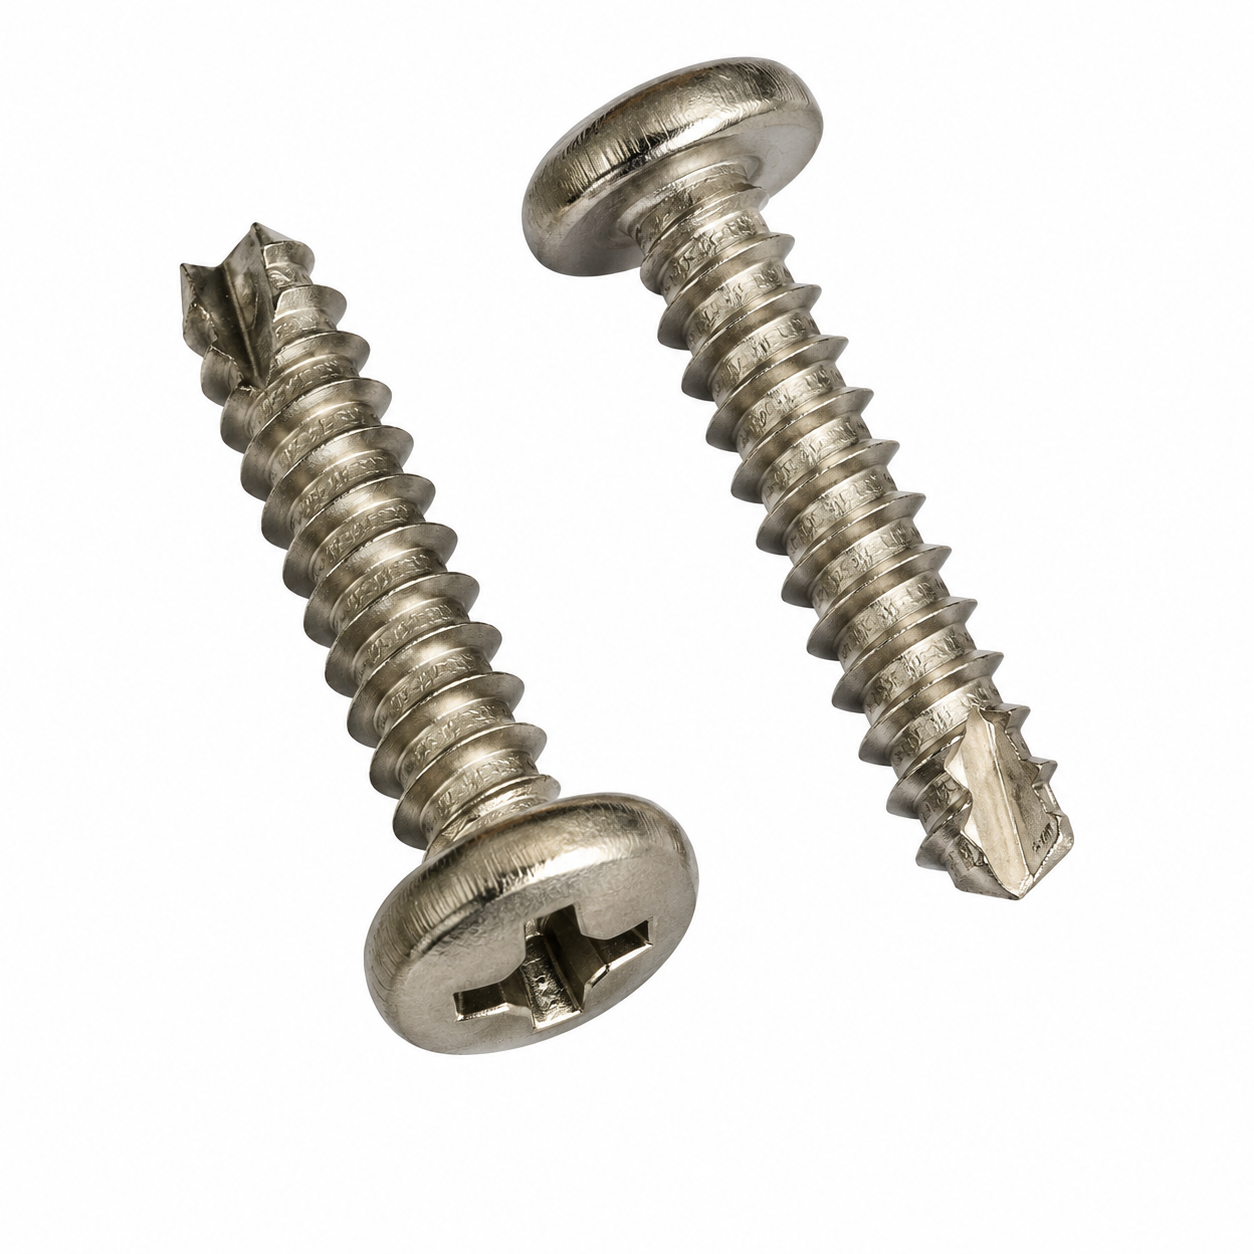
收到割尾螺丝的询价,专业厂家首先关注的不是数量和单价,而是它将要旋入什么基材。尾部形式决定了攻丝原理,选错尾部,意味着批量装配隐患。
尾部类型对比
| 尾部类型 | 攻丝方式 | 典型应用 |
|---|---|---|
| 尖尾 | 挤压成型 | 较软塑料、薄板 |
| 平尾 | 挤压成型 | 需预钻孔的金属/塑料 |
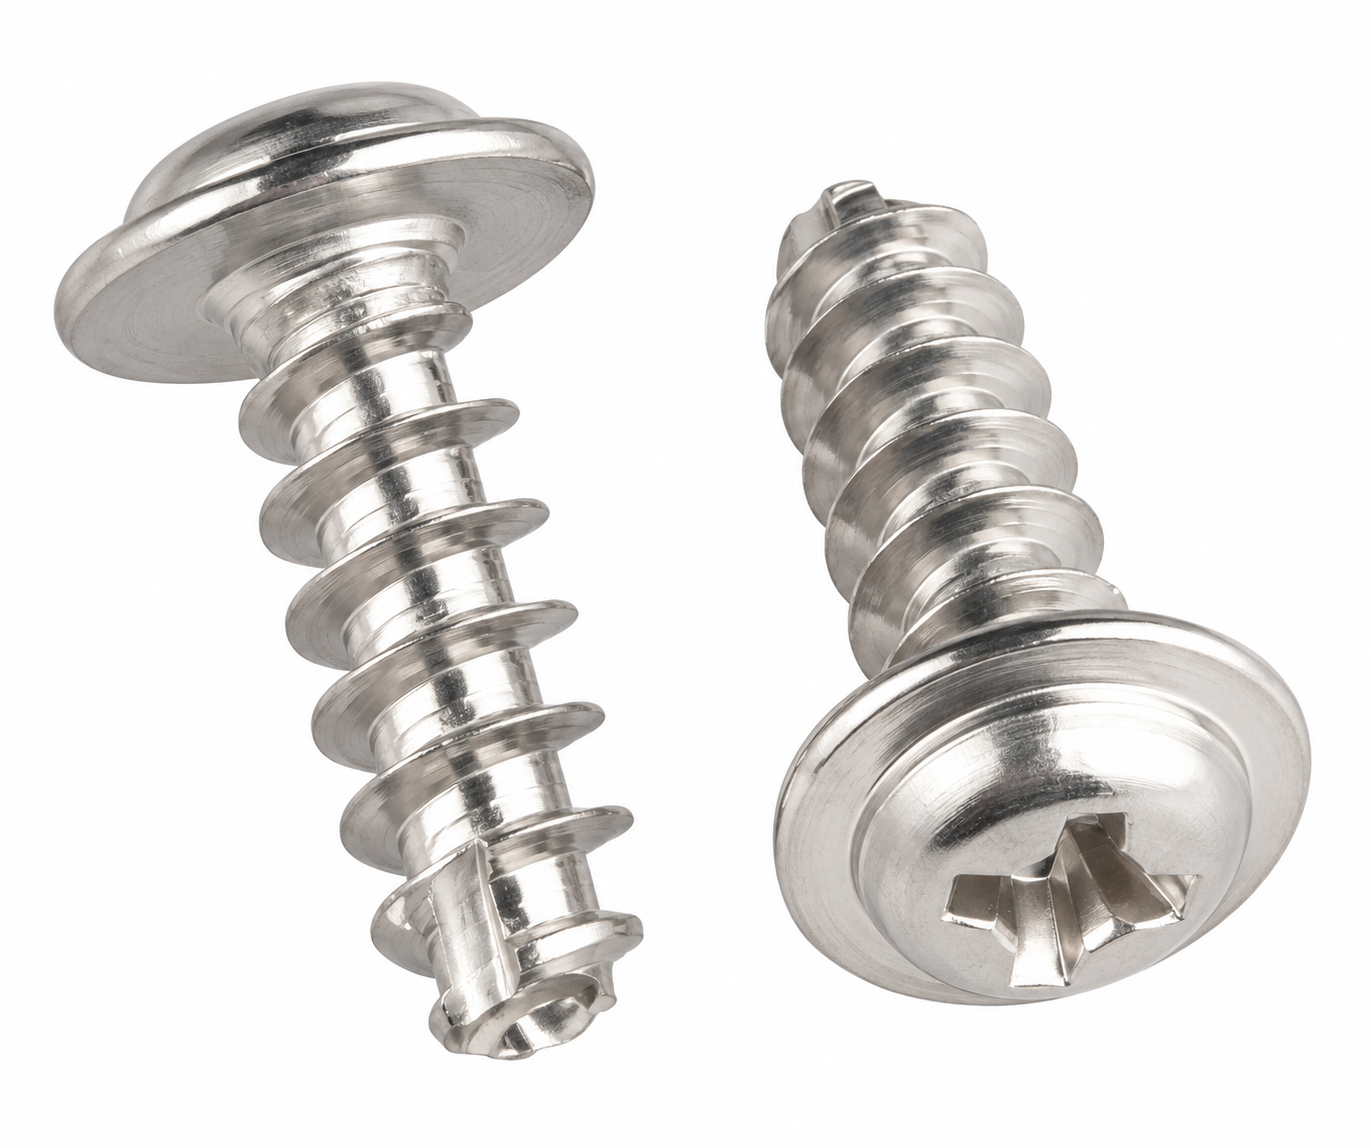
| 割尾 | 切削式 | 热固性塑料、较硬热塑性塑料、预钻孔塑胶件 |
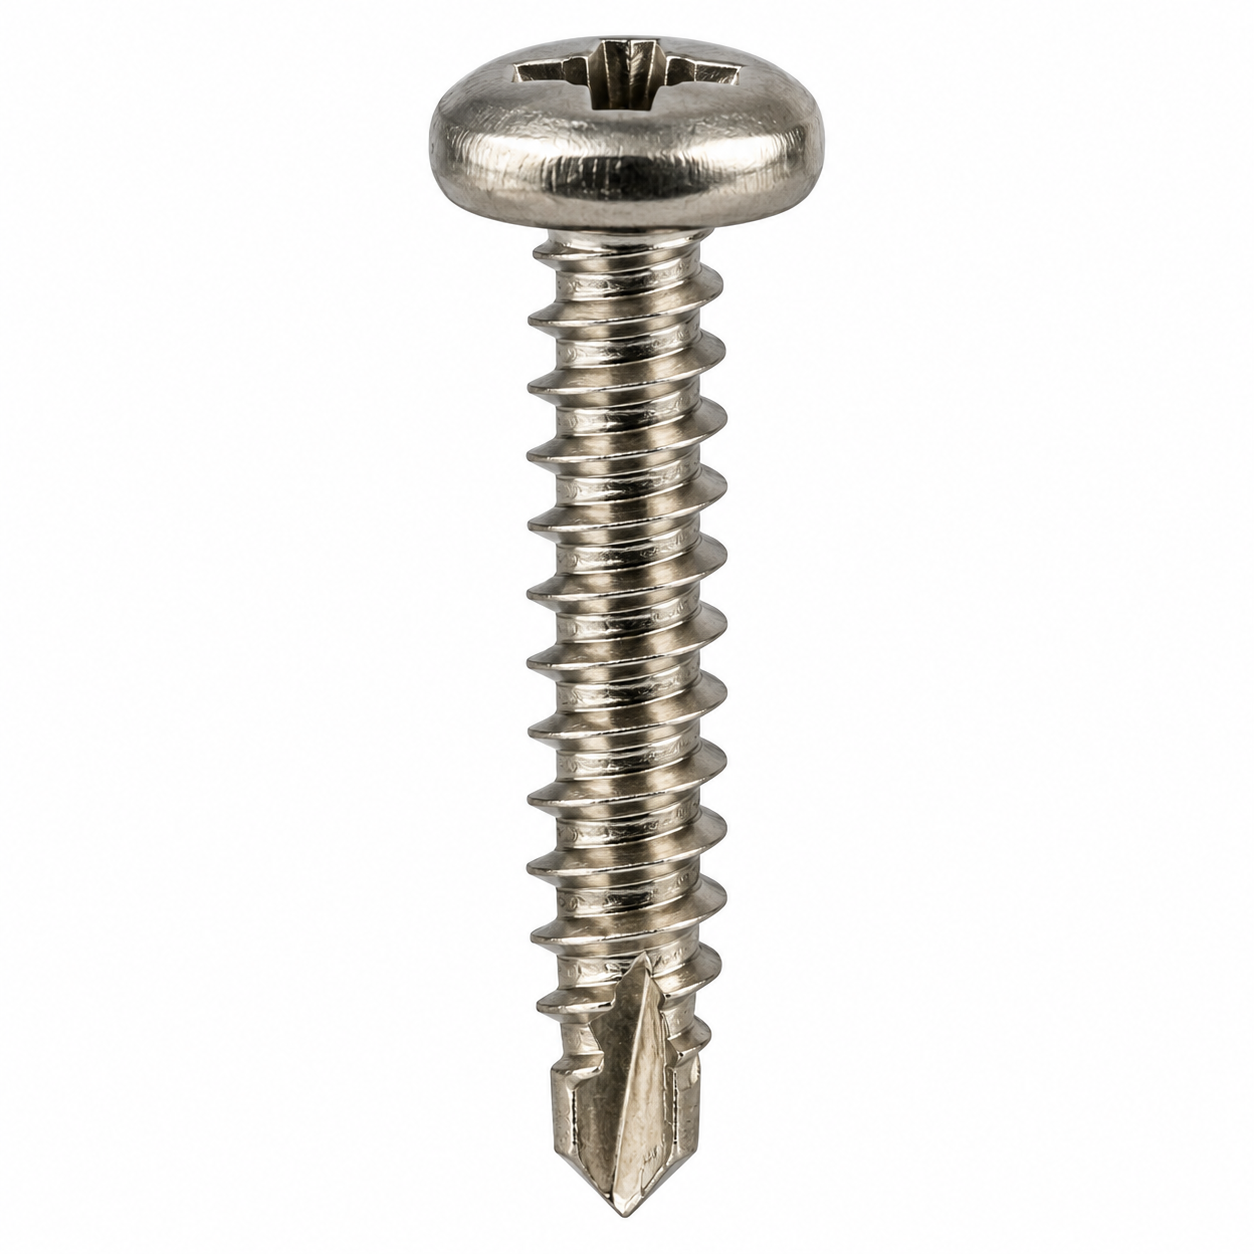
| 钻尾 | 自钻自攻 | 钢板、彩钢板等金属薄板 |
割尾的核心原理:旋入时,尾端沟槽将切屑有效导出,降低攻丝阻力和锁入扭矩,减少工件爆裂或螺丝卡死。这类螺丝在电池储能、工业传感、医疗设备等领域的塑胶结构件装配中较为常见。
关于能力边界,值得提前说明: 每家工厂都有自己的专业领域。我们做非标螺丝定制,割尾等自攻类产品在能力范围内;但钻尾产品不在我们的产品线内。遇到这类需求,我们会直接说明,并建议您找对应领域的专业厂商。把边界讲清楚,是合作的前提。
"割尾"只是尾部形式。完整的规格包含多项参数,任何一项缺失,报价和样品制作都可能跑偏。专业的厂家会与您逐项确认:
| 确认项 | 具体内容 |
|---|---|
| 螺纹规格 | 公制ST系列或英制,对应相关标准 |
| 牙型 | 确认为割尾,并明确牙距 |
| 头型 | 盘头、沉头、大扁头等 |
| 槽型 | 十字、米字、内六角等 |
| 长度 | 总长或杆长,注明测量基准 |
| 材质 | 碳钢或不锈钢,按应用与防腐需求选 |
| 性能要求 | 硬度、渗碳层、破坏扭矩参考标准 |
| 表面处理与环境 | 镀层、盐雾要求、环保标准、实际使用环境 |
高效的询价方式:给出完整代号。 例如:
ST4.2×20 沉头十字割尾,碳钢1022A渗碳,彩锌72h
收到这样的信息,厂家会逐项反确认,并追问基材、底孔孔径和锁入方式。反过来,如果一家厂不问应用就能报出极低的价格,您或许需要对其可靠性打一个问号。
碳钢割尾螺丝通常采用低碳钢渗碳淬火工艺,追求"表面硬、芯部韧"。这个性能是否达标,不能只靠口头承诺,需要可量化的数据支撑。
一份有价值的报告,至少包含三组数据:
表面硬度——注明硬度标尺与测试位置
渗碳层深度——按螺纹规格分档的实测值
芯部硬度——保证芯部韧性的关键指标
还需要留意三点:
其一,报告应注明依据标准(如GB/T 3098.5)和测试方法。关键批次支持第三方独立复验,这是成本较低的验证手段。
其二,高硬度或经过电镀的产品存在氢脆风险。专业的厂家会按规格书要求安排除氢处理,并保留工艺记录。
其三,装配中出现滑牙、爆裂、断头,往往是硬度、渗碳层、牙型、底孔四者匹配度的问题,不是单一因素能解释的。科学的处理方式是:先看报告,再做实装验证,再谈结论。
| 表面处理 | 参考盐雾区间 | 典型应用环境 |
|---|---|---|
| 镀蓝白锌 | 8小时起 | 室内一般环境 |
| 镀彩锌/蓝锌 | 24-72小时以上 | 室内、一般工业环境 |
| 镀镍 | 24小时以上 | 电子、外观件 |
| 电泳黑 | 24-100小时以上 | 外观件、轻度户外 |
| 达克罗 | 48-1000小时 | 高防腐、户外 |
| 锌镍合金 | 400-1000小时以上 | 高防腐、严苛环境 |
| 不锈钢钝化 | 24-1000小时 | 不锈钢本色防腐 |
以上为行业经验区间,具体以双方合同约定和第三方报告为准。测试方法建议明确为中性盐雾(NSS,ISO 9227),避免各按各的标准"测出"不可比的数字。
三点提醒:
环保要求需提前声明。出口欧盟通常涉及RoHS/REACH,彩锌的钝化路线是否含六价铬,要在图纸上定死。
电镀会改变螺纹外径。镀后通止规检验不能省,"镀完锁不进"是自攻类产品较常见的来料问题之一。
防锈包装值得写进合同。气相防锈纸、是否上防锈油,海运尤其重要。
工艺链完整性。 是否具备从冷镦、搓牙到割尾、热处理的核心工序,外发环节是否有管控记录。
检测能力。 是否自有硬度计、扭力试验机、投影仪等关键设备。委外测试的项目(如盐雾),能否清晰说明第三方来源,而不是笼统地称"全部自有"。
报告规范性。 能否提供符合国标的硬度与渗碳层报告,内容包含实测值,而非只给一个"合格"结论。
体系与认证。 ISO 9001是基础门槛,证书有效性可查。特定行业再评估是否需要更高级别的体系。
技术沟通习惯。 合作前是否主动询问应用场景、基材和孔径,而不是只谈价格和交期。
分项报价,材料、成型、热处理、表面处理、模具、包装逐项列出,不用"每千件单价"掩盖模具费和表面处理费。
统一计价单位,报价单与合同写同一口径,按千件就按千件,按吨就按吨。
先样后量,合同注明"以签认样品与图纸为准",首件确认后再量产。
模具条款,非标割尾通常涉及专用模具。常规模具约5-7个工作日,非标模具约10-15个工作日。模具费为使用权,归属与返还条件写进合同。
交期与MOQ,以书面为准,不做口头承诺。
尺寸抽检是基础,用通止规验牙外径、长度、头型尺寸。
实装验证才是关键。用与终端产品完全一致的基材和底孔实际锁入,观察锁入扭矩、有无滑牙、爆裂、断头。这才是检验螺丝是否好用的最终裁判。
文件核对不可少,硬度报告、盐雾报告(如有约定)、材质证明、环保声明,逐项对应。
留样封存建议做,与厂家共同封样,作为后续批次一致性比对的依据。
验收中发现问题,把基材、孔径、锁入方式数据一并反馈给厂家,工程端会联合排查硬度、渗碳层、牙型与底孔的匹配关系,而不是先谈退货。
采购专业定制的螺丝,本质上是把未来可能"说不清"的风险,在合作前期通过沟通和技术文件"说清楚"。
信任建立在一件事上:图纸、报告、实装效果与合同条款的高度一致。带着图纸、基材样品和孔径数据来沟通,先把"能不能做对"确认清楚,再谈价格与合作。
割尾螺丝用什么材料。 常用碳钢(如1022A类)渗碳淬火,或不锈钢(如302HQ、304HC),具体牌号按基材和防腐需求评估。
报告能不能按国标出。 可以。注明硬度标尺、测试位置、渗碳层实测深度、芯部硬度,标注依据标准。关键批次支持第三方复验。
模具周期和费用。 非标尾部通常需要专用模具。常规模具约5-7个工作日,非标模具约10-15个工作日。费用归属和返还条件在合同中写明。
样品和量产的关系。 先样后量,量产以签认样品和图纸为准。
盐雾时间怎么定。 按使用环境和预期寿命反推。行业粗估:中性盐雾1小时约对应实际使用1个月。具体小时数和测试标准写进合同最稳妥。
实装验证能不能配合。 可以。建议用实际基材和底孔测试,发现问题时提供基材、孔径、锁入方式数据,共同排查匹配性。
氢脆怎么控制。 高硬度或需电镀的产品,按规格书安排除氢处理并保留工艺记录。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司