高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
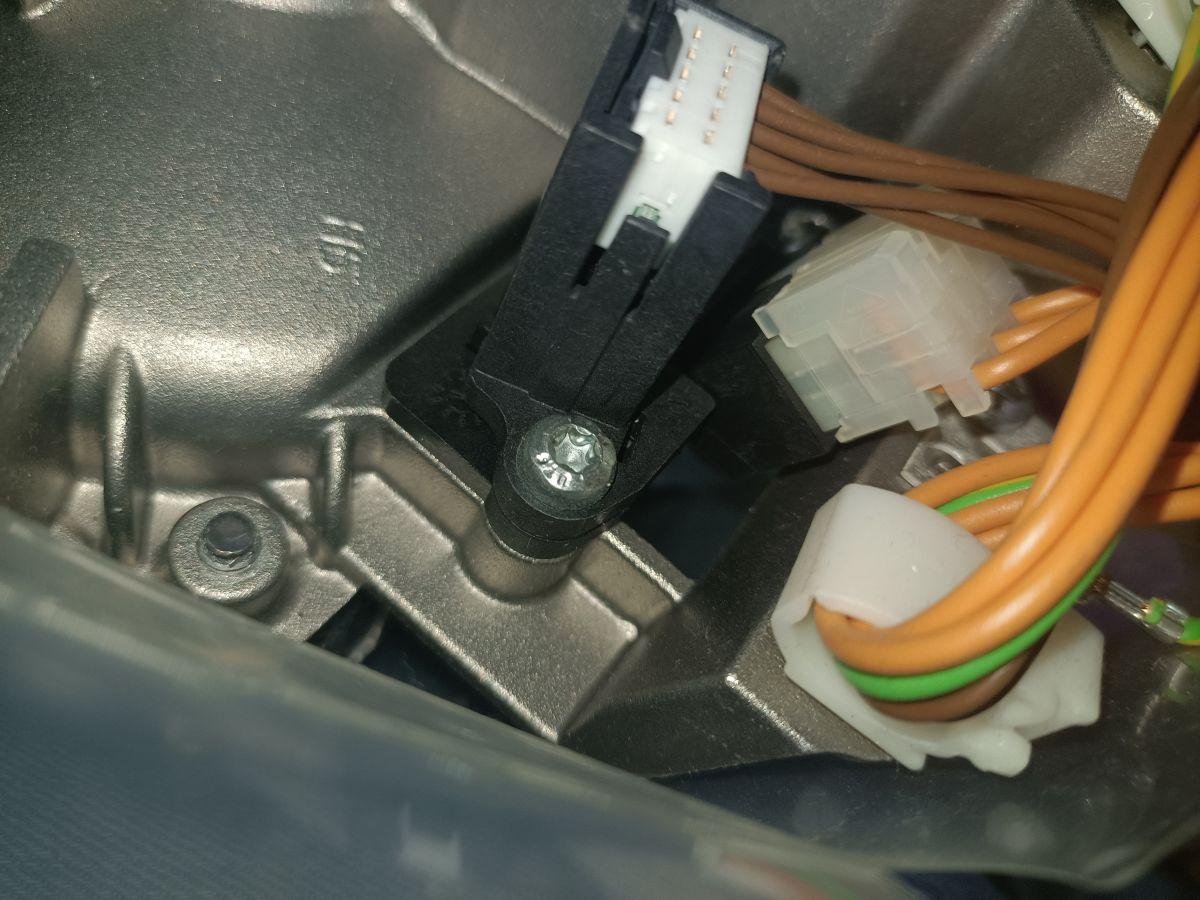
传感器支架已经对好位置,线束也整理好了,只差最后一颗小螺丝。
批头落下,工具开始转动,螺丝却没有顺利锁紧。再试一次,槽口边缘出现了磨损。原本简单的装配,变成了取出螺丝、检查零件、重新定位。
遇到这种情况,现场很容易得出一个判断:“螺丝太软了,换个硬一点的。”
但小螺丝锁付打滑,不一定只与材料有关。
对于传感器、线束支架和紧凑型电子组件,槽型与批头配合、头部空间、螺纹入口以及锁付条件,都值得检查。螺丝定制如果只改材料,却没有找到实际打滑的位置,同样的问题可能继续出现。

现场所说的“滑牙”,有时指批头在螺丝头部打转,有时指螺丝能够旋转,却无法继续建立有效连接。
这两种现象,排查方向不同。
如果批头跳出槽口,槽口边缘逐渐被磨圆,应先检查驱动部位:批头是否匹配、有没有磨损、能否充分进入,以及锁付时是否保持对正。
如果批头与螺丝一起转动,螺丝却无法正常锁紧,则需要检查内外螺纹、有效啮合长度和配合件状态。
还有一种情况容易被忽略:螺丝旋入过程中遇到异常阻力,随后批头才开始打滑。
这时,槽口损伤可能是后续结果,最初的问题却在螺纹入口、异物或结构干涉处。只换槽型,未必能够解决。
建议先记录打滑发生的阶段:刚接触时、旋入途中,还是头部接近贴合时?
保留发生问题的螺丝和对应配合件,拍下槽口与螺纹状态,再与未使用零件比较。不要把已经明显损伤的螺丝反复试装,否则原始痕迹可能被新的损伤覆盖。
采购转交问题时,“在哪一步打滑”通常比一句“这批质量不好”更便于技术人员判断。
小螺丝装配中,一个容易被忽略的细节,是把“批头能够插入”当成“批头规格合适”。
槽型和工具规格需要对应,不能只靠目测选择大小接近的批头。工具厂家 Wera 的使用说明也强调,应选择适合具体螺丝头部类型与尺寸的工具。工具选用参考
对于非标槽型,更应提前确认配套工具或检验方式,避免螺丝和工具分别按不同理解准备。
检查时,可以关注三个位置:
批头进入后,是否受到槽口毛刺或异物阻挡;
批头工作部位是否存在磨损、崩角或附着物;
工具靠近螺丝时,是否被护罩、线束或相邻零件挡住。
如果批头实际只能浅浅进入,继续增加压力或扭矩,不能代替对配合问题的处理。
工具进入方向也很重要。有些位置在零件单独摆放时很好操作,装入整机后却只能斜着接近。此时需要检查完整的工具进入路径,而不只是螺丝头上方有没有空间。
为了定位原因,可以在规格匹配的前提下,用状态确认过的批头与原批头进行对比,并保持其他试装条件一致。
换了批头以后表现改善,可以作为排查线索,但不能直接证明整批螺丝没有问题。 槽口尺寸与批次一致性仍需按约定方法检查。
传感器附近留给螺丝的空间可能很有限。为了避开盖板、线束或相邻组件,设计上会考虑降低头部高度,或者减小头部直径。
但头部外形变小以后,驱动结构也需要重新评审。
“头再薄一点,槽再深一点”,并不是两项可以无限叠加的要求。槽深调整会改变头部剩余结构,需要结合头型、材料、成形条件和使用要求确认。
同样,看到十字槽打滑,就直接改成内六角或内梅花,也不宜作为通用处理方式。
候选槽型可以比较,但比较时应回答:
工具能否进入?现有锁付设备是否适配?头部尺寸是否允许?加工后如何检查?后期维修能否取得对应工具?
以传感器与线束支架连接为例,如果打滑主要发生在工具受遮挡的位置,单独加深槽口并不能消除遮挡。若问题来自批头与槽口不匹配,先统一工具规格,可能比立即改图更有针对性。
毛刺和尾端突出也应纳入评审。
槽口毛刺可能影响工具进入;头部或尾端的锐边,则需要结合邻近线缆、涂层件等检查干涉与刮碰风险。但不能只为避免尾端突出就随意缩短螺丝,还要确认连接所需的有效螺纹长度。
一颗小螺丝的头型、槽型和长度,应放在同一套装配关系里确定。
外形相近的小螺丝,装到不同的配合件上,所面对的连接条件可能不同。
配合件材料、内螺纹状态、表面处理、润滑条件和实际结构发生变化时,原有锁付设置是否适用,需要重新确认。
因此,不能只按螺丝直径,从上一款产品直接复制一组工具参数。
如果现场发现问题集中在某个工位,可以先比较不同工位的工具状态、程序设置、定位方式与操作条件;如果集中在某个零件批次,则需要保留批次对应关系,再检查零件本身。
对自动锁付,还应观察螺丝送达后是否姿态正确、批头是否对正、零件是否被稳定支撑。螺丝尚未正常进入连接位置就施加锁付动作,后续即使出现槽口损伤,也不能只从槽口本身找原因。
试样调整时,建议一次明确改变一项条件,并记录结果。
例如,先比较批头状态,再评估候选槽型。若同时更换材料、修改槽深、调整程序,又没有完整记录,即使试装顺利,也难以判断改善来自哪里。
验收时,还应区分“工具完成动作”和“连接符合要求”。
头部是否正常贴合、配合件有无异常变形、槽口是否损伤,以及项目规定的其他检查内容,都应按实际需要确认,不能仅凭工具停止转动就认定装配合格。
对采购而言,筛选螺丝定制厂家,不只是询问“能不能做这种小螺丝”,还要看双方能否把问题落实到图纸、样品和验收条件中。
深圳市世世通金属制品有限公司公开展示了小螺丝定制相关产品方向。针对具体零件,可结合头型、槽型、螺纹、材料及装配条件进行按图评审。
产品展示能够帮助了解制造方向,但不能代替某个传感器或线束支架项目的适配验证,也不代表已经取得特定客户的使用效果。
开展非标螺丝加工评审时,建议同时提供四类资料:
**零件资料:**图纸版本、材料、头径头高、槽型、螺纹及尾端要求;
**装配资料:**局部剖面、配合件信息、工具进入方向和空间限制;
**问题资料:**打滑阶段、损伤照片、涉及批次与试装记录;
**验收资料:**关键尺寸、工具配合检查和实际装配验证要求。
世世通可围绕图纸评审、工艺开发、样品验证与后续制造讨论方案。具体槽型能否成形、尺寸怎样控制、采用什么检查方法,应按实际结构确认,不能由运营文案直接承诺。
对于采购提出的“换更硬的材料”,也应先核对材料性能与制造条件,而不是把硬度提高视为独立的改进目标。
样品阶段,可以将槽口外观、关键尺寸、指定工具配合与装配表现分别记录。涉及后期拆装的项目,还应提前说明是否需要检查维护拆卸后的状态,以及采用什么条件判断。
进入重复采购后,保留确认过的图纸和检验要求也很重要。若供应批次、工具型号或装配条件发生变化,应判断原来的验证结果是否仍然适用。
小螺丝一拧就滑,表面上是一个槽口问题,背后却可能牵涉工具、螺纹和装配方式。把原因找清楚,才能决定是调整工具、修改结构,还是重新评估材料与制造方案。
你在装配小螺丝时,更常遇到哪种情况:批头跳出槽口、槽口被磨圆,还是螺丝一直转却锁不紧?是在刚开始旋入时发生,还是接近锁紧时才出现?
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司