高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
检测设备显示支架螺丝装配中常出现一类典型矛盾:为避开内部盖板干涉,螺丝头部需要减薄;但头部减薄后,批头难以稳定咬合,容易打滑。这类受限空间中的非标低头螺丝,不能简单靠“压低头高、加深槽深”反复试错。更成熟的定制思路,是把头部尺寸、驱动槽型、有效啮合深度、头下过渡、螺纹起始位置、装配工具空间和验证标准联合评审,再匹配成形工艺与验收要求。
场景要点是:显示支架装配空间狭窄,螺丝本体头高和装配完成后的外露高度必须分开核对;同时要预留批头直线接近、锁付以及后期拆卸的运动空间。
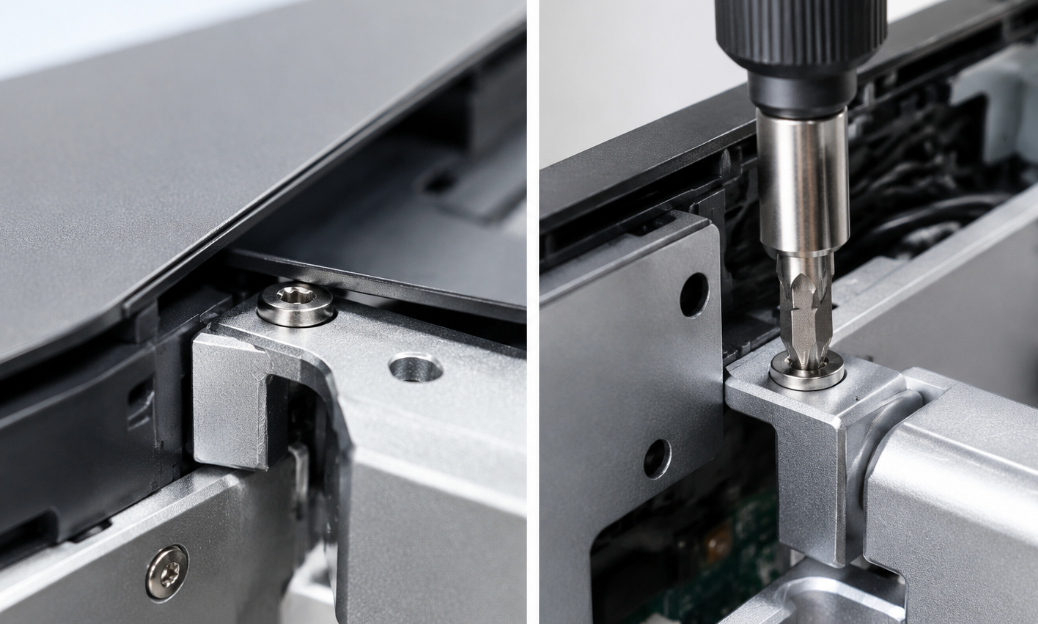
螺丝自身头部高度,和锁付完成后突出在配合面之上的外露高度,是两个概念。若支架结构允许做局部沉孔,可以保留结构更完整的螺丝头部,同时降低装配后的突出高度,规避干涉;若支架壁厚、强度不支持沉孔避让,则不宜采用该路线。
拿到问题后,第一步应查看支架与外壳剖面,确认干涉对象究竟是:
螺丝头本体碰盖板:属于纯头高或外露高度超标;
批头套筒外壁擦外壳:批头外径、套筒外径加摆动间隙不足,单边摆动间隙建议≥0.15mm;
批头倾斜锁付扫边:人工锁付一般允许±3°倾斜,自动化电批建议≤±1°,需校核倾斜包络空间。
很多装配卡滞的根源不是螺丝头太高,而是工具没有直进直出的操作空间。还要区分产线初次装配和售后维护拆卸:部分结构只考虑了“先锁螺丝、再合外壳”,维修时工具没有合适接近角度,同样拆不动。
本阶段应收集清楚:允许的外露空间、工具进入方向、结构可修改范围、是否允许局部沉孔或避让槽、是否允许调整螺纹起点。只有这些条件齐全,紧固件厂商才能判断可行的优化方向,而不是简单下达“把头再做薄一点”的需求。
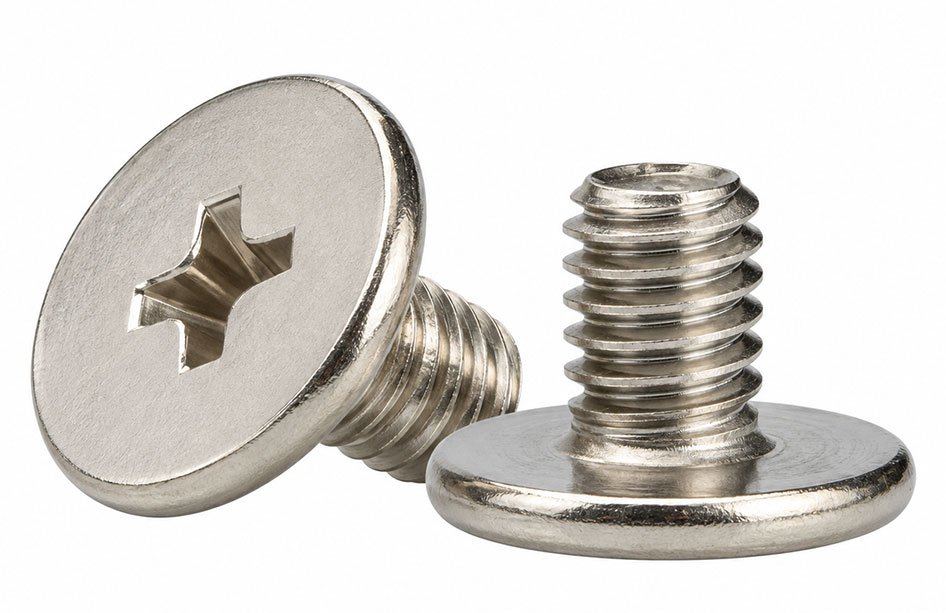
压低头高会压缩驱动槽可用空间;若要批头咬合稳定,又希望加深内六角或梅花槽。两个需求叠加,容易忽略头部截面和头杆过渡风险。这里必须区分两个槽深定义:
有效啮合深度 Te(核心指标):批头齿形完整啮合、参与传扭的深度。经验参考:内六角槽一般 Te≥0.4×对边 S;梅花槽 Te≥0.35×T 规格。低于该阈值,打滑概率显著上升。该阈值为经验参考,需结合批头精度、槽型、材料和扭矩验证确认。
总槽深 Tt:顶面到槽底最低点,包含冲针圆角 R0.05~0.15、脱模锥度等。冷镦槽侧壁常有1°~3°脱模斜度。Tt 不能直接用来计算抗扭能力。
错误算法:剩余头部壁厚 = 头高 K − 总槽深 Tt。
正确校核:槽底最薄实体厚度 = K − Te − 顶部圆角 − 槽底过渡 R。
示例:低头内六角螺丝 K=0.7mm,S=2.0mm,要求 Te≥0.4×2.0=0.8mm,则需求 Te>K,几何上天然无法实现。这就是很多改薄头后直接打滑的根源。
冷镦成型的槽底自带锥面,侧壁带有脱模斜度,不能直接用“头高−总槽深”当作头部剩余壁厚去评估强度。准确判断需要槽部冲针剖面或螺丝实际剖切样件。
更大的风险点是:如果深槽向下延伸进入头下区域,同时螺纹起点又紧贴头部,槽底薄弱区和螺纹牙底会叠加,大幅削弱截面。这就是“超低头、深驱动槽、近头全牙”三者互相牵制的核心矛盾。单纯升级材料牌号,弥补不了结构截面削弱带来的扭裂、打滑风险。
螺丝头部高度 K 和锁付完成后高出支撑面的外露高度,是两组独立尺寸。若支架结构允许做局部沉孔,沉孔深度 C 可以分担空间压力。示例:要求最终外露≤0.25mm;螺丝头高 K=0.75mm;设置沉孔 C=0.5mm,则装配后外露约0.25mm,头部驱动槽可以保留较完整的有效啮合深度。
沉孔方案需校核:沉孔后支架剩余壁厚建议≥0.6mm;支撑面承压应低于材料许用值。经验参考:铝合金支架承压建议≤120MPa;塑胶 PC/ABS 承压建议≤40MPa。若沉孔后剩余壁厚不足或承压超过材料许用值,则不建议采用沉孔方案。
优先由设备结构工程师评估:支架是否可以增加局部沉孔、避让槽,降低锁付后的外露高度,而不是一味压缩螺丝头高。前提是不破坏支架壁厚、承压和强度要求;紧固件端同步匹配合适头型、承压面与驱动槽型。这是成本较低、可靠性较好的方案。
适用条件:支架壁厚充足,沉孔后承压安全。
量化示例:
需求:装配后外露≤0.25mm;
原螺丝 K=0.75mm,不加沉孔难以容纳有效驱动槽;
设计沉孔 C=0.5mm,沉孔直径比螺丝头大0.2~0.3mm作为对中间隙;
沉孔后支架剩余壁厚≥0.6mm,支撑面承压低于材料许用值;
此时螺丝头高0.75mm可保留,Te 做到约0.45mm,满足批头啮合要求。
边界约束:铝合金支架承压经验建议≤120MPa;塑胶 PC/ABS 承压经验建议≤40MPa。正式设计应按材料供应商许用值和实际承压面积核算。
空间卡死、头部高度无法再改动时,不再在头高上做文章。应根据现场批头型号、工具接近角度、锁付扭矩,重新选型驱动形式,评估有效啮合深度和成型工艺。不同槽型的批头稳定性差异很大,不是槽看起来越深越不容易打滑。同等头高下,梅花类驱动往往比内六角容错性更好。
相同头高下,不同驱动槽的传扭能力差异可作经验参考:
内六角:Te 要求较高,容错较低,适合头高充足场景;
梅花 Torx:同等 Te 下接触齿数更多,抗打滑扭矩经验上可比内六角高20%~40%,是受限低头场景的优先选项之一;
梅花 Plus / 六花防脱:适合小扭矩、反复拆装维护场景。
示例:K=0.6mm 固定不可改。内六角 S1.6 理论最小需求 Te≈0.64mm,无法满足;Torx T8 有效啮合 Te 最低要求经验值约0.38mm,在 K=0.6mm 空间内存在实现可能。但仍需校核槽底最薄实体厚度、头下过渡和螺纹起点,不能只证明“槽能做出”。
配套要求:必须使用标准正品批头。仿制批头齿厚偏小,实际 Te 可能再少0.05~0.1mm。
如果深槽驱动是硬性要求,重点评审头下实体段长度和完整螺纹起始位置。在允许调整螺纹起点的前提下,让槽底过渡区域和螺纹根部错开,避免两处应力集中叠加。头下实体段长度没有统一标准,必须结合剖切截面、扭矩验证确定。
当驱动槽规格不能换、又必须保证 Te 时,可采用头下光杆隔离段。定义 L:槽底最低点到第一道完整螺纹牙底的距离。量化参考阈值:
静态一次性锁付:L≥0.2mm;
需要反复拆装,例如≥20次拆卸:L≥0.35mm。
L 小于阈值时,扭矩衰减、疲劳断裂风险显著上升。上述数值为经验参考,需按规格和样品验证确认。
边界提醒:当头高、槽深、头径、螺纹位置、装配载荷全部锁定,不存在调整余量时,要如实反馈结构冲突,不要勉强接单,把装配风险留到量产阶段。若 K、Te、头径、螺纹起点、目标扭矩全部固定,几何校核无解,应明确告知项目:需求 Te>K 或槽底实体厚度不足时,方案不可行,不强行打样。
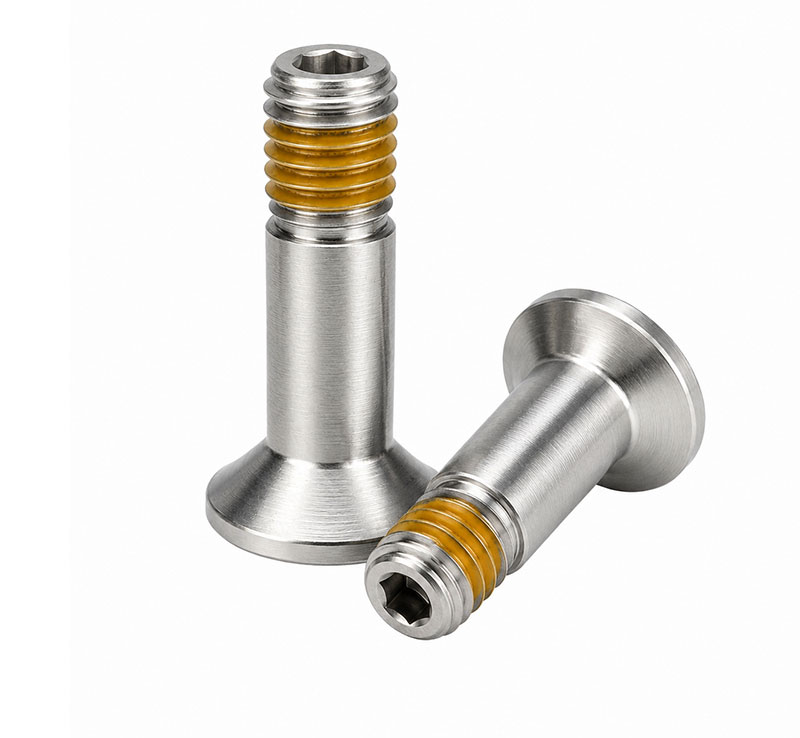
非标低头螺丝可选冷镦、车削或二次复合加工工艺。评审不止确认尺寸能不能加工,还要区分约束项:哪些限制成型、哪些影响装配、哪些必须样品验证。批量项目还要同步评估槽型成型一致性、批头适配性、表面处理对槽尺寸的影响。样品单次装配顺畅,不等于大批量稳定合格。
工艺选择可参考:
常规规格、槽型一致性要求一般:冷镦;头部公差约±0.1mm;
超薄头、Te 公差要求±0.03mm:车削或冷镦后二次精铣槽;头部公差可达±0.05mm;
批量验证项:槽深 CPK≥1.33;抽样做打滑扭矩、头部扭断测试。
头部公差仅作路线参考。槽深、同轴度等指标不能直接套用头部公差数值,需要单独约定。同时要做公差链分配:外壳、支架、螺丝各自公差叠加之后,仍要保证不干涉、工具可进入。单个零件公差看着很小,累积后依然会出现装配问题。
强度评估也要单独对待。低头结构因为头部几何受限,承载和抗扭能力天然低于标准头螺丝。即便材料等级一致,也不能直接沿用普通螺丝的推荐扭矩。
非标件验收清单不能只看外观尺寸,必须包含:
配套批头实际咬合测试;
驱动槽打滑风险验证;
头部及头杆过渡位置检查;
锁付扭矩、载荷功能验证;
剖切截面校核,确认槽底最薄实体厚度、Te、L 和螺纹起点位置;
破坏性试验提前约定试样数量、试验方法、失效判定位置。
所有优化结论都要有样品验证数据支撑,不用虚标打滑率、寿命提升百分比。
| 约束条件 | 评审优化方向 | 量化判定指标 |
|---|---|---|
| 外露高度受限 | 配合件允许时,增加沉孔或避让结构 | 沉孔后剩余壁厚建议≥0.6mm;承压低于材料许用值 |
| 头高 K 不可改动 | 更换驱动槽型,匹配最小有效啮合深度 Te | Torx 优先评估;校核 Te≥槽型最低啮合要求 |
| 深槽必须保留 | 增加头下光杆隔离段 L,错开螺纹根部 | 一次性锁付 L≥0.2mm;多次拆装 L≥0.35mm |
| 全部尺寸锁死 | 做几何校核,判断可行性 | 若需求 Te>K 或槽底实体厚度不足,方案不可行,应及时反馈 |
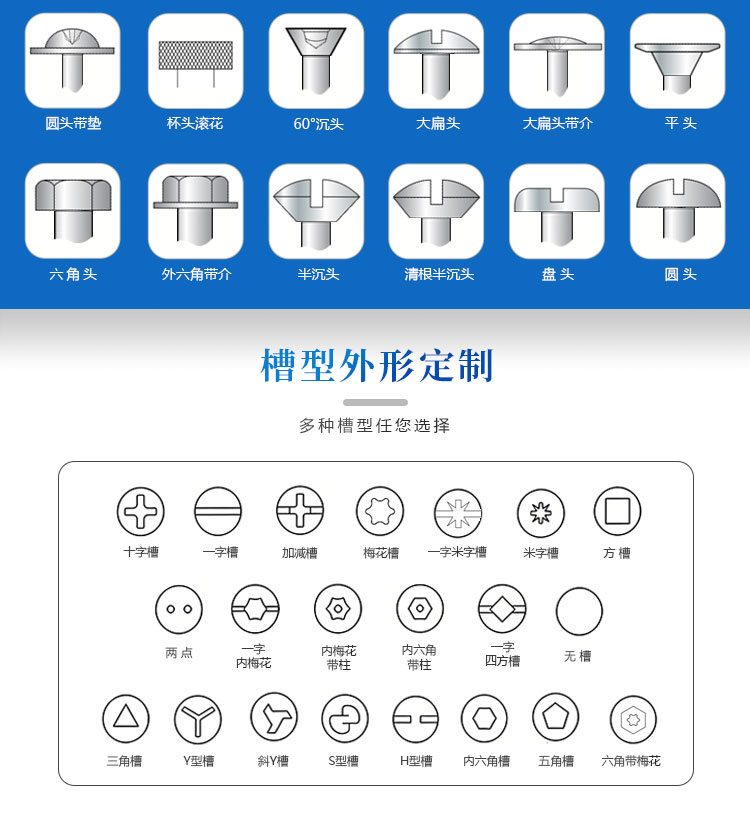
产品头型及槽型参考图应逐项确认组合适配性,不表示全部组合均可直接生产。所有经验阈值均需结合材料、规格、批头精度、扭矩和样品验证确认。
受限空间非标低头螺丝的装配问题,表面看是“头高与槽深”的矛盾,实质是装配界面、驱动啮合、头下过渡和螺纹起点共同作用的结果。评审时应先定位干涉对象,区分头高 K 与外露高度、有效啮合深度 Te 与总槽深 Tt,再按“沉孔避让、驱动槽型重匹配、头下隔离段”三条路线逐项校核。所有经验阈值都必须回到材料、规格、批头精度、锁付扭矩和样品验证上确认。若几何校核无解,应如实反馈结构冲突,不把打滑、扭裂和拆卸困难留到量产阶段。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司