28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

结论先行:储能端板与框架的长距离贯穿连接中,加长半牙螺丝的总长度与螺纹规格只是入门条件。真正决定模组长期压紧可靠性的,是光杆导向段外径公差与螺纹起牙位置(光杆与螺纹的分界)这两个参数。前者失控会导致装配卡滞或径向晃动;后者偏移会挤占螺纹段长度、减少有效啮合圈数,进而引发螺杆伸长与螺纹拉脱。两者都应在开模前的图纸评审阶段锁定,并在打样阶段实测验证。
说明:本文所称"螺纹起牙位置",即行业内常说的光杆与螺纹的分界面。为避免与螺纹收尾(螺尾,GB/T 3)混淆,全文统一使用"螺纹起牙位置"这一表述;符号沿用 b(螺纹长度)、ls(无螺纹杆长)、L(总长)。
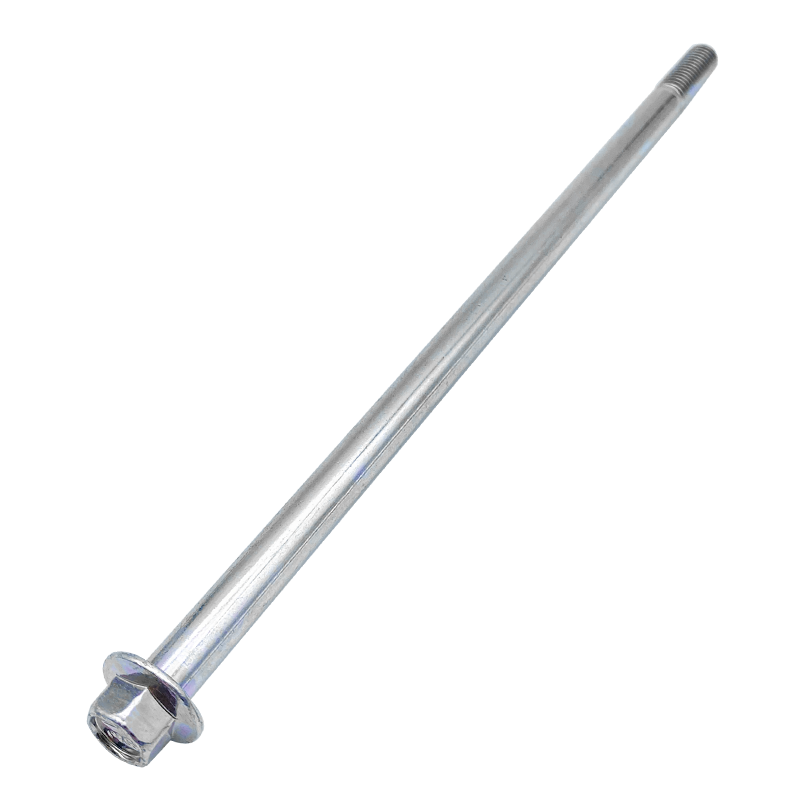
锂电储能端板与框架的贯穿装配中,加长半牙螺丝承担持续轴向夹紧载荷。很多失效并不是材料强度不够,而是结构参数设计与加工管控不到位。
半牙螺丝的光杆段同时承担贯穿导向与同轴定位。外径偏大,穿入框架孔位阻力大,锁付过程出现卡滞甚至刮伤孔壁;外径偏小,杆部产生径向晃动,模组压紧受力不均匀。
需要特别注意的是,受力不均并不会"直接"让螺杆伸长。它带来的是局部应力集中——应力集中区域的应力先越过材料屈服点,产生不可恢复的塑性伸长;随后在持续预紧状态下,整支螺杆的有效预紧量被逐步吃掉,压紧力随之下降。这条链路才是储能场景下压紧力衰减的真实路径,在常温储能工况下,主要矛盾不是蠕变,而是应力松弛与局部屈服后的塑性伸长。
部分加工厂做加长半牙时采用二次车削成型光杆,长杆在多次装夹与校直之间累积偏差,光杆段公差波动大,难以稳定匹配储能压紧系统的装配精度要求。
螺纹起牙位置直接决定有效光杆导向长度,也就是决定"螺纹从哪里开始"。
起牙位置偏前(螺纹侵入端板孔内):锁付时螺纹与孔壁发生刮擦,端板孔口被螺纹切削,装配扭矩异常,长期还有孔口磨损与预紧力损失。
起牙位置偏后(光杆过长):在总长 L 固定的前提下,光杆段变长必然挤占螺纹段长度 b,有效啮合螺纹圈数随之减少。螺纹的轴向承载靠的是啮合牙面的剪切面积,圈数减少意味着承载面积直接下降——在高轴向载荷工况下,这才是螺纹拉脱的直接原因。同时,支撑区间改变会让杆部受弯段变长,螺杆更容易出现伸长。
一个简单计算例:总厚 320 mm,垫片 5 mm,所需 ls=325 mm,L=350 mm,b=25 mm,P=1.5,有效啮合圈数≈16.7,要求≥某值。
提示|储能压紧系统不能直接套用标准件图纸。螺纹起牙位置必须结合端板厚度、框架贯穿距离、垫片厚度一起核算,并同步确认图纸的长度基准。
这一点在图纸评审时经常被误解。两类设备的适用边界完全不同:
多工位成型:最大约M12,长度范围在8–190 mm左右,主要用于异形件、台阶螺丝、缩杆类产品,变形量一般最大约 5 倍。
合模(长螺丝专用):长度无限制,一次成型、不以焊接方式拼接长杆。
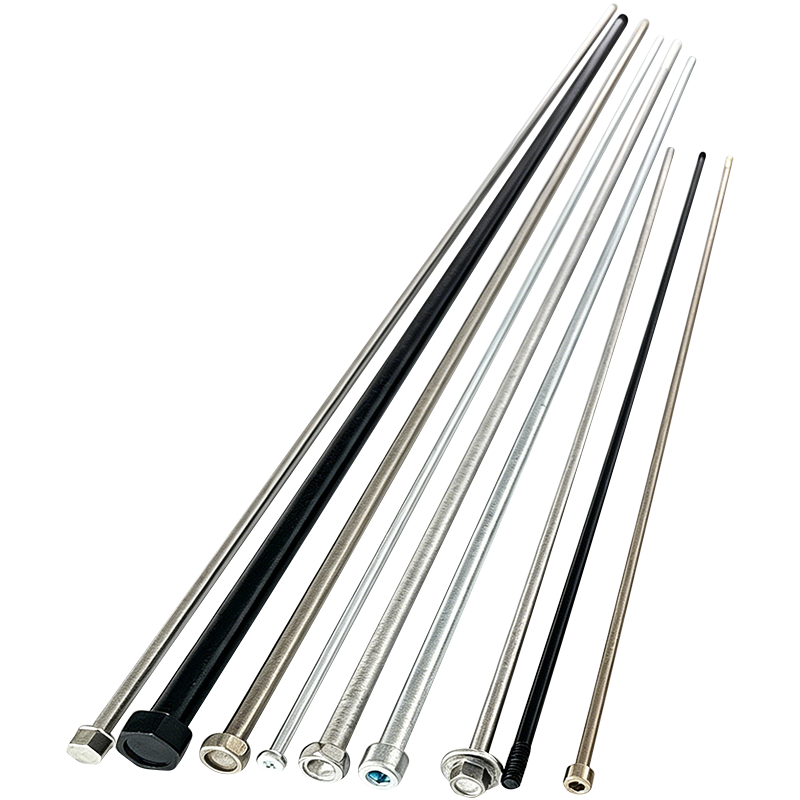
储能端板框架的贯穿长度通常远超 190 mm,因此加长半牙螺丝的杆部采用的是合模一次成型,光杆导向段外径由模具型腔直接约束,而非依靠多工位模具。
由此带来一个需要提前向客户说明的正常外观特征:合模工艺下,头杆结合处会存在 0.2–0.4 mm 的合模线。这是合模工艺的正常现象,不影响强度与装配,但如果没有提前告知,很容易在首件验收时被当作质量缺陷退样。把它写进技术文件,比事后解释成本低得多。
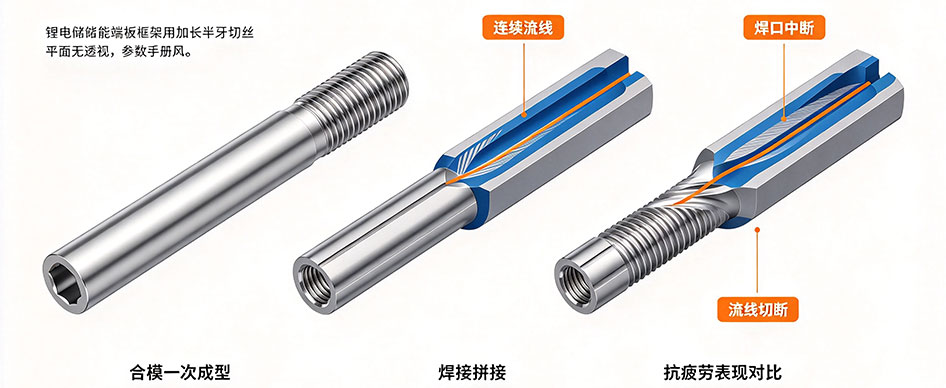
一体成型的核心价值在于金属流线的连续性。冷镦/合模时金属沿杆部轴向流动,流线连续无中断;而车削会切断金属流线,焊接则会在焊口处形成流线中断点与应力集中区。在持续高载荷环境下,这三者的抗疲劳表现并不在同一量级。
表 1|加长长杆三种工艺路线对比
对比项 一体冷镦 + 合模一次成型 焊接拼接 车削成型光杆 杆长能力 长度无限制 可做超长 受棒料规格与装夹限制 金属流线 连续,沿杆部轴向 焊口处中断 被车削切断 同心度控制 模具型腔约束,可控制在 ±2° 内 取决于焊接定位与后序校直 取决于装夹方式与设备状态 持续高载荷表现 无拼接应力点 焊口为薄弱区 抗疲劳表现不及一次成型 外观特征 头杆结合处有 0.2–0.4 mm 合模线(正常) 焊口可见 有刀痕 适用定位 储能端板框架贯穿、长螺杆类 非承力结构、超长杆件 台阶、头部、尾端等局部精加工
需要说明的是,本文不否定车削工艺本身——车削的同轴度取决于装夹方式与设备状态,在局部精加工上反而不可替代。这里要限定的是边界:光杆导向段的成型尺寸应由冷镦/合模保证;CNC 二次加工用于台阶、头部、尾端等局部精加工。 若把光杆导向段整体改由车削成型,切断金属流线带来的抗疲劳劣势,在储能这种持续预紧工况下会被放大。
光杆导向段的管控可以落到三条:
明确公差带,而不是只给名义尺寸。根据储能设备孔位的实际配合间隙,在图纸上标注光杆外径的公差带。原则是光杆外径不应小于螺纹中径,避免光杆成为全杆最弱截面;导向段按间隙配合取值,具体公差带按孔径与装配方式确定。
控制整支同心度。长杆要抑制弯曲,保证穿装顺畅。整支杆部相对螺纹轴线的同心度可控制在 ±2° 以内。
不要用后车削去"修"光杆尺寸。如果光杆尺寸靠车削补偿,等于把成型精度的责任从模具转移到了二次加工,批量一致性会明显变差。
世世通在加长半牙螺丝的定制阶段,拿到客户图纸后会结合端板、框架的实际孔径复核光杆导向段公差,并把复核结论同步给客户工程师,而不是直接按图纸名义尺寸开模。
螺纹起牙位置由模具定位与搓牙工序共同决定,控制要分三段落地:
图纸评审阶段:以端板 + 框架 + 垫片的总装配厚度作为输入,计算需要的有效光杆长度,再据此锁定螺纹起牙位置。核心关系是 L(总长)= b(螺纹长度)+ ls(无螺纹杆长),因此在起牙位置确定之前,必须先确认图纸的长度基准。
成型与搓牙阶段:合模坯料成型后,搓牙工位设置定位限位,约束螺纹起始边界,防止批量漂移。
打样检测阶段:除了总长度与螺纹牙型,必须实测 光杆段实际长度、螺纹起牙位置的起始距离 —— 这两项才是批量漂移最敏感、也最常被漏检的参数。
表 2|加长半牙螺丝常用公差与尺寸参考
参数 参考值 备注 长度公差(总长 > 400 mm) +0 / −2 mm 项目参考值,按装配要求确认 冷镦头部尺寸 约 ±0.1 mm 按项目 / 结构评估 二次加工头部尺寸 约 ±0.05 mm 按项目 / 结构评估 同心度(整支杆部) ±2° 相对螺纹轴线 光杆导向段外径 按孔径配合取值并标注公差带 不应小于螺纹中径
储能端板框架的贯穿连接属于持续高轴向载荷工况。压紧力衰减不是单一原因,而是四条路径叠加:
| # | 机理 | 说明 |
|---|---|---|
| 1 | 应力松弛 | 预紧后,在恒定变形条件下载荷随时间缓慢下降,是长期压紧力衰减的主因 |
| 2 | 螺纹与支承面嵌入 | 牙面与端板贴合面的微观峰谷被压平,预紧行程被吃掉,螺母/螺丝转角未变而力已下降 |
| 3 | 屈服后塑性伸长 | 局部应力超过材料屈服强度,产生不可恢复的杆部伸长 |
| 4 | 温度循环 | 电芯充放热叠加环境温差,紧固件与被连接件的差异热膨胀使预紧力反复波动 |
对应到选材上:普通低碳钢(如 1008,本身只有 4.8 级)的屈服强度偏低,第 2 和第 3 条路径会被显著放大,这正是"用一段时间就松、压不紧"的根源。提高强度等级的本质,是把屈服强度抬上去,让第 3 条路径晚发生、幅度更小。
选型时最容易踩的坑,是把"材料牌号"和"强度等级"当成可以自由组合的两件事。事实上强度等级由材料 + 热处理共同决定,低碳钢无法通过更换牌号跳到 8.8 级:
表 3|强度等级、材料与适用场景对照
强度等级 最小抗拉强度 推荐材料 热处理 表面硬度参考 储能压紧场景适用性 4.8 420 N/mm² 1008 — — 低载荷、非持续预紧 6.8 600 N/mm² 1010 / 1018 / 1022 加硬 HV280–340 中低载荷 8.8 800 N/mm² 10B21 油炉调质 HRC22–32 推荐 9.8 900 N/mm² 10B21 油炉调质 HRC28–37 按项目评估 10.9 1040 N/mm² SCM435 盐浴调质 HRC32–39 客户指定时按项目单独评估 12.9 1220 N/mm² SCM435 盐浴调质 HRC39–44 推荐(高载荷) A2-70 / A4-70 700 N/mm² 304 体系 / 316 体系 冷作硬化 — 耐蚀优先场景
几点说明:
1008 / 1010 / 1018 / 1022 这几档无法达到 8.8 级。 1008 本身为 4.8 级;1010 / 1018 / 1022 经加硬可到 6.8 级。需要 8.8 级及以上,材料必须切换到 10B21(8.8 级)或 SCM435(10.9 / 12.9 级)。
不锈钢应按强度等级表达,而不是只给牌号。 304 体系对应 A2-70,316 体系对应 A4-70,均属 700 N/mm² 级,这才是与碳钢 8.8 / 12.9 可比的坐标。
抗拉强度数值依据 ISO 898-1 / GB/T 3098.1 的最小抗拉强度要求,单位为 N/mm²(即 MPa)。
高载荷储能压紧场景,建议优先采用 8.8 级(10B21)或 12.9 级(SCM435) 的加长半牙螺丝。12.9 级加长件建议采用整根炉内加硬而非分段加硬,避免杆部不同区段硬度不均导致的局部先屈服。
这是储能高载荷场景最容易被忽略、后果也最严重的一项。
8.8 级及以上的紧固件,若采用电镀(镀锌、镀镍、锌镍合金等)表面处理,必须在电镀后执行除氢处理,并按项目要求验证。 原因是电镀过程中阴极析出的氢会渗入钢基体,强度等级越高、基体硬度越高,对氢脆越敏感。12.9 级加长螺丝若电镀后不除氢,在持续预紧载荷下可能发生延迟断裂——断裂前无可见变形,属于突发失效。
落实到方案选择上:
高载荷储能压紧场景,优先采用对氢脆敏感性较低的表面处理方案,如电泳、锌铝涂层类(达克罗类)、本色或钝化(不锈钢)。
若采用电镀方案,需明确除氢工序与验证方式,并保留过程记录。
户外或集装箱储能环境有耐蚀要求时,长螺丝表面处理方案可按项目做到 300h+ 盐雾,具体时长按处理方案与验收标准评估确认。
强度等级的最终选定,需要储能工程端结合模组实际压紧载荷核算确认,不能仅凭等级数字推定。对外输出时,世世通以成品性能等级作为口径——即交付件按等级标准验证合格,而不以材料牌号代替性能承诺。
拿到加长半牙螺丝定制需求,不要直接下发开模。先把下面 5 项确认清楚,可以避免大部分样机阶段的返工:
表 4|图纸评审校验清单
# 参数 为什么必须确认 漏确认的后果 1 端板 + 框架 + 垫片的贯穿总厚 决定有效光杆长度的下限 光杆不足,螺纹侵入端板孔内 2 通孔孔径 决定光杆导向段的配合公差带 装配卡滞,或杆部径向晃动 3 有效光杆长度 + 螺纹起牙位置 决定螺纹段长度 b 与有效啮合圈数 啮合圈数不足,螺纹拉脱风险上升 4 轴向压紧载荷 决定强度等级与材料选型 屈服后塑性伸长,预紧力衰减 5 图纸长度基准(含头长 / 螺纹杆长 / 总长) 起牙位置的计算起点,各厂图纸口径不统一 起牙位置整体算错一个头高
第 5 项经常被跳过,但它是最容易造成批量性偏差的一项。行业图纸中,"长度"可能指含头总长、螺纹杆长或杆部总长,同一张图纸在不同工厂可能被解读成不同尺寸。在图纸评审阶段把长度基准写明,是锁定起牙位置的前提。
Q1:加长半牙螺丝的光杆外径,应该等于螺纹大径还是中径? 不应小于螺纹中径。常规做法是光杆外径接近螺纹大径并在图纸上标注公差带;若该段承担剪切载荷,则按孔位配合要求取值。核心原则是:不要让光杆段成为全杆最弱截面。
Q2:螺纹起牙位置(b 值)怎么根据端板厚度核算? 按 L = b + ls 的关系反推。先由端板 + 框架 + 垫片的总厚确定所需有效光杆长度 ls,再用总长减去 ls 得到螺纹段长度 b,最后按螺纹牙距折算成有效啮合圈数,确认圈数满足轴向载荷要求。
Q3:长距离贯穿连接,光杆段公差带一般给多少? 不能给一个通用值。公差带取决于孔径大小与装配方式:需要顺畅穿装时按间隙配合取值,需要导向定位时收紧。图纸上应标注公差带而不是只给名义尺寸,并注明按哪一段孔径配合。
Q4:一体冷镦加长螺丝为什么会有合模线?0.2–0.4 mm 正常吗? 正常。合模是长螺丝专用的一次成型工艺,头杆结合处会出现 0.2–0.4 mm 的合模线,属于工艺固有特征,不影响强度与装配。这一项建议在技术协议中提前写明,避免首件验收时产生争议。
Q5:12.9 级加长螺丝电镀后需要做除氢处理吗? 需要。8.8 级及以上的紧固件采用电镀表面处理时,必须在电镀后执行除氢并按项目要求验证。12.9 级基体硬度高,对氢脆更敏感,不做除氢在持续预紧载荷下存在延迟断裂风险。
Q6:储能压紧场景预紧力衰减的主要原因是什么? 四条路径叠加:应力松弛、螺纹与支承面嵌入、屈服后塑性伸长、以及电芯充放热与环境温差造成的温度循环。其中应力松弛是长期衰减的主因,而屈服后塑性伸长与材料强度等级直接相关。
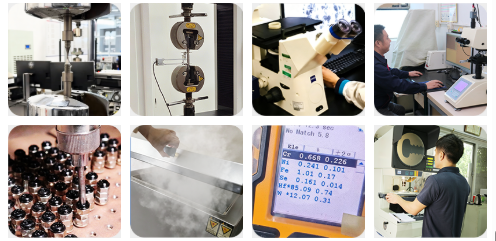
Q7:打样阶段需要检测哪些项目? 除总长度与螺纹牙型外,必须实测光杆段实际长度与螺纹起牙位置的起始距离。可执行的检测项包括:尺寸(数显卡尺、外径千分尺)、螺纹通止(螺纹塞规 / 环规)、螺距(螺距规)、同心度(同心度测量仪)、硬度(洛氏 / 维氏硬度计)、金相、扭矩(数显扭矩测试仪)。
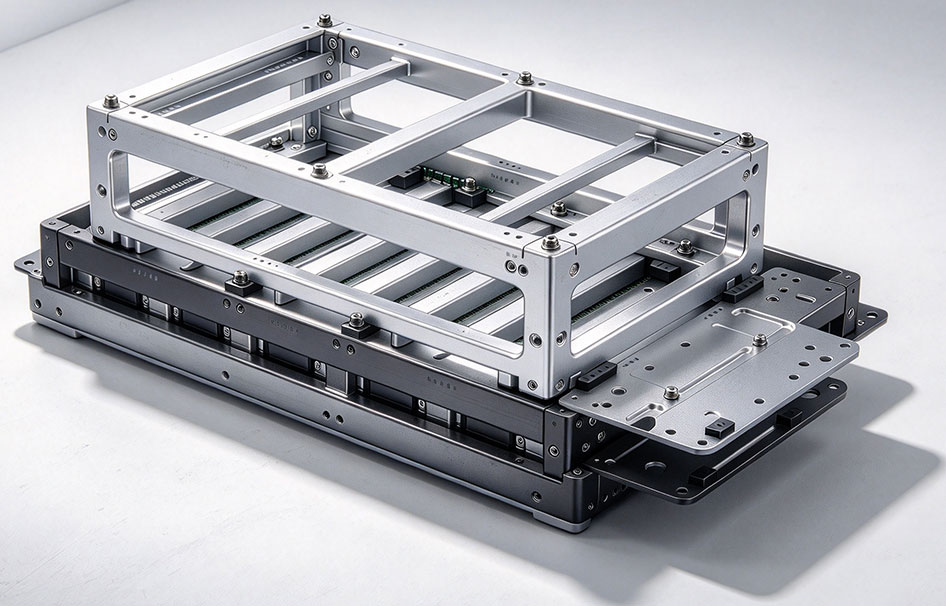
锂电储能端板框架的长距离贯穿连接中,加长半牙螺丝的总长度与螺纹规格只是基础条件;光杆导向段公差与螺纹起牙位置,往往才是决定模组长期压紧可靠性的关键。
焊接拼接与车削成型的加长件,分别在焊口处和杆部形成金属流线中断,在持续高载荷环境下更容易出现螺杆伸长。合模一次成型可以规避这类结构性风险,但前提是全链路管控到位:图纸评审锁定起牙位置 → 合模与搓牙工位设置定位限位 → 打样阶段实测光杆段长度与起牙距离。同时不要忽略 8.8 级以上电镀件的除氢工序——这一步在储能高载荷场景中不可省略。
如果你正在做储能端板框架紧固件开发,在加长半牙螺丝定制、光杆公差、螺纹起牙位置设计上有疑问,可以把工况条件与图纸一起沟通,我们从长螺丝定做工艺角度给出复核建议。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司