28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

医疗设备上的螺丝,单价通常不到整机的千分之一,但它可能决定这台设备能不能过检。那怎样才能定做到一颗“合格”的螺丝呢?
一台非植入性医疗设备从选型到验证的真实推进顺序应该是:
先判定工况;
再确定材质档位;
再处理磁性溯源、尺寸公差与表面处理边界;
最后落到打样验证。
每一步给出判定依据和参数区间,并标注需要按项目确认的边界。
本文讨论非植入性医疗设备与实验室诊断设备,包括磁敏感传感器、体外诊断与检测模块、康复训练器械、精密诊疗设备的外壳与内部结构件。
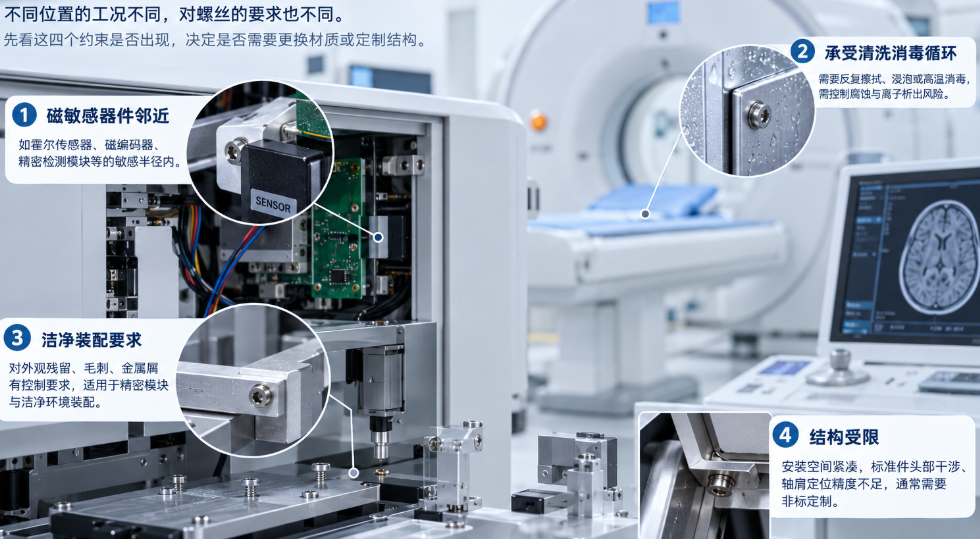
螺丝导致的磁场干扰,不是“用了不锈钢”这一个条件就能成立的。判断是否更换,先看四个约束是否出现。
| 工况约束 | 具体表现 | 是否构成更换理由 |
|---|---|---|
| 磁敏感器件邻近 | 螺丝位于霍尔传感器、电子罗盘、磁通门、磁编码器、精密检测模块的敏感半径内 | 核心理由 |
| 承受清洗消毒循环 | 反复擦拭、浸泡或高温消毒,需控制腐蚀与离子析出风险 | 构成理由,但需与验证要求对齐 |
| 洁净装配要求 | 装配环境对外观残留、毛刺、金属屑有控制要求 | 构成理由,落点是工序控制,不是车间等级 |
| 结构受限 | 安装空间紧凑,标准件头部干涉、轴肩定位精度不足 | 核心理由,通常指向非标定制 |
四项中如果只命中“承受清洗消毒”,多数情况下改用固溶态的 316L 等牌号即可解决,不必上钛。命中“磁敏感器件邻近”或“结构受限”,才是不锈钢难以绕过的场景。
这里需要切掉一个常见误解:行业里常有人把“医疗”等同于“必须无尘车间生产”。螺丝的洁净度诉求落在可验证的工序动作上——去毛刺、清洗、表面残留控制、包装防护——而不是车间等级本身。医疗客户在评估微型螺钉供应商时,通常要求进入洁净装配环境前完成脱脂、清洗与干燥,并对包装方式提出明确规定。这意味着供应链末端需要配置独立的清洗与包装工位,而不是把常规产品换个包装箱交付。这一项属产线能力,选型阶段应直接索取工序清单与清洁度检测数据,向供方核对是否具备,而不接受“环境等级”式的描述。
工况判定完成后,应输出一份《紧固件工况判定表》,至少记录:
敏感器件类型、敏感半径、工作场强、允许磁场增量;
表面处理方式、循环次数、温度与化学介质;
装配空间、工具可达性、标准件干涉情况;
产品清洁度要求:颗粒物、残油、金属屑限值;
法规、注册或客户特殊要求。
工况判定完成后,材质档位由磁导率上限、强度需求和成本共同决定。
| 档位 | 典型牌号 | 可参照标准 | 磁性目标 | 强度与适用 | 注意事项 |
|---|---|---|---|---|---|
| 第一档 | 纯钛 TA1/TA2(GR1/GR2) | ASTM F67、ISO 5832-2、GB/T 13810 | 顺磁,相对磁导率接近 1(行业参考约 1.0001 量级,随材料与测量条件变化) | 硬度 HRC 24–28,耐蚀性同类最优,强度低于 TC4 ELI;适用于低承力压紧、定位销、轻载外壳固定 | 不适合高循环载荷;表面铁污染会显著改变磁响应;冷镦与搓牙时易粘刀、易咬死,量产难度反而高于钛合金——多数同行只做 TC4,这条是可量产性的实际分水岭 |
| 第二档 | TC4 ELI(Ti-6Al-4V ELI) | ASTM F136、ISO 5832-3、GB/T 13810 | 顺磁,低磁响应 | 抗拉强度 ≥860 MPa(ASTM F136 规定的最低值,实际以材质证明书为准);硬度 HRC 32–36;疲劳性能优于纯钛;适用于循环载荷、反复拆装、紧凑空间非标件 | 属行业主流路线(车削 / CNC 为主);强度高、刀具磨损快;酸洗等工序需评估氢引入风险 |
| 第三档 | 固溶态 316L(SUS316L / A4-70) | 按项目指定的不锈钢材料与紧固件标准(316LVM 属植入级变体,不在常规供货范围) | 固溶态下磁导率通常可控制在较低水平;MRI 邻近场景常要求 μr≤1.01(行业参考值,按整机确认) | 成本低于钛合金;适用于非磁敏感位置的清洗消毒环境紧固件 | 奥氏体不锈钢冷镦后可能诱发马氏体相变产生弱磁;必须向供方确认固溶状态与来料磁导率。注意与我方材料体系中的不锈铁牌号(本身带磁)区分 |
| 第四档 | 医用 PEEK 等非金属方案(不在我方供货范围,仅作选型对照) | 按产品规范 | 洁净螺丝 | 需要洁净无尘环境或射频透明场景 | 灭菌兼容性需单独验证;非金属件须由专业非金属供应商提供,与本类金属紧固件是两条供应链 |
磁敏感半径内 + 循环载荷 → TC4 ELI;
磁敏感半径内 + 静载/轻载 → 纯钛 TA2;
非磁敏感位置 + 清洗消毒 → 固溶态 316L;
需要洁净 + 无尘 → 医用 PEEK 等非金属方案(需另行选型,不在本类紧固件范围);·
钛与不锈钢、铝等异种金属接触 + 潮湿/含氯环境 → 评估电偶腐蚀,必要时绝缘或同材质。
关于第一档与第二档的选择,有一处行业现实需要写进选型文件:纯钛的塑性指标比 TC4 更好,但这不等于它更好做。 纯钛在冷镦与搓牙过程中容易与模具粘附、咬死,量产稳定性明显低于钛合金,这也是多数同行只做 TC4 的原因。方案定在纯钛时,应把“供应商的纯钛实际量产经验与批次一致性数据”列为比价之外的独立评估项,而不是默认所有钛件供应商都能做。
钛本身是顺磁材料,不是铁磁材料。纯钛和 Ti-6Al-4V 在常规状态下不会被磁铁明显吸引,相对磁导率接近 1。换了钛螺丝后如果仍检测到磁性异常,问题通常不在钛基材,而在以下三个来源。
钛材在车削、攻丝、滚丝过程中与钢制刀具和工装接触,表面可能嵌入游离铁颗粒。这些铁颗粒以机械嵌合或表面残留方式存在,不会因为基材是非磁性的就消失。少量铁污染即可在高灵敏度磁场测量中造成偏差。
判定依据:
表面铁离子检测;
SEM-EDX 检查游离铁;
来料磁导率抽检;
装配后局部杂散磁场测量。
上述四项均超出常规螺丝厂的厂内自检范围。以世世通为例,厂内自检覆盖尺寸、螺纹通止、螺距、深度、半径、角度、同心度、光学投影、金相、硬度与扭矩;磁导率、SEM-EDX 与杂散磁场测量需由第三方实验室或客户侧完成。技术协议里应写明由谁出具、按什么条件测,而不是笼统写“提供磁性能检测报告”。
处理手段:
酸洗:常用氢氟酸-硝酸体系,去除氧化皮、游离铁和部分表面污染;
钝化:钛材可采用硝酸或硝酸基体系;
去毛刺与清洗:机械去毛刺、超声清洗、纯水漂洗、干燥;
包装防护:避免与含铁材料混放。
范围提示: 酸洗与钝化属钛件表面净化的通行工艺,上述为通用做法;我方钛件的常规表面处理清单(本色清洗、洗白、阳极氧化、微弧氧化),酸洗与钝化按项目需单独确认。另需注意:常被引用的 ASTM F86 是《金属外科植入物表面制备与标记》规范,面向植入物,用于非植入性设备属标准适用范围错配,非植入性钛件的酸洗与钝化应按项目工艺规范确认。
现场经验中,一批“无磁”螺丝里可能出现少数个体磁响应偏高。这类批次不均匀性应通过来料检验和供应商过程控制解决,不能只靠装配前用磁铁筛选。
对 316L 不锈钢而言,冷镦和滚丝会在奥氏体基体中诱发马氏体相变,直接产生铁磁性。这就是“316L 螺丝用磁铁吸得住”的常见原因——不是材质牌号不对,而是加工或热处理状态不对。
对钛合金而言,常规冷加工不会产生铁磁性相变。因此,如果钛螺丝出现明显磁响应,优先排查铁污染、异种材料混入、装配交叉污染,而不是套用不锈钢的相变逻辑。
判定依据:
不锈钢件要求供应商提供固溶处理状态证明;
以来料磁导率仪抽检;
MRI 邻近或高灵敏场景要求 μr≤1.01(行业参考值),普通 316 冷镦件通常不能满足;
钛件出现磁响应时,做表面铁污染和材质成分分析。
螺丝在装配工位上与钢制工具、钢制垫片、钢制螺纹嵌件接触,或者在包装、运输环节与含铁材料混放,都会引入外来的铁磁性颗粒。这种污染在来料检验时可能不可见,只在装配后测量整机磁场时暴露。
判定依据:
装配完成后,对磁敏感器件所在局部区域进行磁场梯度测量;
如果磁场分布与螺丝安装位置强相关,追溯装配工位工具材质和操作规范;
检查垫片、嵌件、弹簧、卡簧等相邻零件是否含铁磁材料。
处理手段:
装配工位使用无磁或低磁工具;
螺丝、垫片、嵌件分料管理;
装配前清洗或吹扫;
建立装配后磁场基线并留档。
磁性验收应按整机风险确定,不能只看一个 μr 阈值。
可参照的测试方法和限值:
磁导率测试:ASTM A342/A342M(弱磁材料磁导率的试验方法)。该标准提供多种试验方法,并允许使用方自行选定测量时的磁场强度——这一点必须写进技术协议,否则不同实验室的数据不可比;必要时用振动样品磁强计(VSM)测磁化曲线;
一般医疗设备:可暂按 μr≤1.05 作为来料控制线(行业参考值,非标准强制值),最终以整机磁场偏差为准;
MRI 邻近或影像诊断设备内部:常要求 μr≤1.01,并需按 ASTM F2503(医疗器械及物品在磁共振环境中的安全标记规范)进行 MR 安全标记(MR Safe / MR Conditional / MR Unsafe)和整机验证;μr 不是 MRI 兼容性的唯一判据;
铁磁性污染:SEM-EDX 无游离铁检出,或按客户规定的表面铁离子限值;
杂散磁场:在距螺纹表面规定距离处,用高斯计测量局部磁场增量,限值由磁敏感器件容忍度反推。建议以未更换前的整机磁场基线为参照,增量不超过器件允许误差的 1/3 至 1/2,具体按项目确认;
剩磁 Br 是铁磁材料的参数,不宜直接作为钛螺丝的验收指标。对钛螺丝,应控制铁磁性颗粒残留和杂散磁场,而不是要求钛基材的 Br。
一个经验操作判据,仅供初步选型:
工作磁场低于 0.1 T,且磁敏感器件精度容忍度在 1% 以上:μr≤1.05 可作为来料放行线,装配后仍需整机验证;
工作磁场在 1 T 以上,或器件精度容忍度在 0.5% 以内:目标 μr≤1.01,逐批验证,并做整机磁场分布对比;
任何情况下,整机验证优先于材料证书。
口径说明: 本节所有 μr 数值(1.0001 量级、1.01、1.05)与磁场判据均为行业通行参考值与我方经验建议,不是世世通的公司标准,也不是任何标准的强制限值。正式技术协议中的限值应由客户按整机风险确定。
医疗微型紧固件常见尺寸段在 M0.8 至 M4 之间。以下只讨论非植入性设备用件——植入类(如骨接合螺钉)的螺纹轮廓精度与表面粗糙度属另一套验证体系,本文不涉及。
需要先明确一处能力边界:世世通微型与精密定制件的可评估范围主要在 M0.8 至 M16,最小可做直径 M0.8。因此 M0.8 以下的结构必须在图纸阶段先确认可行性,不能默认可做。
粗糙度参考(按工艺区分):冷镦约 Ra3.2、车削约 Ra1.6、研磨约 Ra0.8。要求 1.6 以下需二次加工,低于 1.6 需全车生产。
非植入设备用钛螺丝可按功能位置分三档。
| 档位 | 适用位置 | 螺纹公差 | 头部同轴度 | 加工建议 |
|---|---|---|---|---|
| A档 | 磁敏感器件定位孔、精密检测模块 | 台阶/轴肩件尺寸公差 ±0.03 mm(±3 条丝),按结构与材料评估 | 按图纸逐项定义基准与公差,验收以实测数据为准 | 精密数控车削、无心磨削、冷镦后精整 |
| B档 | 一般结构连接 | 6g/6H | 按图纸,精密冷镦后抽检 | 精密冷镦 |
| C档 | 非关键辅助固定 | 标准公差 | 按标准 | 常规工艺 |
钛螺丝的表面处理逻辑与不锈钢不同。钛基材本身有天然 TiO₂ 钝化膜,表面处理的主要目标不是简单“防锈”,而是防咬死减摩、强化防腐、控制离子析出和满足清洁度要求。
| 目标 | 工艺 | 可参考参数 | 边界与风险 |
|---|---|---|---|
| 去除游离铁与表面污染 | 酸洗 | 氢氟酸-硝酸体系,时间与温度按材料状态控制 | 高强度钛合金需评估氢脆;酸洗后充分漂洗 |
| 优化钝化膜 | 钝化 | 硝酸或硝酸基体系 | 与酸洗分开控制;不是所有钛件都必须做。常被引用的 ASTM F86 面向外科植入物,非植入性件的钝化应按项目工艺规范确认 |
| 防咬死、降低摩擦 | 减摩干膜(MoS₂ / PTFE) | MoS₂ 摩擦系数约 0.04–0.08(行业参考值);PTFE 更低 | 膜厚需小于螺纹公差余量;细牙螺纹尤其注意。属项目专项涂层,需单独评估确认,不作标准工艺清单项 |
| 降低离子析出、提高光洁度 | 电解抛光;等离子抛光 | 按表面粗糙度和清洁度要求 | 电解抛光按项目条件使用;等离子抛光需单独评估可行性。对封闭内腔和极小狭缝效果有限 |
| 着色、耐盐雾 | 阳极氧化 | 盐雾按对应军标约 96–120 h | 色域受限:无法做大红,仅能到酒红;微型螺纹仍需预留公差 |
| 强化耐磨 | 微弧氧化 | 盐雾 100 h 以上;膜层硬度约 HV600;膜层厚 3–6 μm;呈灰黑色;防腐耐磨优于阳极氧化 | 细牙螺纹必须预留余量;动载件需评估膜层对疲劳寿命的影响。硬质阳极氧化属铝件工艺,不适用于钛件 |
范围提示: 我方钛件常规可选表面处理为本色清洗、洗白、阳极氧化、微弧氧化(以及微弧或阳极氧化后再电泳);纯钛外发清洗需在工艺单上单独备注。表内的酸洗、钝化、减摩干膜、电解抛光与等离子抛光均需按项目单独确认后执行。
电偶腐蚀:钛在潮湿、含氯环境中电位较高,与不锈钢、铝等异种金属接触时可能加速对偶材料腐蚀。干燥环境风险较低;清洗消毒、冷凝、盐雾环境应评估绝缘垫圈、涂层隔离或同材质方案。
氢脆:钛合金在酸洗等工序中可能引入氢。高强度件应控制酸洗时间、温度和后续烘烤,必要时检测氢含量。我方钛件常规工艺不含电镀。
| 判定条件 | 是否换钛 | 牌号选择 | 表面处理 | 关键验证项 |
|---|---|---|---|---|
| 磁敏感器件半径内 + 静载/轻载 | 是 | 纯钛 TA2 | 本色清洗;酸洗按项目确认 | μr、表面铁污染、整机磁场 |
| 磁敏感器件半径内 + 循环载荷/紧凑空间 | 是 | TC4 ELI | 本色清洗 / 阳极氧化;减摩涂层按项目确认 | μr、杂散磁场、抗拉强度、锁紧力矩、灭菌后扭矩 |
| 仅清洗消毒循环,无磁敏感要求 | 否 | 固溶态 316L | 钝化 | 盐雾、锁紧力矩保持性、清洁度 |
| 清洗消毒 + 弱磁要求(非敏感半径) | 看情况 | 固溶态 316L 或低磁奥氏体不锈钢(316LVM 属植入级变体,需另行评估) | 钝化 | μr≤1.05,按整机确认 |
| 需要绝缘 + 无磁 | 否 | 医用 PEEK 等非金属方案(不在我方供货范围,需另行选型) | 无需金属处理 | 尺寸稳定性、灭菌兼容性、蠕变 |
| 钛与不锈钢/铝接触 + 潮湿环境 | 看情况 | 同材质或绝缘隔离 | 绝缘垫圈、隔离方案 | 电偶腐蚀、盐雾、寿命 |
用法: 先看第一列,命中哪一行就用哪一行的结果。如果同时命中多行,按更严格的执行。
一颗钛螺丝的单价通常显著高于同规格不锈钢(倍数随规格、批量与工艺差异较大,应以实际报价为准)。但在一台有磁敏感器件的设备上,它决定的不是“好不好看”,而是“能不能过检”。选型决策的价值不在材料单价差,而在验证一次通过率和后期返工成本的差。
把工况判死、把材质档位定准、把磁性来源逐条排除、把打样验证的判定项写清楚——这四件事做完了,那颗螺丝才真正“换对了”。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司