28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

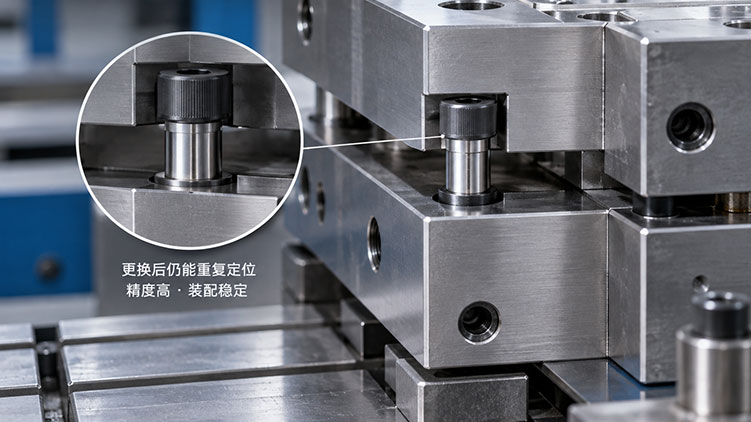
模具模板、气缸安装座、检具底板、锂电设备的导向件——如果你的图纸上有一个位置,需要反复拆装之后还能回到原位,那你需要的是塞打螺丝,而不是普通内六角螺钉。
普通螺钉只负责把两个件拉住,不负责“位置”。位置这件事要么交给定位销,要么交给塞打螺丝的那段精密光杆。
这篇不讲概念,只回答拿到图纸后必须定下来的四件事:
孔做什么公差
台阶和螺纹怎么配对
公差定哪一档
到货怎么验收
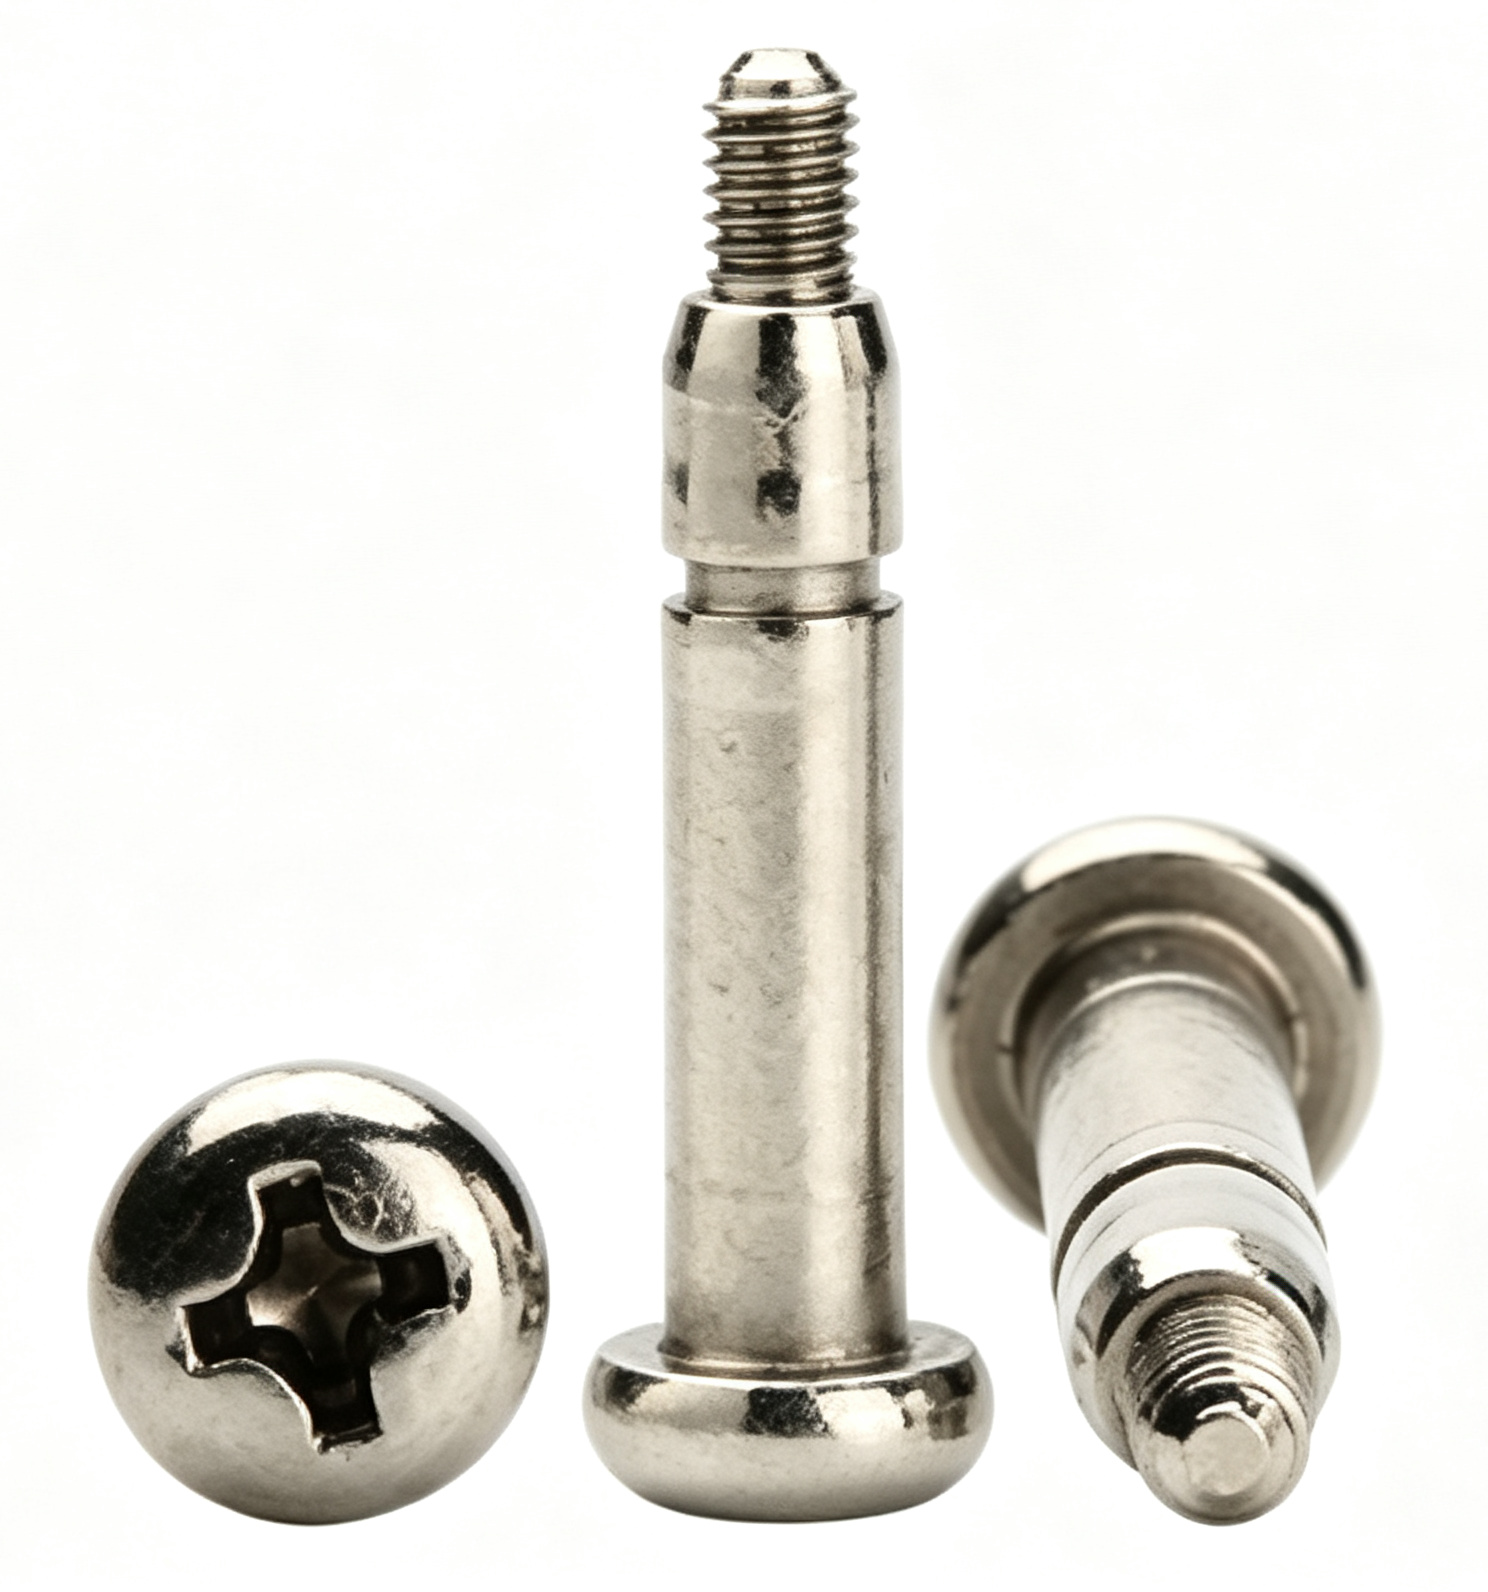
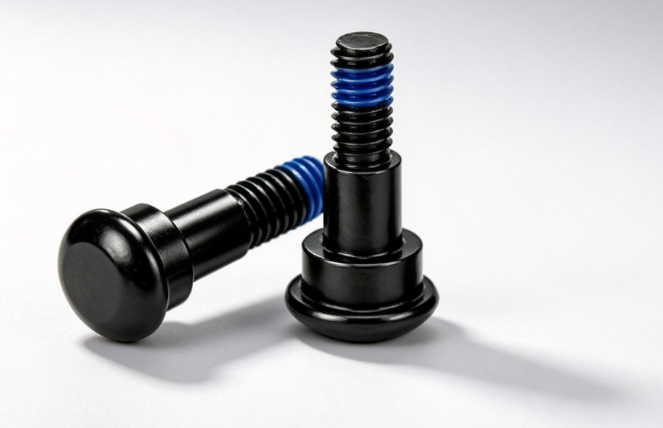
塞打螺丝 = 头部 + 精密光杆(台阶)+ 螺纹,三段构成。
| 中文叫法 | 英文 | 使用场景 |
|---|---|---|
| 塞打螺丝 | shoulder screw / shoulder bolt | 本文统一叫法;模具、工装行业通用 |
| 台阶螺钉 | shoulder screw | 同物异名,标准件行业常用 |
| 轴肩螺钉 | hexagon socket head shoulder screw | 标准件标准名称 |
| 等高螺丝 | shoulder screw | 强调装配高度一致 |
| 定位塞打螺丝 | locating shoulder screw | 强调定位功能 |
英文里冲压模具行业还常叫 stripper bolt,海外询价时这个词同样能用。
一个差别决定后面所有逻辑:
普通螺钉的螺纹和杆径一样粗,靠螺纹受力;塞打螺丝的螺纹永远比台阶细,靠台阶受力。
记住这一条,后面的公差、配合、拧紧都从这里推导。
这一段很多厂家不写,但它是客户做方案对比时第一个要问的。
| 方案 | 适用 | 不适用 |
|---|---|---|
| 塞打螺丝 | 一个位置同时要“定位 + 锁紧”,重复拆装,基准不能变 | 定位精度高于 H7/h6 配合能力;孔会严重磨损时 |
| 定位销 + 普通螺钉 | 定位精度要求更高、需要独立调整 | 结构件多、零件管理成本敏感 |
| 定位销 + 衬套 | 配合孔会被反复磨损(高频转动/滑动) | 空间受限、BOM 要求精简 |
| 普通内六角螺钉 | 只锁紧,不要求重复定位 | 拿头部下方的光杆当定位面——这是最常见的错误 |
最常见的错误值得展开说:
用一颗普通内六角螺钉,把头部下面那段没螺纹的光杆当定位面用。那段光杆没有磨削、没有公差控制、也不是设计出来的轴承面,装几次位置就飘,还会磨损。
塞打螺丝的价值,恰恰就在这一段被精密磨削过的光杆上——ISO 7379 对它的表面粗糙度要求是 Ra ≤ 0.8 µm,达到这个值,光杆本身就能当轴承轴颈用。
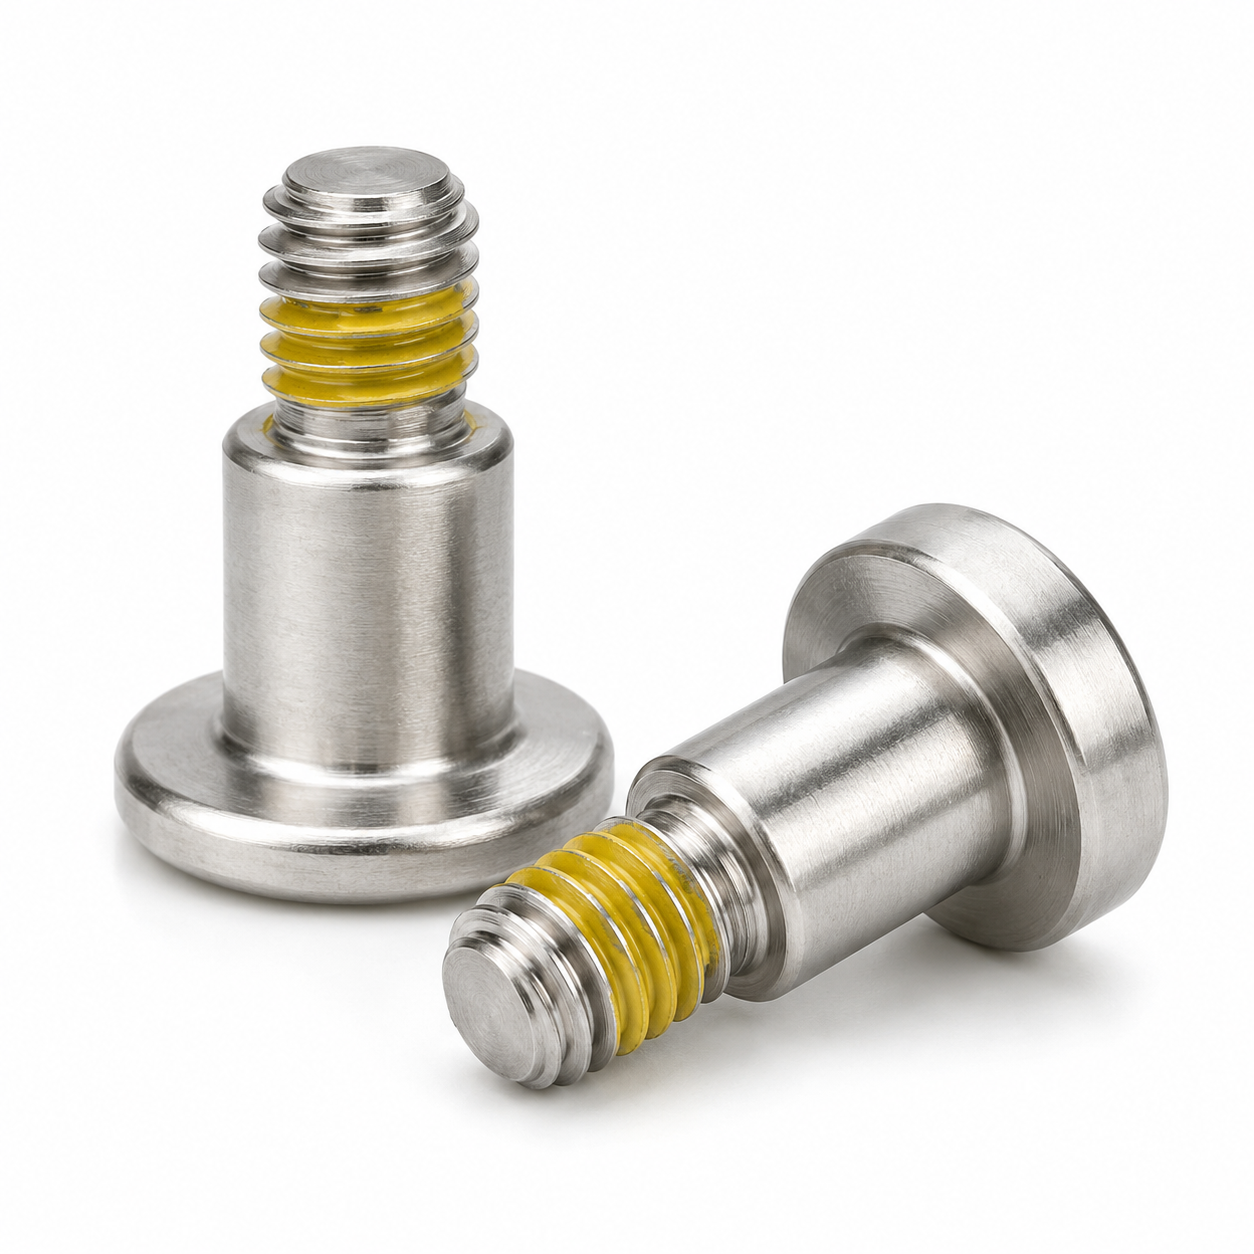
对你的意义:这一段的外径,就是你要拿去配孔的尺寸。它和孔的间隙,直接决定拆装之后位置会不会偏。
外径公差:常规量产 h7/h8;按 ISO 7379 标准精度磨削为 h6;
表面粗糙度:ISO 7379 要求 Ra ≤ 0.8 µm
台阶直径和长度,共同决定定位精度与装配高度
对你的意义:它只负责把件拉住,不负责定位,也不承担径向载荷——别指望它承受径向力。
公制、英制(UNC / UNF)、细牙均可做
长度按实际装配厚度确定,通常为螺纹公称直径的 1.0–1.5 倍即可锚定
按 ISO 7379,螺纹公差为 5g6g
对你的意义:提供轴向限位和安装空间,内六角圆柱头最通用。
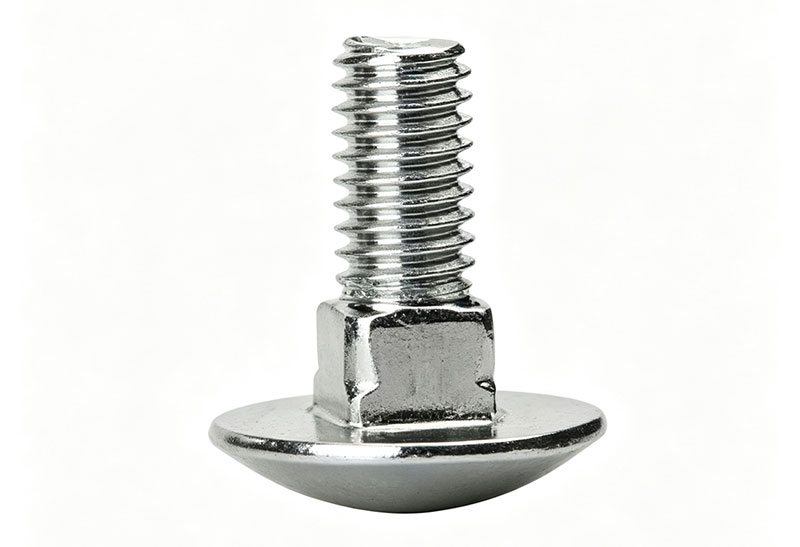
常规:内六角圆柱头;可选外六角、滚花、一字、十字
塞打螺丝的头部多数情况下不压紧工件,只是限位,所以转动件可在光杆上自由转动
对你的意义:需要定向安装、或螺丝不能跟着转的场合才需要。
D 形面、铣扁、键槽
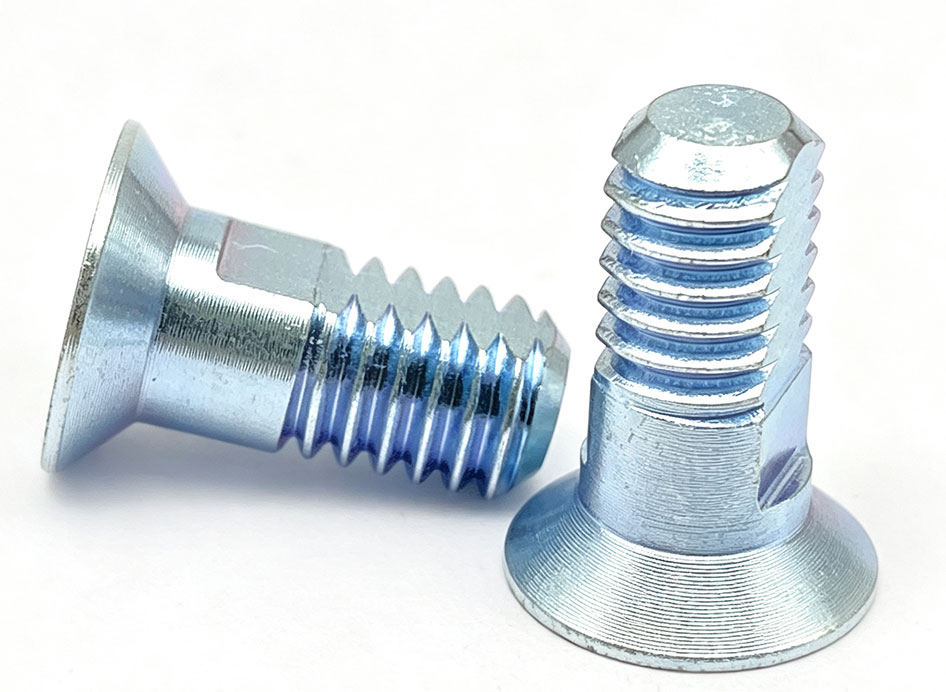
台阶直径和螺纹公称直径是固定配对,不能自由组合。
| 台阶直径 (mm) | 配螺纹 | 内六角对边 (mm) |
|---|---|---|
| 4 | M3 | 2.5 |
| 5 | M4 | 3 |
| 6 | M5 | 4 |
| 8 | M6 | 5 |
| 10 | M8 | 6 |
| 12 | M10 | 8 |
| 16 | M12 | 10 |
| 20 | M16 | 14 |
| 25 | M20 | 17 |
这张表解决的是客户最常犯的错:
订“10mm 塞打螺丝”,就把安装孔也做成 M10。正确做法是——转动/滑动件的孔做成 10mm(H7 公差),底座上的螺纹孔是 M8。
| 螺纹 × 台阶直径 | 台阶长度范围 | 头部直径 | 头部高度 |
|---|---|---|---|
| M5 × 6mm | 8 – 60 mm | 10 mm | 4.5 mm |
| M6 × 8mm | 10 – 80 mm | 13 mm | 5.5 mm |
| M8 × 10mm | 12 – 100 mm | 16 mm | 7 mm |
| M10 × 12mm | 16 – 120 mm | 18 mm | 8 mm |
| M12 × 16mm | 20 – 150 mm | 24 mm | 10 mm |
| M16 × 20mm | 25 – 200 mm | 30 mm | 13 mm |
| M20 × 25mm | 30 – 250 mm | 36 mm | 16 mm |
超出以上系列的尺寸(如台阶直径超过 30mm、台阶长度超过 250mm),按图纸非标定制。
| 部位 | 公差 | 说明 |
|---|---|---|
| 客户件上的配合孔 | H7 | 标准做法,适用于转动 / 滑动件 |
| 台阶外径 | h6 | 磨削,只负不正 |
| 配合结果 | H7/h6 间隙配合 | 转动顺畅,无明显旷量 |
两点补充:
如果这个孔会反复拆装、可能磨损,建议在孔内加衬套,衬套内径按 H7 做。磨损之后换衬套,而不是换整个零件或整个夹具。
定位为主、不需要转动的场合,可以按图纸指定更紧的配合,但需要和供应商确认工艺可行性——配合越紧,对台阶外径公差和孔公差的要求越高,成本也越高。
| 档位 | 台阶外径公差 | 工艺 | 适用场景 |
|---|---|---|---|
| 常规量产 | h7/h8 | 冷镦成型 | 大批量、定位要求一般 |
| 标准精度 | h6(ISO 7379) | 磨削 | 需要顺畅转动/滑动;客户按 ISO 图纸验收 |
| 超高精度 | ±0.03mm 级 | 研磨 | 精密检具、光学 / 医疗设备 |
一句实话:
公差越严,研磨和检测工时越长、成本越高,还会拉长交期。不要无依据地加严——先看你的装配到底需要什么。很多项目花了大价钱做到 ±0.03mm,实际装配只用到 h8 就够了。
| 你的工况 | 选材 | 表面处理 |
|---|---|---|
| 常规潮湿环境、通用防锈 | SUS304 | 本色 |
| 海边、化工、频繁清洗 | SUS316 | 本色 |
| 干燥环境结构定位、成本敏感 | 45# 碳钢(调质) | 发黑 / 镀锌 |
| 重载、冲击、工装夹具 | 40Cr / SCM435 | 达克罗 / 镀镍 |
| 导电要求、外观要求 | 不锈钢 | 镀镍 |
| 轻量化 / 无磁 | 纯钛 TA1、TA2;铝合金 | 按需 |
盐雾一定要写方法,不能只写时长。
建议在图纸或询价单里注明:
GB/T 10125-2012 中性盐雾(NSS,5% NaCl、35±2℃)
或 ISO 9227 / ASTM B117
只写“盐雾 480 小时”而不写方法,双方对不上。
塞打螺丝的螺纹直径永远小于台阶直径。由此推出三件事:
承载的是台阶,不是螺纹;
螺纹段是整支螺丝最弱的一环,拧过头会先坏螺纹;
按同规格普通 12.9 内六角螺钉的扭矩去拧,很可能直接拧坏。
还有一件事客户不知道,但工程师一看就明白:
ISO 7379 规定钢制塞打螺丝的性能等级是 12.9,但成品打标是 「012.9」——前面多一个 0,含义是“降低承载能力”,专门提醒装配端不要按普通 12.9 螺栓的扭矩值执行。
所以标题写“最高可达 12.9 级”是外行写法。海外工程师看到会认为你不懂这个产品。
正确的表述是:
执行 ISO 7379 的 12.9 级材料标准,成品按 012.9 标记,扭矩按降低后的值装配。
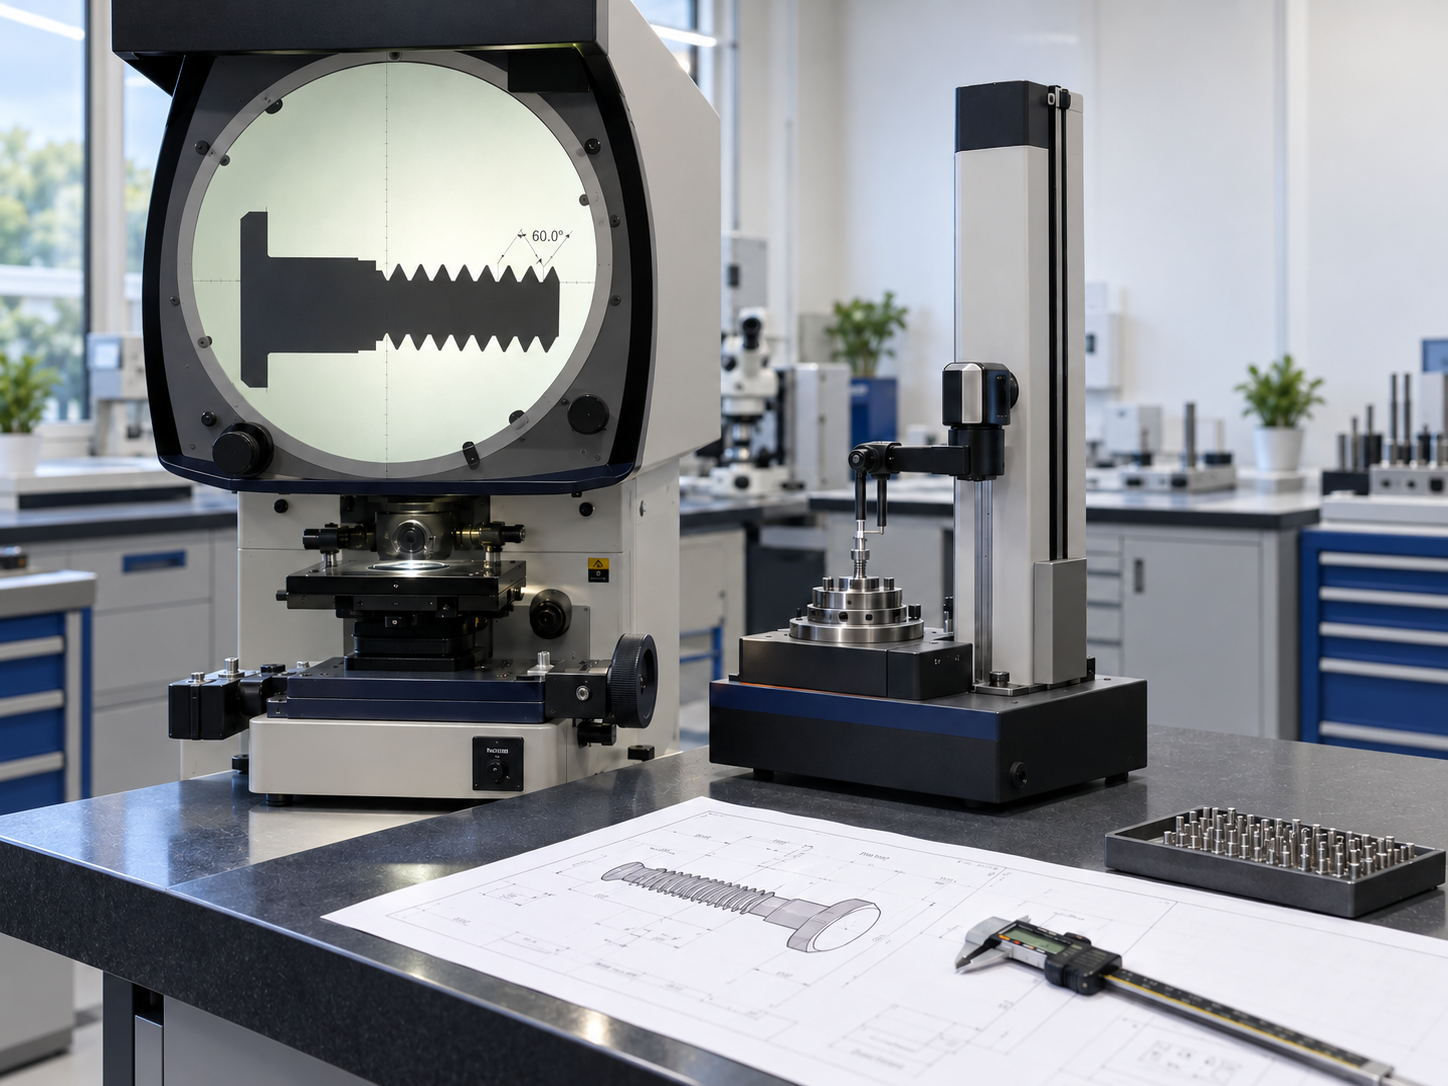
| 检验项 | 基准 | 依据 |
|---|---|---|
| 台阶外径 | 按图纸(h6 / h7 / h8 或 ±0.03mm) | ISO 7379 / 图纸 |
| 配合孔 | H7 | ISO 7379 |
| 台阶表面粗糙度 | Ra ≤ 0.8 µm | ISO 7379 |
| 螺纹公差 | 5g6g | ISO 7379 |
| 通用尺寸公差 | 按图纸 | ISO 4759-1 |
| 抗拉强度 | 按等级 | ISO 898-1 |
| 盐雾试验 | 中性盐雾 NSS,注明时长与方法 | GB/T 10125-2012 / ISO 9227 / ASTM B117 |
| 出货检验 | AQL【待填:贵司实际执行值】 | — |
| 行业 | 典型位置 | 解决什么问题 |
|---|---|---|
| 模具 | 模板之间的定位、限位挡块固定 | 换模之后不用重新打表 |
| 工装夹具 / 检具 | 反复装夹的定位基准 | 基准不漂 |
| 自动化设备 | 传感器支架、导向件、气缸安装座 | 定位 + 锁紧一次完成,省掉定位销和衬套 |
| 机械传动 | 齿轮、轴承、皮带轮的轴向定位与限位 | 轴向位置可控 |
| 电子 / 精密仪器 | 精密治具 | 尺寸稳定、防转可靠 |
| 新能源锂电 | 模组托盘工装的重复定位 | 产线换型快 |
图纸 / 样品确认:明确螺纹、台阶尺寸、公差、材质、表面处理、盐雾
工艺评审与报价:评估冷镦 / CNC 工艺,出具报价与交期方案——报价响应时间,1 小时内出整体方案
打样验证:小批量试样,客户装机测试,确认尺寸与定位效果——样品周期,常规产品为 1–2 天
批量生产:生产过程检验 + 出货抽检——大货交期,大致为 7–15 天
交付售后:按定制包装发货,质量问题按合同约定处理
询价前准备好这 3 项资料,报价更准、交期更短:
螺纹规格、台阶直径与长度;
材质、表面处理、盐雾指标(请注明测试方法);
公差与检测标准。
图纸越完整,沟通效率越高。
Q1:台阶直径公差能做到多少?
正负0.03:常规量产 h7/h8;按 ISO 7379 标准精度磨削 h6;公差越严成本越高,建议按装配实际需求定,不要无依据加严。
Q2:我的安装孔要做什么公差?
配合孔按 H7,台阶外径按 h6,构成 H7/h6 间隙配合。如果这个孔会被频繁拆装磨损,建议在孔内加衬套,衬套内径按 H7 做——磨损后换衬套,不用换整个零件。
Q3:塞打螺丝能不能按 12.9 级螺栓的扭矩拧?
不能。螺纹比台阶细,承载受螺纹段限制。ISO 7379 的钢制塞打螺丝性能等级虽是 12.9,但成品打标为 012.9(前导 0 表示降低承载能力),扭矩要按降低后的值执行。
Q4:订 10mm 塞打螺丝,安装孔做成 M10 对吗?
不对。转动 / 滑动件的孔应做成 10mm(H7),底座上的螺纹孔是 M8。台阶直径与螺纹是固定配对,见第四节表 1。
Q5:塞打螺丝为什么不做全螺纹?
全螺纹就失去了那段精密光杆。靠螺纹配合定位,间隙大,多次拆装后基准会偏,定位功能直接失效。
Q6:大批量生产选哪种工艺?
标准结构、大订单优先冷镦,效率高、成本优势明显;小批量、异形结构、超高公差要求优先 CNC 车削。世世通常用冷镦粗成型 + CNC 精修复合工艺,平衡成本与精度。
Q7:会不会生锈?
按工况选材:常规潮湿选 SUS304,海边 / 化工 / 频繁清洗选 SUS316,碳钢件做发黑 / 镀锌 / 达克罗。未做表面处理的不锈钢件,建议定期涂防锈油维护;高频转动的场合建议每 6 个月检查一次配合间隙,间隙过大会直接影响定位精度(按实际工况调整周期)。
如果您正在寻找塞打螺丝批量生产厂家,或有非标定位塞打螺丝定制需求,欢迎提供图纸、样品询价。
提供免费工艺评估与打样咨询,图纸到位即可快速报价。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司