高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
在电镀生产线、耐腐蚀泵阀、化工流体处理设备上,不少工程师有个直觉:只要选了TA2纯钛材质,耐腐蚀的问题就一劳永逸了。
但我们跟进过太多现场:有正规材质证明的TA2钛螺丝,装在镀镍槽、泵体、反应釜接头上,不到半年就和不锈钢法兰、配套螺母粘成了一体——拆的时候要么拧断螺杆,要么把螺纹磨成光杆。送检下来,材料成分完全达标。
问题不在钛耐不耐腐蚀,而在多数人选型时,把“螺丝本身不生锈”和“装在系统里好维护”当成了两件分开的事。这两个要求不放在一起设计,材料选得越贵,拆的时候可能越麻烦。
普通渠道买到的标准TA2螺丝,从设计初衷上就是为“常温、无腐蚀、一次性锁死、装上去就不用拆”的场景做的。用在腐蚀介质、需要定期拆洗检修的化工设备上,会在三个环节出问题,这也是大部分客户踩坑的共性原因:
钛是常见金属里电极电位最正的材料,如果你把钛螺丝直接贴在316L、碳钢法兰上,当设备里的电镀液、酸碱流体形成导电通路时,钛会成为电偶对的阴极,对面的法兰、螺母反而成为阳极被加速腐蚀。
我们在常温10%硫酸溶液里做过对比测试:直接接触的TA2钛和316L不锈钢,不锈钢侧的腐蚀速率比单独使用时高了数倍——锈水顺着螺纹缝隙渗进去,把整个螺纹间隙堵死,时间长了自然就拧不动了。这个速率是特定测试条件下的结果——介质浓度低或有绝缘隔离时腐蚀会明显下降。但直接贴死的设计,风险始终存在。
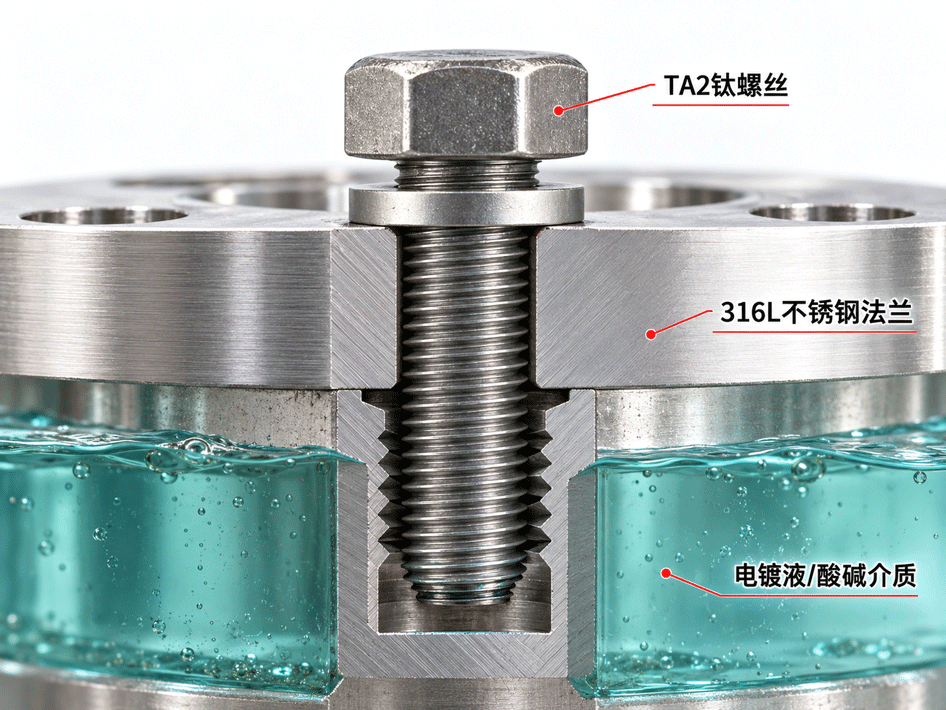
很多人以为只要是缝隙就会生腐蚀,其实不是:缝隙太宽,介质能自由交换,不会形成缺氧环境;缝隙太窄,介质根本渗不进去。真正危险的是缝隙宽度在0.02~0.1mm、介质是含氯离子的电镀液、环境温度超过40℃的区间——这种尺寸的缝隙里,腐蚀介质能慢慢渗进去,但空气进不来,长期形成局部缺氧环境,哪怕是TA2钛本身,也会在这种位置出现局部点蚀。时间长了,腐蚀产物填在螺纹牙型之间,相当于把螺丝和螺母“长”在了一起,这也是很多螺丝明明没断,却怎么都拧不动的原因。
纯钛的表面摩擦系数明显高于普通不锈钢——这个数值是我们在干摩擦、无润滑、TA2对TA2同材质锁付的测试条件下得到的。螺母换316L或螺纹做防卡涂层,粘咬风险会明显低于这个测试值。但如果完全不做任何表面处理,第一次锁付的时候,螺纹接触位置就容易出现冷焊擦伤——当时看着是拧紧了,过几个月在腐蚀环境里,擦伤的位置会慢慢粘结在一起,后期拆卸时要么拧断螺杆,要么直接把螺纹磨烂。
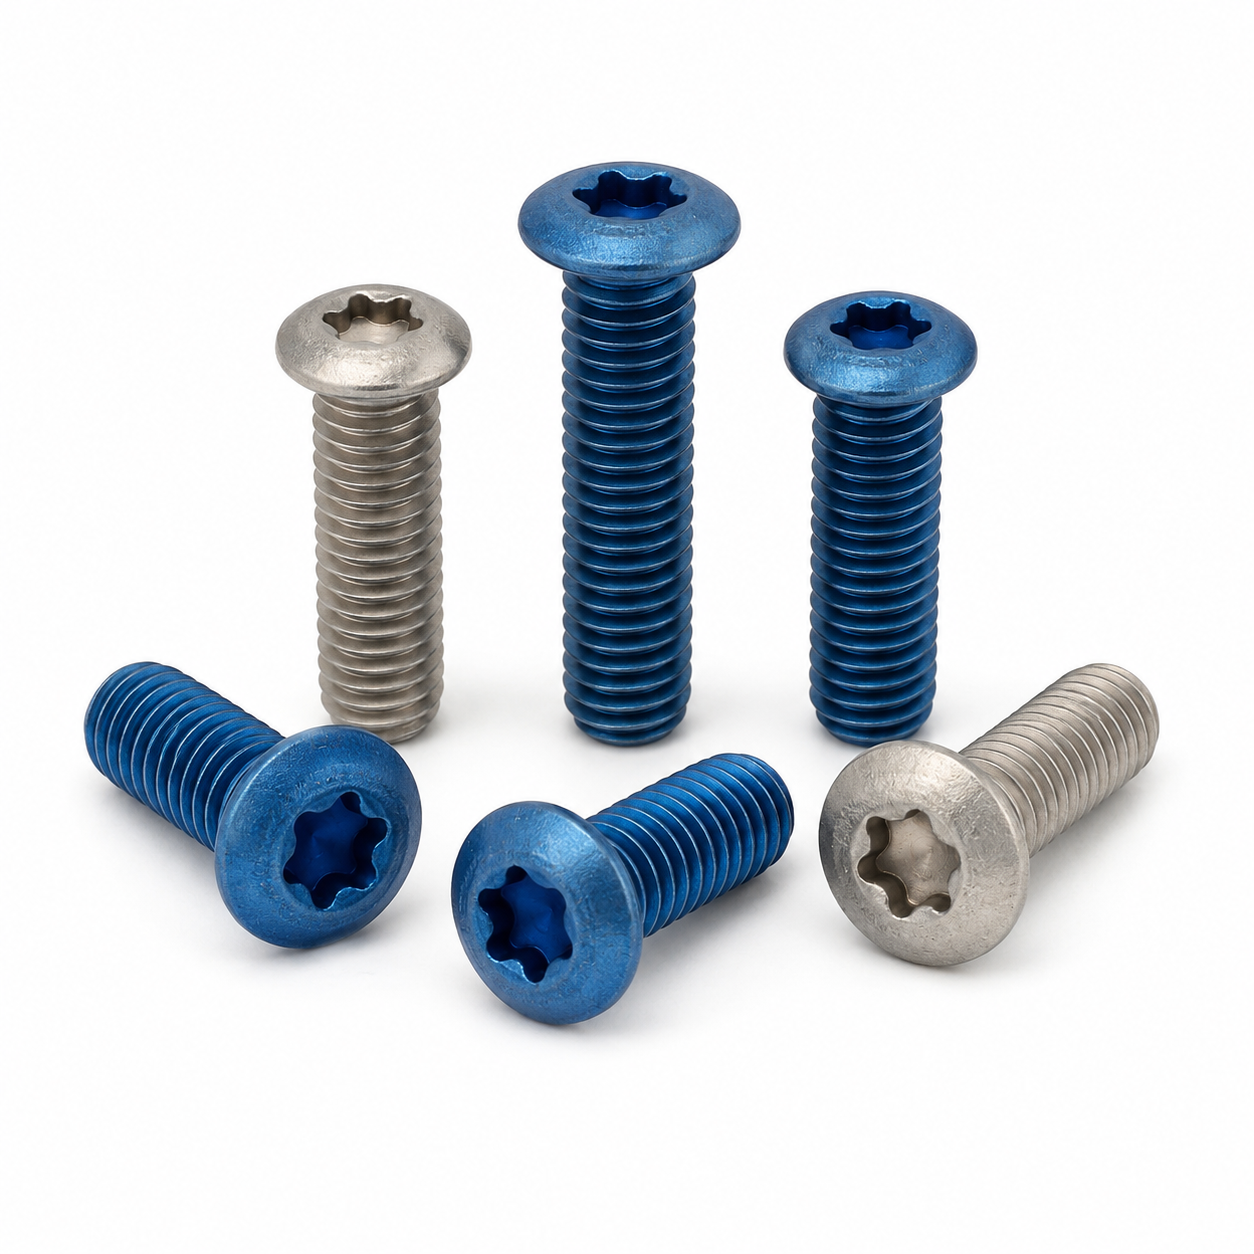
我们给同类工况做调整时,一般会从三个方向入手,每个方向都要平衡性能和实际限制:
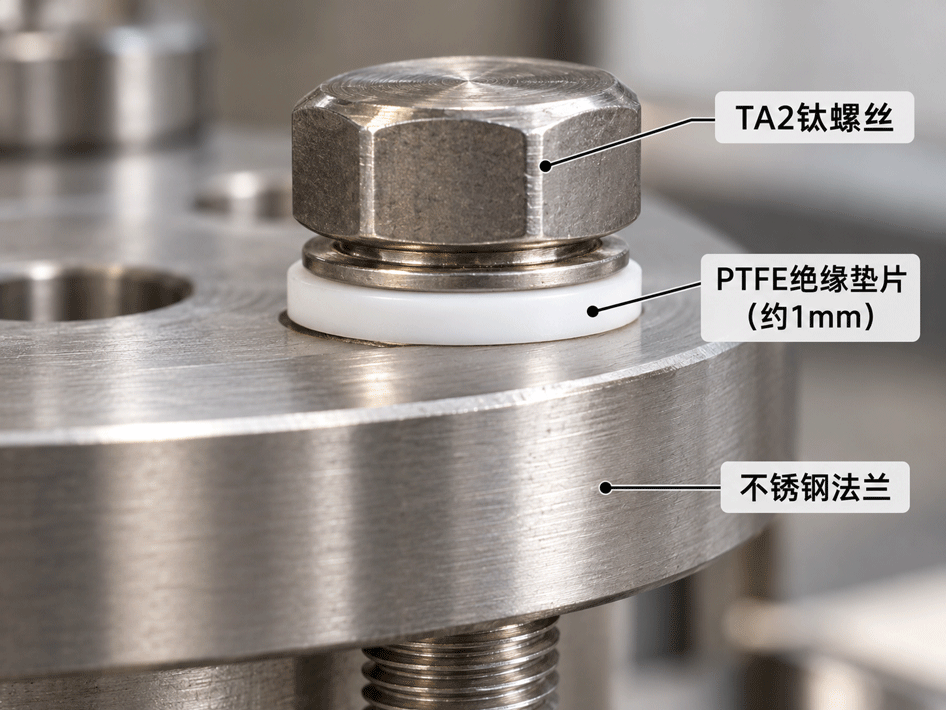
最直接的调整是在螺丝头下增加1mm厚左右的PTFE绝缘垫片,把钛螺丝和不锈钢法兰的直接接触隔开;针对之前说的危险缝隙,我们一般不会简单粗暴地放大螺纹配合间隙——放大间隙虽然能让介质流出去,但设备在泵阀这种有振动的位置,间隙太大很容易出现预紧力流失、螺丝松动。
更稳妥的做法是改变缝隙的几何形状,让渗进缝隙的介质能自由排出:比如在牙底做微小的排液倒角、螺纹末端做通流缺口,从结构上避免介质长期滞留在牙底形成缺氧腐蚀环境。如果因为加工精度需要适当调整配合等级,我们会同步搭配防松结构(比如头下防滑齿、或者配套尼龙锁紧螺母),把防松的余量补上。从经验值看:常规常温介质下,把螺纹配合控制在6H的中差带、同时在牙底预留微小的排液倒角(具体尺寸需根据螺纹规格设计),防腐蚀和防松的平衡度,比单纯把配合放大一级好很多。
当然这个调整也有边界:垫片不能太厚(超过1.5mm会影响锁附预紧力,在压力管道上容易出现密封泄漏);排液倒角也不能做太深,不然会削弱螺纹的有效受力面积。具体尺寸要结合介质浓度、工作温度、振动强度重新匹配,不是固定值。
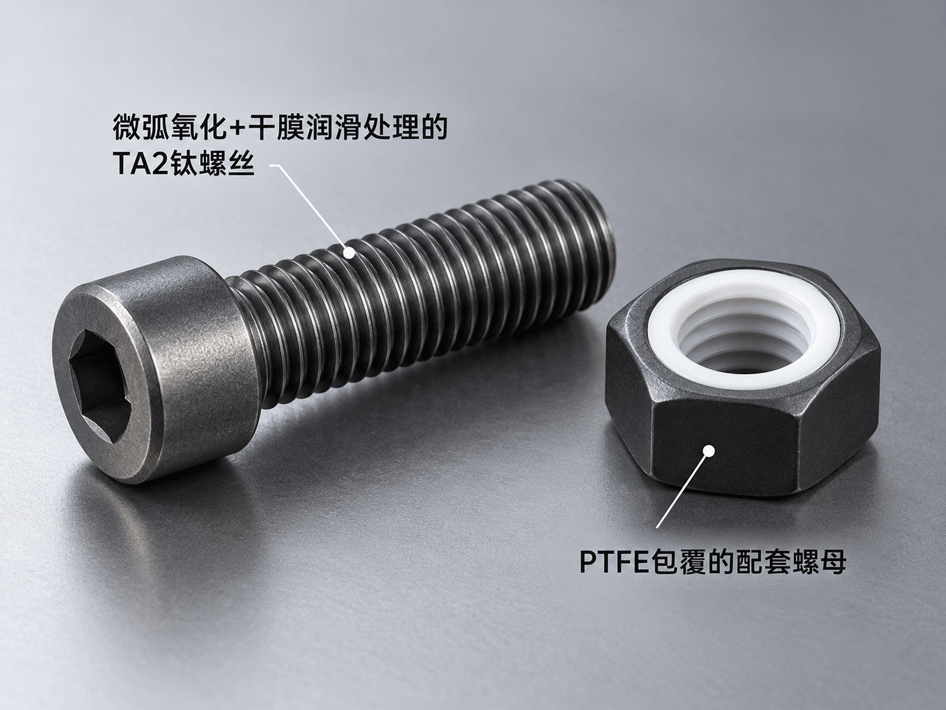
螺纹表面做一层薄的微弧氧化+干膜润滑处理,既能降低螺纹间的摩擦系数,从根源上避免锁付时的冷焊,也不会破坏钛本身的钝化膜影响耐腐蚀性。但涂层不能太厚(超过20μm会导致螺纹通止规过不了),也不能为了好拆随便做普通电镀层,反而破坏钛材本身的耐腐蚀性能。常规拆装位置的头部硬度控制在合理区间时,反复拆装的磨损量比较稳定,但这个硬度范围是常温无腐蚀环境下的经验值,高温、强腐蚀工况还是要重新匹配。
如果是每个月都要拆洗的位置,单独换螺丝作用不大——可以把配套的螺母换成TA2本体加PTFE包覆的结构,软质的接触面拆的时候不会和钛螺纹咬在一起,也能避免螺纹缝隙积介质。包覆螺母只适合常温、低压的电镀槽、流体管道位置,高温高压的反应釜接头不适用。
这里要提醒一句:没有哪一个调整是万能的。我们给客户提方案时,不会上来就让客户换最贵的材料、加最多的结构——会先分清楚哪些连接位置是一年拆一次的、哪些是每周要拆的,关键位置做防护,非关键位置在保证可靠的前提下尽量控制成本。
很多客户一开始找过来,会直接说“我要M10的TA2钛螺丝,报个价”。电镀槽、泵阀、反应釜接头这几类位置,介质和拆装频次的组合我们见过不少,根据我们跟进过的电镀、泵阀类项目经验,这类设计的共性风险很集中:在有导电腐蚀介质的场景下,钛螺丝直接配不锈钢法兰、不做任何绝缘的连接,往往会在经历一个常规检修周期后,就出现明显的拆卸困难;如果螺纹缝隙刚好卡在 0.02~0.1mm 区间、又长期接触含氯电镀液,拆检时往往能看到明显的牙型咬伤。
拿到需求后,我们一般会先确认几个关键信息:现场的腐蚀介质是什么、浓度和温度多少、设备多久拆一次、对面的法兰是什么材质、目标锁付扭矩是多少。这些信息问完,我们会先做工况风险校核:
如果发现是钛螺丝直接配不锈钢法兰、没有任何绝缘,我们会先提醒“这个设计有出现电偶腐蚀、后期锈死的风险”,而不是直接按图加工;
如果图纸上的螺纹几何容易在危险缝隙宽度区间积介质,我们会反过来给调整建议,不是客户写什么尺寸就做什么;
钛材加工时我们不会用普通碳钢刀具直接车削,避免加工过程中渗碳破坏钛材的耐腐蚀层。打样阶段会对螺纹和头部关键表面做表面污染抽检、硬度梯度验证,确认加工过程没有引入表面污染,不是嘴上说“避免”就完了;
这类项目里,我们会把螺纹配合等级、涂层厚度、头下绝缘面的平面度定义为关键特性(CTQ),打样阶段连续测量一批样件,看尺寸分布是不是稳在中差带附近,而不是贴着公差边缘来回跳;同时按客户现场条件配介质做浸泡,按检修频次做拆装循环,拆完检查牙型和涂层状态,确认能正常拧下来、没有卡滞粘咬,再安排批量生产。
很多客户最后选择和我们合作,不是因为我们的钛材料比别人便宜,而是普通供应商只负责“交付的螺丝是真TA2”,我们希望通过前期工况评审、连接结构检查和样件验证,尽早识别可能影响后期拆卸的风险,并根据实际使用要求确定需要调整的结构和验证项目。
不用一上来全换。先检查经常锈死的位置:是不是螺丝和法兰直接贴死、螺纹缝隙卡在容易积介质的区间、没有任何防粘处理。个别位置的问题,通过加绝缘垫片、优化螺纹排液结构、做防咬处理就能改善,不一定需要全部换件。
干燥环境、没有导电腐蚀介质,直接连接问题不大;但电镀液、酸碱流体这种导电环境,长期下来确实有电偶腐蚀风险,建议加绝缘垫隔开,成本不高,能省很多后期维护的麻烦。
可以先测量旧螺丝的主要尺寸,但磨损后的螺纹、槽口已经不能代表原设计了。最好同时提供现场的介质信息、对面法兰的材质、拆装的频次,我们评估完会给出对应的打样图纸和结构调整建议,不会只拿旧螺丝照抄尺寸做。
化工和电镀设备上的TA2钛螺丝,从来不是“选对材料就万事大吉”——耐腐蚀性能和可拆卸性,本来就是一套要一起设计的系统。先理清现场的介质、温度、拆装频率,再去匹配螺丝的结构、工艺和配套件。如果你正遇到拆不下来、锈死粘在一起的问题,可以把介质浓度、温度、法兰材质、拆装频次发给我们,我们先帮你做一次风险校核,告诉你哪里需要调整、怎么改最省成本。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司