28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

| 换型后定位总跑偏?肩长肩径定生死 精密台阶定位螺丝定制:肩径公差、肩长匹配与同轴度控制 锂电储能支架定位系统里,导轨/支架与框架的连接位一旦偏移,方形电芯模组的定位就会失效。全牙螺丝靠螺纹间隙和摩擦力定位,锁得越紧、偏移越大;这时候台阶螺丝的出现就可将定位和夹紧两者分开。 |
| 锂电储能产线的运行 抓取机构差点撞上模组。重新标定、复检、停机,一套流程下来几个小时没了。很多人第一反应是伺服电机没调好,或者夹具磨损了——但真正的元凶,可能仅仅是那颗不起眼的定位螺丝。 |
| 01 全牙螺丝定位的“致命伤”:为什么锁得越紧,偏移越大 |
➤这里有个致命的物理逻辑:锁紧动作本身,就会带来微位移。施加扭矩锁紧时,螺纹副之间会产生相对滑动,普通螺纹(比如 6H/6g 配合)本身就存在微米级的间隙。 ➤在锁紧力的作用下,被连接件会发生微小的相对滑移。一次锁紧可能只偏移几微米,但储能模组重、振动大,换型频繁拆装,这个微位移就会不断累积。 ➤最终的结果就是:定位基准发生变化。 |
| 产线停机与复检导轨/支架一旦偏移,方形电芯模组的定位就失效了。期间产线必须暂停,已检测或已加工的产品还要复检。 | 批量误检与碰撞严重的时候,直接导致批量误检、加工偏差,甚至抓取机构的碰撞。 | 返工换支架停机、拆机、返工、换支架,这损失往往不是一颗螺丝的价格能衡量的。 |
| 02 分离载荷:精密台阶定位螺丝的“肩部”与“螺纹”怎么分工 |
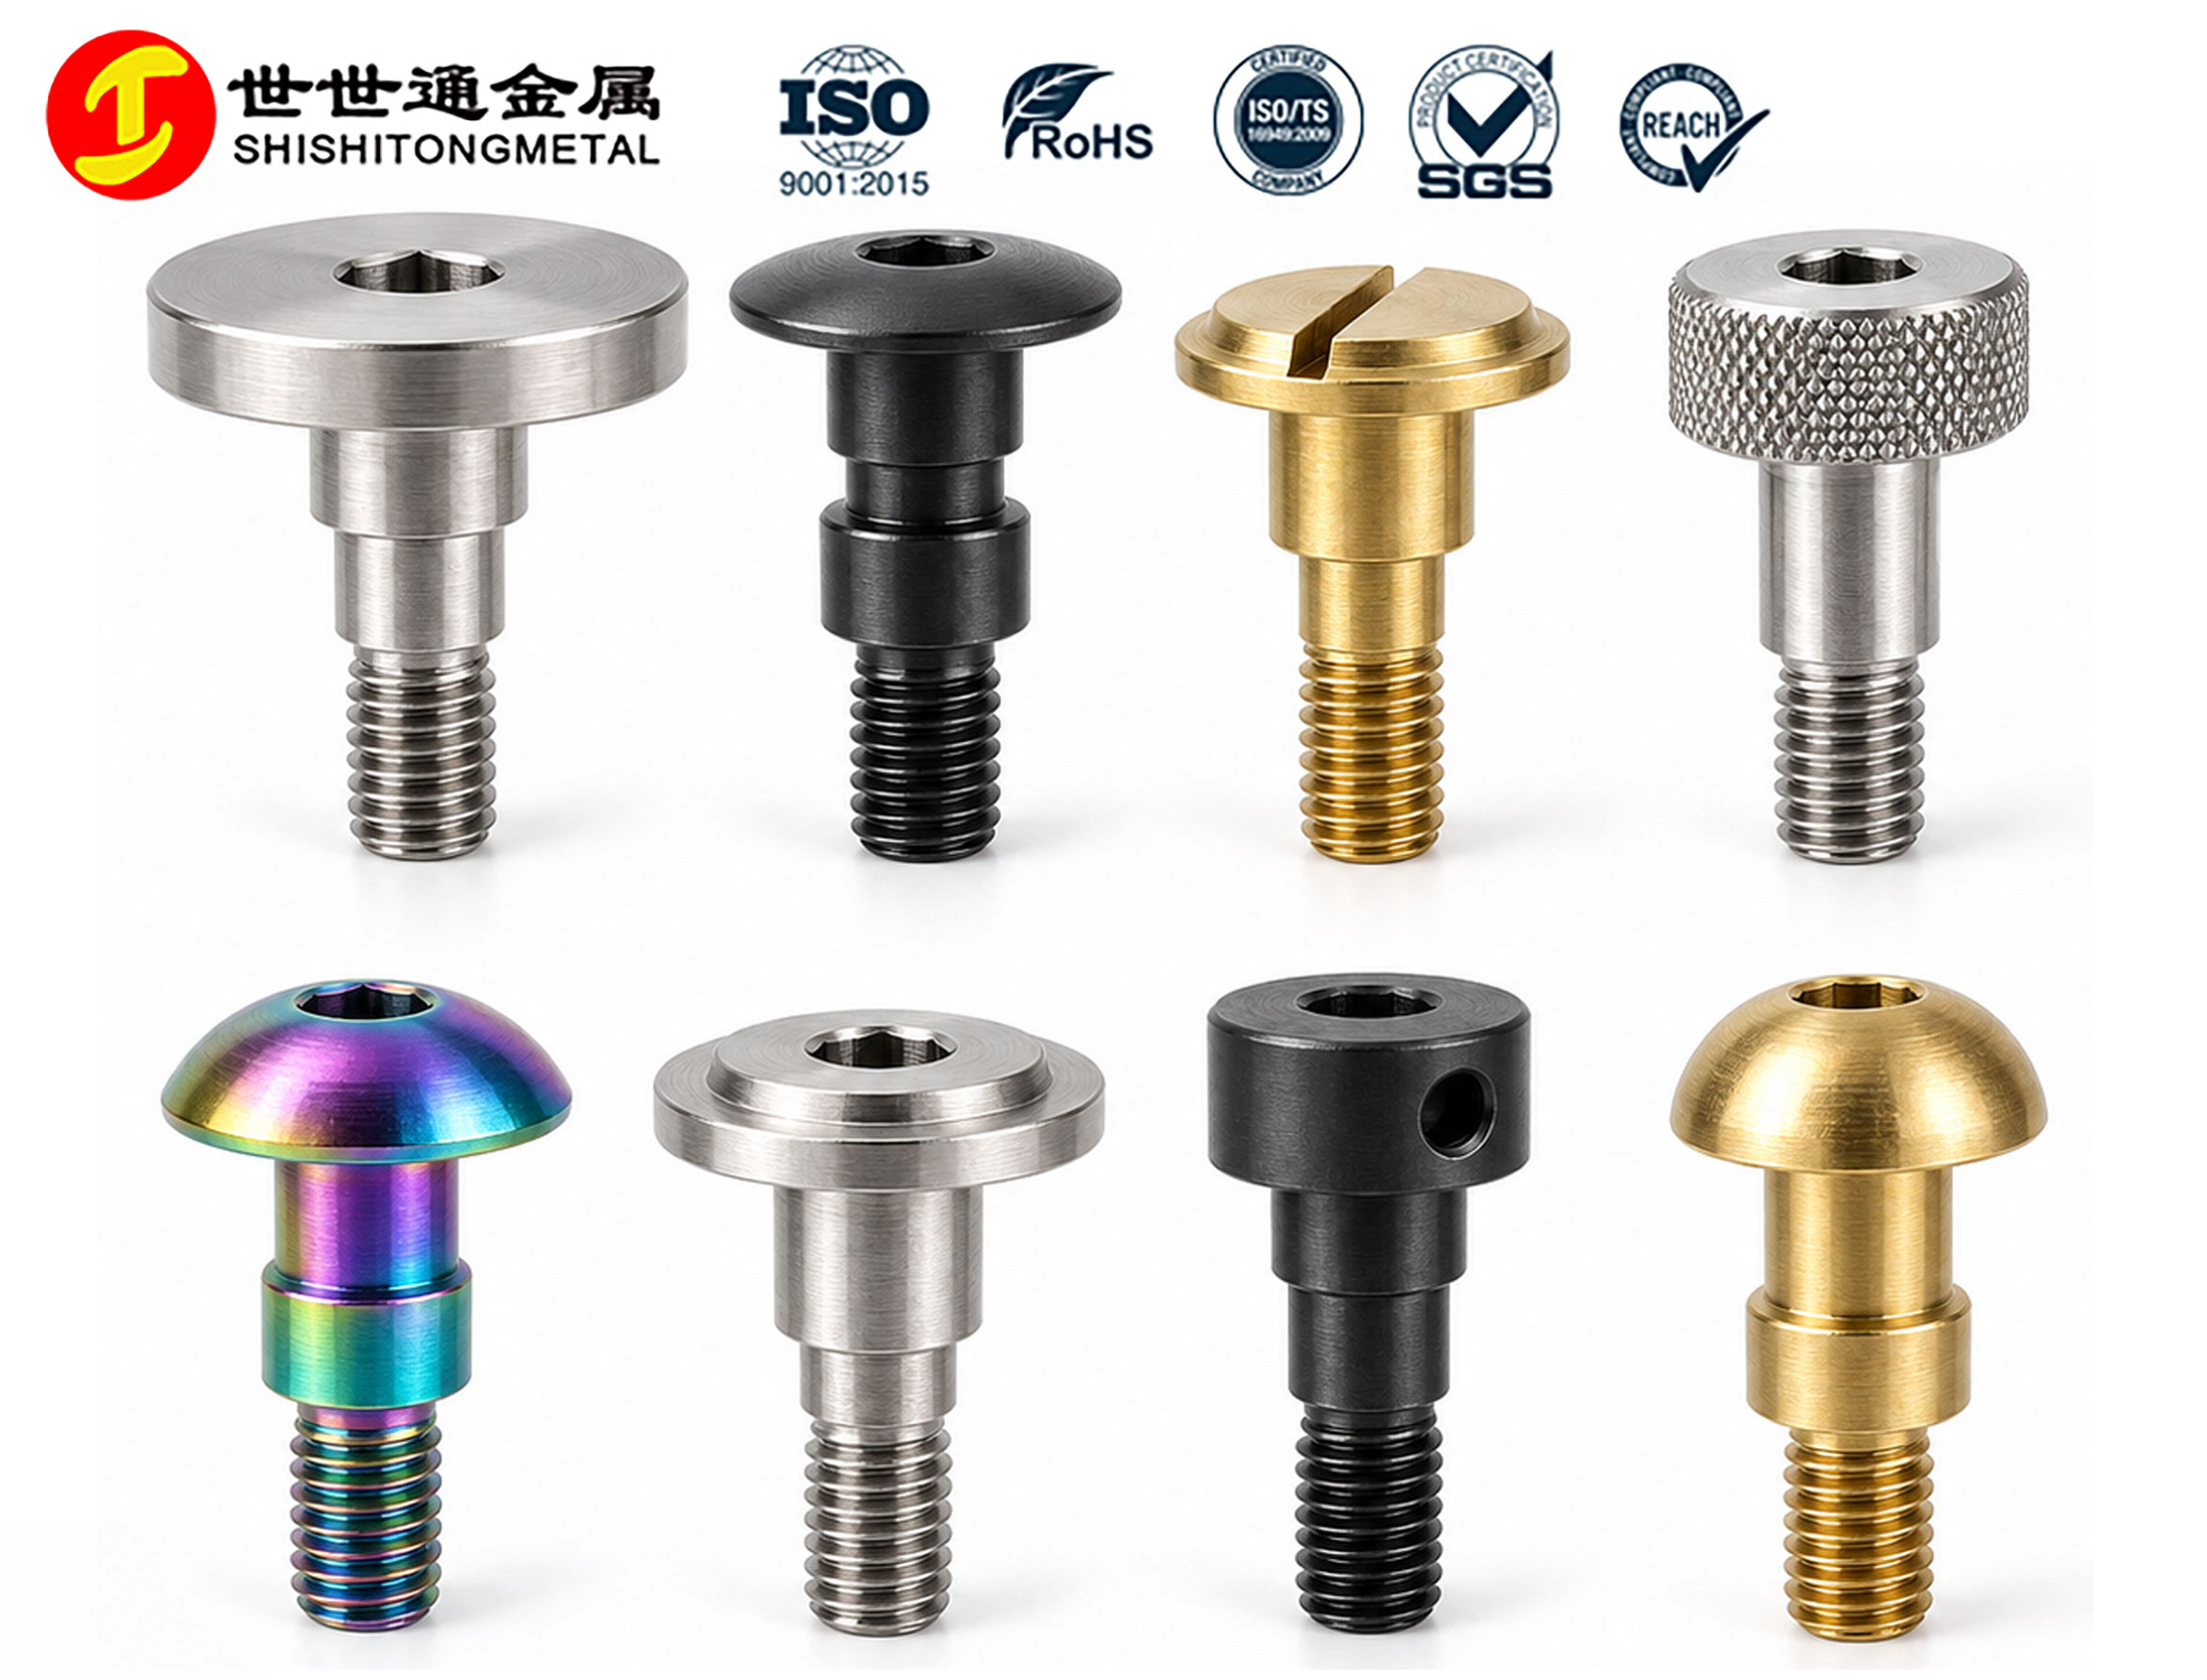
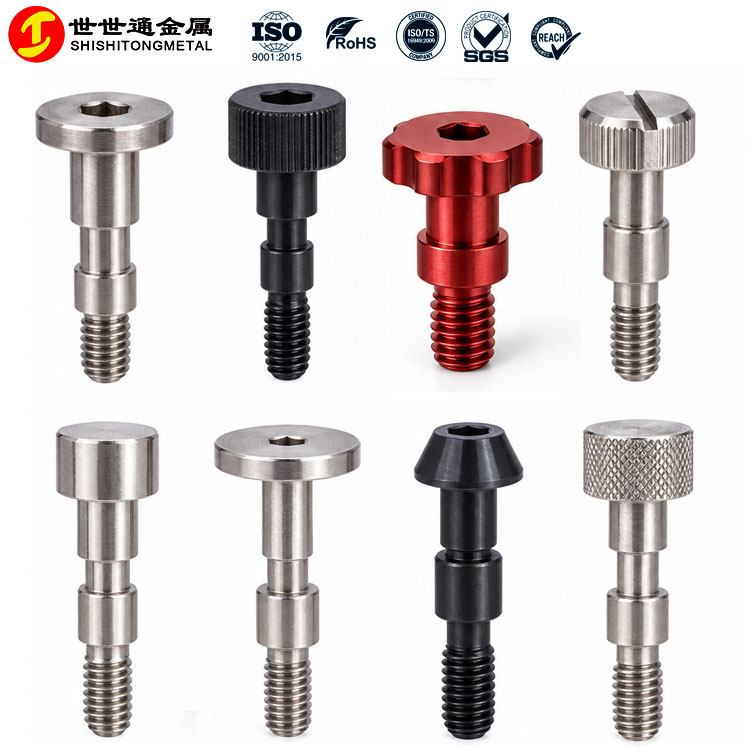
让专业的部位干专业的事 ➤精密台阶定位螺丝的结构很特别:它有一段精密研磨的光杆(也就是肩部),后面才是螺纹。➤台阶肩部(光杆段):负责与定位孔配合,承担的是径向定位、抗剪切的任务。 ➤螺纹段:只负责提供轴向的锁紧力,把工件死死压紧。 ➤它不再依靠螺纹间隙和摩擦力来定位。装配时肩部贯穿定位孔,螺纹锁紧后,肩部与孔壁形成刚性配合。 ➤这样一来,拆装后只要肩部与配合孔不磨损,重复定位精度就能稳定保持。相机、传感器、导轨或夹具的重新校准频次大幅降低,产线换型效率直接起飞。 |
| 03 定制避坑指南:肩径、肩长与配合孔的 3 步确认法 |
肩径与配合孔 肩长与夹紧层 头部空间与结构选型 图纸发过去,做出来的东西装不上,或者装上了定位不准,问题往往出在尺寸确认上。肩长、肩径与配合孔,这三个尺寸必须形成闭环确认。任何一项偏差,都会让定位精度前功尽弃。 |
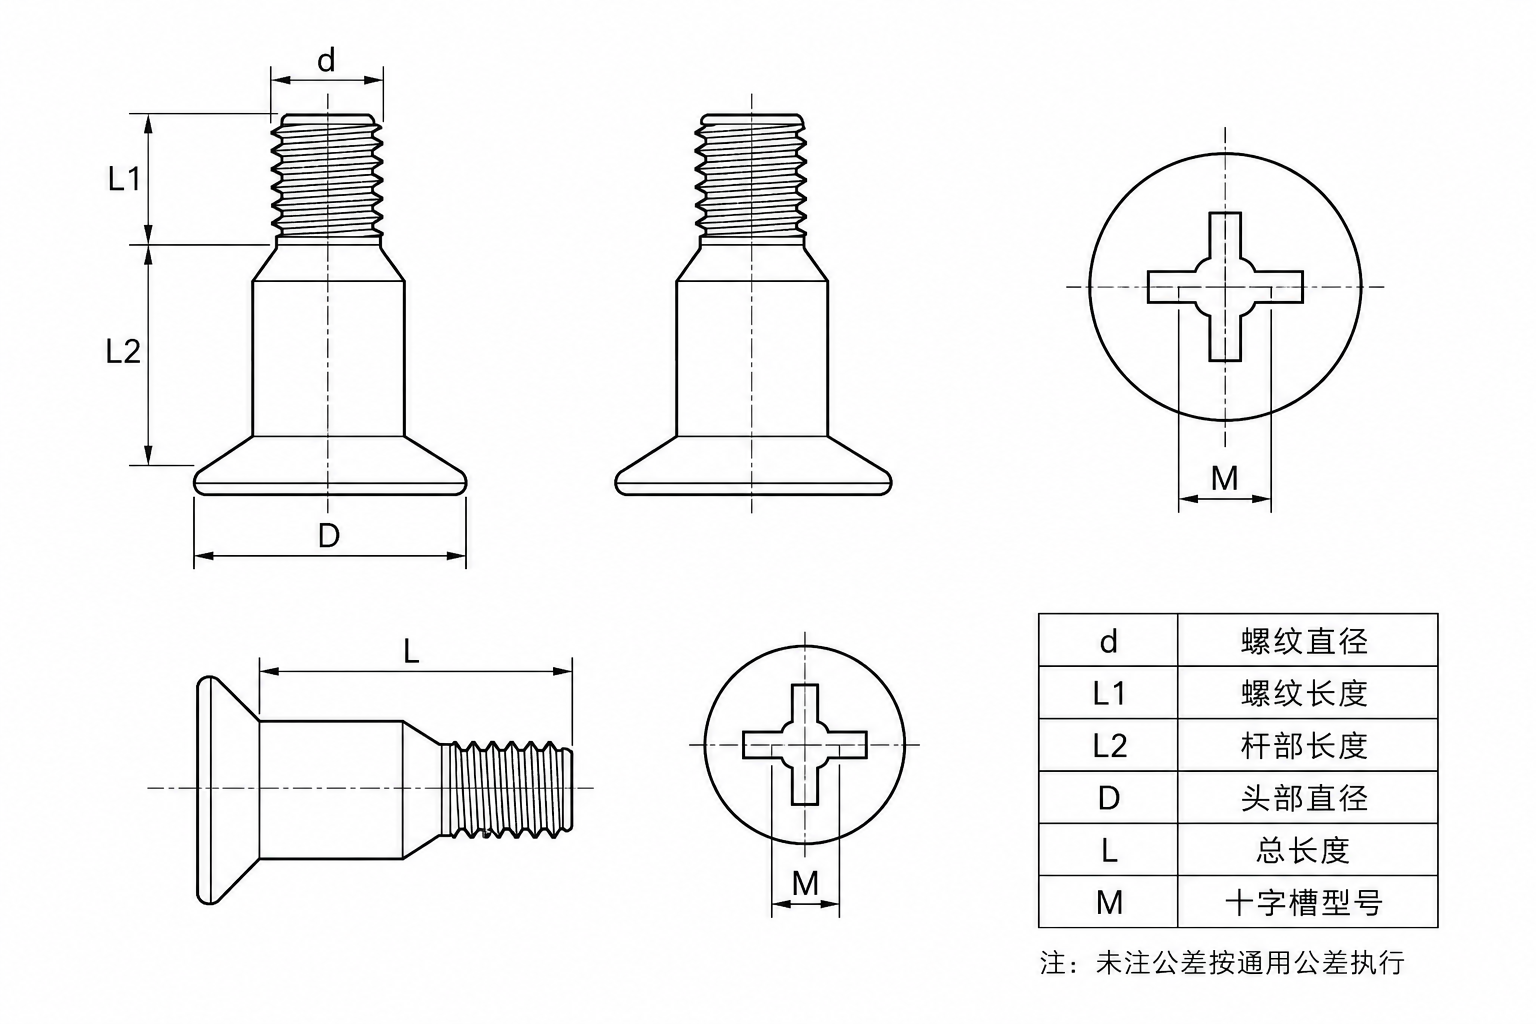
| 第一步确认肩径与配合孔的公差配合 这是定位精度的根本,肩径与配合孔的组合不能随性选择。 ➤间隙配合(比如 H7/g6 或 H7/h6):适合需要频繁拆装的导轨/支架换型位。装配顺畅,但配合间隙极小,定位精度通常能控制在 ±0.03mm 以内。如果你追求换型速度,选这个。 ➤过渡配合(比如 H7/js6 或 H7/k6):适合换型频次较低、要求更高刚性的连接位。装配可能需要轻微敲击,但重复定位精度更优,抗剪切能力更强。 第二步确认肩长与夹紧层的匹配 肩长,是指螺丝头部承面到螺纹起始点之间的光杆长度。这个尺寸必须精确对应导轨/支架与框架的夹紧层总厚度。 ➤肩长过长:螺纹段无法进入有效锁紧区,锁紧力传递不到夹紧面上,结构会松动。 ➤肩长过短:螺纹段侵入了定位孔区域,肩部没有完全穿过配合孔,定位功能直接丧失,锁紧动作又会带来微位移。 ➤正确做法:肩长等于或略短于夹紧层厚度(一般公差控制在 ±0.05mm),确保锁紧时螺纹段完全在锁紧区工作,肩部完全在定位区工作。 |
| 敲黑板:肩径公差标注的是光杆外径,而非螺纹外径 螺纹段本身不参与定位,千万不要用螺纹公差去反推肩径公差,那是两码事。 |
| 第三步确认头部空间与结构选型 ➤储能模组内部结构紧凑,导轨/支架连接位常常空间受限。当标准头部厚度超出允许范围时,推荐选用超低头小螺丝,配合精密台阶肩部,在极小的沉头空间内实现锁紧和定位的双重功能。 ➤不过要注意,超低头结构对肩部刚性要求更高。加工端需要严格控制肩部与头部的过渡圆角,避免应力集中导致断裂。 |
| 04 工程师常踩的坑:同轴度与过渡区 |
| 隐藏的杀手:肩部与螺纹的同轴度 ➤肩部与螺纹的同轴度如果偏差过大,会导致螺丝拧入时别劲。轻则装配困难,重则肩部受力不均,局部磨损加剧,定位精度迅速丧失。 ➤另外,肩部到螺纹的过渡区,如果加工粗糙、存在尖角,就会成为疲劳裂纹的起始点。储能设备长期振动,微裂纹扩展,最终导致螺丝断裂。 ➤所以在图纸标注时,一定要明确同轴度要求,以及过渡区的圆角要求。不要觉得这是为难加工厂,这是保证设备长期稳定运行的必要条件。 |
| 05 世世通加工工艺如何守住“微米级”的重复定位精度 |
从成型工艺到材质,都是为了守住重复定位精度 ➤成型工艺:推荐采用精密冷镦或 CNC 车削成型。对于批量较大的加长台阶螺丝,冷镦工艺能让金属流线连续,避免车削切断纤维导致的强度下降;对于精度要求极高的非标件,采用高精度 CNC 车削,配合二次元影像仪全检,确保肩部圆柱度控制在 0.01mm 以内。➤材质选择:支持 304 不锈钢、合金钢等。针对锂电储能行业的轻量化需求,也可以提供铝合金阳极氧化处理,提高耐磨性,延长拆装寿命。 ➤不盲目接单:接单前工程师会和你反复确认配合尺寸,通过技术沟通帮你规避设计缺陷,而不是生硬地推销。 |
| 配合孔直径与公差是多少?决定肩径尺寸与公差配合方式,是定位精度能否成立的前提。 | 夹紧层总厚度是多少?决定肩长取值,保证肩部完全在定位区、螺纹段完全在锁紧区工作。 | 头部允许空间有多大?决定头部厚度与结构选型,空间受限时评估超低头配合精密台阶肩部的方案。 |
| 写在最后 在锂电储能这个赛道,设备精度和稳定性就是生命线。精密台阶定位螺丝虽然是个小零件,但它决定了支架定位系统的基准,影响着整条产线的换型效率。 下次当你发现换型后位置无法复原,或者锁紧动作带来微位移时,不妨停下来,重新审视一下你的螺丝选型和尺寸确认流程。 |
| 精密台阶定位螺丝定制,M0.8-M16 规格覆盖,支持来图来样加工 肩径确认 | 肩长匹配 | 头部空间评估 | 样品试装 谢小姐 13149943113 | sst@szsst88.com |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司