高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

半导体真空设备的检修盖,经常需要打开清理或维护。内六角螺丝穿过盖板、拧入基座螺孔,如果第一次装配顺畅,几次拆装后却越拧越紧,甚至卡在孔内,换一颗同规格新螺丝也可能继续遇到问题。
工程师要保住盖板夹紧与维护便利,采购则担心损坏内螺纹、返工和停机。真正需要评审的是整副连接:螺丝、内螺纹件、接触表面和装配条件。仅加大扳手力矩,或把材料牌号换成316,并不能确定问题已经解决。
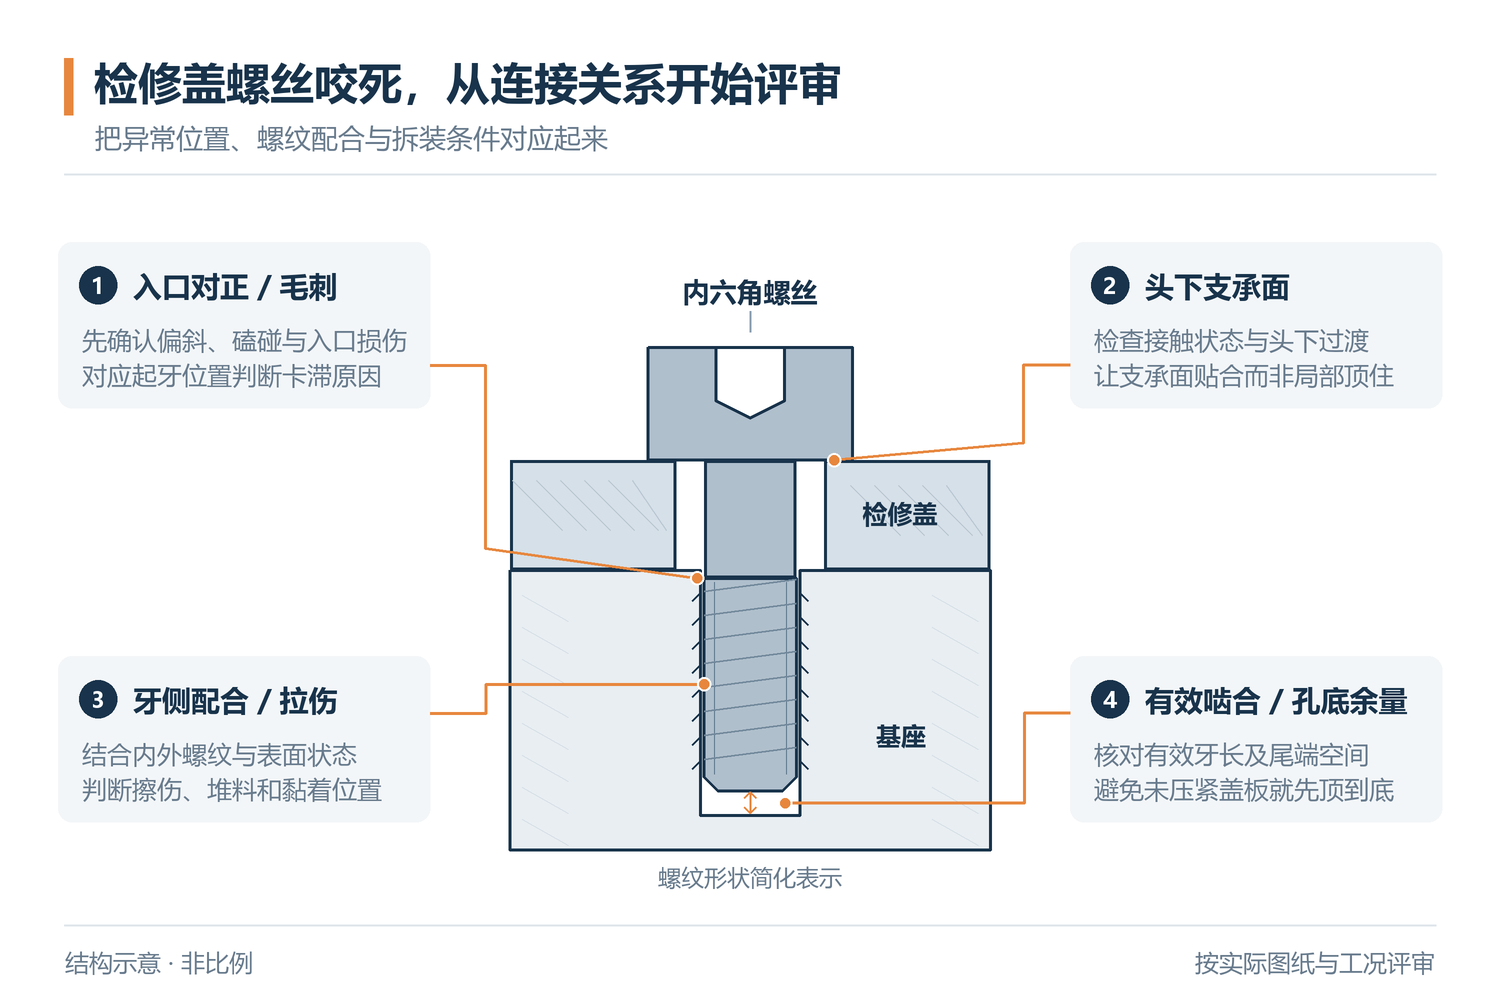
遇到明显异常阻力,应按设备维护要求停止继续加力,保留进入深度、拆装次数和接触痕迹。先把下列情况分开,避免把所有“拧不动”都归为咬死。
• 刚起牙就卡:核对螺距、进牙方向、孔口倒角、首牙毛刺与异物。如果盖板通孔和基座螺孔不对正,也可能让螺丝带着偏斜进入。
• 旋入到固定深度顶住:对照螺丝长度、被夹厚度、完整有效牙长与盲孔可用深度,排查尾端顶底、未完整成形牙或残留物干涉。
• 拆装后牙侧出现拉伤:同时查看外牙和内牙,寻找局部涂抹、材料转移或撕裂痕迹,再结合配副、载荷和操作记录判断是否存在咬合。
只收到一颗拆出的螺丝,往往不足以还原原因。对应的内螺纹件、正常位置的对照件和异常发生时的记录,可以帮助区分尺寸干涉、装配偏斜与黏着磨损。
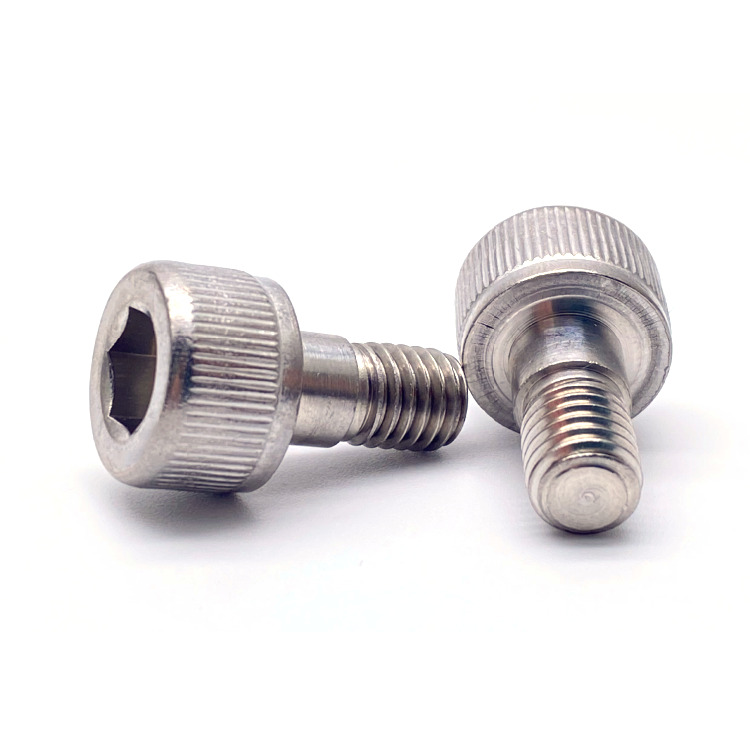
螺纹咬合属于严重的黏着磨损。在载荷和相对滑动作用下,接触处可能发生局部黏着与材料转移,进一步拉伤牙面并增加阻力。同类奥氏体不锈钢配副需要关注这一风险,但是否发生还取决于表面状态、载荷、速度和装配条件。
润滑可以是控制摩擦与咬合风险的一条路线。用于真空设备时,先确认螺纹是否暴露于真空侧、是否与工艺空间连通,以及是否经历烘烤或热循环。处在大气侧的紧固点,也要按实际接触路径判断,不能仅凭设备名称作结论。
• 允许什么残留:由设备方明确挥发、颗粒、介质兼容及清洗要求;“真空润滑脂”这个名称不能代替具体工况适配。
• 摩擦条件是否改变:润滑或涂层会改变扭矩与预紧力关系,原干态扭矩不能直接照搬。
• 表面方案如何验收:涂层的材料、结合、磨损和后处理尺寸都要检查,不能只看外观颜色或第一次旋入是否顺畅。
针对检修盖板的非标螺丝加工,世世通的评审应先固定头部空间、夹紧要求和有效啮合,再根据异常证据确定调整范围。若内螺纹已经拉伤或变形,需要设备方同步评估修复或更换;只更换外螺丝,不能消除内牙缺陷。
• 螺纹尺寸:把内外螺纹的标准、螺距、公差带和最终表面状态放在同一张评审表里。对整段偏紧的情况,核对外螺纹有效径、搓牙前径和牙板匹配,同时检查内螺纹尺寸;按允许的配合窗口调整,不能任意削小牙径。
• 入口与头下接触:核对首牙、尾端及孔口的毛刺和倒角,必要时评审二次修整。盖板孔位和支承面要让螺丝能够对正进入、头下坐实,避免用锁紧力把偏斜零件硬拉到位。
• 长度与孔底:由头下长度和实际夹持厚度确定旋入长度,用完整牙深校核有效啮合;再结合孔底实际深度、形状及螺丝尾端结构校核底部余量。加大间隙或缩短螺丝前,仍需验证夹紧和螺纹承载要求。
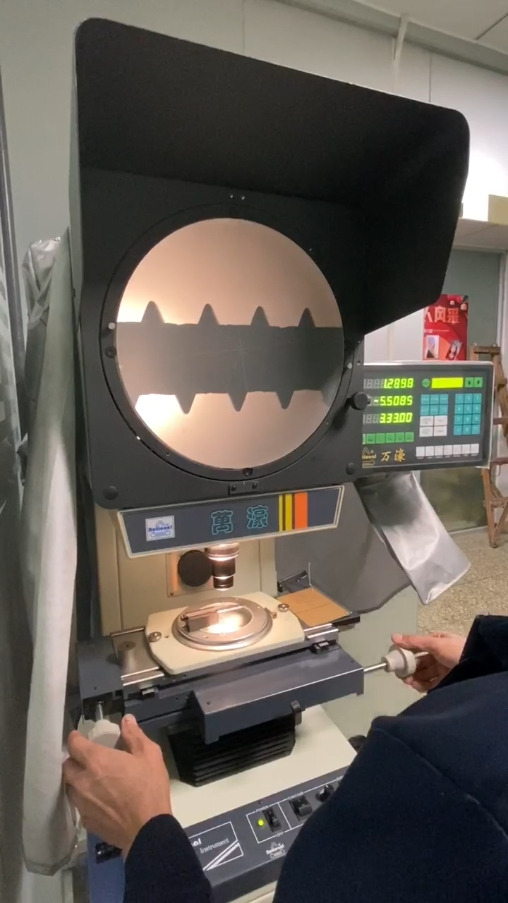
验证方式:对最终交付状态做螺纹量规、关键尺寸与实际配副检查。量规通过只证明相应尺寸项目,不能代替重复拆装的防咬合验证。
若尺寸与装配问题已排查,牙侧仍出现与咬合相符的损伤,可在保持耐蚀、温度及力学要求的前提下,比较允许的材料组合或硬度状态。304配316不等于自动防咬合,硬度越高也不等于越合适。候选材料还要核对成形、加工和韧性要求。基座材料不能改时,先在螺丝侧比较允许的材料状态或接触表面;内螺纹也允许调整时,再比较成对的材料组合。
若客户允许在一侧设置隔离表面,应先明确可用的涂层材料、覆盖部位、厚度和工况限制,再评审基体处理与制造路线。必要时将材料配副与表面方案分别制样,保持相同装配边界,避免同时更改多个条件后无法判断哪项起作用。
验证重点:检查双方牙面的材料转移、拉伤和涂层损耗,并验证机械性能与实际拆装表现。表面粗糙度按接触位置定义与检查,不能笼统认为抛得越亮越防咬合。
表面处理会占用螺纹配合空间。若原方案已经接近配合边界,再增加膜层,可能把防咬合改型变成新的尺寸干涉。世世通需要结合目标膜厚及分布,倒推处理前外螺纹尺寸窗口,再评审搓牙前径、牙板或加工参数,最终以处理后的尺寸和配合验收。
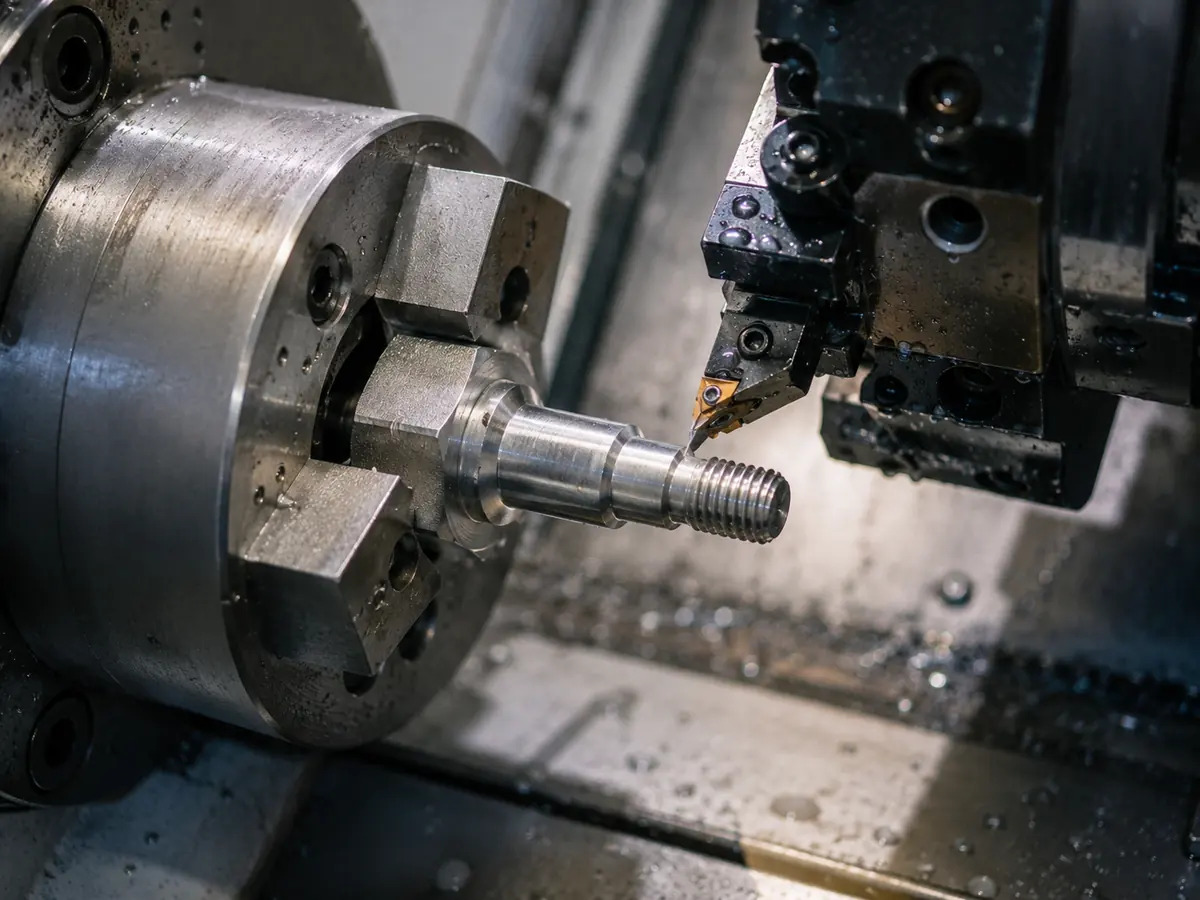
• 不能只验处理前:样件完成全部表面处理后,再做量规、实配及表面状态检查;同一材料、不同处理状态不能混为一个结果。
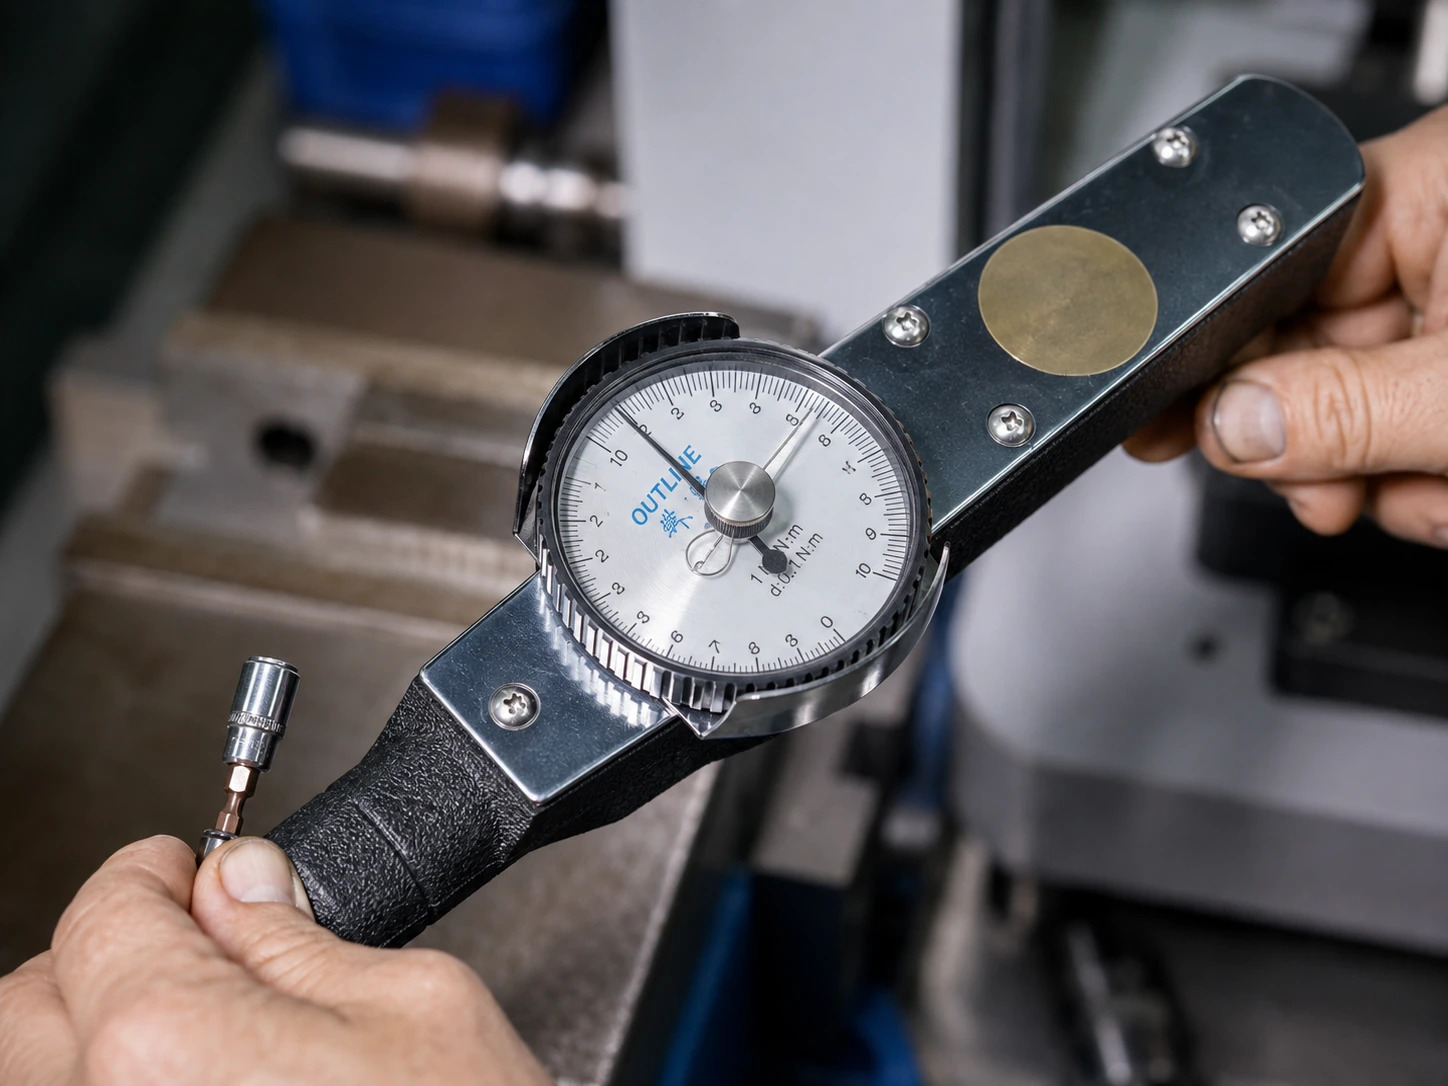
• 不能沿用旧扭矩:润滑或表面方案变化后,根据目标夹紧要求重新确认锁付条件,同时记录转速、工具、顺序和承压面状态。
• 不能跳过清洁与兼容评审:是否允许润滑、采用何种清洗及包装条件,由项目要求和实际可实施工艺共同确定;需要的专项验证应在打样前约定。
防咬合样件应与对应内螺纹成套比较,并保留原方案作为对照。原方案与候选方案分别配用规格、材料和状态可比的未损伤内螺纹件,失效孔用于诊断,不能接着用已拉伤的孔做性能对比。双方根据维护频率和工况约定循环次数与判定条件,不能给所有检修盖套用固定次数。
• 固定试验条件:图纸版本、材料批次、配副状态、清洁与表面状态、工具转速、锁付顺序和扭矩条件保持可追溯。
• 记录过程变化:观察每轮拧入与拆卸阻力、卡滞位置、牙面拉伤和颗粒或涂层脱落情况;必要时记录扭矩变化,不能只凭手感给出通过结论。
• 覆盖实际工况:涉及烘烤、热循环或清洗流程时,把相应处理后的复验纳入计划;是否满足设备真空与污染要求,由约定的专项验证和设备端确认。
进入小批量前,再确认样品与拟量产路线相符。材料状态、螺纹加工或表面工艺发生变化时,应重新确认受影响的验收项目,避免样件顺畅而批量配合发生漂移。
正在为检修盖螺丝卡死寻找定制方案,可以向世世通提供以下资料:
• 连接结构:螺丝和内螺纹图纸、盖板厚度、孔位、有效牙深及头部空间;资料不齐可先给样件和局部照片。
• 失效证据:什么时候开始卡、进入多深、用了几轮,以及内外牙损伤照片、现用材料与表面状态。
• 工况与验收:真空侧或大气侧、是否连通工艺空间、烘烤与清洗条件、允许的润滑和颗粒残留要求,以及夹紧与拆装目标。
• 项目约束:哪些结构或材料允许调整、打样与预计批量、项目节点,以及现有内螺纹能否继续使用。
申请检修盖螺丝DFM评估,重点确认应改螺纹配合、入口和长度,还是需要材料或表面替代;同时列明样件必须验证的项目。将调整与失效证据对应,有助于减少盲目换料、反复试模和只换螺丝却继续损伤内牙的成本与交期风险。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司