高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
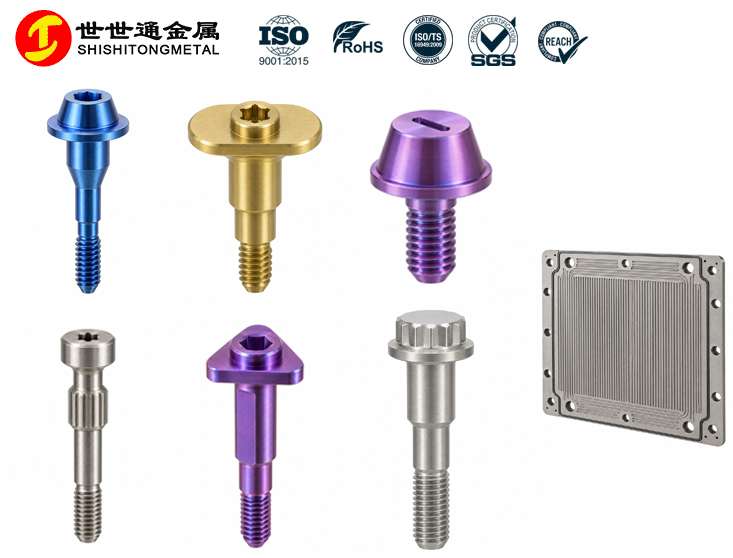
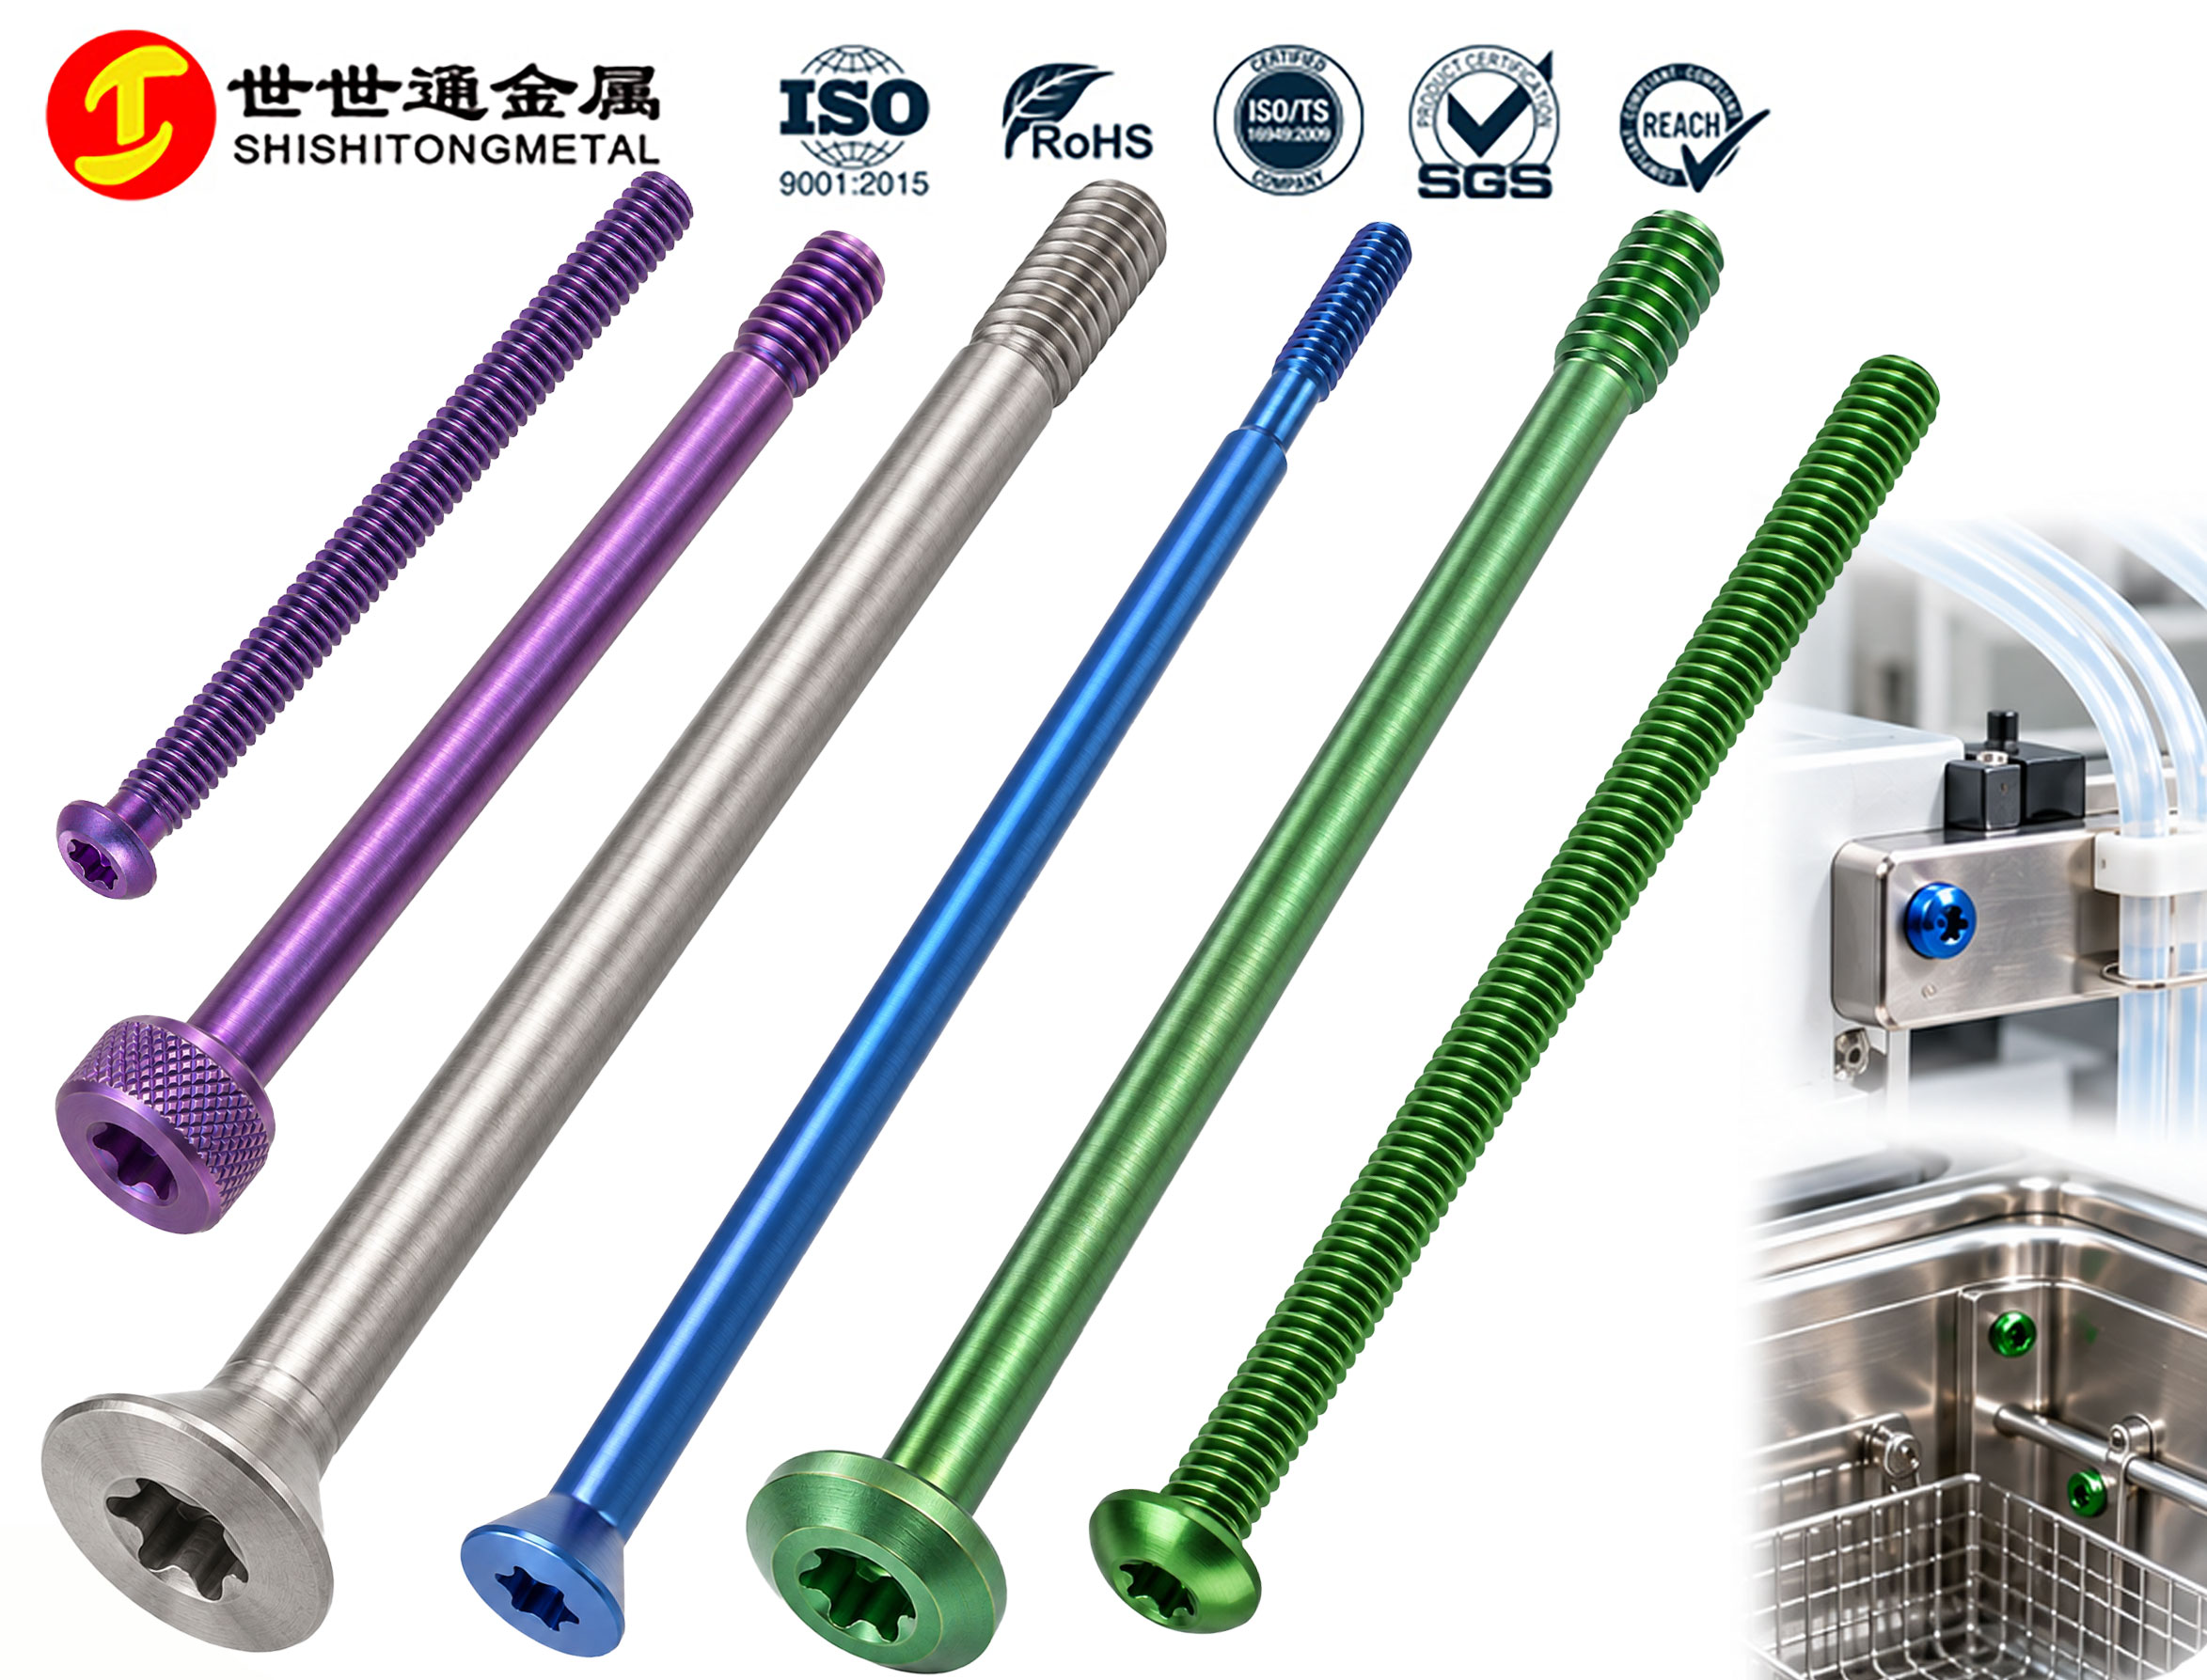
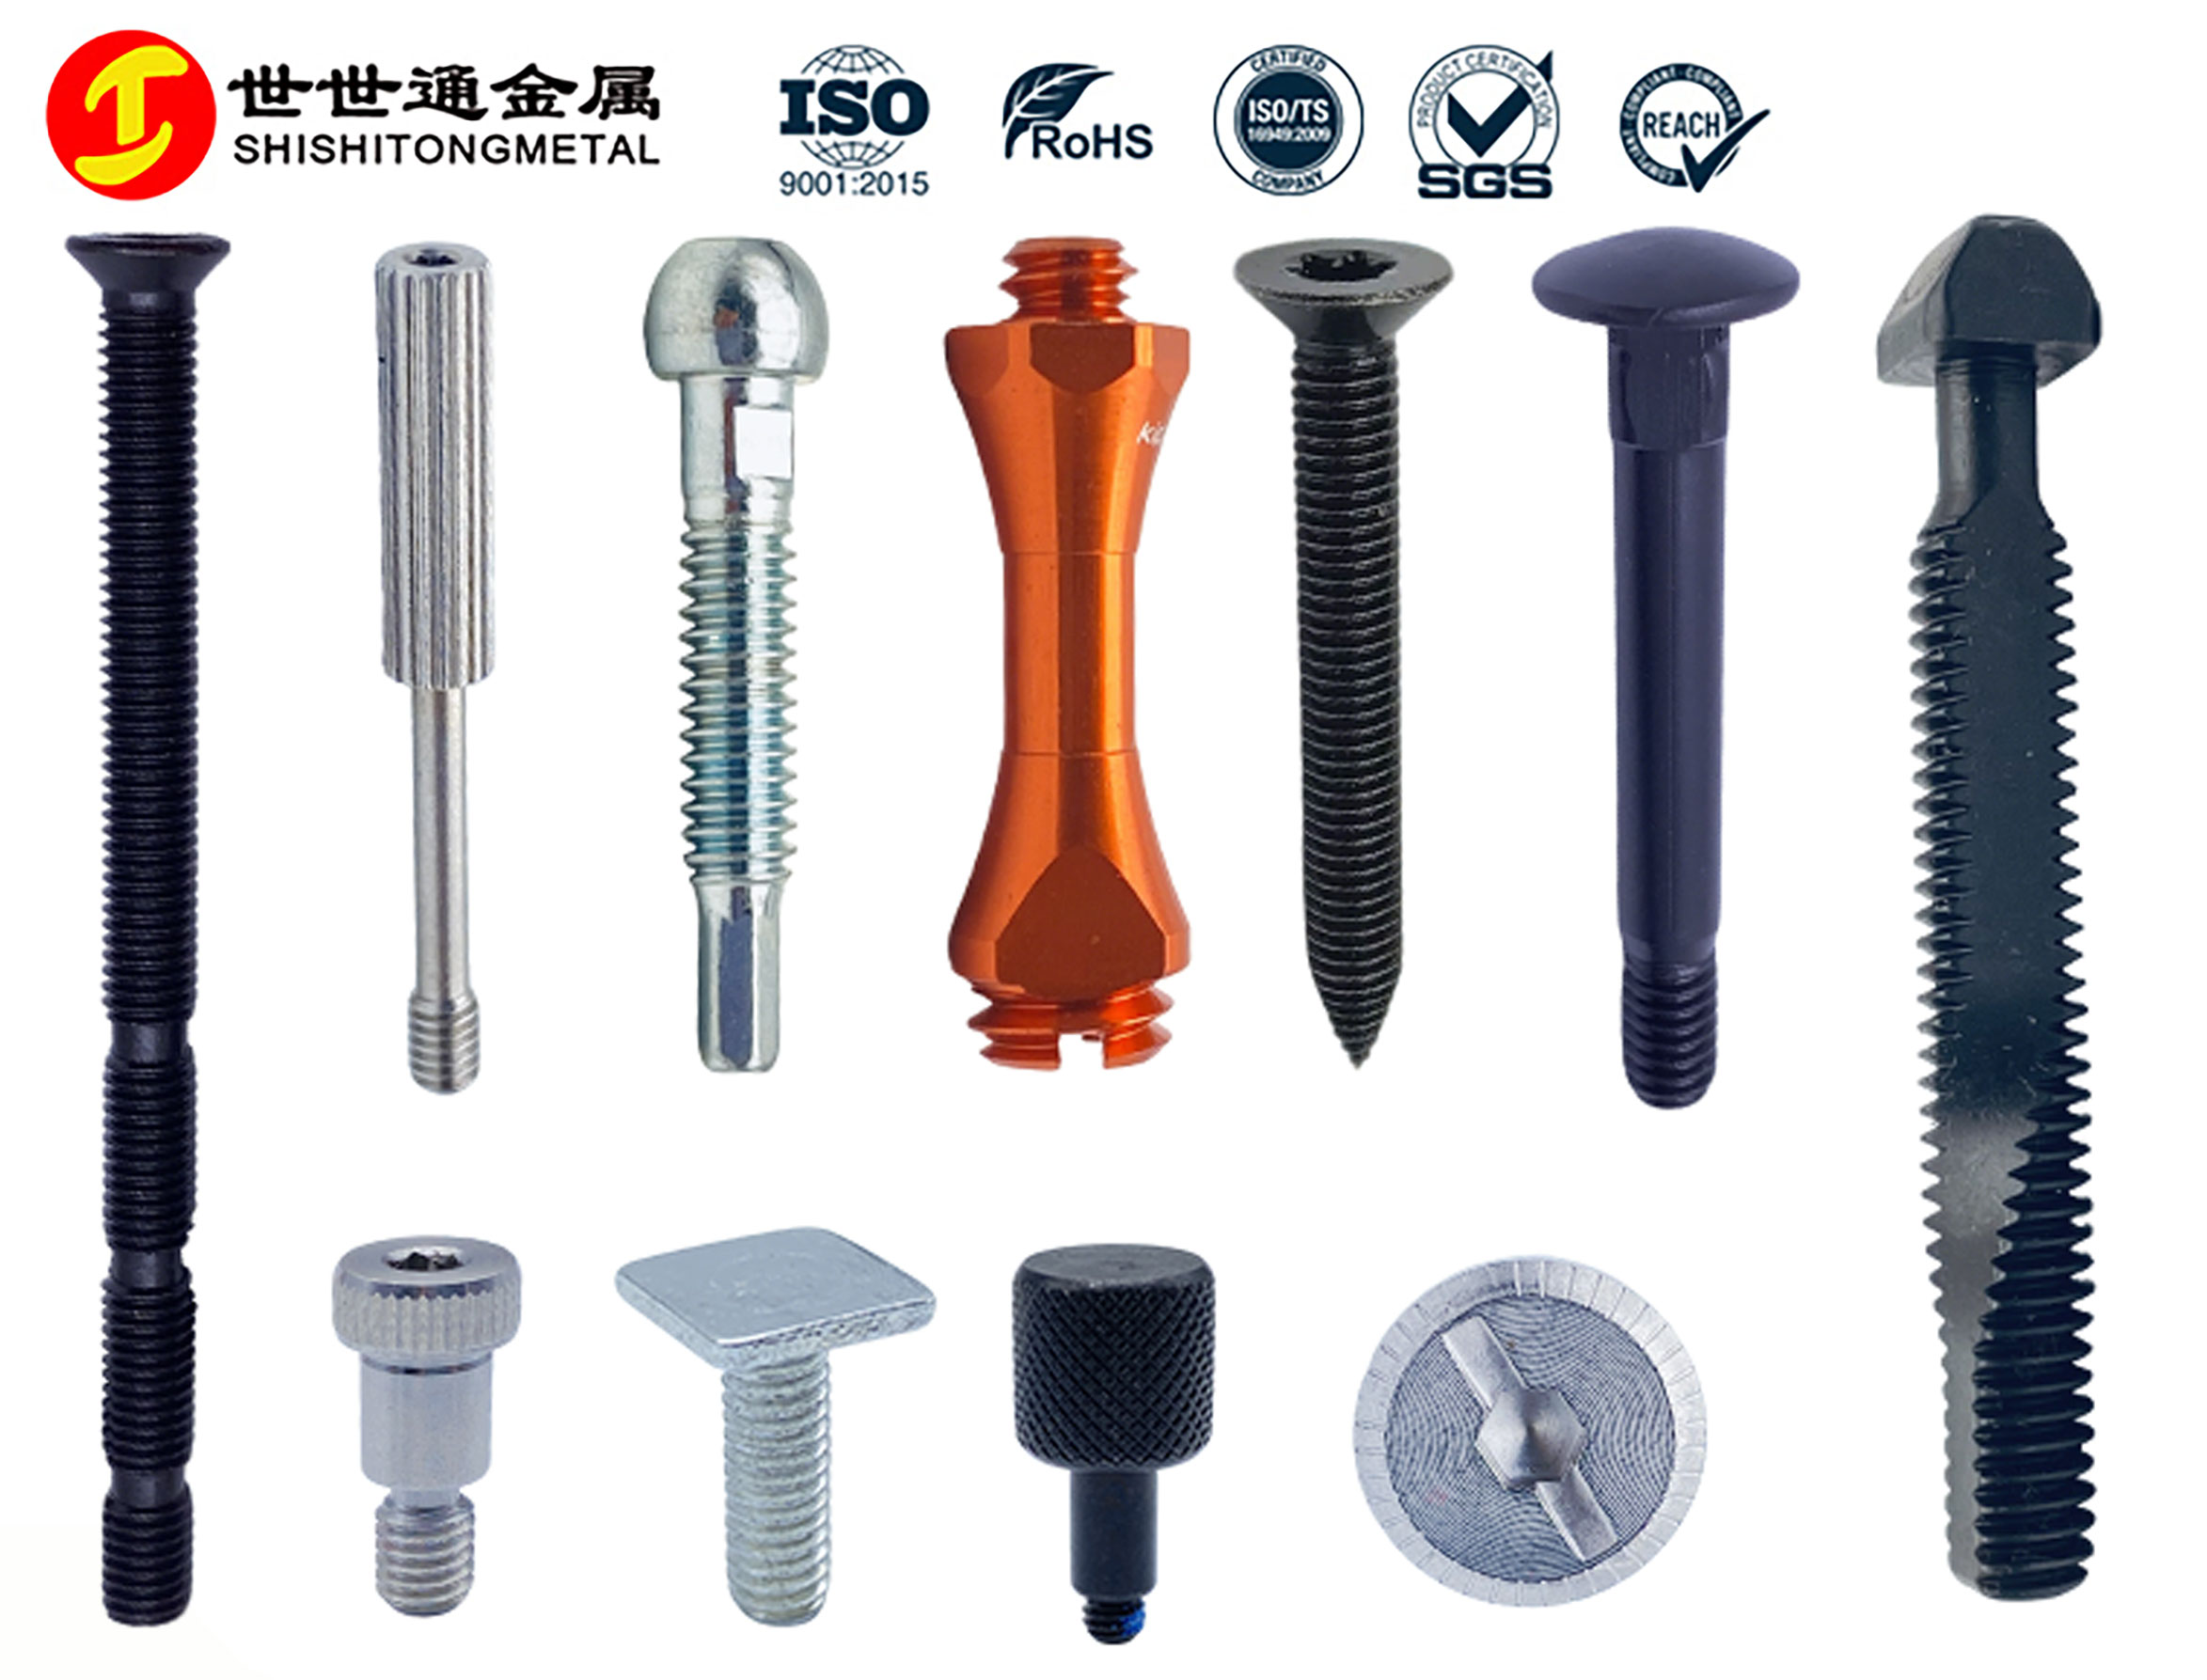
| 精密仪器里那颗很小的台阶螺丝——定位、限位、紧固一体化与微公差配合管控 非标微型台阶螺丝通过分段变径结构,将定位、限位与紧固分别交给不同结构区域完成,常用于精密仪器、机器视觉、传感设备、实验室设备及自动化微型机构。一颗尺寸很小的紧固件,也可能直接影响零件定位、装配间隙和机构运行稳定性。 |
|
| 01 结构优势:定位、限位与紧固分开承担 |
|
非标微型台阶螺丝与普通全螺纹螺丝的主要区别 在于杆部通常不是单一直径,而是由台阶段、螺纹段等不同功能区域组成。合理设计后,一个零件即可同时承担定位、限位和紧固功能。 1. 大直径台阶段:定位与导向➤ 台阶外径与工件光孔形成配合,用于控制径向间隙,减少装配后的晃动、偏移和位置误差。 ➤ 在需要重复拆装、转动或精密定位的机构中,台阶直径与配合孔之间的间隙通常比螺纹本身更值得关注。 ➤ 间隙过大,定位作用减弱;间隙过小,可能造成装配卡滞。 ➤ 台阶尺寸不能只看单边公差,还应与配合孔尺寸共同设计。 标准轴肩螺钉中,ISO 7379 采用轴肩结构实现定位与承载,其设计逻辑可作为非标台阶螺丝的结构参考。但微型非标台阶螺丝通常并不直接套用 ISO 7379 的标准尺寸,而是根据实际装配结构重新确定肩径、肩长、孔径及配合间隙。 |
|
2. 台阶端面:限位功能 ➤ 除径向定位外,部分台阶结构还可通过台阶端面控制锁付后的最终位置。 ➤ 例如在精密传感器支架、微型转轴、导向机构或薄壁零件装配中,可以通过肩部长度控制装配高度,避免螺丝持续向下压紧精密零件。 ➤ 因此,台阶高度不仅是普通长度尺寸,还可能直接决定实际锁付行程。 |
|
3. 小直径螺纹段:锁紧与防松 螺纹段主要负责产生轴向夹紧力,使零件保持连接状态。 需要注意的是,台阶结构本身并不等于防松结构。如果设备存在持续振动、往复运动或频繁启停,还需要根据实际工况进一步评估: 有效螺纹啮合长度 锁付扭矩 预紧力 预涂防松胶 螺纹锁固剂 锁紧螺母 其他机械防松结构 定位与防松属于两个不同设计问题,不能混为一谈。 |
|
4. 多种头型适配安装空间 微型台阶螺丝可根据设备内部空间、工具可达性及装配方式设计不同头型和槽型,例如: 十字槽 内六角 内梅花 低头 沉头 盘头 滚花手拧结构 对于仪器面板、调节机构等需要频繁拆装的位置,也可根据结构评估滚花手拧设计。 滚花类头型通常需要结合车削、滚花等二次加工工艺,其工艺路线与常规冷镦件不同,应在报价和结构评估阶段提前确认。 |
| 02 精度核心:与装配关系匹配 |
| 设计时不能只写一个螺纹规格 微型台阶螺丝尺寸较小,设备内部装配空间有限,尺寸、公差和形位偏差更容易被放大。还需要明确台阶与孔之间真正的配合关系。常见重点管控项目主要包括以下几项。 |
|
1. 台阶外径公差 台阶外径直接影响定位间隙。部分结构可参考 h8 等轴类公差体系,但实际公差应结合以下因素共同确定: 配合孔尺寸 是否需要滑动 是否需要重复拆装 温度变化 表面处理厚度 批量加工波动 不建议只在图纸上标注“轴公差”,却不规定配合孔要求。 |
|
2. 台阶高度公差 ➤ 台阶高度决定肩部与工件接触的位置。 ➤ 尺寸偏长,可能导致零件无法贴合。 ➤ 尺寸偏短,则可能出现压不到位或限位失效。 ➤ 对于需要精确控制锁付行程的结构,台阶高度通常属于关键尺寸。 |
|
3. 螺纹与台阶同轴度 螺纹中心与台阶中心如果偏差过大,可能导致: 安装偏心 螺纹啮合不顺 单边受力 旋转阻力增大 装配寿命下降 因此,对于定位要求较高的微型台阶螺丝,应根据结构需要标注同轴度或相关形位要求。 |
|
4. 端面垂直度 ➤ 当台阶端面同时承担限位作用时,端面与轴线之间的垂直度也会影响实际定位。 ➤ 如果端面倾斜,即使台阶直径合格,零件锁紧后仍可能出现偏斜。 |
| 03 图纸设计时建议明确哪些尺寸 |
| 对于精密仪器用微型台阶螺丝,建议在图纸中至少明确以下项目 | |
| 图纸参数 | 主要作用 |
| 台阶直径 | 控制径向定位间隙 |
| 配合孔径 | 与台阶共同决定配合关系 |
| 台阶长度 | 决定限位位置与装配高度 |
| 螺纹规格 | 决定连接方式 |
| 有效螺纹长度 | 影响实际啮合长度 |
| 总长 | 控制安装空间 |
| 头部直径与高度 | 影响安装空间及承压面积 |
| 同轴度 | 控制偏心 |
| 端面垂直度 | 影响限位稳定性 |
| 表面处理及膜厚要求 | 防止处理后影响最终配合尺寸 |
| 验收状态 | 明确按处理前还是处理后尺寸验收 |
| 避免只标注“参考尺寸”而没有公差要求 对于小尺寸结构,如果没有公差要求,不同批次之间容易出现装配差异。 |
| 04 可参考的制造能力范围 |
| 微型台阶螺丝最终能做到什么公差,不能脱离结构、长度、材料和工艺单独判断。以下数据可作为项目评估时的能力参考,并非所有结构都固定适用,实际以图纸评审和双方确认的技术标准为准。 | |
| 项目 | 能力参考 |
| 台阶尺寸公差 | 部分结构可评估至 ±0.03 mm |
| 冷镦头部尺寸 | 参考约 ±0.1 mm |
| 二次加工头部尺寸 | 部分结构可评估至约 ±0.05 mm |
| 微型规格 | 可从 M0.8 起按结构评估 |
| 常规微型量产区间 | M1.2 及以上相对更稳定 |
| 精密定制范围 | 可结合结构评估 M0.8–M16 |
| 细长件 | M3 以下且长度约 40–50 mm 以上属于高难度制造能力,需按项目评估 |
| 结构能力 | 头部直径可达螺纹直径 5 倍 |
| 表面粗糙度 | 冷镦约 Ra 3.2 / 车削约 Ra 1.6 / 研磨约 Ra 0.8;要求 Ra 1.6 通常需二次加工 |
➤ 例如,若台阶表面本身承担滑动、导向或精密配合功能,仅靠常规冷镦表面可能无法满足要求,就需要进一步评估车削、磨削或研磨工艺。 ➤ 因此,公差越严并不一定越合理。真正需要关注的是:哪些尺寸属于功能尺寸,哪些尺寸可以适当放宽。 |
| 05 材质选择:根据工况决定,不建议一味追求高等级材料 |
| 精密仪器内部不同部位,对强度、磁性、重量、耐腐蚀和加工性能的要求差异很大。常见材质可根据使用环境进行选择。 | ||
| 材质 | 主要特点 | 常见适用场景 |
| SUS304 | 综合性能较均衡,耐腐蚀性较好,加工与采购相对方便 | 常规室内精密仪器、自动化设备 |
| SUS316 / 316L | 耐腐蚀性能进一步提升 | 潮湿、化学介质或清洁要求较高环境 |
| 黄铜 | 冷镦成型件无磁性、导电性与加工性较好;车削件带磁性(需按工艺确认) | 电气连接、部分磁场敏感机构 |
| TA1 / TA2 商业纯钛 | 密度低、耐腐蚀性好、成形性相对较好 | 轻量化、腐蚀环境、部分便携设备 |
| TC4 / GR5 钛合金 | 比强度较高,但加工难度和成本也更高 | 对重量和强度同时有要求的结构 |
| 17-4PH | 可获得较高强度(带磁性) | 高载荷精密结构件 |
➤ TA1、TA2 与 TC4 不能简单统一称为“钛螺丝”后采用同一选材逻辑。 ➤ 商业纯钛更偏向耐腐蚀、低密度和成形性能;TC4 则更偏向强度与比强度。实际选材仍需要结合负载、尺寸、工艺和使用环境确定。 ➤ 磁性是需要单独确认的一项:不锈钢、钛材中不同牌号的磁性表现不同(如 17-4PH 带磁性),铜件则与成型工艺有关。若装配位置对磁场敏感,建议在图纸阶段直接标注磁性要求,而不是默认所有金属件都无磁。 |
| 06 表面处理:尤其注意处理后的尺寸变化 |
微型台阶螺丝的表面处理不能只看防腐或颜色。对于肩部配合尺寸较严格的零件,更要考虑膜层厚度对最终尺寸的影响。常见处理方向包括: 不锈钢本色 钝化 电解抛光 PVD 其他适配处理 碳钢镀锌 锌镍 达克罗 发黑(煲黑) 电泳 铜本色 镀镍 镀银 镀金 钛本色清洗 阳极氧化 微弧氧化 其他适配表面处理 |
| 材质限制提示 不锈钢常规直接镀镍会起皮,不建议采用(如需镍层,只能做冲击镍,工艺路线与成本不同);不锈钢一般也不做阳极氧化与磷化,黑色表面通常走高温发黑路线。6.8 级及以上碳钢电镀件需同步评估除氢管控;煲黑基本不承担耐盐雾功能。 |
|
对于精密台阶配合结构,应在图纸阶段明确 ➤ 尺寸是按处理前验收,还是按表面处理后的最终尺寸验收。 这一步如果没有提前确认,即使机加工尺寸合格,表面处理后也可能出现配合过紧的问题。 |
| 07 非标微型台阶螺丝量产需要重点控制的 4 个环节 |
|
1. 图纸参数完整 除螺纹规格外,应尽量明确: 台阶直径及公差 配合孔尺寸 台阶高度 总长 头部尺寸 同轴度 垂直度 材料牌号 表面处理 最终验收状态 特别是定位结构,不能只给螺丝图纸而完全不说明配合孔尺寸。 |
|
2. 关键尺寸检测 微型尺寸不适合只依赖普通卡尺判断。实际生产中可根据尺寸和公差要求,采用: 光学影像测量 投影测量 千分尺 通止规 专用检具 对关键尺寸进行核验。对于同轴度、端面、毛刺及螺纹完整性,也应设置对应的检测方式。 涉及盐雾、膜厚等专项验证的项目,通常需第三方检测配合,检测来源应在交付文件中注明。 |
|
3. 样品装配验证 对于定位功能明显的零件,建议不要只看尺寸报告。样品阶段最好结合实际配合件进行装配测试,确认: 能否顺利插入 是否存在明显晃动 锁付后高度是否正确 是否产生卡滞 螺纹是否顺畅 限位位置是否符合设计 因为尺寸合格并不一定等于装配一定合格。 |
|
4. 样品验证后再放量 ➤ 微型台阶螺丝如果同时涉及冷镦、车削、滚牙、热处理或表面处理,多道工序之间容易形成尺寸累积。 ➤ 因此,对于小公差结构,可先通过样品试产观察尺寸分布和工艺稳定性,再确定批量控制方案。 |
| 08 非标微型台阶螺丝适用于哪些精密设备 |
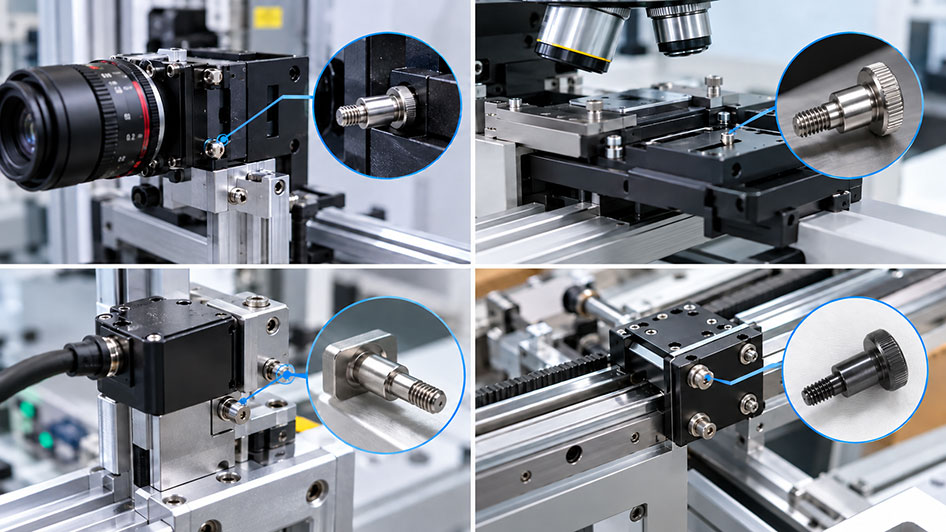
此类结构常见于需要定位、导向、限位或重复装配的精密机构,例如: 机器视觉设备 工业相机内部机构 光学设备 精密传感器 实验室自动化设备 诊断设备 小型运动模组 精密治具与检具 微型转轴机构 导轨及滑动机构 机器人末端微型机构 精密电子设备内部连接 不同设备虽然都使用“台阶螺丝”,但真正需要控制的尺寸可能完全不同。例如有些项目重点是台阶直径,有些项目重点是肩长,还有些项目真正关键的是同轴度和表面粗糙度。 |
| 09 定制与项目评估建议提供的信息 |
对于非标微型台阶螺丝,询价阶段建议同时提供以下资料,便于从制造与装配两个角度共同评估: 螺丝图纸 配合孔尺寸及公差 装配关系:固定、滑动、转动或重复拆装 关键功能尺寸 锁付扭矩、预紧力及防松要求 材料牌号与表面处理 尺寸验收状态:处理前或处理后 预计样品数量与批量 实际装配件或装配示意 |
复杂成型高难非标螺丝 复杂非标螺丝定制解决方案供应商 台阶结构可评估至 ±0.03 mm 微型评估自 M0.8 起 M1.2 及以上批量更成熟 |
| 常见问题 FAQ |
|
Q1
台阶螺丝和普通全螺纹螺丝有什么区别? 普通全螺纹螺丝主要承担夹紧与连接作用。台阶螺丝则通过不同直径和不同长度的结构区域,将定位、限位和螺纹锁紧功能分开。因此,在需要控制位置、间隙或安装高度的精密结构中,台阶螺丝通常比普通全螺纹螺丝更适合。 Q2 微型台阶螺丝最小可以做到多大?部分结构可从 M0.8 起进行制造可行性评估,M1.2 及以上规格在批量生产中的工艺稳定性相对更高。如果同时存在大头小杆、长细杆、多台阶、深槽或严公差等结构,需要结合图纸单独判断。 |
|
Q3
微型台阶螺丝公差可以做到多少? 部分台阶结构可评估至约 ±0.03 mm,但并不是所有结构都可以统一按这一公差制造。实际能力与材料、长度、直径比、加工方式、表面处理及检测方式有关。因此建议优先确定真正影响装配的关键尺寸,再针对这些尺寸设置公差。 Q4 为什么有些台阶螺丝尺寸合格,装配后还是会晃动?常见原因包括: 台阶与孔之间间隙过大 配合孔本身没有控制公差 螺丝与孔不同轴 台阶长度不合适 孔口存在毛刺 表面处理改变了实际尺寸 工件本身存在位置度偏差 因此定位效果不能只看螺丝单件尺寸。 |
|
Q5
台阶直径是不是越接近孔径越好? 不是。间隙过大会降低定位效果,但间隙过小又可能造成装配卡滞。合理间隙还需要考虑加工波动、表面处理厚度、重复拆装和实际运动方式。因此应根据配合功能确定,而不是单纯追求“越紧越好”。 Q6 批量生产如何减少尺寸波动?通常需要从样品验证和过程控制两方面入手。前期可通过样品及小批量试产确认关键尺寸、装配状态和工艺路线;批量阶段则应重点监控模具稳定性、二次加工尺寸、滚牙、表面处理及关键尺寸检测结果。对于定位型台阶螺丝,建议持续关注尺寸分布,而不只是判断单件是否落在公差范围内。 |
| 一句话总结 台阶螺丝的价值,不在于“多了一个台阶”,而在于把定位、限位和紧固分开设计;微公差的价值,也不在于“数字越小越好”,而在于与配合孔、装配关系和量产工艺真正匹配。 |
| 非标微型台阶螺丝定制,图纸和配合孔一起评估 结构评估 | 公差确认 | 样品装配验证 | 批量控制 谢小姐 13149943113 | sst@szsst88.com |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司