28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

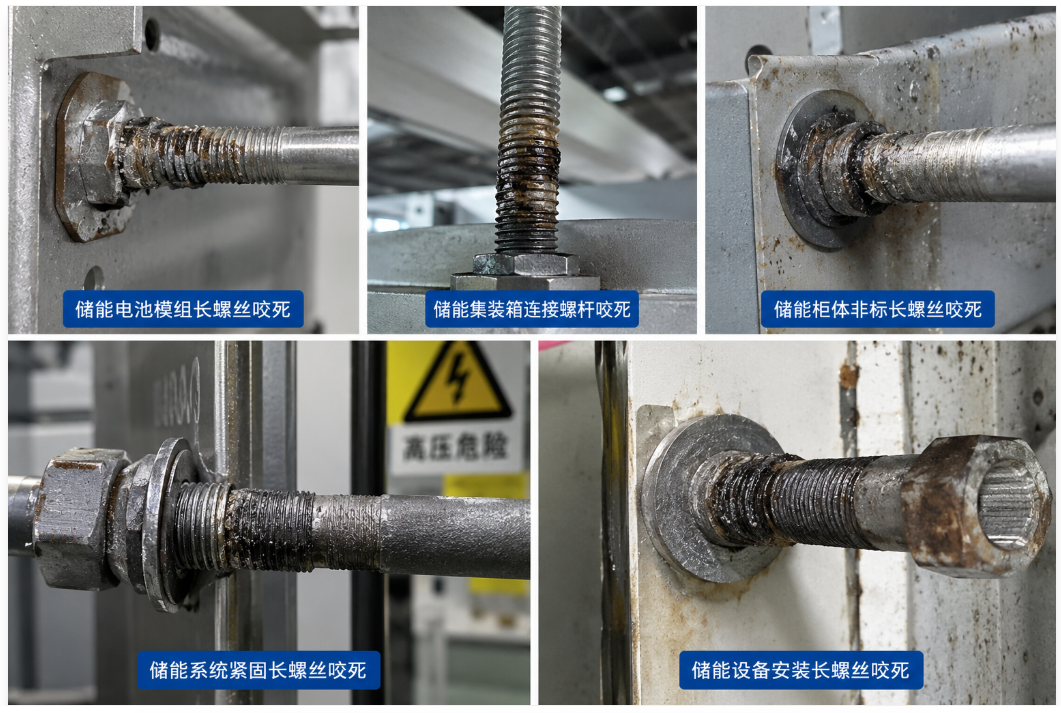
储能非标长螺丝长细比、材质、检测等都符合要求,却在使用装配使用过程中出现螺纹咬死现象,这往往不是螺丝自身原因,而在于使用环境、受力情况等外部条件的影响。
一、螺纹咬死到底是怎么发生的?
螺纹咬死不是"断",而是"粘"。
不锈钢非标长螺丝拧紧过程中,螺纹牙面在高压摩擦下产生大量热量,表面那层起保护作用的氧化膜(Cr₂O₃)被磨破,新鲜金属直接"裸奔"相接触——在压力和热量作用下,两个牙面像冷焊一样粘在一起,越拧越紧、越拧越死,最终卡死。
所以咬死更像一个"摩擦学事故":只要压力、热量、相对滑动三者叠加,任何不锈钢螺丝都有咬死风险。
1、安装过程中拧紧速度过快,不锈钢导热差,摩擦热积聚诱发"冷焊"咬死;
2、拧紧时超扭矩规范,螺纹牙压变形、间隙填死;
3、安装过程中螺丝未对中,斜着进牙或攻牙孔偏斜,接触面骤减、局部压强激增;
4、本色螺纹未涂二硫化钼等防卡剂,未有效润滑摩擦大出现咬死;
5、用在相同材质的设备上,在压力和摩擦下,原子更容易相互扩散、粘连,形成“冷焊”。
6、酸性气体、湿气或电解液等腐蚀性环,这些介质会破坏螺纹表面的氧化层,并可能生成腐蚀产物堵塞螺纹;
7、高温下工作,或经历频繁的温度变化,会加剧热膨胀效应,或导致螺纹因热胀冷缩产生微动磨损,进而咬死;
8、螺纹公差配合过紧,间隙过小;
9、螺丝表面光洁度较差、有毛刺,或在安装前沾染了铁屑、焊渣等异物。这些都会在旋合过程中产生“犁削”效应,产生更多磨屑,最终导致堵塞和咬死。
三、建议按以下顺序排查原因:
1、优先检查安装记录:核实安装扭矩、速度、是否使用润滑剂。这是最直接、最可能的差异点。
2、现场检查与检测:检查咬死的螺丝,观察螺纹是否有严重磨损、粘连、异物或偏心磨损的痕迹。
3、测算环境数据:测算储能项目的工作温度、湿度及是否存在腐蚀性气氛。
4、抽检螺纹:对未用螺丝进行螺纹尺寸和表面质量检测,排除批次个体差异。
四、处理方案
我们常说一句话:螺丝性能和装配规范同样重要,从源头降低咬死风险。深圳市世世通金属制品有限公司28年专注非标长螺丝定制,针对储能、电机贯穿锁紧这类场景,主要从四个层面帮客户"防咬死":
一是选型与表面处理方案前置。不锈钢本色螺丝容易咬,根据工况给出镀锌、镀镍、锌镍合金、达克罗、电泳等镀层建议,或在螺纹段做预涂润滑;针对沿海高盐高湿的储能户外柜,推荐316L或达克罗方案,盐雾可做到300小时以上,把"环境叠加腐蚀导致卡滞"提前挡在门外。
二是把螺纹精度和同心度做到位。咬死与螺纹精度强相关——间隙过小、牙面粗糙、毛刺异物都会放大咬死风险。世世通采用滚牙工艺加工螺纹,螺纹经通止规检测,中径公差控制在6g级;冷镦环节合模生产,同心度控制在±2°以内。
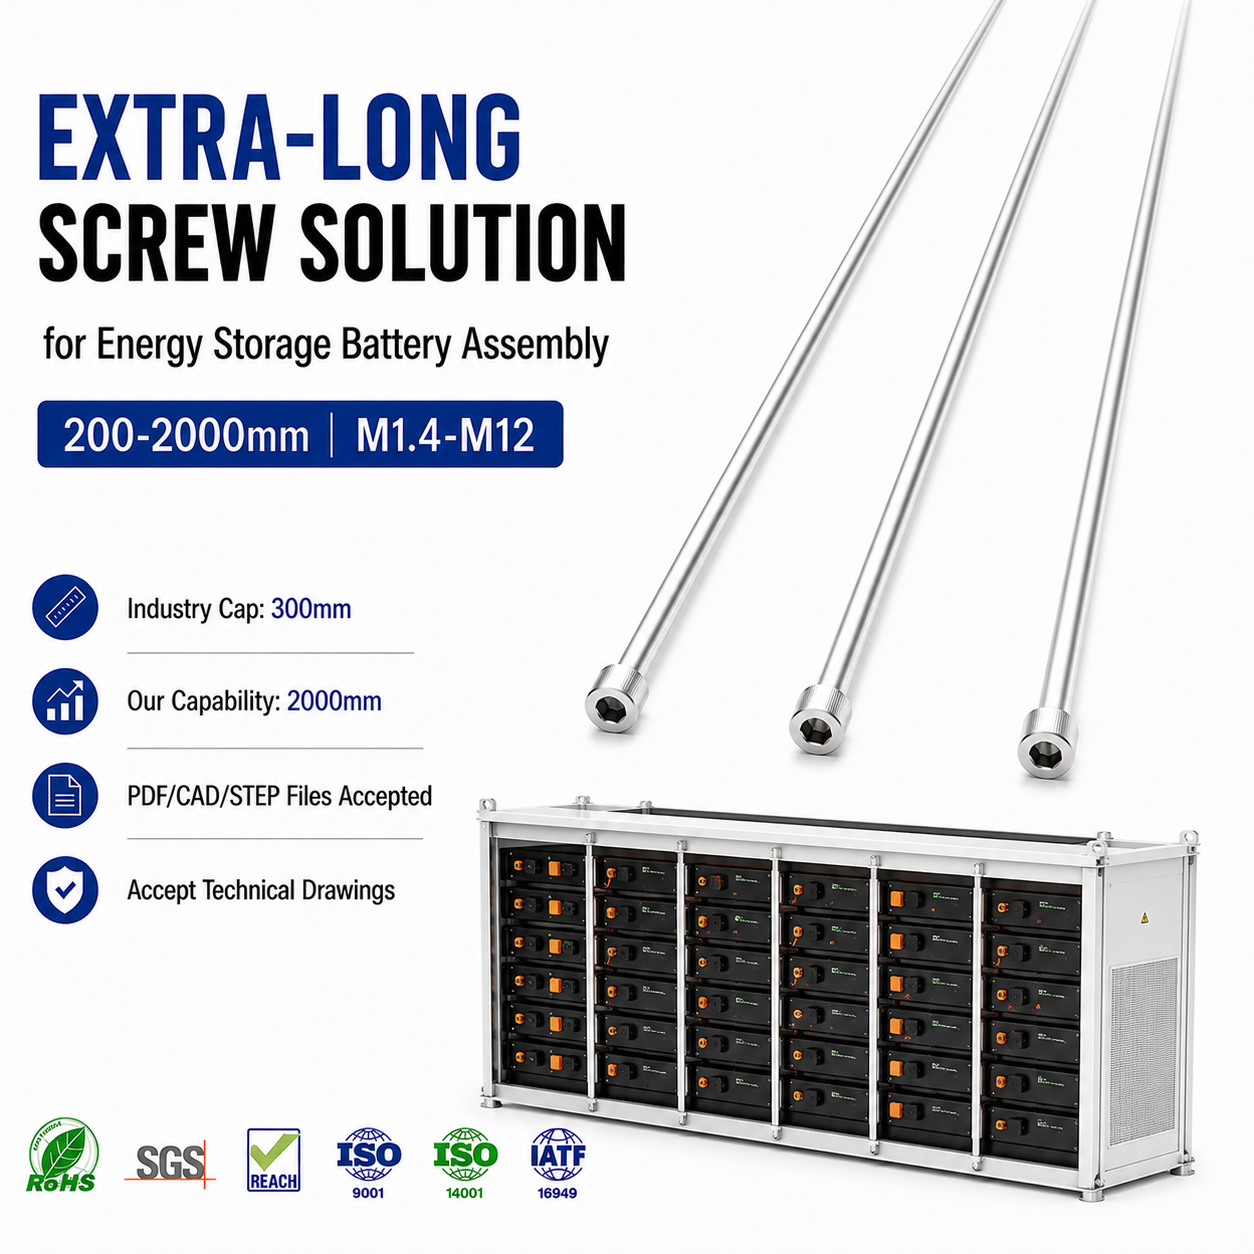
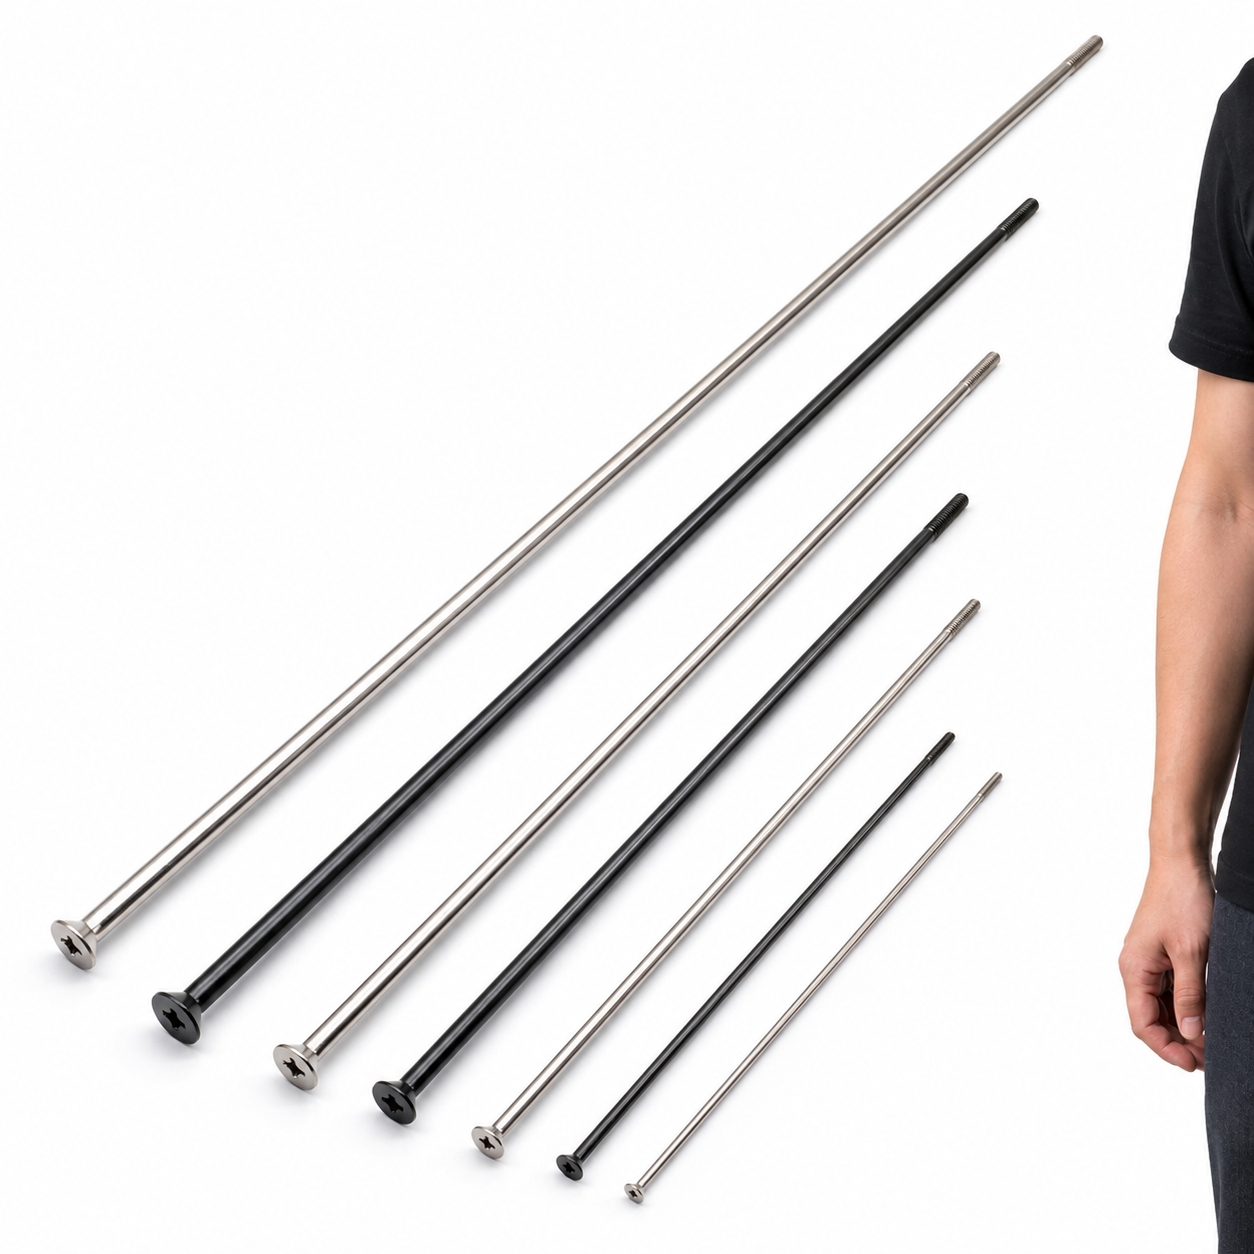
三是长螺丝的直线度与运输保障。长径比大的螺丝,运输磕碰弯了再上机,等于"带伤装配"。世世通对超长件(最长达2000mm、可稳定做到12.9级,抗拉强度≥1220MPa)采用专业热处理工艺防止变形,并按每批长度直径定制专用包装,以保证到产线时依旧平直。
四是把服务延伸到"上机之后"。对于储能这类对可靠性要求极高的项目,世世通提供免费图纸评审、来图来样定制和1对1技术选型,13人的专业设计团队可以帮客户把扭矩规范、润滑要求、装配工艺一起定好;即便真的出现批量问题,也有全流程可追溯、现存不良免费退换重做的售后兜底——让"装配端的坑"在螺丝出厂前就被填平。
如果你也正被"螺纹咬死"困扰,可以按这张清单自查,多数情况下用不到换螺丝:
1、换拧紧工具:弃用高速气动、电动扳手,改用扭矩扳手,转速压到50–100RPM以下;
2、校扭矩规范:不锈钢按同规格碳钢的75%–80%执行,并统一扭矩复核;
3、查对中:以保证螺丝轴心与被锁面垂直,排查攻牙孔/贯穿孔的同轴度与毛刺;
4、加润滑:装配前在螺纹段涂二硫化钼或专用防卡剂,保持螺纹清洁无砂尘;
5、查环境:高湿盐雾环境优先选用带防腐镀层或预涂润滑的长螺丝。
把材质、精度、同心度等这些"长螺丝本身的事"做好,再把扭矩、转速、润滑这些"装配的事"规范起来——两件事都做对了,螺纹咬死自然远离你的项目。
而这,正是深圳市世世通金属制品有限公司28年来,愿意和每一位储能客户一起做的事。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司