28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

在精密紧固件工厂的质检室里,经常能看到这样一台设备:一个圆形磨砂屏被照得通亮,屏上投出一个被放大了几十倍的金属零件轮廓,旁边数显屏跳动着一组坐标读数。
这不是在“看热闹”,而是在做非标螺丝出厂前最关键的一步——轮廓与角度检测。
一颗螺丝好不好,光靠卡尺量外径、量长度是不够的。沉头角度对不对、R 角圆不顺、台阶位置偏没偏、槽型冲没冲正、割尾角度是否一致——这些决定装配能不能顺畅、扭矩能不能达标的细节,全都要靠光学投影把轮廓放大后逐一比对。
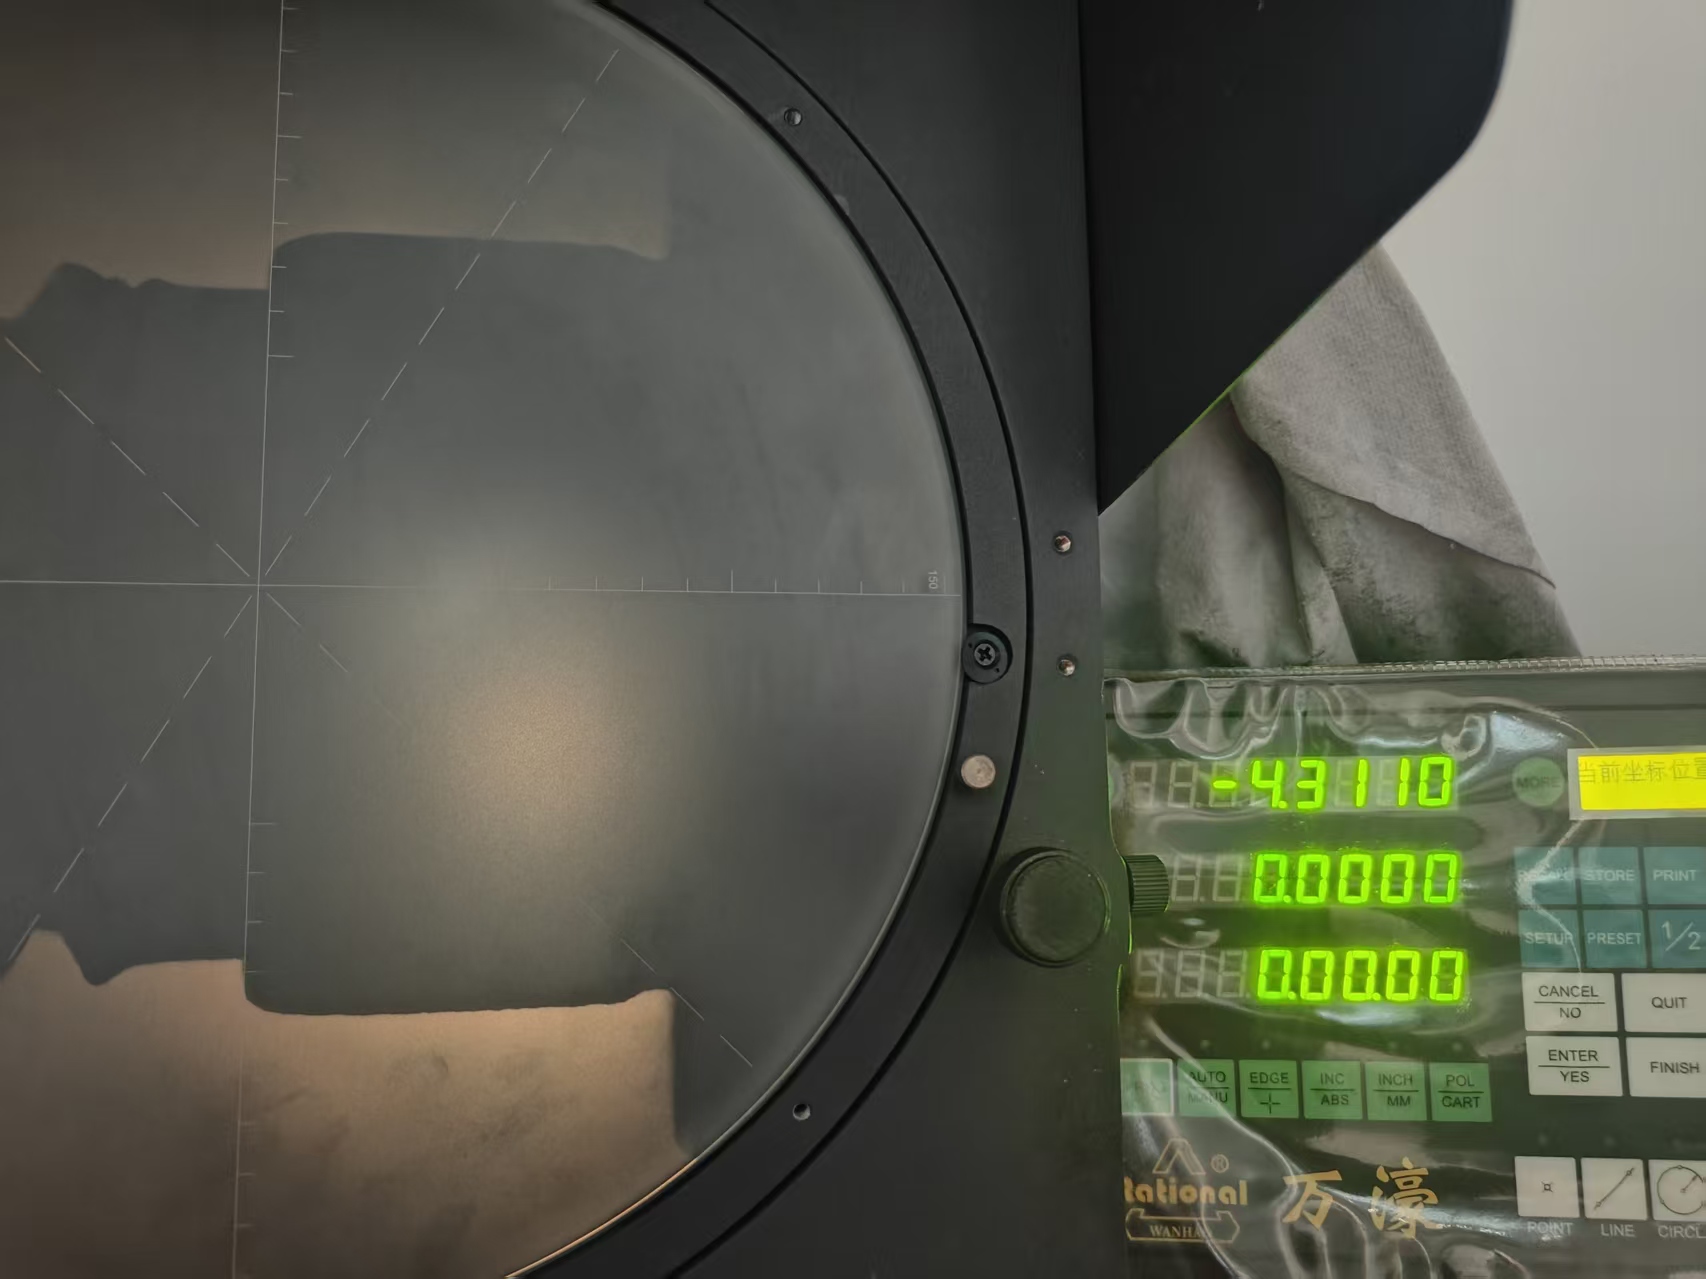
光学投影测量仪(也叫投影仪、轮廓投影仪)的原理并不复杂:光源经聚光后照射被测工件,透镜把工件轮廓放大投影到屏幕上,操作者把投影轮廓与屏幕上的标准刻线、标准样板或图纸公差带比对,配合数显坐标系统,就能读出长度、角度、半径、台阶位置等几何量。
它的核心价值有三个:
| 价值 | 说明 |
|---|---|
| 非接触测量 | 不碰工件,小螺丝、软材质、已表面处理件不会被夹伤、压变形 |
| 一次看全貌 | 头型、R 角、槽型、台阶、杆部过渡段等特征一次投影,整体判定 |
| 适合小尺寸 | 越小的零件越难用常规量具读数,放大后轮廓误差一目了然 |
对非标螺丝而言,很多“看不见的问题”恰恰出在轮廓上:头部与杆部连接处圆角偏大导致压不紧、沉头角度偏了导致装配后凸出或凹陷、台阶位置公差超了导致定位失效——这些用卡尺很难稳定复测,投影测量是最直接的手段。
不同检测项目对应不同量具,投影仪主要负责“轮廓类几何量”这一组:
| 检测特征 | 典型对象 | 说明 |
|---|---|---|
| 沉头/半沉头锥角 | 沉头螺丝、半沉头螺丝 | 锥面角度直接影响装配后是否平齐 |
| 头部 R 角、过渡圆角 | 盘头、圆头、非标头型 | 圆角偏大偏小都会影响受力与外观 |
| 台阶直径与位置 | 台阶螺丝(Shoulder Screw) | 台阶是定位基准,位置公差是关键 |
| 头径、头厚、杆部轮廓 | 各类非标头型 | 冷镦后头型是否饱满、有无塌角 |
| 槽型与驱动特征 | 十字/米字/内六角/梅花等 | 冲槽是否居中、深度是否一致 |
| 割尾/尖尾角度与对称度 | 自攻螺丝、割尾螺丝 | 影响自攻入锁性能 |
| 特殊结构端面/尾部 | 客户图纸定义的异形结构 | 按图纸公差带比对判定 |
配合螺纹塞规/环规验牙纹通止、数显卡尺/千分尺量常规尺寸、同心度测量仪验杆部同轴、硬度计验芯部与表面硬度,才能构成一套完整的非标螺丝验收方案。
| 量具 | 擅长 | 局限 |
|---|---|---|
| 数显卡尺 / 外径千分尺 | 外径、长度、头径等常规尺寸,效率高 | 角度、R 角、台阶相对位置读不准 |
| 螺纹塞规 / 环规 | 螺纹通止判定,标准、高效 | 只判合格/不合格,看不到轮廓形态 |
| 螺距规 / 半径规 / 角度规 | 单点快速比对 | 需要人工对线,主观性较强 |
| 光学投影测量仪 | 轮廓整体放大比对,角度/R 角/台阶/异形特征一次看清 | 适合抽检与全检场景,批量效率低于专用检具 |
| 同心度测量仪 | 长螺丝、细长杆同轴度 | 只测单一项目 |
| 洛氏/维氏硬度计 | 硬度等级验证 | 属破坏性/压痕类检测,按批次抽样 |
简单说:尺寸靠量具,轮廓靠投影,螺纹靠塞规,硬度靠硬度计——各管一段,谁也不替代谁。投影仪管的正是最容易“肉眼觉得差不多、上机就出问题”的那一段。
深圳市世世通金属制品有限公司从 1998 年开始从事螺丝制造,定位是复杂非标螺丝定制解决方案供应商。非标件之所以“非标”,就是每个项目都有自己的图纸、自己的公差、自己的关键特征,所以我们的检测逻辑不是“出货前量一遍”,而是按项目把检测方案前置:
图纸评审阶段:先判定哪些尺寸是关键尺寸、哪些特征需要专用检具、哪些靠过程参数保证,把检测方案写进项目规划(DFM)。
样品验证阶段:首件用投影仪核对轮廓类特征,与图纸公差带逐项比对,确认冷镦/搓牙/二次加工后的实际形态。
批量制造阶段:过程抽检 + 关键尺寸按频次监控,长螺丝、台阶螺丝、细长杆等高风险结构加大监控密度。
出货检验阶段:按 AQL 方案执行抽检,配合十余台检测设备(卡尺、千分尺、螺纹量规、投影仪、同心度仪、硬度计等)完成最终放行判定。
公司对外口径的产品合格率保持在 99.8%,累计服务客户 8,678+——这个数字能立住,靠的不是某一台设备,而是“每个项目都知道该验什么、用什么验”的检测体系。投影仪只是这套体系里负责“看轮廓”的那双眼睛。
Q1:为什么供应商报价时说“能做”,出货后却总在轮廓上出问题?
A:很多非标头型、台阶、异形结构是冷镦成型后靠模具保证的,模具磨损、冲压参数漂移都会让轮廓慢慢偏离图纸。如果没有投影类设备做轮廓比对,只量几个常规尺寸,偏差往往要到装配环节才暴露。建议要求供应商在首件与批量抽检中提供轮廓检测记录。
Q2:投影仪检测算不算“全检”?
A:取决于项目。关键尺寸可以做到 100% 测量(如气动量仪、自动检测设备),轮廓类特征通常按 AQL 抽检方案执行。采购方可以在图纸或质量协议里明确:哪些特征必须全检、哪些按抽检、抽检水平如何,供应商按约定执行即可。
Q3:不锈钢螺丝会被磁铁吸住,是不是材料有问题?
A:这是另一个常见误区。奥氏体不锈钢(如 304/316 系)本身弱磁或近无磁,但冷加工(冷镦、搓牙)会使部分组织转变为马氏体而带磁性——这不代表材料不合格。是否对磁性有要求,应按产品用途与图纸规定(如 μr 限值)来判定,必要时做光谱/成分与固溶处理验证。
Q4:台阶螺丝的台阶位置公差能做到多少?
A:台阶直径与位置属于关键尺寸,世世通台阶螺丝可做到 ±0.03mm(±3 条丝)级别,具体以结构、材料与工艺评估为准。采购时应把台阶公差明确标注在图纸上,而不是口头约定“差不多”。
Q5:怎么看供应商的检测报告是否可信?
A:看三点:一是报告里的测量设备是否与实际能力对应;二是关键尺寸是否覆盖图纸全部公差要求;三是报告数据能否追溯到批次。能拿出“项目级检测方案 + 可追溯记录”的供应商,通常比只给一张笼统合格证的更可靠。
非标螺丝的价值,从来不只在“能做出来”,而在每一个轮廓特征都稳定落在图纸公差带里。投影仪屏幕上那个被放大几十倍的轮廓,就是工厂与图纸之间的对账本。
如果你的项目涉及非标头型、台阶、长杆、细长小螺丝或特殊结构,欢迎把图纸发给我们做 DFM 与检测方案评估——世世通会先告诉你“能不能做、怎么验、公差能到哪”,再谈报价。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司