28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

智能无人设备螺丝选型,本质是在两对冲突里找平衡——装配空间紧 vs 头部尺寸,户外工况 vs 防腐能力。
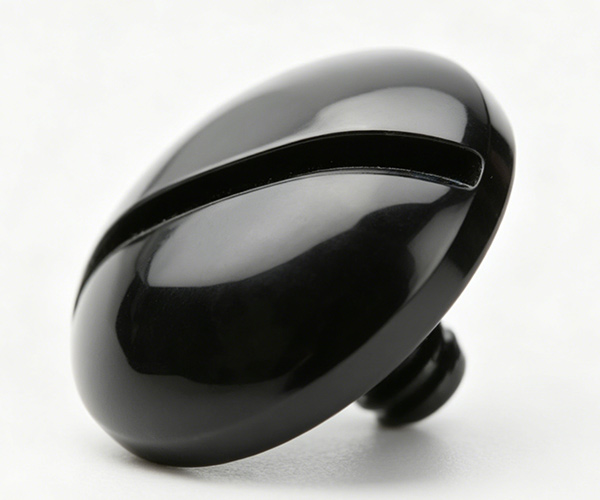
常规做法是:非标改良盘头(按需缩小头部外径,同步调整头部厚度与十字槽深度)+ 不锈钢高温发黑(哑黑)。
理由很简单:高温发黑是不锈钢基材的表面转化,不是外加镀层,一般不易发生镀层脱落,不锈钢件参考盐雾 100h+,能覆盖大部分户外潮湿、温差多变工况。
黑锌更亮、颜色更好配高光壳体,但它用在户外点位需要分基材看:碳钢件环保黑锌可以作为常规户外潮湿工况的备选;不锈钢基材做黑锌存在镀层脱皮风险,一般不推荐用于户外点位。若户外腐蚀强度更高,可把不锈钢锌镍合金(黑)纳入评估,参考盐雾 400/560h。
下面是这两步的完整判断依据。
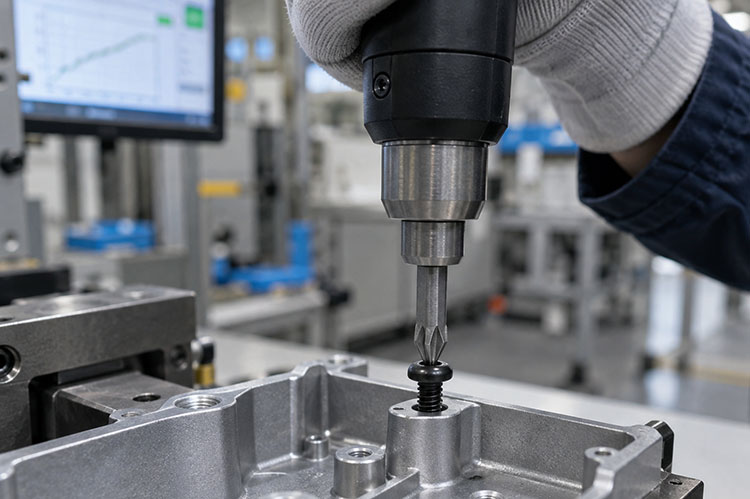
智能无人设备内部元器件排布紧凑,头型选择的第一个约束不是美观,而是能不能塞进去、会不会碰到旁边的东西。
| 头型 | 装配前提 | 紧凑设备中的实际表现 |
|---|---|---|
| 沉头 / 平头(K / C) | 结构必须预留沉孔 | 头部嵌入后基本不占外部空间,干涉最小;但对机壳加工提出前置要求,样机阶段临时改结构代价高 |
| 圆柱头 / 杯头(H) | 需预留头部高度空间 | 整体高度偏高,占用装配空间,紧凑腔体内较难排布 |
| 标准盘头(P) | 无特殊要求 | 装配便捷、批头啮合稳定;但头部外径是固定的,狭小结构下容易与周边零件发生干涉 |
| 非标改良盘头 | 需提供装配空间与锁付扭矩要求 | 按需缩小头部外径,兼顾便捷装配与避让;缩径幅度受头部承压面积与扭矩约束 |
沉头要提前留孔、圆柱头要占高度、标准盘头外径改不了——这三条把选择推向了第四种:非标改良盘头。
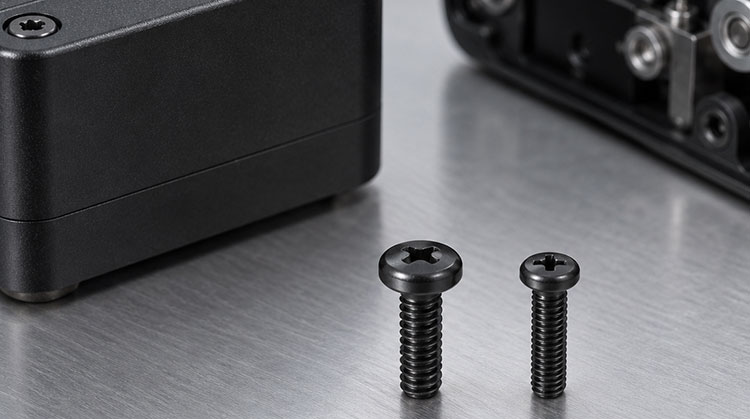
这是最容易误解的一步。头部外径缩小后会带来两个连锁变化:一是承压面积下降,二是十字槽相对变浅、批头啮合面减小。所以改良盘头需要同步做三件事:
按装配空间定头部外径,留出安全的避让间隙;
同步调整头部厚度与十字槽深度,保证批头啮合长度不被削弱;
匹配合理的锁紧扭力区间,在扭矩传递效率与槽口强度之间取平衡。
十字槽结构同步优化后,批头啮合稳定性和扭矩传递能力都会提升,锁付过程中出现滑槽的概率较低。
缩径不是无限制的。头部外径越小,承压面积越小,能承受的锁紧扭矩上限就越低。所以重载、大扭力场景不建议选用非标改良盘头,这类工况应回到沉头或加大头径方案重新评估。
尺寸能力方面,头部二次加工后的尺寸公差参考约 ±0.03mm,冷镦成型的头部尺寸公差参考约 ±0.1mm,均按项目与结构评估,不写成所有产品的固定公差。
两种工艺做出来都是黑的,肉眼远看差别不大。但它们的成膜机制完全不同,这决定了户外表现会出现明显分化。
| 维度 | 高温发黑(哑黑) | 黑锌(亮黑) |
|---|---|---|
| 工艺本质 | 不锈钢基材的表面转化,本身不是镀层 | 镀锌后再做黑色钝化,属于外加镀层 |
| 外观 | 哑光灰黑,不上油 | 亮黑,有明显金属光泽 |
| 不锈钢基材适配 | 依托基材形成表面效果,一般不易发生镀层脱落 | 存在镀层脱皮风险 |
| 不锈钢件盐雾参考 | 100h+(受加工工艺影响,以第三方实测报告为准) | 稳定性普遍不及高温发黑,一般不推荐户外点位 |
| 碳钢件盐雾参考 | 煲黑约 8h,基本过不了盐雾,仅适合室内干燥环境 | 与镀层厚度、钝化工序相关,需以实测报告为准 |
| 与壳体的色彩匹配 | 哑光质感,配哑面壳体、深色壳体匹配度高 | 亮黑质感,配高光壳体、亮面外壳匹配度高 |
| 工艺成本 | 相对适中 | 与镀层厚度、钝化工序相关 |
| 适用工况 | 室内,以及多数常规户外潮湿、温差多变工况 | 碳钢件常规户外潮湿工况;不锈钢件不建议户外点位 |
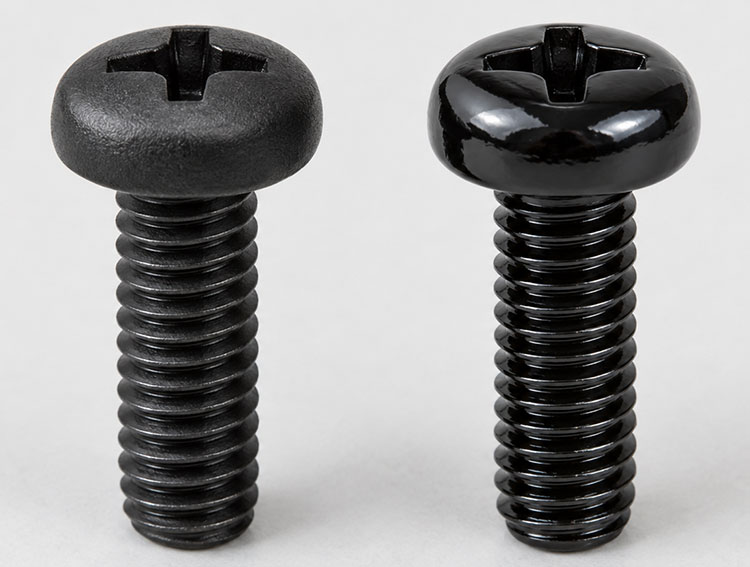
哑黑和亮黑是表面形态差异,不是膜层性质差异。
不锈钢高温发黑是在基材表面生成转化膜,膜层与基材一体,受到磕碰或装配挤压时一般不易剥落;黑锌是外加的金属镀层,附着力取决于前处理、镀层厚度、钝化工序和装配扭力。而不锈钢表面本身有一层致密的钝化膜,镀层要与它形成稳定结合通常更难,这也正是不锈钢做黑锌脱皮风险高于碳钢件的原因。
所以判断防腐水平要看三个东西,而不是看颜色:基材是什么、盐雾实测数据是多少、设备在什么工况下跑。
如果设备长期处于高湿、强腐蚀环境(沿海、化工园区、雨季长时间户外作业),不锈钢高温发黑 100h+ 的参考余量可能不够。这时可以评估不锈钢锌镍合金(黑)工艺,参考盐雾 400/560h,黑色外观同样能匹配壳体;灰锌镍合金参考盐雾可达 1000h+,但颜色不满足黑色外观要求,通常不作为外观件选项。
三个方面,建议在样机阶段一次做完。
1. 样机装配试装
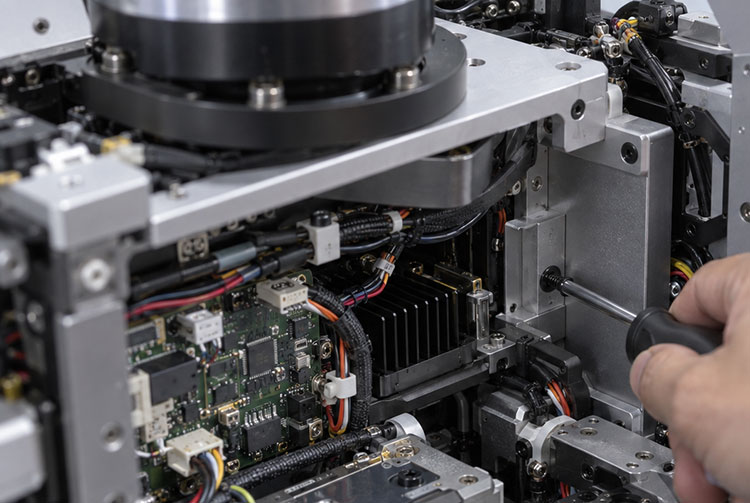
用定制改良盘头样品直接上机试装,核验三件事:头部尺寸是否适配装配空间、是否与周边零件发生干涉、批头啮合是否顺畅。这一步能覆盖绝大多数结构干涉问题。
2. 盐雾测试
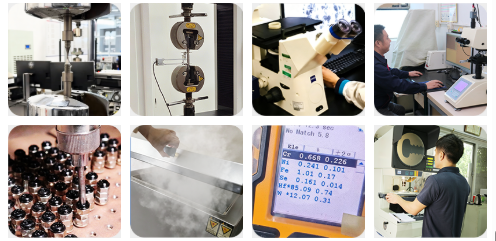
按 GB/T 10125-2021《人造气氛腐蚀试验 盐雾试验》(现行版,采用 ISO 9227 体系)中性盐雾标准,送独立第三方检测机构,对不锈钢高温发黑、黑锌两组样品做同批次、同条件的对照测试。国际客户如按目标市场惯例,也可要求按 ISO 9227 或 ASTM B117 出具。
这里有个常被引用的经验换算:盐雾 1 小时大致对应实际使用 1 个月。这只是粗略参考,实际寿命还受湿度、温差、污染物浓度影响,不能直接等同于质保年限。
3. 扭力锁紧测试
模拟产线常规装配扭力,在设定的锁紧扭力区间内观察两个现象:改良十字槽是否出现滑槽、镀层是否出现起皮脱落。这一项直接对应量产装配工况,比单纯做破坏性扭力测试更有意义。
三项都通过后,再谈批量。
1. 标准盘头外径固定,紧凑结构下容易干涉。 一旦干涉,往往要回头改机壳或改装配顺序,研发成本和周期同时上升。
2. 只看颜色不看盐雾数据。 两种黑色外观接近,如果选型时只对着色板比色,很容易忽略户外工况的防腐要求,后期出现锈蚀返修的概率会上升。
3. 工况适配验证默认由客户独立完成。 按图纸采购的常规模式下,打样、试装、送检大多由客户自行推进,自主试错的次数一多,样机节点很容易被拖后。
第二点和第三点其实可以在报价阶段就前置解决:结合设备工况与结构条件,把头型和表面处理的选型评估一并给出,让验证动作发生在下单之前,而不是在批量之后。
某智能无人设备厂商在样机研发阶段遇到两个问题:一是设备内部空间紧凑,标准不锈钢盘头螺丝容易发生装配干涉;二是设备主要用于户外作业,需要不锈钢黑色紧固件,而高温发黑和黑锌外观接近,无法凭外观判断该选哪一个。
客户把设备工况、装配空间和图纸要求一并提供后,我们技术团队结合不锈钢基材属性与户外使用环境,参考两种工艺的盐雾对照测试数据,拟定方案:非标改良盘头(按装配空间缩小头部外径)+ 不锈钢高温发黑(哑黑),并提供样品用于样机测试。
样品上机试装后,装配干涉问题得到改善,装配运行顺畅;该工艺的外观表现与盐雾防腐指标,基本匹配这款无人设备的户外工况需求。样品经客户样机试装与扭力测试后,装配表现与镀层表现达到预期,后续进入批量供货阶段,减少了反复试样的环节,也相应降低了研发试错成本。
该案例的试装记录、扭力与盐雾报告、转量产相关凭证及客户书面授权均已留存。
Q1:盘头做非标缩径,锁紧的时候会不会容易滑牙?
不会因为缩径本身而必然滑牙。改良盘头不是简单裁切头部,而是同步优化头部厚度与十字槽深度,匹配合理的扭力区间。在规定扭力范围内锁紧,出现滑槽的概率较低,样品阶段可以通过扭力测试直接核验。但重载大扭力场景不建议选用这款非标改良盘头。
Q2:缩径之后,头部承压面积还够不够?
头部外径减小,承压面积确实会同步下降,这也是缩径幅度不能无限制的原因。评估时需要把螺纹规格、装配空间和锁付扭矩放在一起看:如果结构允许,优先通过优化避让空间来减小缩径幅度,而不是一味缩小头部。
Q3:黑锌镀层拧紧之后会掉皮掉色吗?
要分基材回答。碳钢件环保黑锌在常规装配扭力区间内,镀层附着力表现尚可;不锈钢基材做黑锌存在脱皮掉色的潜在风险,一般不推荐选用。另外,扭力超出合理范围时,各类表面处理都有可能出现镀层损伤,建议在样机阶段模拟实际装配工况验证。
Q4:设备在室内干燥环境使用,能不能选高温发黑省成本?
可以。室内干燥、无明显潮湿水汽的环境下,不锈钢高温发黑是合适的备选方向,成本相对适中。如果是常规轻度户外工况,不锈钢材质的高温发黑盐雾参考表现也相对占优。面对高湿、强腐蚀户外工况,则需要把不锈钢锌镍合金(黑,参考 400/560h)这类更高防腐等级的工艺纳入评估;注意碳钢件环保黑锌也属于可选方向,但不锈钢件不在此列。
Q5:样品试装合格,量产件的公差和外观会有差异吗?
有可能,主要取决于样品与量产是否走了同一成型路径。二次加工与冷镦成型是两个不同的尺寸能力区间(二次加工头部尺寸公差参考约 ±0.05mm,冷镦参考约 ±0.1mm),建议在样品阶段就把量产工艺路径和对应公差口径一次性确认清楚,避免出现"样品合格、量产对不上"的返工。
Q6:高温发黑只能是哑光吗?想要亮黑外观怎么办?
不锈钢高温发黑通常呈现哑光灰黑、表面不上油,这是该工艺的固有形态。如果需要亮黑外观,可按基材选择:碳钢件环保黑锌(亮黑,常规户外潮湿工况可用);不锈钢件若既要亮黑又要高防腐,可评估不锈钢锌镍合金(黑)工艺。
智能无人设备的紧固件选型,说到底是把三件事按顺序定下来:头型先满足装配空间,表面处理再满足工况腐蚀强度,最后用试装 + 盐雾 + 扭力三项验证收口。
如果你也遇到下面这些情况:
设备空间受限,标准螺丝头部容易发生装配干涉
不锈钢黑色紧固件选型,希望参考盐雾数据区分高温发黑与黑锌
智能设备紧固件选型,希望减少试错次数
可以联系我们,获得一个免费的选型推荐!——世世通,非标螺丝解决方案供应商。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司