28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

| 自动化设备防护门为什么常用高强度螺丝? 高强度螺丝系列:8.8 / 10.9 / 12.9 级怎么选,定制要注意什么? |
| 自动化设备上的防护门,看起来只是设备外围的一块门板,实际上它是日常操作频率高、受力也集中的位置。门体自重挂在铰链上,开关过程有惯性冲击,安全联锁、限位结构还要承受反复作用力——而安装在防护门、铰链、把手、门框以及限位结构上的螺丝,正是这些载荷的传递点。 因此,这类螺丝在选型时,除了考虑尺寸与连接,还要关注 8 个维度: |
| 强度等级 | 表面防腐 | 装配空间 | 拆装频率 |
| 头部结构 | 螺纹尺寸 | 防松要求 | 安全冗余 |
| 对于这类受力明确的应用位置,8.8 / 10.9 / 12.9 级高强度螺丝系列是比较常见的选择 |
| 一、防护门螺丝为什么更关注强度等级? |
| 防护门处于设备外围,又是高频操作位,螺丝长期面对的不是单一静载荷,而是多种作用力叠加,常见受力来源包括: |
| 门体自重 | 频繁开合冲击 | 碰撞与防撞 | 安全联锁受力 | 设备振动 |
| 特别是铰链、门锁、把手、限位块以及安全开关支架这些位置,螺丝的杆部与螺纹持续承担剪切、冲击与振动。如果强度等级与载荷不匹配,长期使用后可能出现: |
| 螺纹滑牙 | 锁紧后松弛 | 疲劳松动 | 载荷位断裂 |
| 螺纹损伤 | 表面锈蚀 | 拆卸困难 | 螺杆塑性拉长 |
| 因此,在防护门这类受载明确的连接位置,通常按载荷评估 8.8 级起步,必要时升级 10.9 / 12.9 级高强度螺丝。 |
| 二、8.8 级高强度螺丝适合哪些防护门位置? |
| 对于载荷常规、以固定为主的防护门连接,8.8 级(常用 10B21 低碳合金钢调质,表面硬度约 HRC22–32)通常已经足够,典型位置包括: |
| 轻中型设备防护门 | 机械手工作站外围护罩 |
| 检测设备门板 | 设备观察窗框架 |
| 铝型材防护门 | 电气控制设备外壳 |
| 普通工厂自动化产线防护罩 | |
| 这类位置对螺丝的主要要求通常是: |
| 强度满足常规机械载荷,同时配合表面防腐使用 |
| 如果门体尺寸、重量或使用频率明显更高,就需要重新核对载荷,考虑升级强度等级。 |
| 三、什么时候需要 10.9 / 12.9 级高强度螺丝? |
| 如果防护门自重较大、开合频繁、存在冲击,或连接位涉及安全功能,需要进一步评估 10.9 / 12.9 级(常用 SCM435 中碳合金钢调质)。常见高载荷位置包括: |
| 重型防护门铰链 | 安全联锁支架 | 机器人工作站围栏连接 |
| 频繁开合的冲击位 | 防撞结构连接位 | 高锁紧扭矩需求位 |
| 在这些条件下,只看“尺寸对不对”是不够的,还要同时考虑材料与调质工艺、螺纹承载能力、表面处理对氢脆的影响,以及结构死角是否容易积存腐蚀介质。部分设备会根据图纸或安全要求直接指定 10.9 或 12.9 级。 |
| 不过,并不是所有防护门位置都需要 12.9 级。等级越高硬度越高,塑性与韧性也会随之下降;如果常规载荷用 8.8 级已经足够,再升级更高等级可能只是增加材料与工艺成本。 |
| 所以高强度螺丝选型的核心不是:等级越高越好,而是强度与载荷工况匹配。 |
| 强度等级速查|8.8 / 10.9 / 12.9 对照 |
| 对比项 | 8.8 级 | 10.9 级 | 12.9 级 |
| 常用材料 | 10B21 低碳合金钢 | SCM435 中碳合金钢 | SCM435 中碳合金钢(盐浴调质) |
| 表面硬度 | HRC 22–32 | HRC 32–39 | HRC 39–44 |
| 最小抗拉(参考) | 800 MPa | 1040 MPa | 1220 MPa |
| 典型用途 | 轻中型门板、护罩、电控外壳等常规固定 | 重型门、高冲击与安全联锁连接 | 极高载荷与安全关键连接 |
| 选材提醒 | 需电镀时注意按等级做除氢处理 | 硬度上升、韧性下降,注意结构应力集中 | 脆性敏感,薄壁壳体与反复微调位按图纸评估 |
| 四、高强度螺丝不仅是等级问题,头型也很重要 |
| 自动化设备防护门上的安装空间通常比较有限,尤其是这些位置: |
| 门框 | 铰链 | 型材连接位 |
| 把手底座 | 门锁机构 | 传感器安装座 |
| 不同位置对头部高度和外径的要求不同。高强度螺丝能承受更大的锁紧扭矩,头型与槽型更要匹配工具和空间,常见按图纸设计的头型有: |
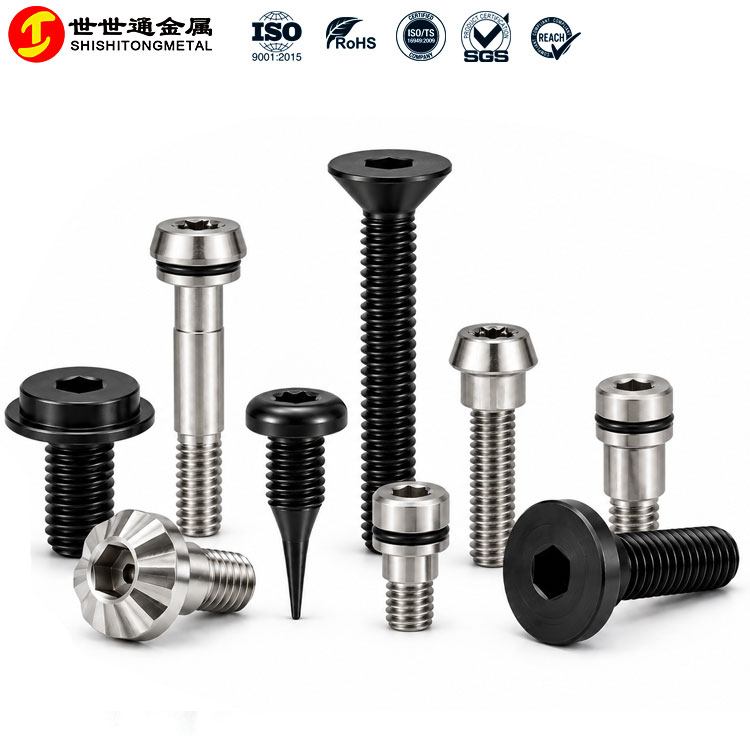
| 1. 内六角圆柱头 高强度螺丝的常用头型,适合有安装空间、需要工具大扭矩锁紧的位置。 | 2. 低头内六角 防护门与滑轨、型材等间隙较小时,通过降低头部高度减少干涉。 |
| 3. 沉头螺丝 安装后尽量与门板表面齐平;沉头角度、头径与板材沉孔尺寸需相互匹配。 | 4. 内梅花 / 盘头结构 内梅花可传递更大扭矩、不易拧花;盘头或圆头适用于钣金件、面板连接。 |
| 因此,高强度螺丝并不是确定“8.8 还是 12.9、M4 还是 M5”就结束了。很多时候,真正影响装配的是:头径、头高、槽型以及安装空间之间的匹配。 |
| 五、防护门反复开关,还需要考虑防松 |
| 自动化设备运行过程中可能存在一定振动,而防护门本身又属于经常开启、关闭的位置。需要重点关注的螺丝位: |
| 铰链固定螺丝 | 门锁组件螺丝 | 把手安装螺丝 |
| 限位块螺丝 | 安全开关支架螺丝 | 其他固定位置 |
| 如果长期受到振动或者反复受力,需要进一步考虑螺纹连接稳定性。高强度等级允许更大的锁紧扭矩与预紧力,这本身就是防松的基础;再根据具体结构叠加防松措施: |
| 按等级控制锁紧扭矩 | 调整螺纹配合 | 使用弹性防松结构 | 螺纹预涂胶 |
| 如果采用点胶方式,还需要明确: ✓ 点胶位置 ✓ 点胶长度 ✓ 胶层覆盖范围 ✓ 是否要求可拆卸 ✓ 是否需要重复维修拆装 对于需要后期检修的自动化设备防护门,一般更需要平衡:防松性能与后期可维护性。并不是胶越多越好。 |
| 六、高强度螺丝为什么还要做表面防腐处理? |
| 很多人以为“强度够了就行”,忽略防腐。实际上高强度螺丝多为合金钢材质,本身不具备不锈钢那样的自钝化能力,外露环境下的防腐主要靠表面处理承担。加工过程中可能经历: |
| 冷镦 | 车削 | 搓牙 | 调质热处理 |
| 表面处理 | 清洗 | 包装运输 | 证书提供 |
| 如果设备对防腐、外观或洁净度有要求,可根据图纸和工况选择表面处理方案: |
| 镀锌系 彩锌、蓝白锌等常规防腐方案,按目标盐雾要求与整机外观选择。 | 锌镍合金 耐蚀表现更高,可配套黑色或银灰外观,适合防腐要求更高的外露位。 |
| 达克罗 环保片状锌铝涂层,耐蚀与耐酸碱表现较好,常见于防腐要求高的场景。 | 电泳黑 黑色外观与整机配色更统一,同时提供一定防腐能力。 |
| 两个容易忽略的点:高强度等级(尤其 8.8 级以上)电镀后需做除氢处理,降低氢脆风险;盐雾表现与工艺、膜厚有关,按目标盐雾小时数做样品实测验证。 |
| 所以,同样是一颗 10.9 级高强度螺丝,不同客户对防腐与外观的交付要求也可能完全不同。 |
| 七、为什么有些高强度螺丝需要做成非标? |
| 标准螺丝能够满足要求时,没有必要为了“定制”而定制。但自动化设备的结构往往比较紧凑,当标准高强度螺丝出现以下情况时,就可能需要调整结构: |
| ▪ 标准头部太高,与门板或滑轨干涉 | ▪ 标准头径太大,安装空间不足 |
| ▪ 光杆长度与铰链厚度不匹配 | ▪ 螺纹长度过长 |
| ▪ 标准螺丝锁紧后露牙过多 | ▪ 需要台阶或光杆定位配合 |
| ▪ 需要缩小头径 | ▪ 需要特殊尾部结构 |
| ▪ 需要指定点胶位置 | ▪ 需要特殊槽型 |
| 例如:一颗用于防护门铰链的高强度螺丝,可能需要—— 头部负责压紧|光杆或台阶位置负责配合定位|尾部高强度螺纹负责锁紧 |
| 这时候如果直接使用普通全牙标准螺丝,螺纹可能进入配合位置,长期运动后不一定是理想的结构。因此是否采用非标高强度螺丝,应该从设备结构本身出发,而不是单纯从规格出发。 |
| 八、高强度螺丝定制时建议明确哪些参数? |
| 如果需要按照设备图纸生产防护门高强度螺丝,建议先把以下 9 项参数确认清楚: |
| 参数 | 需要确认的内容 |
| 强度等级与材料 | 如 8.8 级 10B21、10.9 / 12.9 级 SCM435,或其他指定材料 |
| 螺纹规格 | 例如 M3、M4、M5、M6 等,并明确牙距 |
| 总长度 | 确认长度基准:从头部顶部计算,还是从头下位置计算 |
| 头型 | 例如低头、圆柱头、沉头、盘头或者其他非标头部 |
| 槽型 | 例如内六角、内梅花(Torx)、十字或者其他驱动结构 |
| 螺纹长度 | 确认全牙还是半牙,以及光杆长度 |
| 表面处理与防腐 | 镀锌系、锌镍合金、达克罗、电泳黑等,并明确盐雾小时要求与是否需除氢 |
| 公差要求 | 涉及铰链孔、定位孔或台阶配合时,单独标注关键尺寸公差 |
| 防松要求 | 如需预涂胶,明确胶型、位置、长度以及拆卸要求 |
| 九、选型重点:高强度螺丝不是“越硬越好” 防护门上的高强度螺丝,真正决定使用效果的是多个参数一起作用: 强度等级 + 材料工艺 + 头型槽型 + 螺纹 + 表面防腐 + 防松方式 轻中载荷可按 8.8 级评估;重载、冲击与安全相关位置评估 10.9 / 12.9 级;合金钢的防腐交给表面处理;标准规格能满足就优先用标准结构;出现头部干涉、光杆或台阶配合、螺纹长度或特殊公差要求时,再按图纸调整为非标结构。 真正合适的高强度螺丝,不是等级最高、最硬的那一颗,而是强度、防腐、装配与维护都匹配的那一颗。 |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司