高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

一圈螺丝已经拧完,工具也显示完成锁付,盖板看起来没有翘起。可到了密封检查环节,某个边角还是出现了渗漏。
如果此时准备交付的设备还在等待检测结果,现场很容易想到一个办法:“把漏点附近的螺丝再紧一紧。”
但补紧之后,问题未必消失。有时原来的位置不漏了,另一个位置又出现异常;有时重新拆装能够通过,下一套却依然不稳定。
螺丝拧紧,不等于盖板四周已经形成了符合要求的密封状态。
对于盖板、冷却板等周向连接结构,螺丝定制需要放进完整装配中考虑。螺丝长度、头下承压、盖板状态、密封件和锁付工艺,任何一项没有对应清楚,都可能影响最终结果。
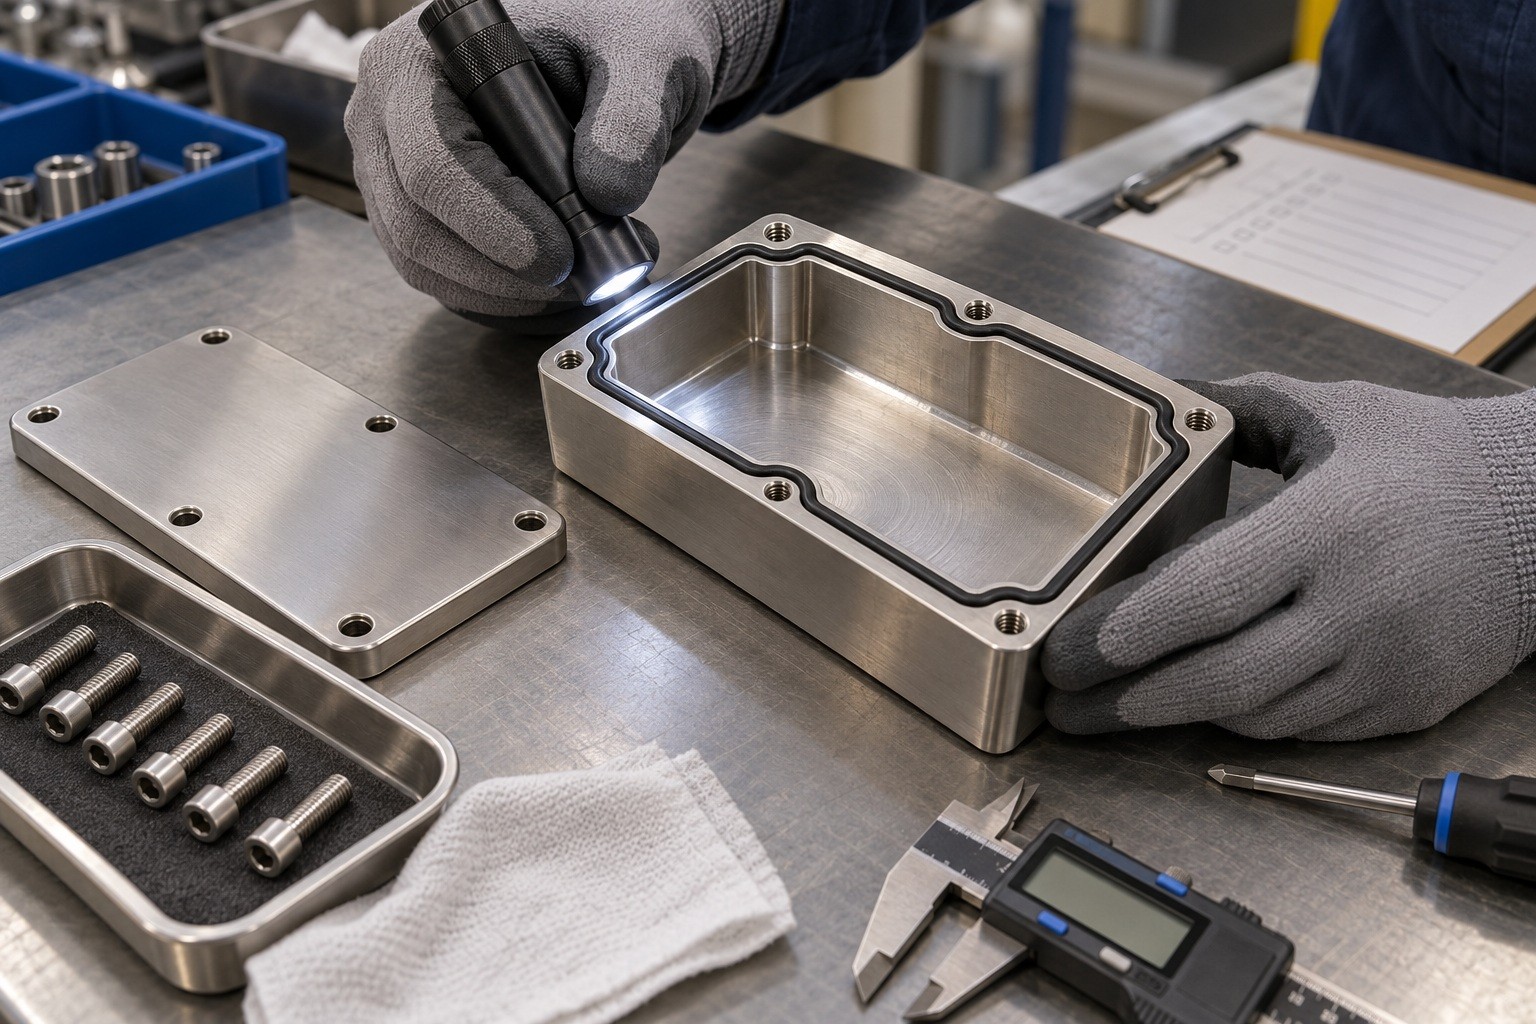
盖板连接检查场景示意:核对密封槽、接触面及紧固件状态。
周向连接排查路径
① 确认泄漏路径 → ② 核对螺丝长度与孔底 → ③ 检查承压面及盖板 → ④ 核对密封件 → ⑤ 复核锁付一致性 → ⑥ 整理图纸评审资料
这是信息核对顺序,不代替设备规定的检测流程;出现风险先按设备要求停机处理。
发现局部渗漏后,首先要确认液体或气体究竟从哪里通过。
是盖板与壳体之间的密封界面,还是接头、堵头、螺纹孔或其他连接部位?看到液体出现在某颗螺丝旁边,并不能直接说明这颗螺丝就是原因。
如果没有先确认路径,就围绕附近的螺丝反复补紧,可能改变原有装配状态,让后续排查更困难。
建议保留第一次检测时的信息:使用了什么检测方法、异常发生在哪个区域、是在装配后立即出现,还是经过温度变化或运行后才出现。
拆开检查时,也应记录盖板、密封件及对应位置的状态。
密封件有没有偏移、夹伤或局部异常压痕?接触面是否存在异物、划伤或毛刺?不同位置的接触情况是否明显不同?
这些现象是排查线索,不能单独当作结论。例如,密封件留下了压痕,并不意味着压缩量已经满足设计要求;某处没有明显压痕,也需要结合密封材料和检测方法判断。
对于有压力或温度的设备,应按设备规定停机、卸压和冷却后检查,不宜在状态不明时边运行边补紧。
先把泄漏路径和发生条件找清楚,才能决定下一步应该检查螺丝、密封结构,还是其他连接部位。
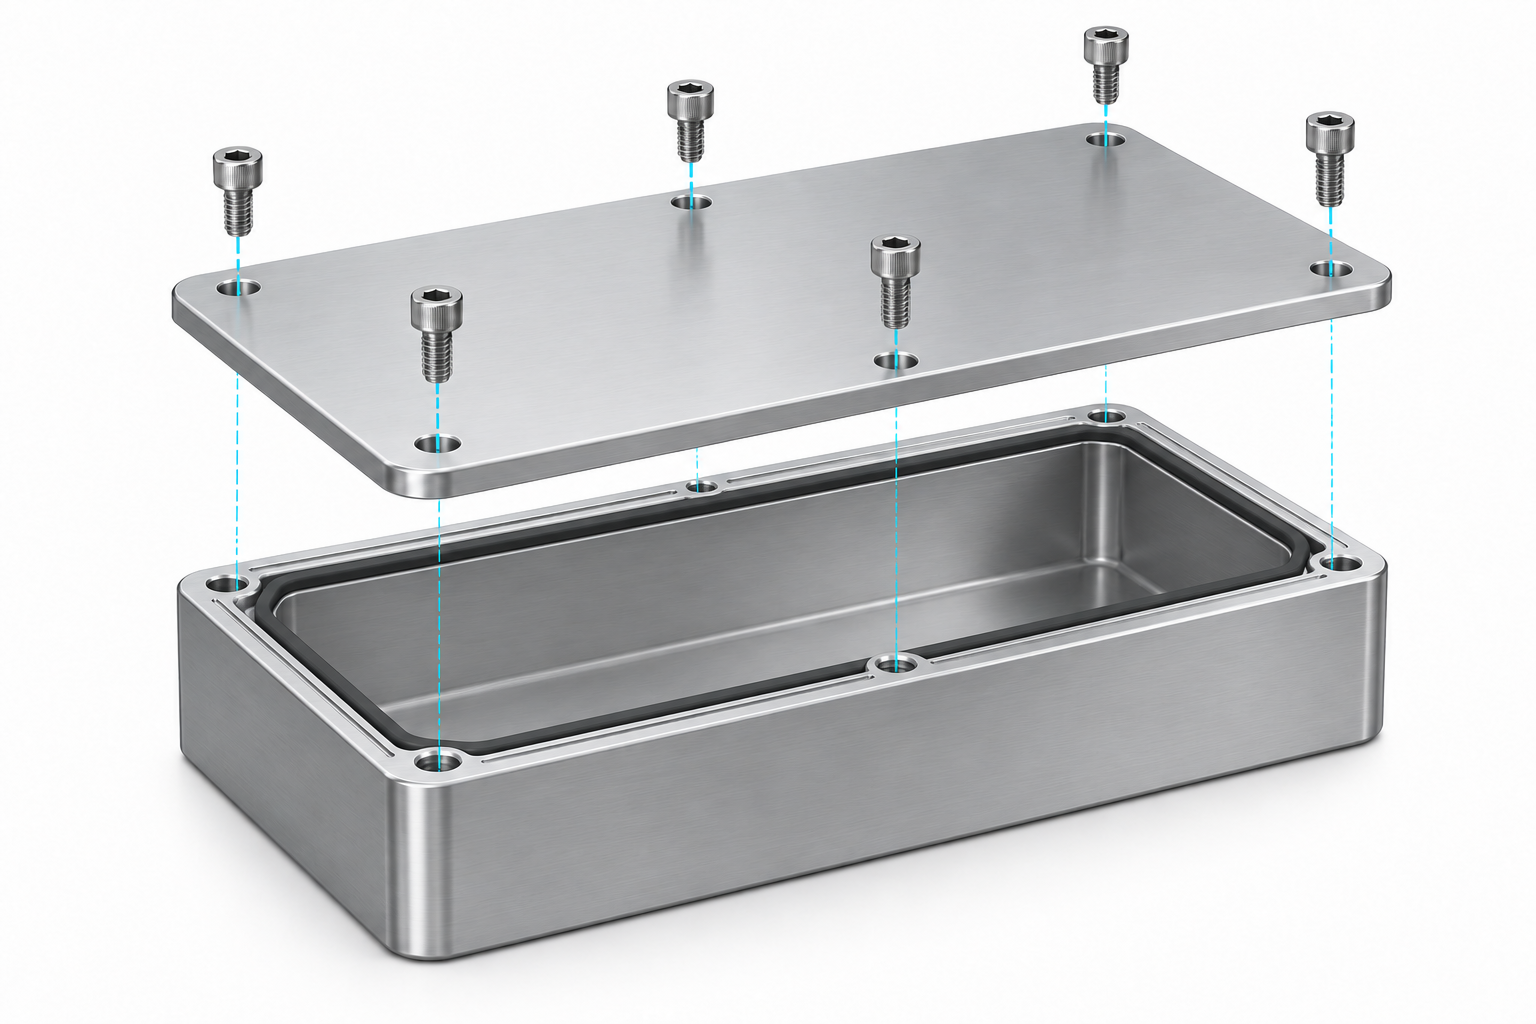
盖板周向连接关系示意,具体结构及尺寸以项目图纸为准。
盖板连接中,螺丝长度需要同时满足穿过零件、建立有效螺纹连接和避开结构干涉等要求。
图纸上的总长相同,并不代表实际装配结果相同。头下长度从哪里起算、盖板厚度是否变化、有没有垫片、孔内完整螺纹到哪里,都需要核对。
一个容易忽略的情况是:螺丝尾端先碰到盲孔底部,盖板却还没有按预期贴合。
此时工具可能已经感受到明显阻力,但阻力并不一定来自正常夹紧。只看“工具停了”,容易把顶底与锁紧混在一起。
另一种情况是螺纹连接长度不足。为了避开孔底而直接缩短螺丝,也可能引入新的问题。
因此,定制长度应结合以下位置确认:
• 头下承压面与盖板上表面;
• 实际被夹持零件的厚度;
• 完整内螺纹的起止位置;
• 螺丝尾端与孔底之间的关系;
• 台阶、退刀槽或其他过渡结构的位置。
普通螺丝的长度,本身并不等于密封压缩量的控制尺寸。
如果结构采用明确的台阶或限位面控制装配距离,则需要把这些接触面与密封槽、密封件放到同一条尺寸链中评审。
而没有这类限位结构时,不能简单认为“把螺丝做短一点,就会压得更多”,更不能只根据密封件的自由厚度决定螺丝长度。
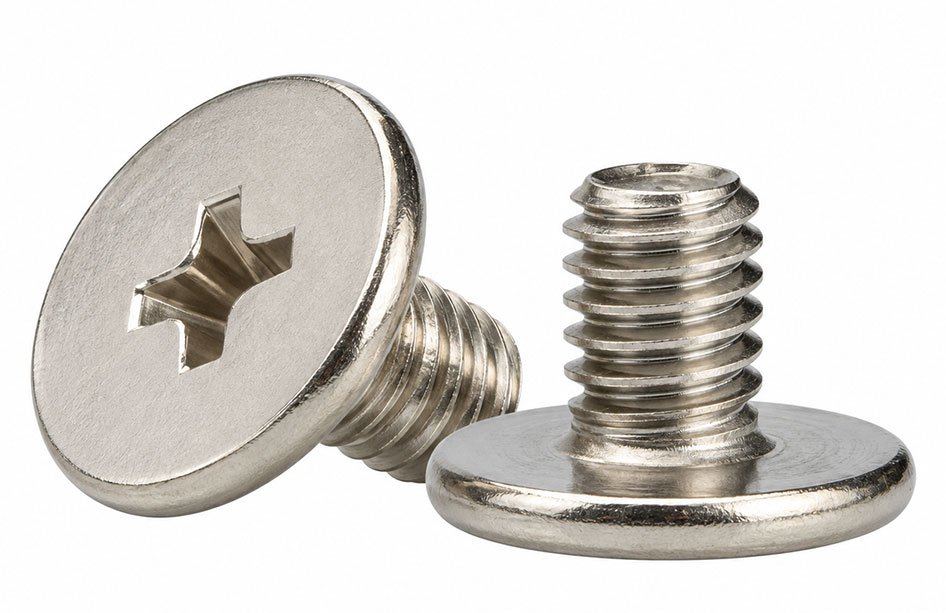
薄平头螺钉结构参考,具体材料及尺寸按图确认。
盖板周向连接不是几个互不相关的锁紧点。
螺丝头下的接触状态、盖板刚度、紧固点位置以及密封结构,会共同影响装配后的表现。某颗螺丝附近已经贴合,不代表两颗螺丝之间的区域也处于相同状态。
检查时,可以先看盖板自由状态与装配状态是否存在明显差异,再核对接触面、支撑位置和相关尺寸。
如果头下接触区域存在倾斜、毛刺或局部干涉,单纯换一颗强度更高的螺丝,并不能消除这些几何问题。
法兰头或较大的头下承压面可以作为结构评审方向,但应结合盖板材料、孔口、实际接触面积和安装空间确认,不能概括成“头越大,密封越好”。
密封件也需要独立核对。
同样的外形尺寸,材料、硬度及使用环境不同,适用条件可能不同。针对 O 形圈,压缩量、沟槽和材料选择需要配套考虑,不能把一组经验值套用到所有盖板上。Parker O 形圈手册提供了按具体密封结构进行设计核对的参考。
还应区分:这套结构是依靠规定间隙控制密封件压缩,还是通过金属限位面形成最终装配位置?
不同结构,检查重点不同。
密封件选型、盖板结构和螺丝尺寸,应由相关设计人员一起确认,而不是分别改完后再碰运气试装。
三组容易混淆的装配状态
尾端顶底 / 有效夹紧:前者可能先产生工具阻力;后者需结合夹持尺寸、啮合及装配要求确认,不能只看工具停止。
倾斜或毛刺干涉 / 按设计贴合:先核对接触位置、表面状态及几何关系,提高螺丝强度不能消除几何干涉。
密封件偏移或夹伤 / 压缩符合设计:留下压痕只能作为线索,不能直接认定压缩量合格,仍需核对密封结构与检测结果。
“所有螺丝都用了相同设置,为什么还有一边压不实?”这是周向连接排查中值得认真分析的问题。
工具设置一致,是装配控制的一项条件,但不能直接证明各位置的实际夹紧状态完全相同。
螺纹与头下摩擦、接触状态和零件差异,都可能影响扭矩与预紧力之间的关系。相关紧固参数应按实际连接条件确定,而不是只根据螺丝直径照搬。可参考 Bossard 的紧固技术资料中关于紧固扭矩及预紧的说明。
对于同一块盖板,还需要明确锁付顺序、分步要求和最终检查方式。
是否需要分阶段贴合、按什么顺序操作、哪些位置先定位,都应由设备或工艺人员根据结构确认。不宜在文案中给出一套适用于所有盖板的固定顺序或扭矩数值。
现场排查时,可以比较问题是否集中在某个工位、某个位置或某一批零件。
如果每次都在同一侧异常,应重点检查该侧结构与装配条件;如果异常位置不固定,则需要结合工具状态、零件批次和操作记录进一步分析。
试验调整也应留有记录。
一次改变多个条件,例如换材料、改头型、加垫片、提高扭矩,最后即使通过检查,也很难判断是哪项变化起了作用,更难形成可重复的装配要求。
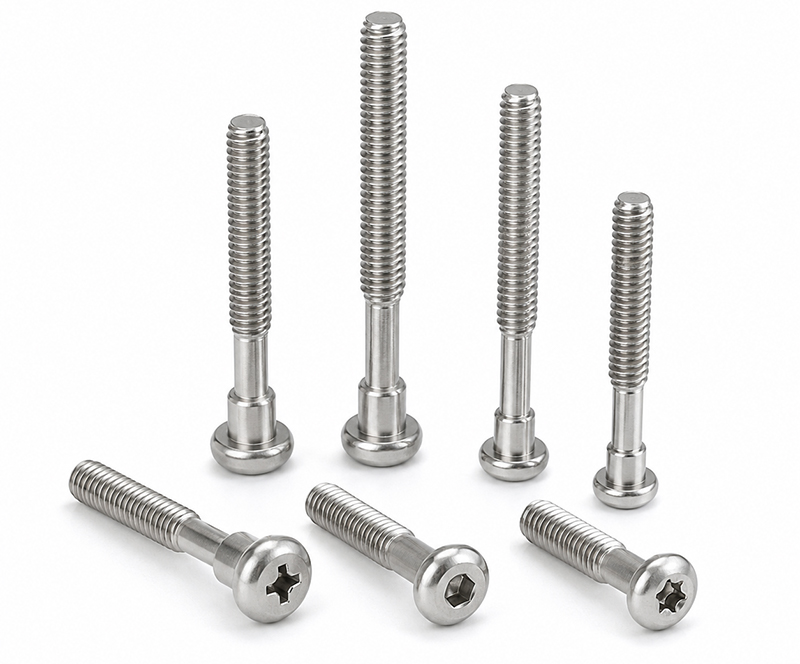
台阶与螺纹段结构参考,定位或限位用途需结合装配图确认。
选择螺丝定制厂家,我们不会只问“能不能做薄头、能不能做台阶”。更值得我们核对的是:关键尺寸对应什么制造路线,样品怎样测量,后续批次依据哪一版图纸验收。世世通在这类需求中的具体制造特点,具体用户如想知道详情可以从下面三个方面了解。
一是区分工艺参考
| 工艺口径 | 头部尺寸参考 |
|---|---|
| 冷镦 | 约 ±0.1 mm |
| 二次加工 | 约 ±0.05 mm |
这两项是头部尺寸工艺参考,按项目、结构和测量要求适用;它们不是当前盖板项目的实测结果,也不能直接套用于头下长度、肩部直径、承压面平面度或全部产品。具体公差须结合图纸评审和样品验证确认。
对采购的意义是:当头高、头径或安装空间提出更紧的尺寸要求时,可以具体讨论成形后是否需要二次加工、哪些位置需要重点检测。公差数值更小,也不能直接换算成密封性能更好,更不能据此宣称整机渗漏率降低。
二是把薄头、肩部和阶梯结构放进工艺评审。
针对复杂结构范围包括特殊头型及槽型、薄头与异形头、肩部/阶梯、多段杆径等;工程支持包括免费图纸评审、材料状态确认、模具与工艺开发,并按具体产品确认冷镦、温镦、车削或CNC二次加工等工序。这里的价值在于按结构与数量评估制造路径,而不是默认所有结构都用同一种工艺。
例如,薄头结构需要核对安装空间、成形与工具条件;台阶螺丝需要先明确肩部是定位还是限位,再确认关键尺寸、基准和测量方法。仅看到外形有台阶,不能认定它已经能够控制密封件压缩。
三是让实物、图纸版本和检验结果对应。
世世通检测资料列有尺寸、深度、角度、同心度、光学投影、螺纹通止及扭矩等项目。具体到一颗盖板连接螺丝,应先约定检测对象、基准、方法与判定要求;不能用其他螺丝的检验报告证明本件合格。材料记录、关键尺寸、样品与批次也要对应。
这条工程支持路径是图纸评审 → 工艺开发 → 样品验证 → 稳定量产。对于需要定位或限位的结构,采购沟通应落实到“核对哪个尺寸、用什么基准测、按什么版本验收”,而不止停留在材料与报价。
螺丝制造与整机验证仍需明确分工:制造方按确认要求检验零件,设备方结合盖板、密封件、装配与工况验证整机密封。后续若改变盖板厚度、密封件或锁付工艺,需要重新判断原验证条件是否适用。
工具显示完成锁付,为什么还漏?
工具完成是过程信号,不能单独证明有效夹紧或密封合格;先排查泄漏路径、顶底、干涉和密封状态。
螺丝做短一点,会压得更紧吗?
不能这样推断。缩短可能避开顶底,也可能造成啮合不足;普通螺丝长度不是密封压缩量。
台阶螺丝能控制密封压缩吗?
只有在明确参与限位、且限位面与密封尺寸链经过设计确认时,才能讨论这一作用。外形有台阶不等于具备该功能。
相同扭矩,夹紧为什么可能不同?
螺纹与头下摩擦、接触状态等条件会影响扭矩与预紧的关系,需结合实际连接和装配记录判断。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司