高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
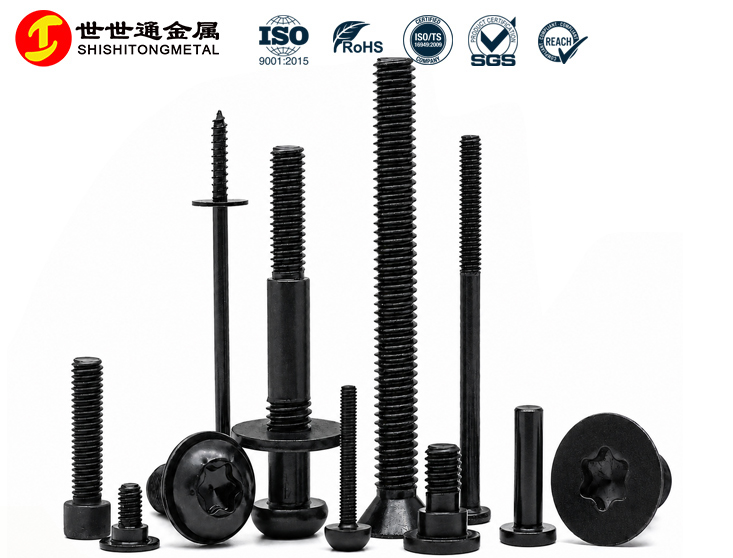
便携式电池包属于电池与储能设备的典型场景。其端板、支架及壳体连接位置,如果采用碳钢长螺丝,往往需要通过镀锌、锌镍合金等表面处理满足防腐要求。
但有些产品在表面处理前能正常旋入配套螺母或螺纹孔,处理完却开始变紧,甚至旋不进去。
这时候不要先怀疑螺纹加工,也不要只看镀层颜色是否均匀。
电镀会改变尺寸,而且改变量可以算出来。
在 60° 牙型上,螺纹中径的增量约为单边膜厚的 4 倍:
| 单边膜厚 | 中径增量 | 光杆外径增量 |
|---|---|---|
| 5 μm | 20 μm | 10 μm |
| 8 μm | 32 μm | 16 μm |
| 10 μm | 40 μm | 20 μm |
| 15 μm | 60 μm | 30 μm |
单边镀 10 μm,中径就涨 4 个丝。
而一颗 M5 的 6g 外螺纹,中径公差带本身只有几十微米级。也就是说,一层「看起来正常」的膜厚,可能直接吃掉大半配合余量。
这才是「镀前过规、镀后不过规」的真正原因:不是螺纹做错了,是膜厚把原本留给配合的尺寸窗口占掉了。
不过,装不上也不一定全是膜厚的责任。原始螺纹尺寸、公差带、镀层分布、配套内螺纹的实际状态,都要一起查。
所以长螺丝表面处理不能只确认防腐工艺,还要在打样前定清楚两件事:处理前留多少余量、处理后按什么状态判定合格。
1. 尺寸层面:中径变大,配合变紧
镀层覆盖牙顶与牙侧,中径和大径同时增大。内外螺纹原本间隙就小,镀后可能直接进入过盈。
这也是为什么同样 M5 的两款长螺丝,外观相近,却不能沿用同一套镀后验收方式——基体尺寸、公差带、膜厚体系、配套内螺纹,任何一项不同,结果就不同。
2. 方向层面:外螺纹变紧,内螺纹也变紧
这一点最容易搞混:
外螺纹镀后 → 中径、大径变大 → 更难旋入内螺纹
内螺纹镀后 → 中径变小 → 也更难旋入外螺纹
两者都朝「更紧」的方向走。螺纹副两端都镀时,变紧是叠加的。
3. 长度层面:长杆的膜厚不均匀
这一点在长螺丝上尤其明显。挂具接触位置、电流分布、头端与尾端及杆部中段的施镀条件都不同,局部膜厚不均比短件更难控制。
如果为了中段达到膜厚而延长电镀时间,两端可能先镀得过厚——结果不是螺纹过不了规,就是光杆穿不进孔,或者头下贴合面出现间隙。
所以防腐方案要同时核查:两端与中段的膜厚、镀后杆径、螺纹通止、外观。只测一个位置,代表不了整根。
电池包里的连接件,很多时候不是 4.8 级。一旦用到 8.8 级及以上,表面处理就不能只谈防腐。
8.8 级及以上(含 8.8 级)的碳钢长螺丝采用电镀类处理时,必须把氢脆风险控制纳入工艺:材料与热处理状态、前处理、电镀过程、及时除氢,以及必要的延迟断裂验证。
ISO 4042:2022 按淬火回火紧固件的最高硬度区间区分要求:
| 最高硬度 | 要求 |
|---|---|
| ≤360 HV | 标准不要求额外的内部氢脆过程验证或烘烤 |
| >360 HV 且 ≤390 HV | 需补充过程验证和/或产品测试;满足条件时可由制造方决定是否烘烤 |
| >390 HV | 原则上要求烘烤,并存在标准规定的例外条件 |
行业最低要求不等于项目要求。项目若有更严格的除氢或烘烤规定,应按已批准的工艺执行,不因标准没强制而降档。
一句必须写进技术要求的话:「镀层盐雾够了」和「零件不会延迟断裂」是两个独立结论。
1. 光杆直径:先定「镀前还是镀后」
长螺丝常有较长光杆段,杆径必须明确按处理前还是处理后验收。
几何关系同样是 ΔD ≈ 2×单边膜厚:单边 15–30 μm 的电泳,圆柱光杆的外径增量约 0.03–0.06 mm。
对需要穿过多个支架孔的产品,这个增量可能就是「装不进去」和「装得进去」的分界线。别只盯螺纹,忘了光杆和孔的配合。
2. 螺纹尺寸:镀前合格只是起点
外螺纹处理前符合图纸,不代表处理后满足装配。
要明确三件事:最终公差带、镀后验收状态、用谁的量规。
公制外螺纹通常用 6g、6h、6e、6f 等小写公差带;6H、6G 是大写,用于内螺纹。口头说「镀后要过 6H」时,要追问清楚——是「与 6H 内螺纹配合」,还是「用指定量规验收」。不要把外螺纹直接标成 6H。
对需要与指定螺母配合的产品,还应用实际配合件验证,而不是只凭手感判断。
3. 镀层厚度:按长杆结构定测点
结合杆长、杆径和施镀工艺,确定头端、尾端、杆部中段等必要测点。
测点位置和判定要求要写进项目技术要求。只在头部附近测一个值就推断整根,会漏掉两端的过厚。
4. 外观与耐蚀:分开验收,不能互相替代
镀层外观、膜厚、螺纹配合、耐腐蚀性能是四项独立内容。
对耐蚀要求较高的电池包项目,应按基材、处理体系和实际环境约定腐蚀试验方法、条件与判定标准。不能只看「镀锌」或「锌镍合金」这个名字就判断防腐表现。
可用的表述是:适用方案下可表述为盐雾测试超过 300 小时——但必须绑定基材及强度等级、表面处理体系、长度与直径、膜厚测点、试验方法、白锈与红锈判定、抽样数量。脱离条件的「300 小时」没有意义。
询价和打样阶段同步确认七项:
材料:基材牌号与性能要求
尺寸:总长、杆径、螺纹规格与公差带
表面处理:镀锌、锌镍合金或其他已验证体系
处理后尺寸:光杆直径、螺纹配合的验收状态
检测方式:螺纹量规、膜厚测点,以及必要的外观与腐蚀试验
氢脆:强度等级、是否要求除氢、除氢记录是否随批
量规归属:用供方量规、客户量规,还是实际配合件
发现镀后旋入困难时,按三步查,不要一上来就扩螺纹或减膜厚:
核镀前外螺纹尺寸与中径
核膜厚分布(两端与中段各是多少)
核配套内螺纹的实际状态与量规
三步查完,再决定是改基体尺寸、改表面处理路线,还是调配合要求。
长螺丝的表面处理不只影响防腐,也会改变杆径、螺纹尺寸和最终装配状态。
世世通是高难非标螺丝工程制造商,可围绕电池与储能设备的端板、支架及壳体连接结构,结合已确认的工艺范围,评估尺寸、表面处理与配合要求之间的关系,并把镀后复检纳入项目技术要求。
防腐要求与螺纹配合应该写在同一份技术要求里确认,而不是分别验收后才发现两者无法兼顾。
Q1:镀 8 μm 和镀 12 μm,差别有多大? 中径相差约 16 μm(按 4t 关系)。对细牙和小规格螺纹,这个差别足以决定过规还是不过规。
Q2:镀后过不了规,能不能直接把螺纹车小一点? 方向对,顺序错。应按目标膜厚倒推镀前尺寸窗口,在加工前留出余量;镀完再修螺纹,等于把镀层破坏掉,防腐也随之失效。
Q3:外螺纹图纸写 6g,客户说要过 6H,怎么处理? 6H 是内螺纹公差带。先确认客户的真实意思是「与 6H 内螺纹配合」还是「用指定量规验收」,再定外螺纹的最终公差与镀后验收状态。
Q4:盐雾 300 小时是所有长螺丝的保证吗? 不是。该表述适用于有对应验证依据的方案,且要绑定基材、强度等级、膜厚、试验方法与判定条件。没有条件的「300 小时」不能作为整系列的统一验收值。
Q5:8.8 级镀锌,一定要除氢吗? 8.8 级及以上电镀需把氢脆控制纳入工艺。是否烘烤、按什么条件,取决于最高硬度区间与项目要求;>390 HV 原则上要求烘烤。
Q6:为什么两端镀得比中间厚? 长件电镀受挂具接触与电流分布影响。为了中段达标而延长电镀时间,两端会先超厚,进而影响光杆配合与螺纹装配。所以测点必须覆盖两端与中段。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司