高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
各位硬件工程师、采购朋友好,我是世世通的工程技术。在近期的图纸评审中,我们遇到了一张比较典型、也具有较高隐蔽风险的微型螺丝图纸。
今天,我们想借这张图纸,和大家聊聊微型紧固件中“底部盲孔”的设计与加工控制。
一、图纸诊断:看似清晰,实则存在“穿通”风险
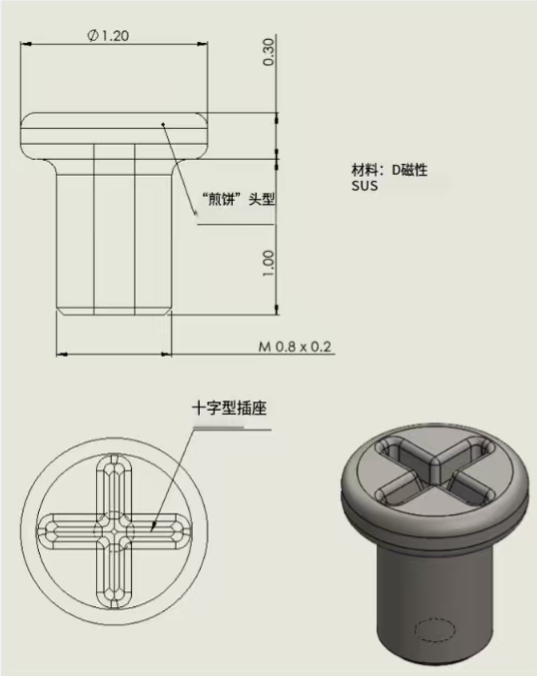
如您所见,这颗微型螺丝头径仅 Ø1.20 mm,头高仅 0.30 mm,螺纹规格为 M0.8×0.2。在 3D 渲染图中,底部明确示意了一个孔,但在 2D 工程图上,存在几个关键信息缺失:
孔的性质未定:没有明确标注是通孔还是盲孔。
尺寸缺失:未标注孔径、孔深,也没有标注孔底的具体形状。
空间非常受限:头部总高仅 0.30 mm,十字槽本身就需要占据一定深度。如果底部真的是盲孔,留给两者的隔离层余量非常有限。
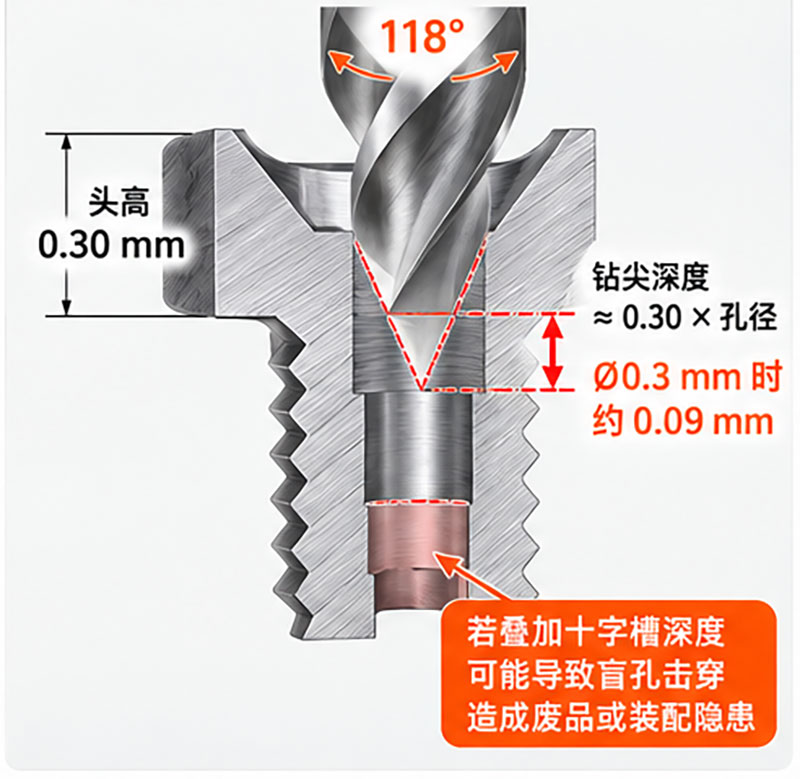
作为加工方,我们通常会在上机前向客户提示一个核心问题:钻尖锥度。如果底部盲孔采用常规钻削加工,麻花钻的钻尖(通常为 118°)并不是平的。按近似几何关系估算(钻尖深度约 ≈ 0.30 × 孔径),如果孔径为 Ø0.3 mm,钻尖的锥形部分会额外多出约 0.09 mm 的深度。这约 0.09 mm 加上十字槽的深度,在头高仅 0.30 mm 的空间里,可能导致盲孔击穿十字槽,造成废品或装配隐患。
二、世世通解决方案:从图纸到实物的三步确认
面对这类高风险的非标微型螺丝,世世通通常会在上机生产前,与客户共同完成以下技术确认:
第一步:图纸技术澄清(DFM 评审)
在打样前,我们的工程团队会与您确认底孔的真实意图:
如果底孔只是机加工定位孔:我们建议直接设计为通孔,并在图纸上明确标出孔径(如 Ø0.3 mm),这样既能满足定位,又有利于降低加工难度和成本。
如果底孔是装配必需的盲孔:建议图纸明确“全径深度”和“包含钻尖的总深度”,并规定它与十字槽底部的最小剩余实体壁厚(例如建议结合材料、载荷与工艺验证,预留不小于 0.08 mm 的实体壁厚作为设计参考)。不宜只标一个“孔深”,否则不同批次的刀具磨损都可能导致壁厚变化。
第二步:工艺与刀具定制
明确设计意图后,工艺路线的选择至关重要:
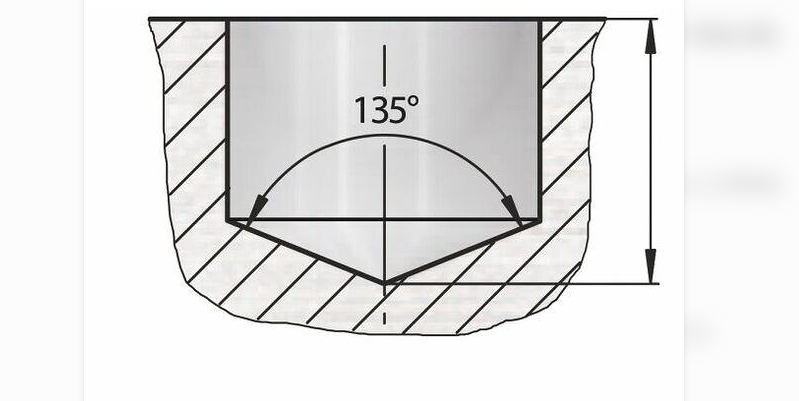
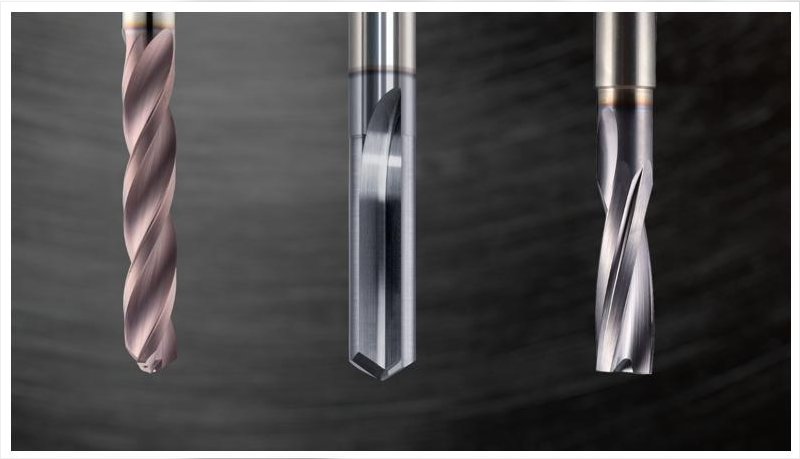
容错加工方案:如果必须是盲孔,我们会评估是否需要采用定制平底钻或微型铣刀来加工,以减少钻尖锥度带来的不可控延伸,尽量使孔底平整。
高精度设备介入:使用高精度走心机或数控车床,配置钻攻一体的高精度夹头,控制 Z 轴的进刀深度,加装在线检测或分段退刀排屑,降低微型钻头断刀风险。
第三步:质量验证与检测
这种结构紧凑的零件,肉眼看不出内部是否连通。世世通建议采用以下验证方法:
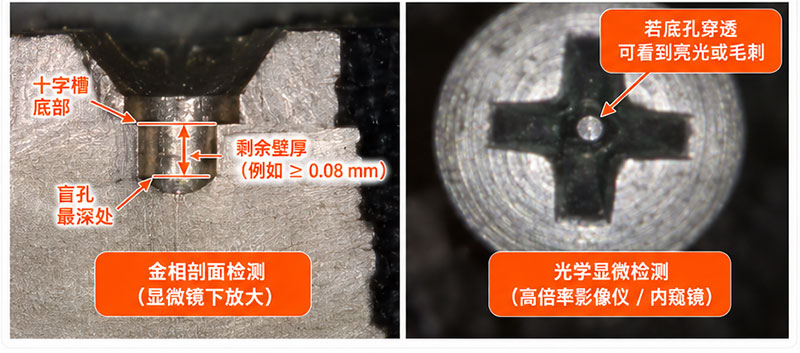
金相剖面检测:打样阶段,建议进行破坏性的金相剖切,在显微镜下放大检查十字槽底部与盲孔最深处之间的剩余壁厚是否达标。
光学显微检测:对于批量生产的抽检,可使用高倍率影像仪或内窥镜,从十字槽内观察是否有底孔穿透的亮光或毛刺。
三、给设计工程师的关键避坑指南:四个核心要素
如果您正在开发类似的微型螺丝,世世通建议您的图纸尽量包含以下 4 个要素:
定性:明确标出“盲孔”或“通孔”,甚至写明“不允许加工底孔”。
定深:明确“全径孔深”和“孔底最深点”两个尺寸。
定壁厚:标注出盲孔最深处与十字槽底部的最小安全壁厚设计参考值(如 Minimum wall thickness = 0.08 mm,具体需结合实际材料与载荷验证)。
定形状:如果接受钻尖锥度,标注“允许 118° 锥底”;如果不接受,标注“平底孔”。
结语:
微型螺丝的制造,往往“失之毫厘,谬以千里”。底部的一个未标清的微小孔洞,不仅可能导致整批零件报废,更会影响您的产品交期。
如果您手里也有此类“图纸定义不全”的微型紧固件,或者对盲孔/通孔结构拿捏不准,欢迎将图纸发给世世通。我们可以针对图纸定义是否完整、是否存在通孔/盲孔歧义等基础问题,提供首次图纸初审免费的基础 DFM(可制造性)评估;完整工艺方案与检测方案可根据项目情况另行沟通。具体服务范围与费用以双方沟通确认为准。我们希望从设计端帮助您降低加工风险,促进图纸意图与实际成品的一致性。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司