高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
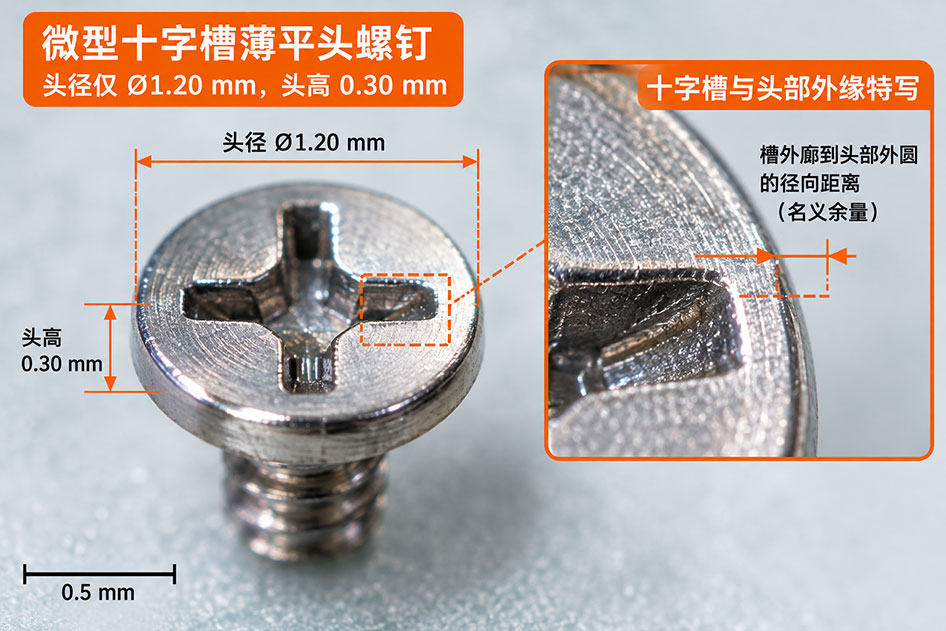
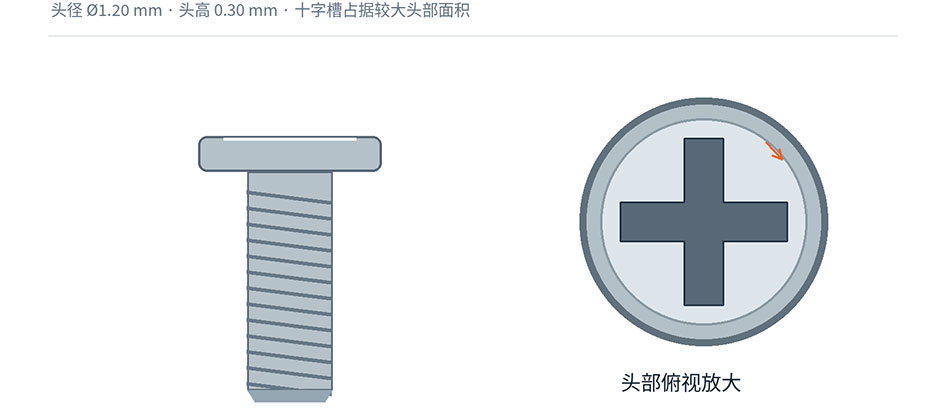
我们2025年6月接到一款微型十字槽薄平头螺钉。其头部为薄平头形式,类似“煎饼头”,一颗头径只有 Ø1.20 mm 的微型螺丝,头部高度仅 0.30 mm,却需要加工一个几乎占满头部端面的十字槽。
这种结构真正需要关注的,不只是十字槽能不能做出来,而是槽成形后,头部边缘还剩多少材料、批头能否可靠啮合,以及螺丝能否承受实际装配所需的扭矩。
如果螺丝在加工后出现槽口发白、边缘缺损,或者装配时头部突然崩掉,就不能简单地归结为批头没对准或锁付力度太大。对于这种微型薄头螺丝,问题可能在槽型设计和成形阶段就已经存在。
十字槽并不是开得越大越好。
槽型扩大后,槽壁与头部外圆之间的金属环带会随之变窄。对于 Ø1.20 mm 的小头螺丝,这部分材料既关系到头部边缘的完整性,也影响槽口在成形和锁付时的承载能力。
假设图纸中的十字槽最大外廓直径分别为 Ø0.80 mm、Ø0.90 mm 和 Ø1.00 mm,那么按理想同心、圆形外廓估算,槽外廓到头部外圆的径向距离分别为:
| 十字槽最大外廓 | 名义径向余量 |
|---|---|
| Ø0.80 mm | 0.20 mm |
| Ø0.90 mm | 0.15 mm |
| Ø1.00 mm | 0.10 mm |
这里的径向余量只是简化几何计算,不代表实际十字槽各处的最小壁厚。真实的十字槽具有四条槽臂、转角和底部过渡,仍需依据完整槽型尺寸进行测量或计算。
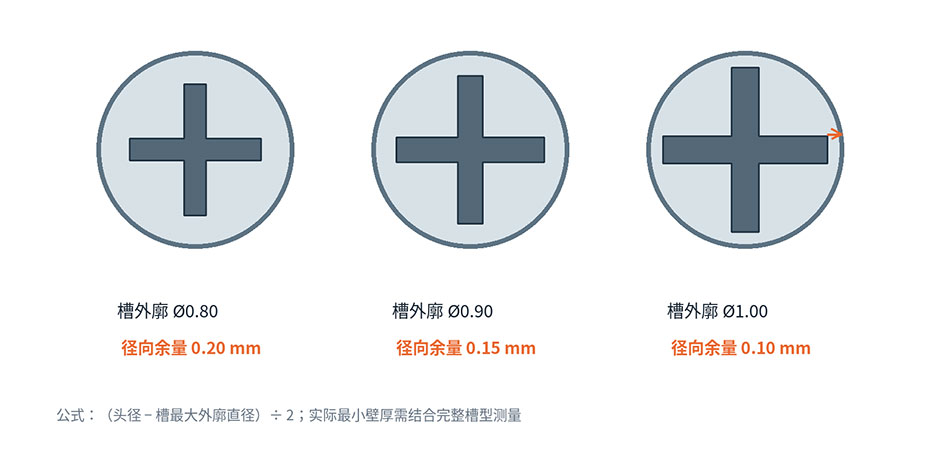
但这个对比已经说明:当头径固定时,槽的外廓每扩大 0.10 mm,名义径向余量就会减少 0.05 mm。
对于普通尺寸的螺丝,这可能还有调整空间;对于头高仅 0.30 mm 的微型螺丝,设计余量就需要更加谨慎地评估。
除了槽宽,槽深同样重要。
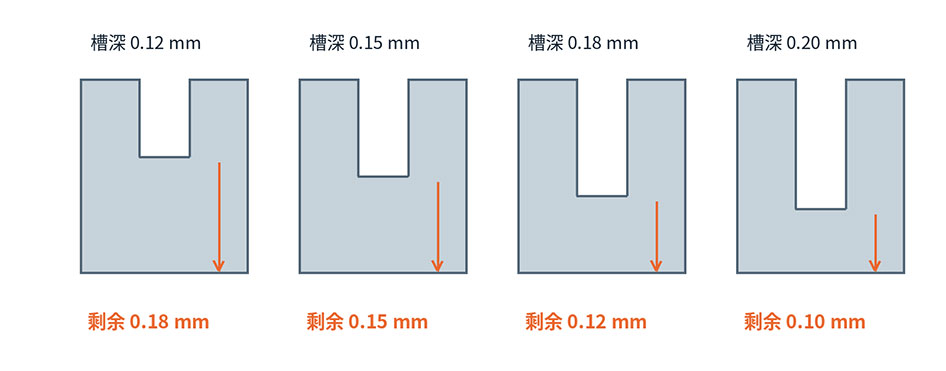
假设头部高度为 0.30 mm,在暂不考虑槽底圆角、冲头锥度及成形变形的情况下:
| 名义槽深 | 头部剩余厚度 |
|---|---|
| 0.12 mm | 0.18 mm |
| 0.15 mm | 0.15 mm |
| 0.18 mm | 0.12 mm |
| 0.20 mm | 0.10 mm |
这只是用头高减去槽深得到的简化值,不能直接当作实际最薄壁厚。
当槽深增加时,头部底部剩余的实体材料减少。如果槽宽又比较大,头部就同时面临边缘环带不足和槽底剩余厚度不足的问题。
当头部边缘余料不足或者槽底剩余厚度不足时,这颗十字槽薄平头螺钉可以承受的扭力就会下降,断头和拧坏问题大大提高。
这两个现象可能有关联,但不能直接认定为同一个原因。
在冷镦或其他成形过程中,金属需要在模具和冲头的约束下流动。槽底转角、槽壁以及头部外缘的薄壁区域,可能出现局部应变集中。如果材料塑性、槽型几何和模具设计之间不匹配,就可能产生裂纹、折叠或填充不良等缺陷。
到了装配阶段,批头对槽壁施加扭矩。如果槽壁有效啮合面积不足、局部已经存在裂纹,或者实际锁付扭矩超过结构承载能力,便可能出现槽口变形、打滑或头部崩裂。
此外,后续去毛刺和表面处理也需要纳入检查,避免原有的边缘缺陷被放大。
所以,判断这颗螺丝为什么开裂,不能只看最终的断口。需要区分缺陷最早出现于成形、后处理还是装配阶段,再针对对应环节寻找原因。
如果客户已经遇到崩边问题,第一反应往往是把十字槽缩小。
但槽缩小以后,批头能否顺利插入、是否能够传递所需扭矩,也必须同时考虑。真正可行的方案不是单纯减少槽的尺寸,而是让槽型、头部结构与装配条件相匹配。
| # | 方案 | 怎么改 | 可量化的目标 | 代价 |
|---|---|---|---|---|
| 1 | 缩槽外廓 | 换小一号槽号,槽外廓 1.00→0.90 | Ø1.20 头:环带 10 丝 → 15 丝(+50%) | 批头变小,传递扭矩下降,必须用新批头重测破坏扭矩 |
| 2 | 减槽深 + 分开定义深度 | 图纸拆成“有效完整驱动深度”和“总凹槽深度”两个尺寸 | 目标:槽底剩余 ≥0.15 mm(头高的 50%) | 槽太浅会打滑/翻边,要与批头啮合长度一起定 |
| 3 | 改槽底几何 | 槽底圆角、冲棒侧壁锥度、底部过渡 | 把应力集中从最薄壁挪开 | 只改冲棒,一副冲棒远便宜于改头型 |
| 4 | 定扭矩窗口 | 给允许驱动扭矩上限 + 破坏扭矩下限 | 产线按值锁付,不凭手感 | 产品实测 |
| # | 方案 | 怎么改 | 可量化的目标 | 代价 |
|---|---|---|---|---|
| 5 | 加头径 | Ø1.20 → Ø1.30 → Ø1.50 | 槽外廓 Ø1.00 时,环带 10 → 15 → 25 丝 | 可能干涉周边结构 |
| 6 | 加头高 | 0.30 → 0.35 | 槽底剩余 +5 丝;头高/头径比 0.25 → 约 0.29(0.292,按头径 Ø1.20 不变) 装配后外露高度变化,通常最容易谈成 | 装配后外露高度变化,通常最容易谈成 |
| 7 | 换驱动形式 | 内梅花 / 内六角;一字槽需单独评估 | 内梅花 / 内六角通常可在同驱动能力下减小占头面积,把环带还回来;一字槽需结合批头与扭矩验证 | 客户产线批头要跟着换 |
注:B 组第 6 行按头径 Ø1.20 mm 不变计算,0.35/1.20≈0.292;若同时调整头径,头高/头径比需重新核算。
| # | 方案 | 怎么改 | 适用条件 | 代价 |
|---|---|---|---|---|
| 8 | 分步成形 / 二次加工铣槽 | 预成形头部 + 单独成形槽,或冷镦主体后铣槽 | 槽深明显超过常规比例、冲棒细长比过高 | 工序变多、单价上去,但能把“一次做不出”变成“两次做出来” |
| 9 | 后处理控制 | 去毛刺方式与余量、抛光量、镀前镀后尺寸链 | 薄壁件任何去料都是净损失 | 外观要求越高,越要先定“允许崩缺”再定抛光 |
对于头径 Ø1.20 mm、头高 0.30 mm的微型细小螺丝,制造难点并不只是把头部做小,而是需要在有限空间内同时满足槽型、剩余壁厚和装配要求。
世世通承接这类非标微型螺丝需求时,合理的技术评估应围绕具体图纸展开,而不是仅凭“十字槽”或“Ø1.20 mm”这样的规格名称判断能否加工。
第一步:复核图纸和装配条件。
确认头部尺寸、槽号、槽宽、槽深、批头规格及装配空间。对于未明确的槽型参数,应先与客户确认,避免报价和生产建立在不同的尺寸理解上。
第二步:评估结构与制造工艺。
结合材料和成形方式,分析槽型与头部外缘之间的剩余空间、槽底厚度以及冲头几何。若原图存在明显的制造风险,再与客户讨论调整槽型、头高或成形方案的可行性。
第三步:检查样件关键尺寸与外观。
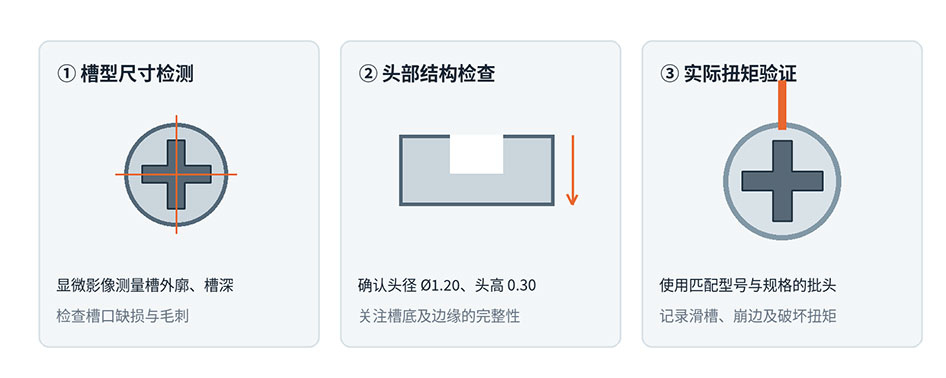
除了头径、头高和螺纹尺寸,还应关注槽型完整性、边缘缺陷、毛刺及相关关键尺寸。对于存在开裂疑虑的结构,应根据风险制定相应检查方案,不能只凭肉眼判断合格。
第四步:结合客户实际装配条件进行验证。
使用匹配的批头,并依据客户规定的装配扭矩或破坏扭矩要求开展验证。必要时,进一步检查连续装配时的槽型损伤和头部完整性。
样件通过并不自动意味着量产一定稳定。对于尺寸余量较小的微型螺丝,还需要根据生产工艺与风险确定适当的过程控制和抽检要求。
这也是为什么,面对这类高难度微型螺丝,不能只比较单颗报价,还应确认供应商是否理解图纸中的关键限制,以及能否围绕这些限制制定可验证的加工方案。
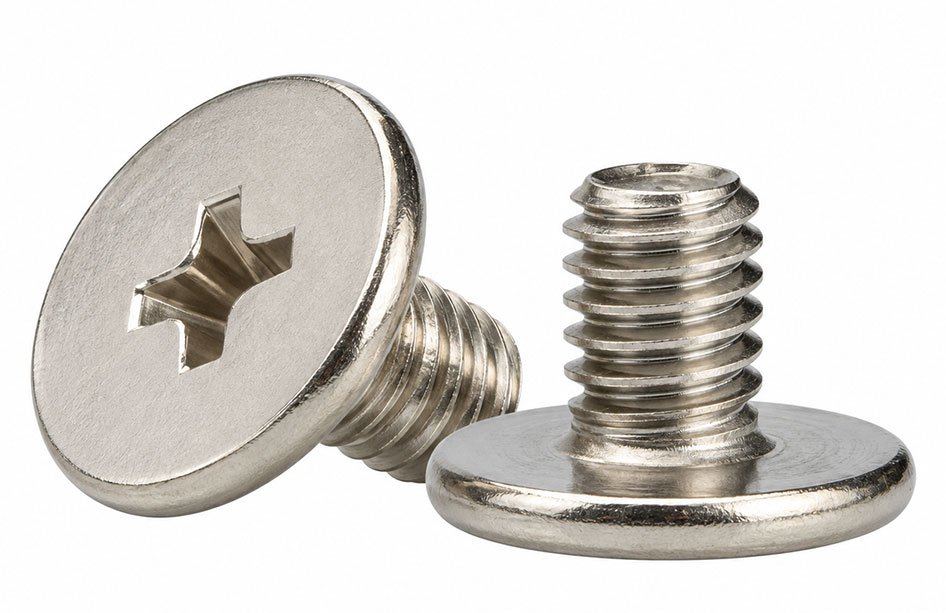
槽型常见,不代表它适合所有头部尺寸。当头部直径和高度受到严格限制时,过大的槽型可能减少外缘环带和槽底剩余材料,使局部成形和装配风险增加。需要结合实际槽尺寸判断,而不能只看槽型名称。
不一定。缩小槽型可能增加头部外缘的剩余材料,但也可能导致批头无法充分啮合。应先确认批头规格、有效驱动深度和允许扭矩,再评估槽宽是否能够调整。
增加头高可能改善槽底剩余厚度,但不代表所有制造问题都会消失。还需要考虑头部与周边结构的干涉、材料流动以及冲头几何,并通过试制确认。
不能仅凭硬度判断。开裂还与材料塑性、槽型几何、成形工艺和局部应力集中有关。应先明确失效发生在哪个阶段,再决定是否需要调整材料或热处理条件。
样件与批量生产可能存在成形条件、模具磨损、工艺波动和装配条件上的差异。对于微型薄壁结构,应根据风险评估量产过程中的关键尺寸和缺陷控制要求。
需要先评估原图的可制造性和验收要求。如果原结构存在较高风险,应明确风险来源,并讨论工艺优化及验证方案。如果结构、材料和验收条件无法形成可行的制造方案,就不应在未经验证的情况下承诺能够稳定生产。
对于头径 Ø1.20 mm、头高 0.30 mm 的微型十字槽螺丝,真正需要解决的不是“十字槽能不能加工”,而是如何在有限的头部空间内,兼顾批头啮合、剩余壁厚、成形质量和实际装配要求。
当螺丝出现崩边或开裂时,先确认缺陷发生的阶段,再检查槽型尺寸、槽底过渡、材料状态和锁付条件,往往比直接换材料或盲目缩小槽型更有针对性。
如果你正在开发类似的微型螺丝,可以将完整图纸、配套批头规格、装配空间和扭矩要求一并交给世世通评估。先明确哪些尺寸不能动、哪些参数可以调整,再确定制造方案和样件验证要求,才能让后续的报价、试制和量产建立在同一套技术标准上。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司