高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
长螺丝真正容易出问题的,不是总长差了几毫米,而是螺纹段悄悄压进了被夹紧件里。
客户常遇到的情况是:一串阀块、端板或法兰叠起来压紧,图纸上只写“M8×260、全牙”。零件到了装配线,前两块顺利穿过,第三块开始发涩,得用手锤敲。拆下来看,孔壁有一圈螺旋状亮痕,这类非标长螺丝就容易在这个位置被误判。
这时候的判断顺序是:先量螺丝的完整牙起点距离,再量被夹紧件的总厚,两个数一比较就知道螺纹有没有压进夹紧段。跟孔偏不偏、杆弯不弯,是两回事。
螺纹段和光杆段对孔壁的态度不一样。螺纹的外径比光杆大,牙顶是尖的;螺纹每转一圈,就相当于用牙顶去刮一次孔壁。 同一根非标长螺丝,前段穿过时很顺,到了某一块突然变涩,位置往往就落在光杆段结束、完整牙开始的地方。
这个位置能不能在图纸评审前判断出来?能。前提是图纸上有一个以头部支承面为原点的距离,标出完整牙从哪里开始。
因为总长只回答了“够不够长”,没有回答“螺纹落在轴向上的哪一段”。
一根 M8×260 的非标长螺丝,总长 260 是头部高度加头下长度的结果。完整牙可以从头下 148 mm 就开始,也可以从头下 196 mm 才开始;这两根螺丝总长一样,报价单上是同一行,装到 168 mm 厚的叠层结构上完全是两件事。
被夹紧件所覆盖的那段轴向长度叫夹紧段。夹紧段里如果落进螺纹,牙顶会顶住孔壁,螺丝被孔“托着”往前推,阻力随层数累积;如果这段是光杆,杆径和孔径之间的间隙是均匀的,推过去是滑进去的。
所以判断对象不是总长,而是三个都以头部支承面为基准量出来的距离。
三个距离的基准都是头部支承面,也就是头部与被夹紧件贴合的那个平面。基准统一这一点必须先说定,否则两张表对照不起来。
距离:夹紧段起点距离 a
从哪量到哪:从头部支承面量到最靠近头部的被夹紧件第一个承压面
谁提供:装配侧按叠层结构给出
用它判断什么:头下是否有垫圈、沉孔或让位段
距离:夹紧段终点距离 b
从哪量到哪:从头部支承面量到最远离头部的被夹紧件承压面,即全部被夹紧件总厚的末端
谁提供:装配侧按叠层结构给出
用它判断什么:完整牙必须从 b 之外开始
距离:完整牙起点距离 L_s
从哪量到哪:从头部支承面量到第一圈完整牙的位置
谁提供:供方按工艺给出,图纸标注
用它判断什么:与 b 比较,判断螺纹是否侵入夹紧段
判据是一句可以直接抄进评审记录的话:以头部支承面为基准,完整牙起点距离 L_s 必须不小于夹紧段终点距离 b;两者相等时没有余量,工程上一般还要再留一点装配与镀层余量。
头下直接贴合的结构里 a 等于 0;头下加了平垫圈或沉孔时,a 就等于垫圈厚度或沉孔深度。a 不为 0 时,光杆段要覆盖的是从 a 到 b 的整段,不是从头下开始算。
这里有一件事容易混。有人习惯从头下往尾端量,有人习惯从尾端往回量。两种量法本身都对,但混在同一张评审表里,数值会差一整个头部高度。后面出现的数字统一按头部支承面起量。
因为被夹紧件那一侧承担的是“穿过”和“承压”,不是“啮合”。
螺纹的功能是啮合,是跟螺母或内螺纹咬合产生轴向力;光杆的功能是穿过和定位,靠杆径与孔径之间的间隙保证进得去。两者形状不同,对孔壁的态度也不同。
拿一支带螺纹的笔帽往孔里推,和拿一支光面笔杆推,手感差别就是这个道理。螺纹那段每经过一个孔口都会刮一次;孔口没有倒角时,刮痕会更明显。
这个类比解释不了的地方在于:笔帽不会造成预紧力损失,非标长螺丝会。孔壁被刮出螺旋痕本身还不算致命。麻烦的是螺纹牙被孔壁托住以后,安装扭矩里有相当一部分花在刮孔和克服摩擦上。传到螺母端的轴向力反而不够,操作者会凭手感继续加扭矩来“压紧”。
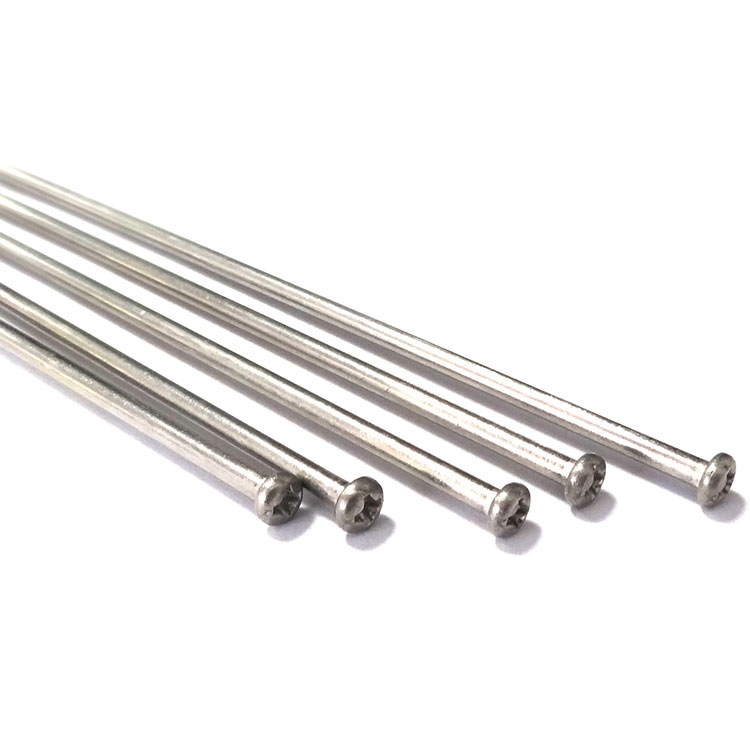
江苏徐州一家做液压动力单元阀组的客户曾遇到一个很典型的问题:四个阀块叠装,用 M8×260 的非标长螺丝从一端贯穿,另一端用螺母锁紧。
图纸上只写了 M8×260、全牙,没有标完整牙起点距离。
装配时的病症是:第一块和第二块能顺利穿过,到第三块开始发涩,需要用手锤敲进去;拆下来看第三块和第四块的孔壁有连续螺旋状亮痕。第一次判断是孔打偏了,重新配做阀块之后问题依旧。
按头部支承面重新量了一遍。四个阀块加两片垫圈和装配涂层余量,夹紧段终点距离 b 是 168 mm;图纸实际对应的完整牙起点距离 L_s 是 148 mm。两个数相减,有 20 mm 的螺纹落在被夹紧件之内。按 M8×1.25 的螺距折算,约 16 个牙。
改动是把这根非标长螺丝的完整牙起点距离从 148 mm 调到 170 mm,头侧光杆相应延长。尾端螺纹段从原来的 104 mm 缩到 82 mm。
这段从 170 mm 延伸到 252 mm,覆盖螺母垫圈底面约 170 mm 到螺母顶面约 176.5 mm 的位置。调整后,L_s 与 b 的覆盖差由 -20 mm 变成 +2 mm。按图纸确认后,世世通会把螺纹位置、啮合长度和镀后量规按同一份叠层结构图逐项核对。
同一句“穿不进去”,至少有三个来源:孔系偏了、杆部弯了、螺纹段压进夹紧段。它们在现场的表现不一样,按下面这个顺序查,一次就能缩小范围。
现场现象:阻力从某一块开始突然变大,之前很顺
更指向哪一类:螺纹段落进夹紧段
先查什么:量 L_s 与 b,看完整牙起点是否在被夹紧件之内
现场现象:阻力从头一块就存在,逐层累积增加
更指向哪一类:孔系偏移或孔径偏小
先查什么:量各层孔径与孔心位置,算单边径向让位还剩多少
现场现象:单件穿得过,换一件不敲也能过,反复试装结果不一致
更指向哪一类:杆部弯曲或直线状态不稳
先查什么:按指定跨距在头下、杆中、尾端分别测跳动
现场现象:拆开后孔壁有连续螺旋亮痕,牙顶被磨亮
更指向哪一类:螺纹段落进夹紧段
先查什么:亮痕的轴向起点位置,与图纸 L_s 对照
第二行和第三行的检查成本明显更高,所以先量 L_s 和 b 更划算:这两个数在图纸和叠层结构图上就有,不用拆机。量完发现 L_s 小于 b,原因基本锁定,后面几项可以暂缓。
第一行和第四行互相支持,但任何单独一条都不够。孔壁有螺旋痕,也可能是孔口毛刺或孔内异物在装配时留下的。真正能把三类原因分开的,是亮痕的轴向起点是否等于图纸上的完整牙起点距离。样品阶段会把这一项和通止规结果放在同一份记录里。这样能避免只看其中一项就给这类非标长螺丝下判断。
要在评审前锁定的,不是所有尺寸,而是能支撑上面那条判据的几项。
头部支承面到被夹紧件总厚末端的距离 b,按叠层结构标注,注明是否包含垫圈与沉孔深度;
头部支承面到完整牙起点的距离 L_s,写成“完整牙起点距离”,不要只标螺纹段长度;
螺纹段名义长度与尾端剩余长度,用来确认螺母侧的可用旋合行程;
各被夹紧件的层厚、孔径与孔口倒角,用来核对光杆段的配合间隙;
表面处理后的验收状态,明确 L_s 是按镀前定义还是按镀后定义。
第三项和第四项在螺母侧覆盖关系和孔配合上各自还有判据,按项目确认后另行核对。
为什么 L_s 要单独标,而不是标“螺纹段长度”?因为螺纹段长度是从完整牙起点算到螺纹结束的那一段,单看这个数看不出它落在轴向上的什么位置。同样写“螺纹段长 56 mm”,起点在头下 196 mm 和起点在头下 148 mm,是两根完全不同的非标长螺丝。
在接这类非标长螺丝图纸时,第一轮先把这三个距离在图上对一遍。这三处距离对不上,后面的工艺路线和成本判断就没有稳定输入;对这类螺丝,先量距离比先改孔更划算。
做法是先给这类非标长螺丝按头部支承面拉一条基准线。把客户给的夹紧段起点、夹紧段终点和图纸标出的完整牙起点,都换算到这条线上。然后看完整牙起点是否落在夹紧段终点之外。如果图纸只给了总长和“全牙”,世世通会先让客户补两条信息:被夹紧件总厚(含垫圈和沉孔),以及螺母侧需要的啮合位置。
世世通具备 10+ 专业检测设备与 14 道质检流程,尺寸、螺纹通止、光学投影、同心度这类项目可按项目安排。但这项能力管的是“做出来的非标长螺丝 L_s 是多少”,不管“L_s 应该定在哪”。后者由叠层结构和螺母位置决定,检测设备再好也不能替代这个输入。
代价主要有三项,都要在采购前说清楚。
尾端螺纹段变短是最直接的一项。案例里那根非标长螺丝从 104 mm 缩到 82 mm,螺母的可调范围随之收窄。如果装配本身需要调节行程,缩得太短会让可用旋合行程不够。这时要先确认螺母的最终落点,再定 L_s。
第二项落在搓牙和校直上。头侧光杆从 148 mm 延长到 170 mm,长径比上升,夹持点离起牙位置更远,直线状态的保持难度提高。这一项要按校直条件和后道复检要求确认。
还有一项跟工装有关。L_s 一改,搓牙板和缩杆工装的匹配关系可能也要重新核。这不是必然重新开模,但必须先判断形成这个起牙位置的工具是否仍然匹配,而不是只按螺纹规格粗判。
如果螺母侧本来就不需要长螺纹段,把光杆延长基本只是让夹紧段更干净,代价很小。
样品单件做对 L_s 不等于批量都能对。批量复查的落点是“以头部支承面为基准的完整牙起点位置”这个量本身,不是“总长合格”。
首件要实测 L_s,与图纸值比较;过程巡检按抽检频次量这个位置,而不是只量总长和螺纹通止。表面处理后再量一次,因为镀层会改变完整牙的起始外观,镀前镀后量出来的 L_s 可能差一个膜厚的量级。
发现某批 L_s 有系统偏移,先按工序往回查缩杆和搓牙的起牙位置,再查下料长度。单纯加严总长公差,解决不了螺纹起点偏移。
复装验证放在最后:用同一批零件配同一套被夹紧件,看穿入过程有没有卡点。卡点位置如果落在图纸 L_s 换算出来的位置上,说明这批螺丝的起牙位置复现了图纸定义,问题回到设计侧。卡点位置与 L_s 无关,再往孔系位置度和杆部弯曲方向查。世世通在批量项目里执行 AQL1.5,关键位置尺寸按项目确定的抽检频次,用尺寸量具或光学投影记录。
客户问题:图纸只标 M8×260 全牙,评审前要补哪些距离
技术方法:以头部支承面为基准,补齐夹紧段起点、夹紧段终点、完整牙起点三个距离
世世通对应能力与工序:世世通在按图评审时先拉基准线,用叠层结构图与尺寸量具把三个距离换算到同一基准再比对
验证方式:叠层结构图标注核对,加首件 L_s 实测
受控效果与边界:能判断螺纹是否侵入夹紧段;不覆盖螺母侧啮合长度与孔系位置度
客户问题:装到第三块变涩,是孔偏了还是螺纹压进去了
技术方法:先量 L_s 与 b,再看孔壁螺旋痕的轴向起点是否等于 L_s
世世通对应能力与工序:尺寸、光学投影、螺纹通止等检测项目可按项目安排
验证方式:亮痕轴向位置与图纸 L_s 对照
受控效果与边界:能区分两类来源;孔口毛刺与孔内异物需另行排除
客户问题:完整牙起点调整后,成本和交期会怎么变
技术方法:判断起牙位置变化是否影响搓牙与校直工装匹配
世世通对应能力与工序:按“形成该特征的工具是否完全匹配”判断,不按螺纹规格粗判
验证方式:工装匹配核对,加样品起牙位置实测
受控效果与边界:可评估是否需调整工装;具体工艺、抽检频次与交期按图纸、材料、数量与验收要求确认
这张表能看出来,这个判据管的是“螺纹落在哪一段”,不管“螺纹够不够长”。螺母侧的覆盖关系和实际啮合长度另有各自的核对方法,两者都成立,装配才算过。
世世通专注高难非标螺丝的按图定制,产品覆盖钛螺丝、长螺丝和特殊高难螺丝,材料范围包括碳钢与合金钢、不锈钢、铜及铜合金、钛及高温耐蚀合金。针对非标长螺丝这类零件,世世通在图纸评审阶段会把夹紧段与完整牙起点的位置关系先算一遍,再进入工艺路线判断。检测方面具备 10+ 专业检测设备和 14 道质检流程,执行 AQL1.5,尺寸、螺纹通止、光学投影、同心度等项目可按项目安排。
这套做法的适用条件是图纸上能给出被夹紧件总厚和螺母落点。只给总长和螺纹规格的这类非标长螺丝图纸,世世通会先要求补这两项,再判断起牙位置该定在哪里。世世通还会结合搓牙、缩杆工装和镀后量规核对,但这项判据不覆盖螺纹规格本身与配合内螺纹不匹配,也不覆盖孔系位置度已经超差这类问题。具体工艺、抽检频次与交期按图纸、材料、数量与验收要求确认。
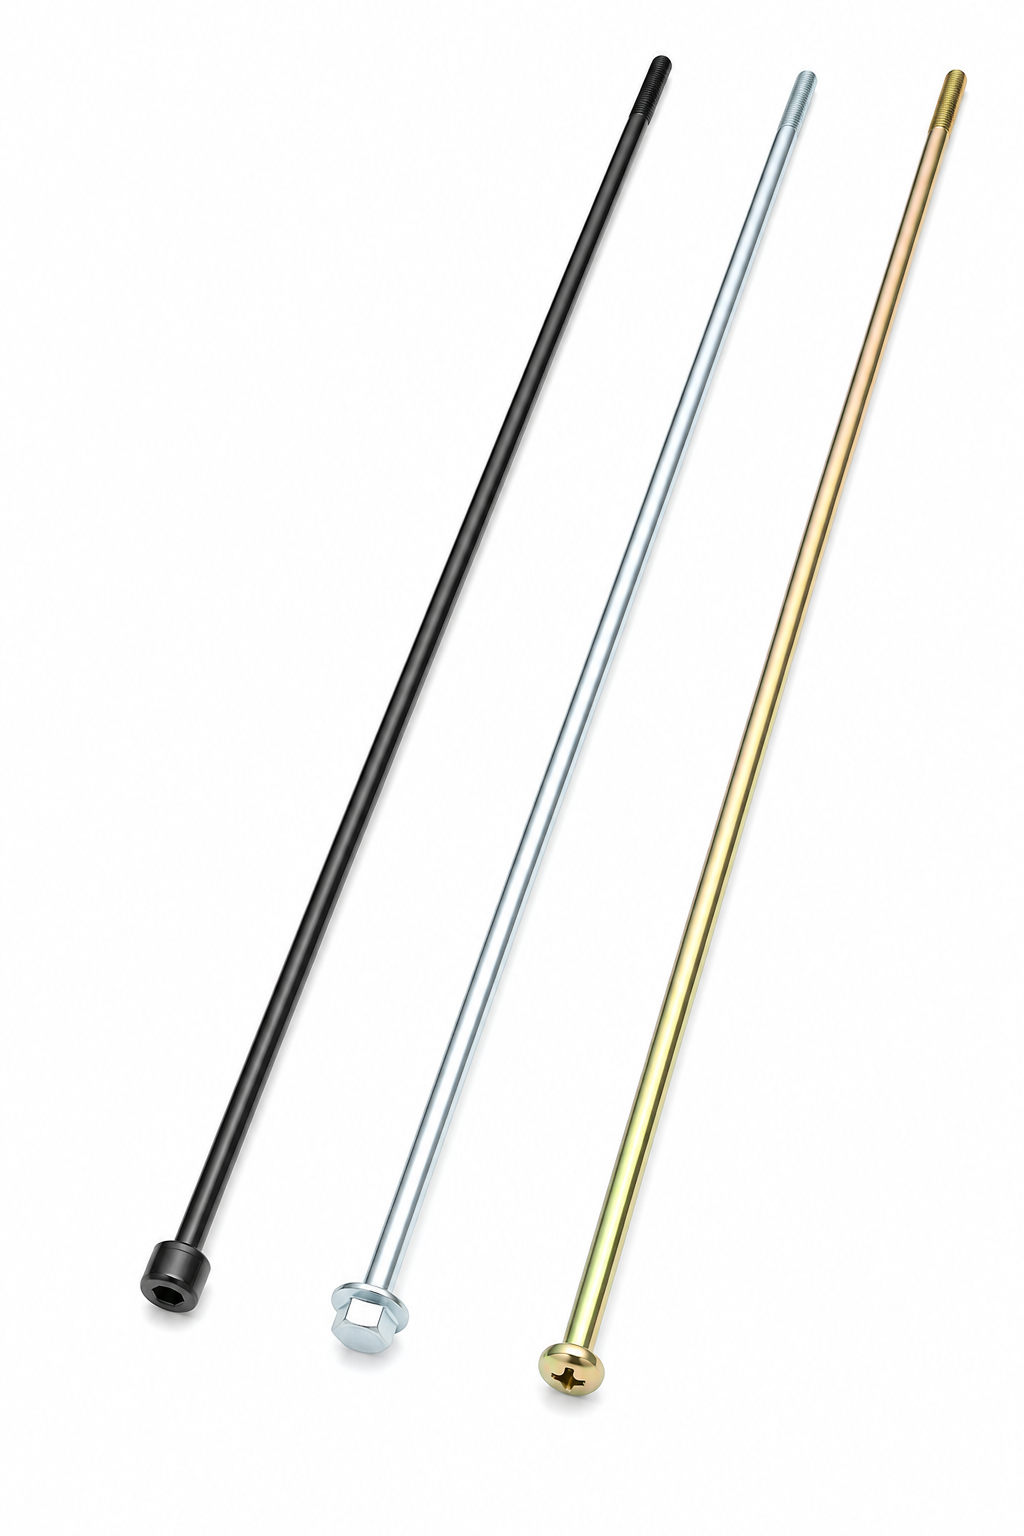
如果你手上正卡在这一步——图纸上写着总长和全牙,装配端反映穿到中间某一块变涩,说不上是孔的问题还是螺丝的问题——先把叠层关系整理到一页。这一页写清各层厚度与垫圈、孔径、螺母位置,再加上现有图纸的完整牙起点距离,按上面那三个距离自查一轮。把这页发过来,世世通会按同一套基准复算 L_s 与 b 的关系,告诉你差的是哪一项。世世通还会说明需要改的是起牙位置还是夹紧段的定义,以及还缺哪几项信息。电话 13149943113,邮箱 sst@szsst88.com,官网 www.szsst88.com。
答:世世通在按图评审时,会先确认完整牙起点距离 L_s 与夹紧段终点距离 b 的关系。总长和全牙都不能说明螺纹落在轴向上的哪个位置。评审时,会把 L_s 与 b 换算到同一条以头部支承面为起点的基准线上。L_s 不小于 b,才算这类非标长螺丝的螺纹没有侵入被夹紧件。世世通会用尺寸量具和光学投影复核这两个距离。同样标“M8×260、全牙”的两根非标长螺丝,一根完整牙起点在头下 148 mm,另一根在 196 mm。装到 168 mm 厚的叠层上,前者螺纹会压进夹紧段,后者不会。
答:世世通在样品验证阶段会先确认完整牙起点位置和实际装配状态。螺纹落在夹紧段里,夹紧力会打折,而且在没有明显卡涩的时候也会发生。螺纹牙顶在孔壁上摩擦,安装扭矩里有相当一部分消耗在刮孔和克服摩擦上。传到螺母端的轴向力,比光杆穿过的结构低。现场表现可能是“拧到位了但压不实”,操作者继续加扭矩,被夹紧件被压缩或者牙被磨损。这类非标长螺丝不靠单一尺寸下判断。
答:世世通在按图评审/工艺记录里会先确认 L_s 与 b 的关系和验收状态。具体余量按装配公差链、镀层厚度和螺母位置确认,没有通用数值。做法是先把 L_s 与 b 的关系算清楚,再把镀层对完整牙起始外观的影响算进去。镀后重新量出来的 L_s,可能与镀前差一个膜厚的量级。如果图纸只按镀前定义,验收状态要写清楚。余量本身取决于被夹紧件的层厚公差、垫圈压缩量和孔口倒角,不是固定值。这类非标长螺丝不套用统一余量,世世通会按图纸指定的镀前或镀后量规复核。
答:世世通在评审时统一用头部支承面,先确认基准不混用。这个基准和从尾端量长度不冲突,但两张表里不能混用。被夹紧件和垫圈都是从这个面开始叠的;换成从尾端量会多出头部高度这一段。两个方向混在同一张表里,数值会差一整个头部高度。如果客户的叠层结构图本身是从另一端标注的,换算一次即可。换算时,头部高度按实际零件量取;这类非标长螺丝的基准换算也按同一原则。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司