28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

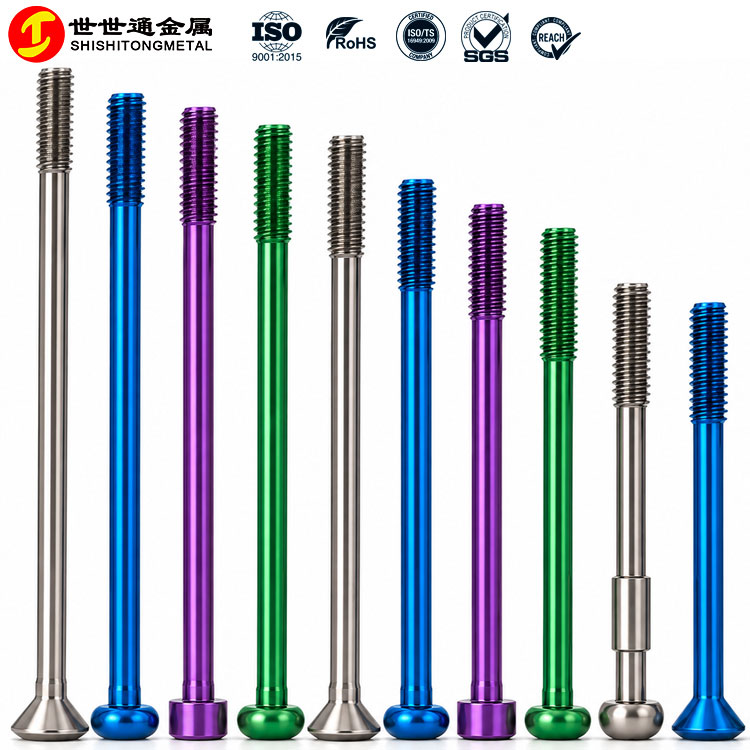
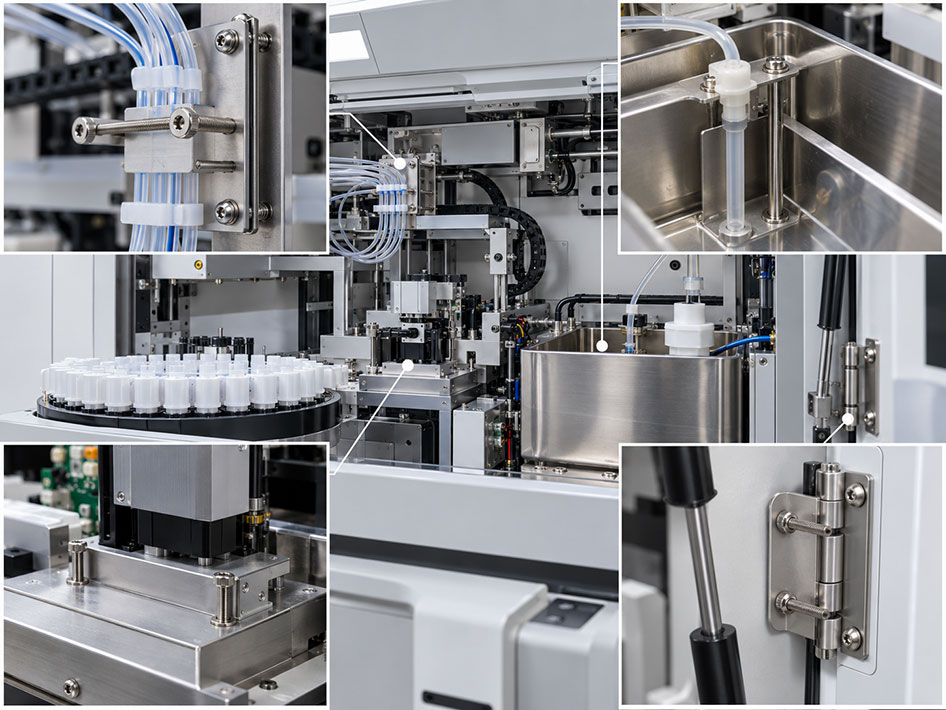
| 加长钛螺丝定制“装得上、拆不下来”:实验室与诊断设备里的钛咬死 加长钛螺丝定制:材料 + 加长结构 + 螺纹配合 + 装配方式,一起调整 在实验室与诊断设备里,加长钛螺丝定制件常出现在试剂管路支架、清洗槽内部结构、检测模块固定座和门盖连接等位置。这些位置有个共同特征:装配时很顺,第一次维护才发现拧不动。咬死不是换一种材料就能解决的问题,它由螺纹配合、螺纹几何、材料组合和装配方式共同决定,而这几件事都能在加长钛螺丝定制出图阶段就定下来。 |
 |
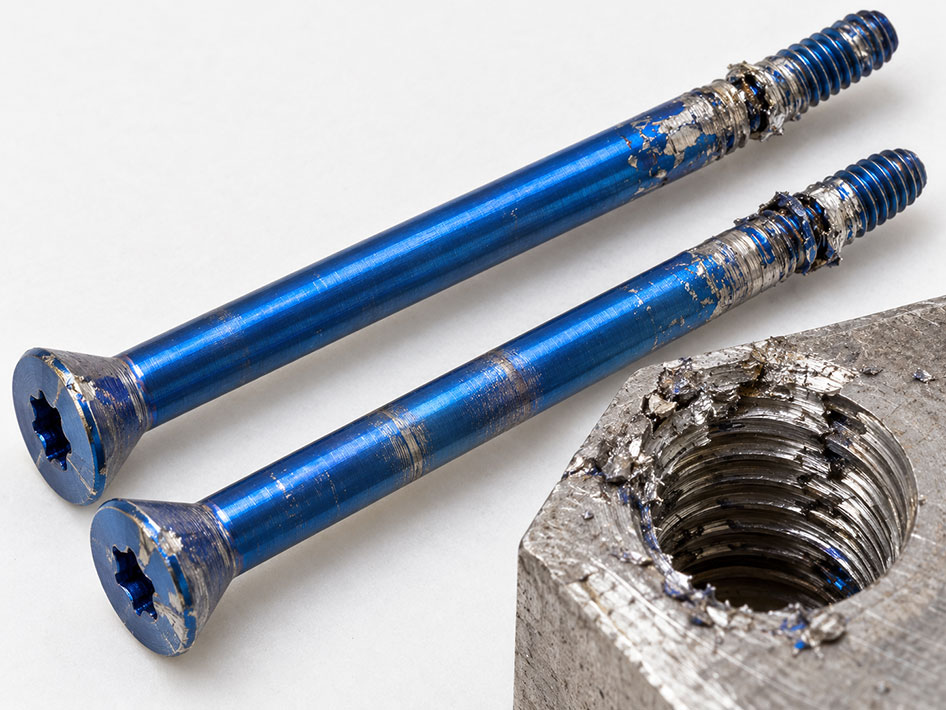
| 这类位置上的咬死,通常是这样暴露的 装配时一切正常,扭矩也无异常。首次维护、校准或更换耗材时,螺丝却拧不动;继续加力后牙面拉毛、出现材料转移的撕咬痕迹,严重时只能破坏性拆除,连带损伤内螺纹本体。换上新螺丝,过一段时间又重复出现同样问题。 |
 |
| 为什么实验室与诊断设备加长钛螺丝定制更容易出咬死 同样是加长钛螺丝,装在普通设备支架上和装在实验室与诊断设备里,出问题的概率并不一样。差别来自四个条件的叠加: 需要反复拆装 接触试剂或清洗介质 安装空间有限 因无磁与耐蚀要求必须用钛 这四个条件单独看都不算问题,放在同一个位置就会把咬死的概率推高。下面的成因拆解,就按这三层展开。 |
| 加长钛螺丝定制:咬死从哪来?三层成因 |
| 一 · 材料层 钛本身为什么更容易咬 钛表面会自发形成一层致密氧化膜。这层膜是它耐蚀的原因,也恰好是咬死的起点:装配时,接触点的氧化膜在压力下被反复破坏,露出的新鲜钛金属活性很高,两侧金属在摩擦热的作用下直接相互扩散、粘着,也就是常说的冷焊。这个过程可能只发生在几秒之内,而且几乎没有征兆。不锈钢、铝、钛这几类靠氧化膜防腐的金属,都容易出这一类问题。 还有两个叠加因素:钛的导热性低于钢,摩擦产生的热量集中在接触点,不容易散开,会进一步加剧粘着;而当螺丝与内螺纹是同种或相近材料互锁时,风险会再上一个台阶。 |
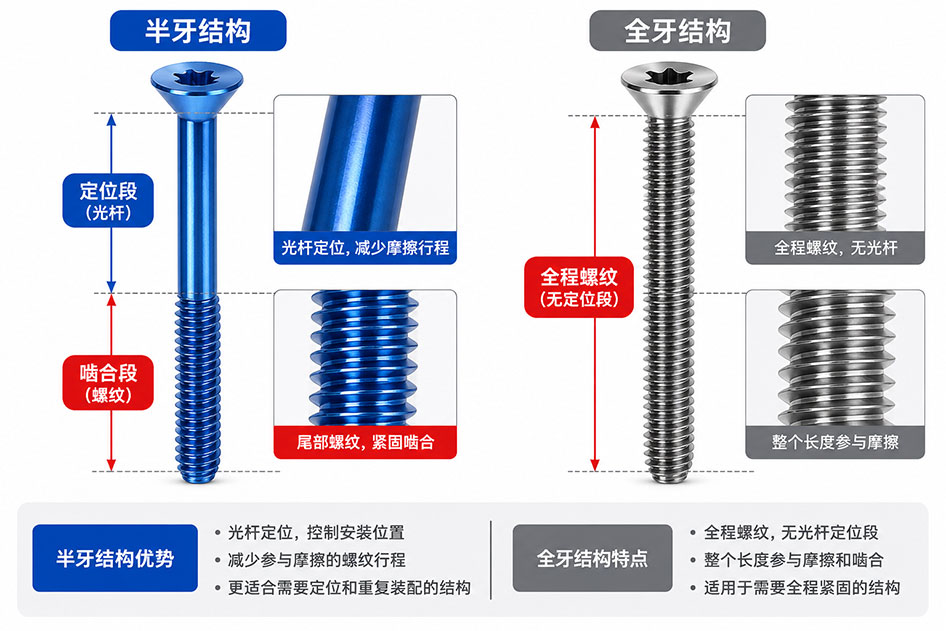
| 二 · 结构层 “加长”把这个过程放大了 啮合行程更长:同样的装配动作,摩擦路径更长,累积热量更高。 接触面积更大:一旦局部粘着,需要的拆卸扭矩上升得更快。 对拧入姿态更敏感:长杆的直线度与刚度会影响拧入姿态,姿态一偏,牙侧面受力就不均。 全牙与半牙的差别在这里很关键:半牙结构把定位段与啮合段分开,螺纹只在实际需要啮合的那一段参与工作,参与摩擦行程的螺纹更少。 |
 |
| 三 · 场景层 实验室与诊断设备的三个放大条件 接触试剂或清洗介质:原有润滑被带走,实际变成干摩擦。 反复拆装:同一副螺纹多次锁退,牙面损伤逐步累积。 安装空间受限:工具无法垂直进入,扭矩方向与螺纹轴线不重合,牙纹更容易受损。 注意这里的顺序:材料是“底子”,结构和装配是“放大器”。所以处理加长钛螺丝定制咬死时,只改材料往往看不到明显改善。 |
| 加长钛螺丝定制怎么处理:五个位置一起调 1. 螺纹配合 不盲目追求越紧越好。按装配要求选择合理配合,减少牙侧面互相干涉。 2. 螺纹几何与表面状态 牙型、螺纹收尾位置、光杆与螺纹的分界、牙面粗糙度;控制毛刺、碰伤与异常粗糙。对咬死来说,表面状态的一致性比“看起来光不光”更重要。 3. 材料组合 评估钛螺丝与内螺纹本体的材料组合,避免同种材料互锁;同时兼顾电偶腐蚀风险,例如钛与铝接触时的处置方式。 4. 装配参数 锁付速度、扭矩与润滑状态。避免高速连续锁付造成局部升温,也避免斜向受力。 5. 按项目评估的防咬合方案 在工况明确之后,再评估合适的防咬合处理路径。 这五条里,前四条是结构性问题,通常在图纸与装配规范阶段就能定下来;第五条要等工况确认后再谈。 |
| 遇到咬死,换材料通常不是第一选择 从上面的成因看,咬死主要来自配合、几何、材料组合和装配,而不是“材料等级够不够”。所以加长钛螺丝定制的处理顺序是:先按咬死位置反推,再判断是改螺纹配合、改结构,还是确实需要调整材料。如果只是偶尔拆装不便,多数情况下不必动材料。 |
| 加长钛螺丝定制材料主线:纯钛 TA1 / TA2 |
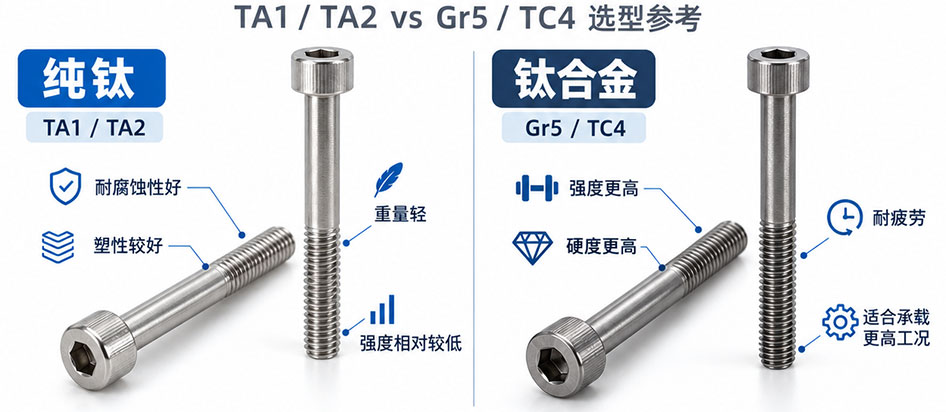
| 项目 | 纯钛 TA1 / TA2(Gr2) | 钛合金 Gr5 / TC4 |
| 主要取向 | 耐蚀、无磁、轻量 | 需要更高强度 |
| 常见硬度区间 | HRC 24–28 | HRC 32–36 |
| 加长钛螺丝定制默认走纯钛 TA1 / TA2:耐蚀性突出,并具备无磁与轻量的特点,适合以耐蚀、无磁为主要诉求的连接位置。如果同时有更高强度要求,再评估钛合金 Gr5 / TC4。 这两类不能简单互换。更换材料之后,锁付参数需要重新确认,不能直接沿用原参数——钛与不锈钢在弹性模量、摩擦特性、表面状态和咬合倾向上都存在差异,即使螺纹规格完全相同,原来适用于不锈钢螺丝的锁付设定也不一定适合钛螺丝。 世世通在钛件上可以生产纯钛 TA1 / TA2,不限于钛合金 TC4 / Gr5 这一类。加长钛螺丝定制具体走哪条材料路线,我们会按你的载荷、介质与无磁要求一起确认。 |
 |
| 提供这 8 项信息,我们可以先给判定 |
| 螺丝图纸,或现有样品 | 拆装频率与锁付工具(手动 / 电动、扭矩设定) |
| 咬死发生的位置(头部 / 螺纹段 / 光杆段)与拆卸方式 | 接触的试剂或清洗剂类型 |
| 内螺纹本体材质(不锈钢 / 铝 / 铜 / 塑料) | 安装空间的限制情况 |
| 螺纹规格与要求的有效啮合长度 | 被夹件材质与厚度 |
| 如果已经有咬死失效件,把失效位置和拆下来的实物照片一起提供,比重新描述一遍结构更有效。 |
| 常见问题 |
| 加长钛螺丝定制常见问题(FAQ) | |
| 问题 | 解答 |
| 加长钛螺丝是不是一定会咬死? | 不是。咬死取决于螺纹配合、螺纹几何、材料组合和装配参数。同一规格的钛螺丝,在不同产线上表现差别可以很大。 |
| 咬死以后,换一批钛螺丝能解决吗? | 通常不能。如果配合和装配参数没有变化,同规格的钛螺丝会重复同样的失效。建议先确认咬死位置,再决定改什么。 |
| 钛螺丝的锁付扭矩,可以沿用原来不锈钢螺丝的参数吗? | 不建议直接照搬。钛与不锈钢在弹性模量、摩擦特性、表面状态和咬合倾向上都有差异,即使螺纹规格相同,也需要重新确认锁付区间。 |
| 加长件为什么比普通长度更容易出问题? | 加长意味着更长的啮合行程和更大的接触面积,摩擦热与粘着倾向都会累积;同时长杆对拧入姿态更敏感,姿态偏差会直接反映到牙面受力上。 |
| 纯钛和 Gr5 应该怎么选? | 以耐蚀、无磁、轻量为主要诉求,通常先评估纯钛 TA1 / TA2;有更高强度要求时,再评估钛合金 Gr5 / TC4。更换材料后,锁付参数需要重新确认。 |
| 加长钛螺丝定制咬死:先按失效位置反推,再定方案 螺纹配合确认 | 螺纹几何与表面状态 | 材料组合评估 | 装配参数确认 需要加长钛螺丝定制?如果您的加长钛螺丝已经出现咬死、拆卸困难,欢迎提供失效件照片、原图纸、拆装参数和使用工况,我们可以先按失效位置反推,给出材料、螺纹配合或装配参数的调整方向。 谢小姐 13149943113 | sst@szsst88.com | www.szsst88.com |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司