高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

采购定制钛螺丝时,不能只看材料牌号、螺纹规格和单颗报价。同样标注为TA2或TC4的钛螺丝,如果头部结构、台阶尺寸、杆部直径、螺纹位置和表面处理不同,实际加工路线、制造难度和成本都可能存在明显差异。
尤其是长钛螺丝、台阶钛螺丝、多段异径及特殊结构钛紧固件,供应商不仅需要确认材料是否符合要求,还需要判断图纸结构是否适合加工、关键尺寸如何控制,以及成品应该通过什么方式验收。
对于设备研发、机械设计和采购人员来说,选择定制钛螺丝厂家之前,建议重点了解以下几个方面。
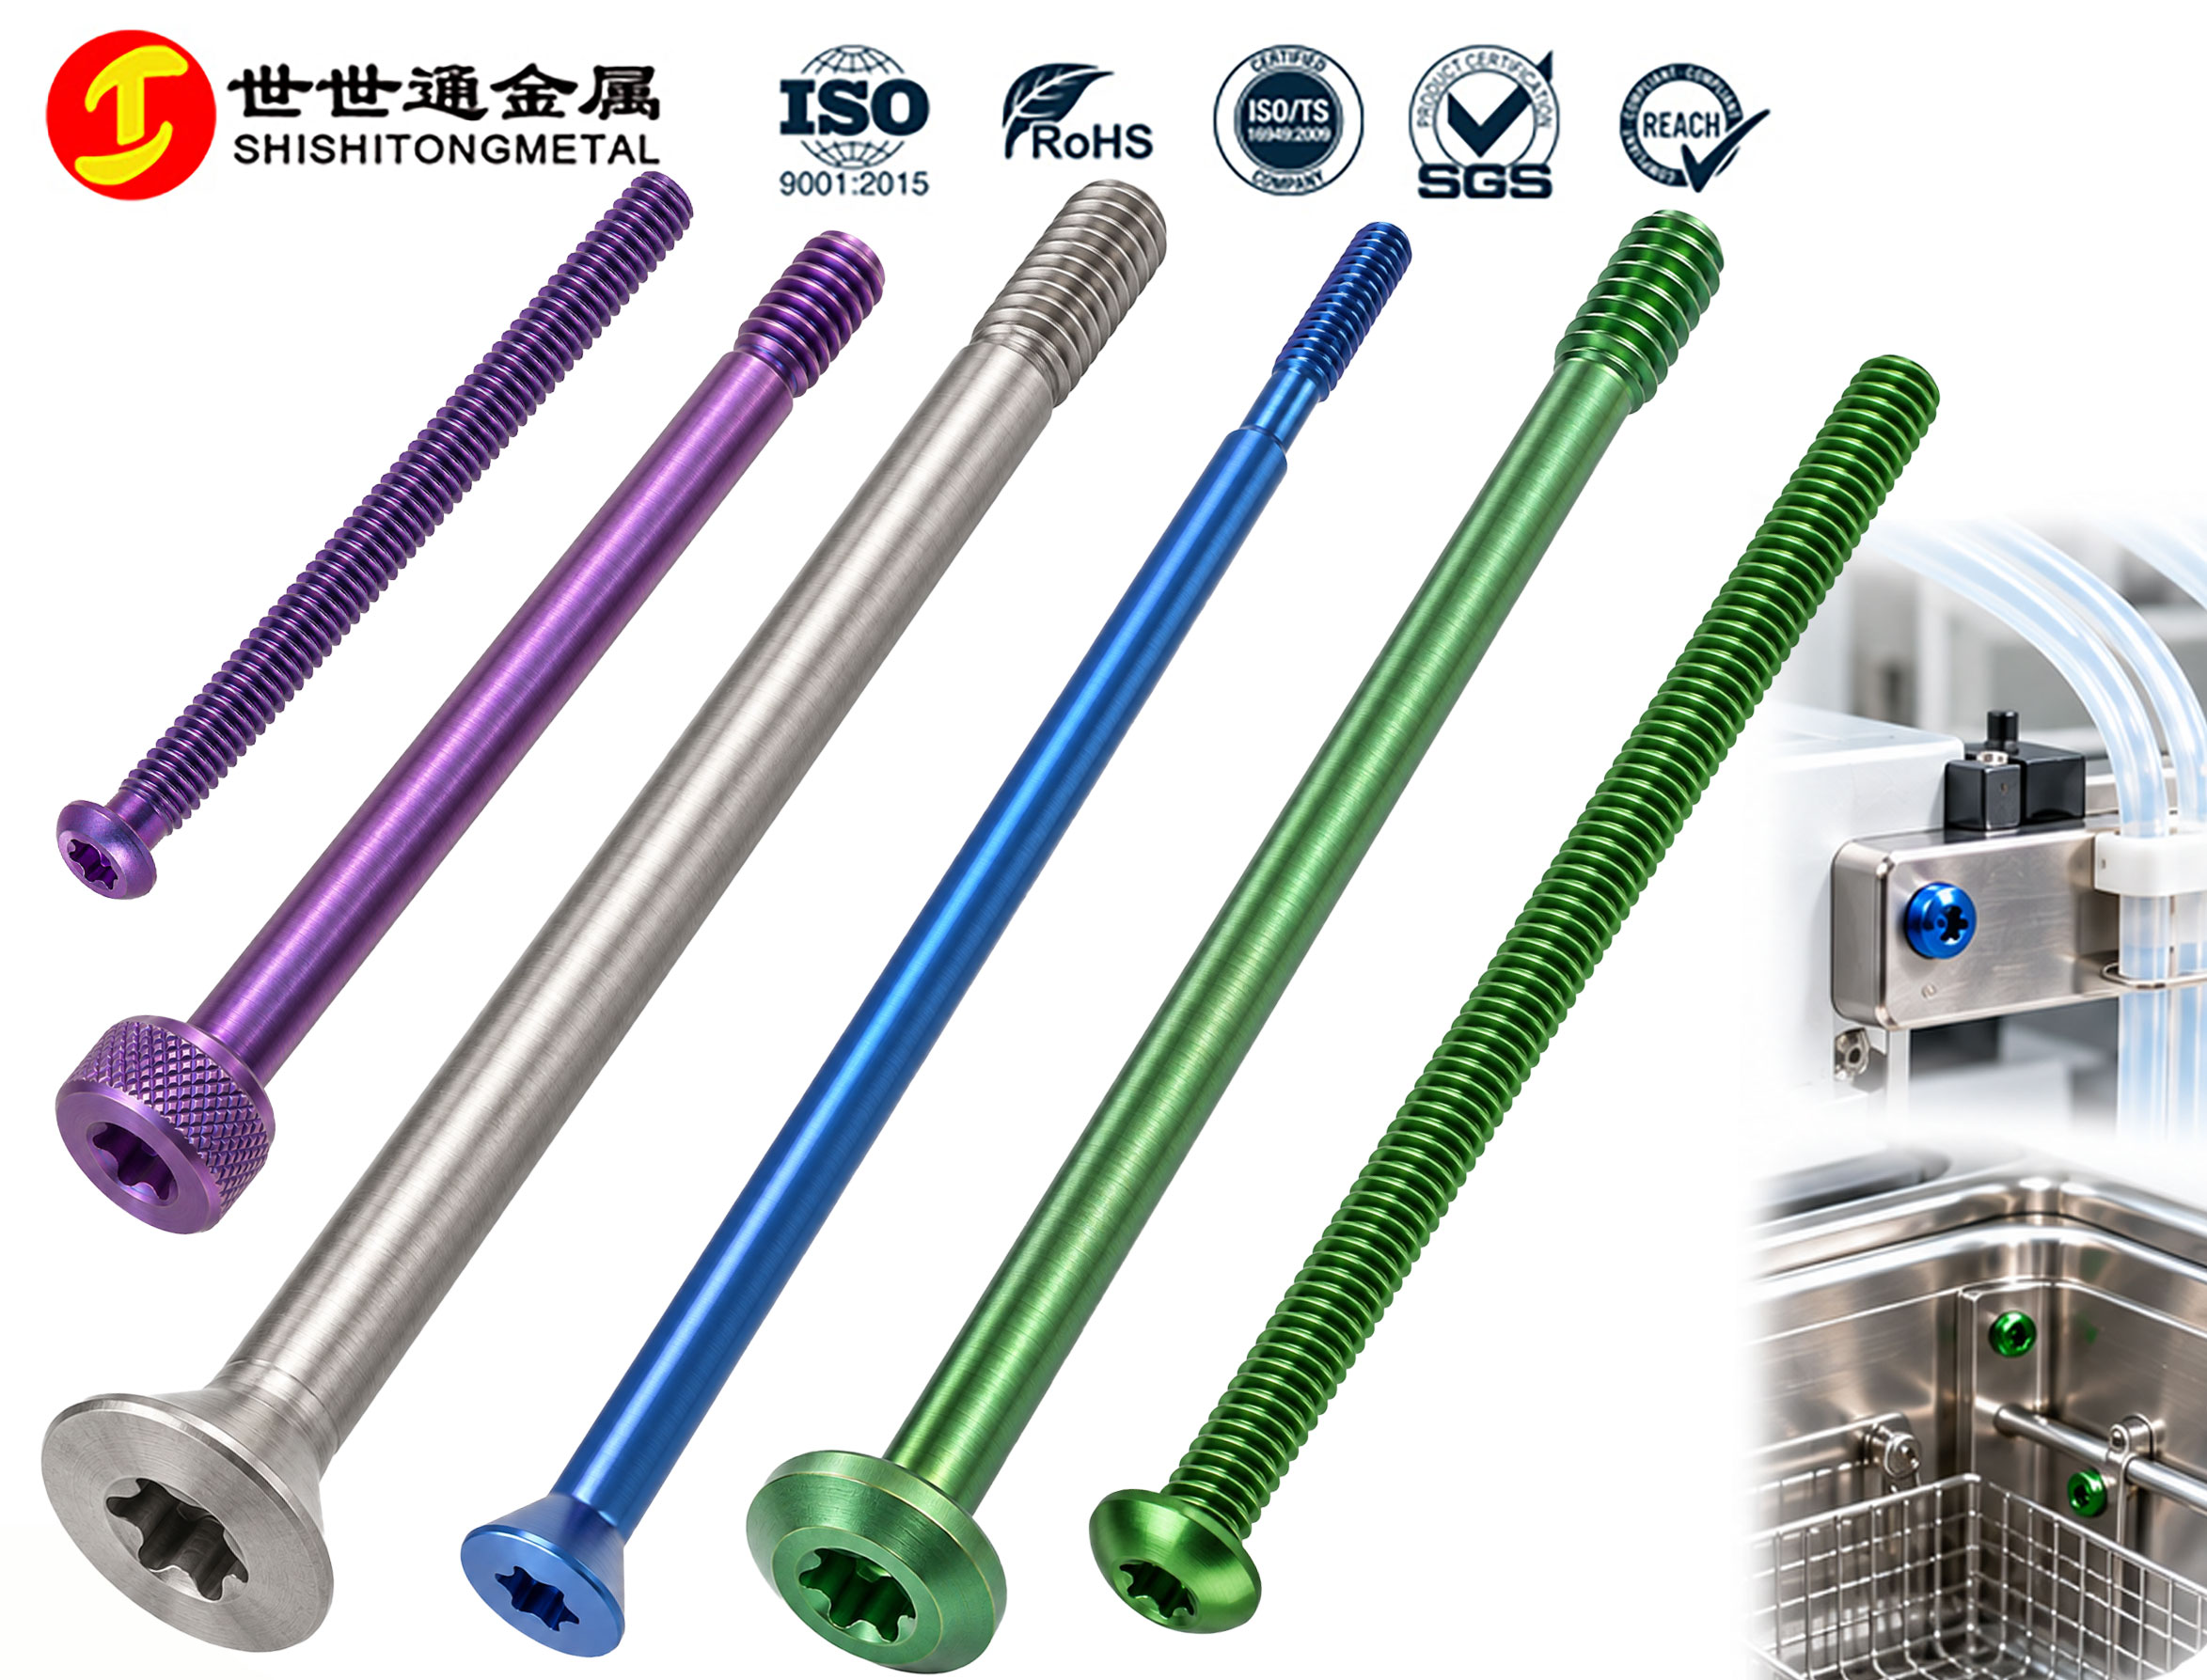
如果需要的是符合现行标准、规格明确的常规螺丝,可以优先考虑标准件供应渠道。但如果标准钛螺丝无法满足设备图纸中的安装、定位或使用要求,就需要寻找具备非标加工能力的厂家。
以下几种情况尤其需要关注。
部分设备安装位置对螺丝头部空间、支承面积和杆部配合有特殊要求。
例如,安装空间有限,需要使用低头或小头结构;设备需要通过肩部定位,则需要控制台阶直径和长度;如果同一颗螺丝存在多个不同直径的杆段,还需要考虑各段尺寸之间的关系。
这些结构不能只按照螺纹规格选择标准钛螺丝,而需要结合配合孔、安装空间和实际功能进行定制。
部分设备需要使用较长的钛螺丝进行贯穿固定或深位连接。此时,除了总长度,还需要关注光杆直径、螺纹起始位置、有效牙长及杆部直线状态。
如果只检查总长是否合格,却没有确认光杆能否顺利穿过安装孔、螺纹能否准确落在锁紧位置,仍然可能出现成品尺寸合格、实际装配不顺的情况。
对于TA1、TA2纯钛长件,还需要结合具体长度、直径和结构评估制造路线,不能直接套用其他材料长螺丝的长度能力。
有些钛螺丝不仅需要普通螺纹,还可能同时包含多段台阶、特殊头型、深驱动槽、轴向孔、横孔或局部特殊螺纹。
例如,真空设备使用的TA2排气孔螺丝,需要保证孔道位置正确、内部通畅;精密设备使用的台阶钛螺丝,则需要关注肩径、肩长及配合关系。
这类产品的难点不只是把外形加工出来,还要保证不同结构之间能够满足实际使用要求。
因此,采购时应重点确认供应商能否根据图纸制定加工路线,并说明关键位置的检测方法。
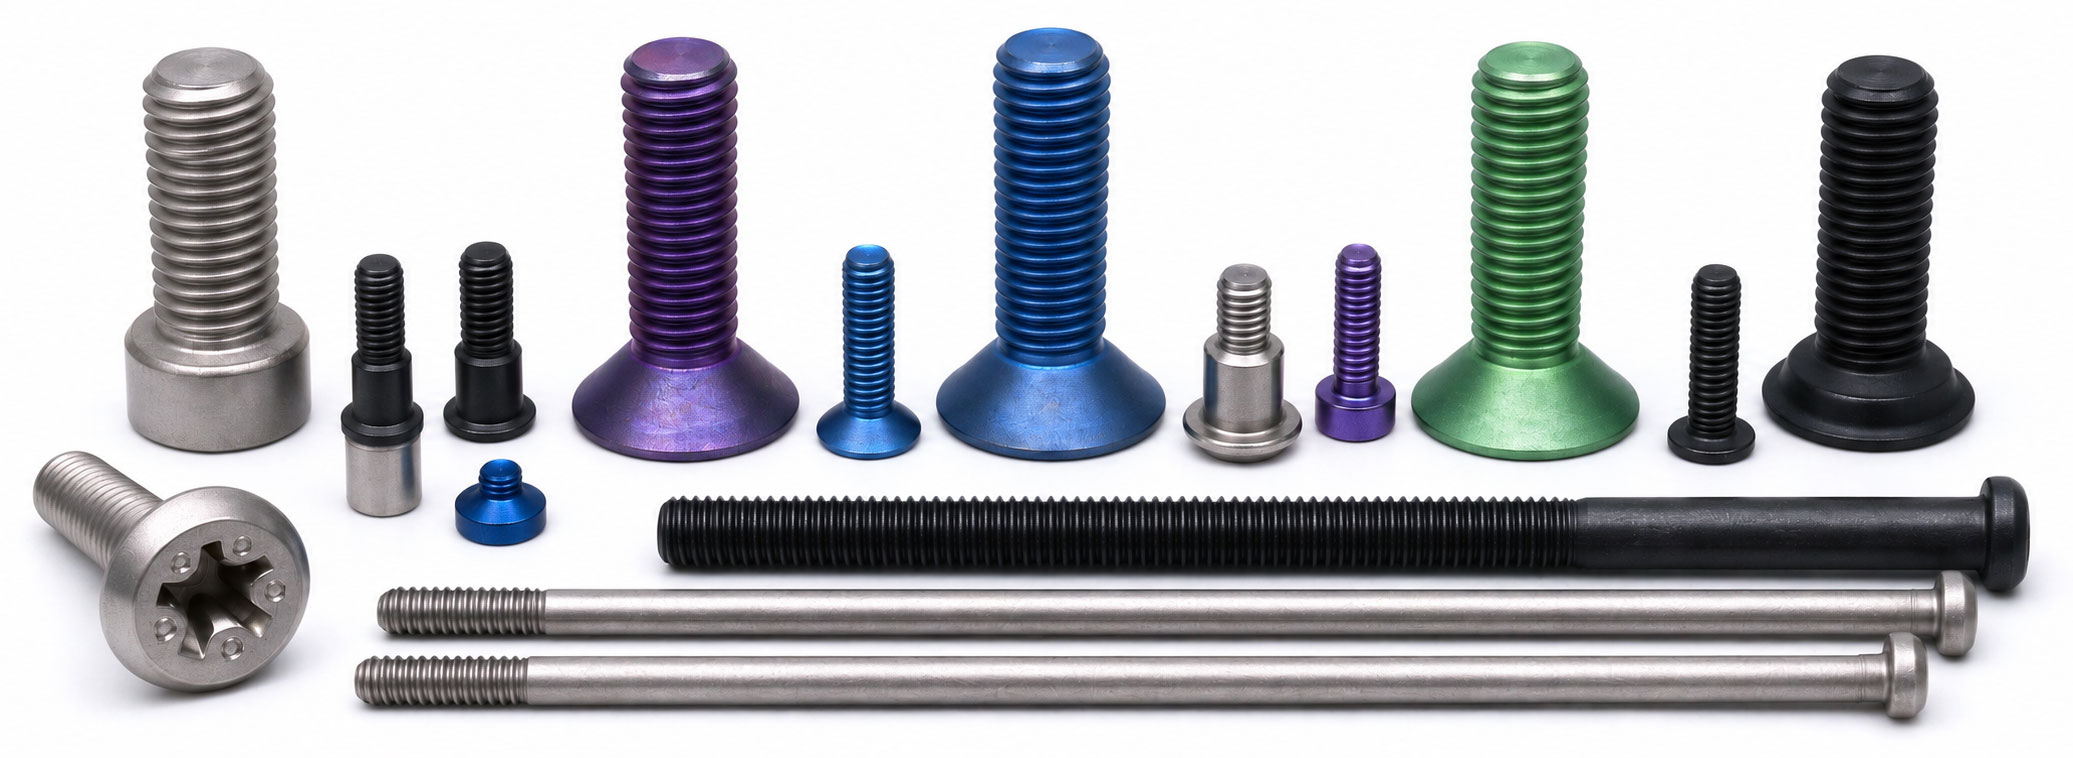
TA2和TC4是定制钛螺丝中经常使用的两种材料,但两者不能简单按照单价或强度高低进行选择。
TA2属于工业纯钛,TC4属于钛合金。两者在材料成分、机械性能和加工特性方面存在差异,应该根据设备工况和产品结构确定。
TA2属于工业纯钛,适用于对指定材料、耐腐蚀性能及材料状态有要求的连接结构。
例如,化工设备、电镀设备、海水相关设备及部分真空设备中的钛螺丝,都需要根据实际使用环境确定材料和结构。
采购TA2钛螺丝时,除了材料牌号,还需要关注:
头部尺寸较大时,材料能否满足对应的成形要求。
多段台阶或特殊杆部是否需要增加车削工序。
带轴向孔、横孔的结构,能否保证孔道位置和内部清洁。
螺纹、台阶和其他关键尺寸能否满足最终装配要求。
TA2可以根据材料状态和产品结构选择冷镦、车削及二次加工,不同结构不能使用同一套加工方案。
TC4又称Grade 5(Ti-6Al-4V),属于钛合金,适用于对强度和重量有综合要求的连接结构。
例如,机器人、精密工业设备和部分运动组件,需要在满足连接载荷的前提下控制零件重量,可以将TC4纳入选材范围。
采购时需要重点确认:
螺纹有效啮合长度是否满足实际受力要求。
低头、小头或深槽结构是否影响头部承载。
多段异径结构是否存在加工基准和尺寸配合问题。
微孔、细槽和特殊螺纹能否满足图纸要求。
与TA2相比,TC4的加工需要更加关注刀具磨损、切削状态、局部发热和加工后的尺寸稳定性。世世通目前以车削、精密机加工为TC4钛螺丝的主要评审路线,具体结构再确定相应工序。
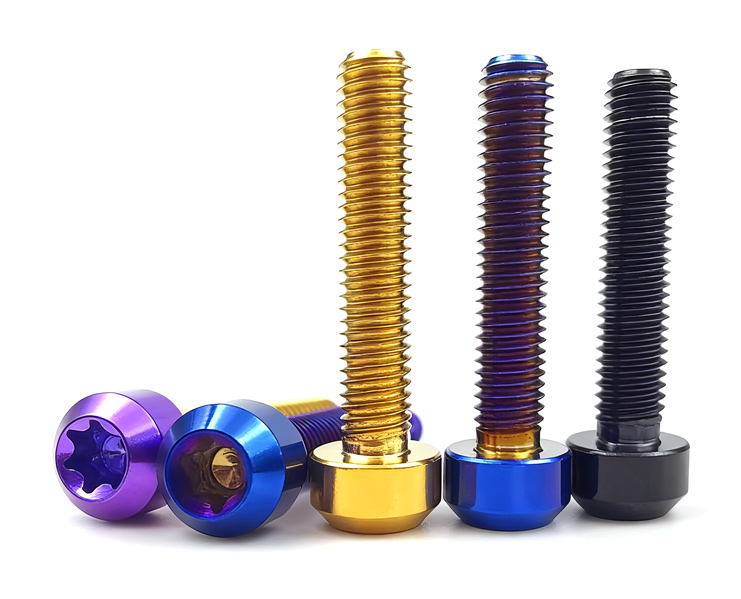
按照ASTM B348/B348M-21退火钛棒材的最低性能参考值:
| 材料 | 最低抗拉强度 | 最低屈服强度 |
|---|---|---|
| TA2 / Grade 2 | 345 MPa | 275 MPa |
| TC4 / Grade 5 | 895 MPa | 828 MPa |
以上为对应标准和退火棒材条件下的材料参考值,不代表成品螺丝的实际承载能力。最终还需要结合螺纹截面、头杆过渡、加工状态和实际受力情况确定。
此外,采购文件应明确材料牌号、执行标准、供货状态及材质证明要求。TA2与Grade 2、TC4与Grade 5的对应关系,也应以适用标准和实际材料文件核实,不能仅凭名称直接替代。
完整的询价资料能够帮助供应商判断加工可行性、核算成本,并提前识别可能影响装配的问题。
建议采购时提供以下信息。
1. 材料要求
明确TA1、TA2或TC4等具体牌号、执行标准、供货状态,以及是否需要提供材质证明和批次信息。
2. 螺纹要求
包括公称直径、螺距、螺纹公差、螺纹长度、起牙位置及有效啮合长度。
3. 产品结构
包括头部直径和高度、杆部直径、台阶尺寸、总长、尾端形状、槽型、槽深,以及轴向孔、横孔等特殊结构。
对于多段异径钛螺丝,建议在图纸上分别标注各段直径和长度,避免只提供总长而遗漏功能尺寸。
4. 表面处理
明确本色清洗、洗白、阳极氧化、微弧氧化或其他指定处理方式,以及颜色、处理区域和处理后尺寸要求。
如果螺纹、台阶或定位面存在配合要求,还需要明确这些位置是按照处理前还是处理后的尺寸验收。
5. 使用条件
说明安装位置、配套零件、受力情况、使用介质、工作温度及是否需要重复拆装。
6. 订单信息
包括样品数量、首批采购数量、预计年度需求量、目标交期和交货地点。
如果有配套零件图、装配剖面图或现有样品,也建议一并提供。对于台阶配合、多段异径及带孔结构,仅凭局部产品照片通常不足以判断完整的加工要求。
同样是TA2或TC4钛螺丝,不同供应商给出的报价可能存在差异。采购时不能只比较单颗价格,还需要确认报价是否建立在相同的材料、加工和验收条件上。
TA2与TC4的材料性能和采购条件不同,即使外形相同,原材料成本和加工方式也可能存在差异。
此外,材料标准、供货状态、原材料规格及材质证明要求,都会影响最终报价。
普通圆柱头钛螺丝、长钛螺丝、多段异径钛螺丝和带孔钛螺丝,实际加工难度并不相同。
例如:
TA2头部较大,需要评估冷镦、预成形或后续车削。
TC4多段异径结构,需要根据尺寸要求安排车削和精密机加工。
带轴向孔、横孔的结构,需要增加钻孔、去毛刺和孔道检查。
特殊槽型和深槽结构,需要考虑槽部加工、剩余厚度和工具配合。
加工工序、材料利用率、模具或刀具投入,以及产品数量,都会影响成本。
钛螺丝可根据具体产品评估本色清洗、洗白、阳极氧化、微弧氧化、阳极氧化后电泳等表面方案。
但表面处理不只是颜色问题。
如果产品有精密螺纹、台阶或配合孔,处理后的膜层和尺寸变化可能影响实际装配。因此,报价时还应明确处理范围、颜色要求、膜层要求及处理后的复检项目。
如果客户只要求普通尺寸检查,与要求材料证明、关键尺寸记录、螺纹量规、孔道检查和专项性能验证的项目,所需的检验工作并不相同。
因此,采购时应明确检测范围、抽样要求、报告内容及批次追溯要求。
只有在材料、加工路线、表面处理、检测和交付条件一致的情况下,不同供应商的报价才具有真正的可比性。
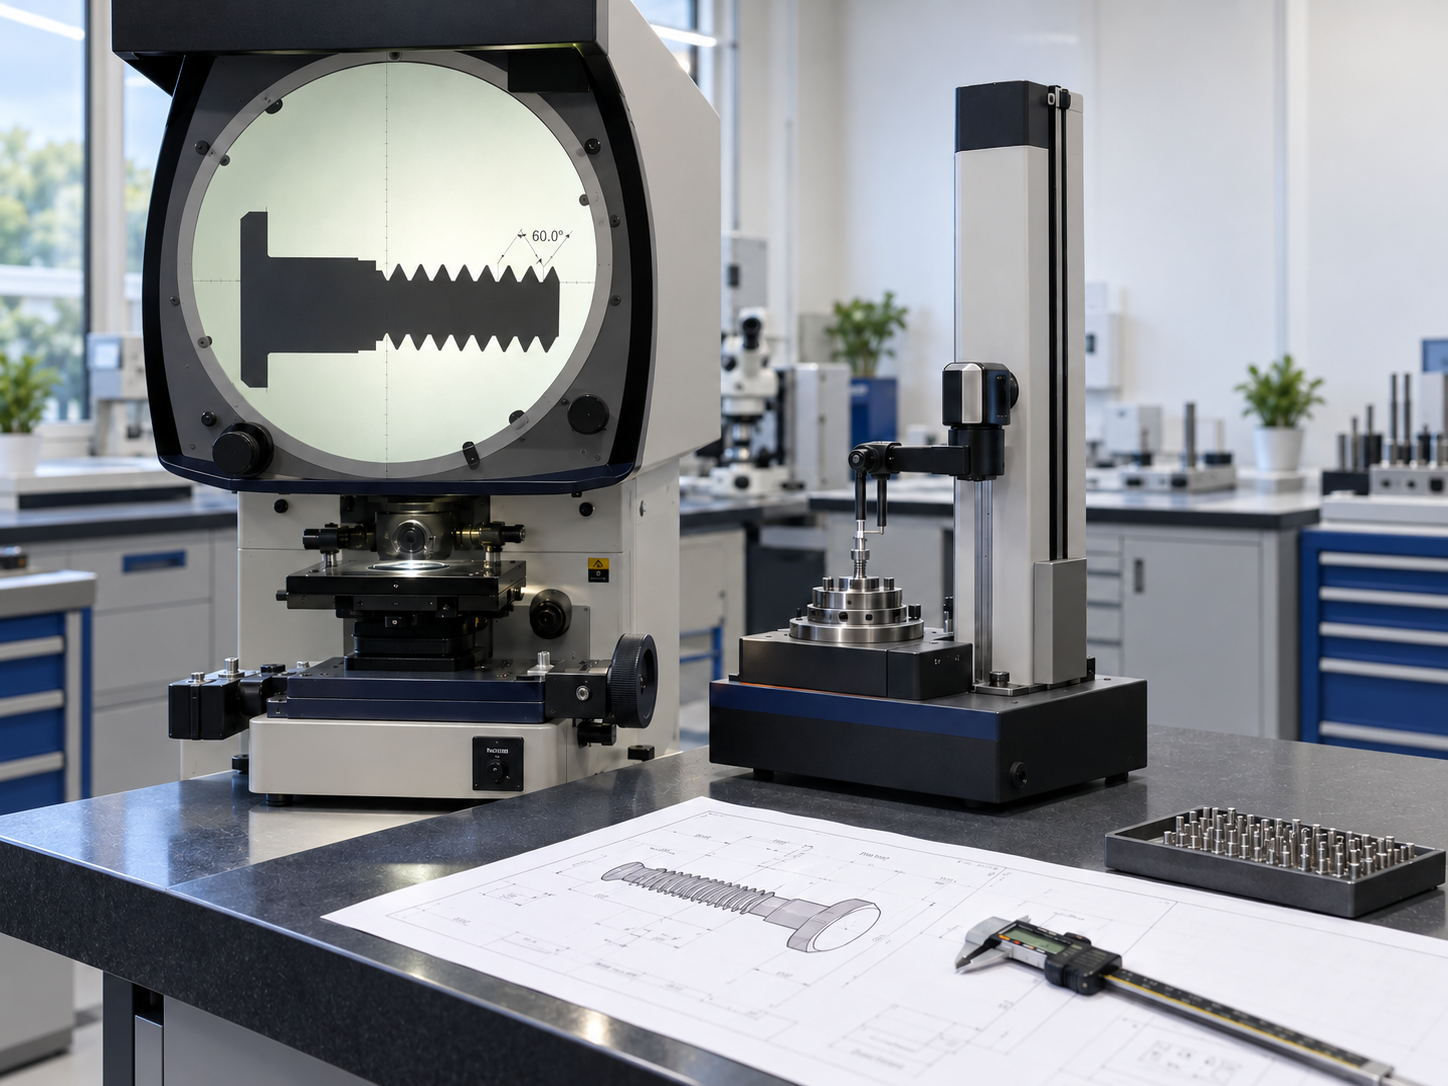
选择定制钛螺丝厂家,不能只看产品图片、设备数量或宣传资料。更重要的是看厂家能否根据图纸解决实际加工问题,并将加工要求落实到成品检测中。
不同钛材不能简单采用相同的加工方式。
对于TA1、TA2,世世通会根据材料状态、头部尺寸和变形量,评估冷镦、车削及二次加工路线。
如果是头部较大、头杆比例特殊的产品,需要先核算材料用量和头部成形条件,再安排相应的成形或局部加工。
对于TC4,则以车削和精密机加工为主要评审方向,根据头部、台阶、螺纹、微孔等结构安排加工顺序。
这样做的目的,是让材料选择和产品结构真正匹配,避免只按照外形安排加工,最后才发现尺寸或功能无法满足要求。
以台阶钛螺丝为例,如果产品同时具有肩径、肩长、多段杆径和螺纹结构,就需要先确定各段尺寸之间的关系。
世世通在图纸评审时,会根据具体结构确认:
肩径和肩长是否影响定位及配合。
多段杆径之间是否存在尺寸关联。
头部与杆部的加工基准如何确定。
螺纹与台阶之间的位置是否影响安装。
哪些尺寸需要重点控制,哪些位置需要增加二次加工。
对于需要定位或导向的结构,还需要明确测量基准,并结合配套孔进行实际装配验证。
普通尺寸合格,不代表多个结构组合后一定能够正常装配。
不同钛螺丝的检测重点并不相同。
| 产品结构 | 重点检测内容 |
|---|---|
| 长钛螺丝 | 总长、杆部直线状态、螺纹位置 |
| 台阶钛螺丝 | 肩径、肩长、各段尺寸及配合 |
| 多段异径钛螺丝 | 各段直径、长度及相对位置 |
| 深槽、低头钛螺丝 | 头高、槽深、槽底剩余厚度及工具配合 |
| 排气孔钛螺丝 | 孔径、孔位、孔道连通、毛刺及清洁度 |
| 精密螺纹钛螺丝 | 螺纹规格、公差、有效牙长及实际配合 |
世世通会根据产品结构和图纸要求,安排相应的尺寸测量、螺纹量规、投影检查、孔道检查及配套装配验证。
对于有特殊功能要求的产品,还需要增加对应的专项检测,不能仅凭外观和普通尺寸报告判断是否合格。
样品阶段不应只确认产品外形是否与图纸一致,还要检查它是否能够完成实际装配功能。
例如:
台阶钛螺丝需要与配套孔进行装配,检查定位和配合情况。
特殊槽型钛螺丝需要使用对应工具试装,检查工具能否正常进入和锁付。
排气孔钛螺丝需要检查孔道是否贯通,以及清洗后是否存在毛刺或残留。
表面处理后的钛螺丝,需要重新检查螺纹、台阶和其他关键配合尺寸。
样品通过后,再明确最终图纸、工艺路线及量产检验要求,避免样品工艺与后续批量生产条件不一致。
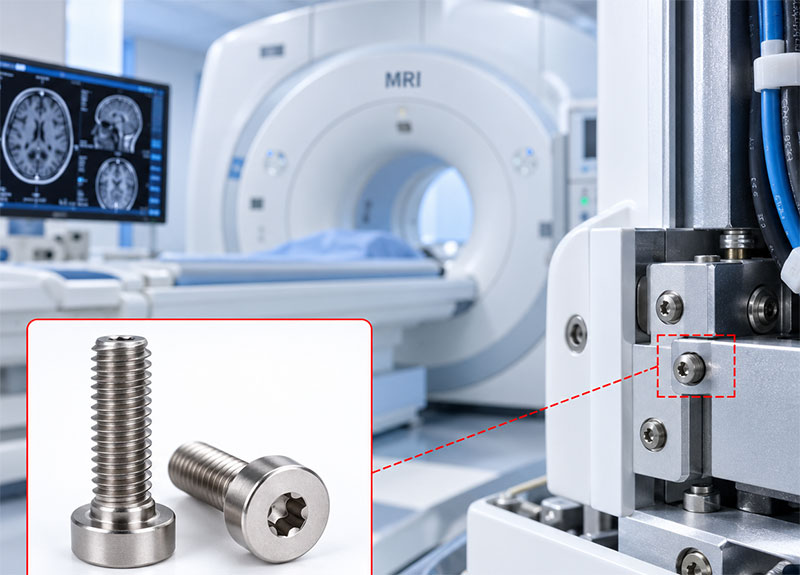
钛螺丝样品合格,并不意味着后续所有批次都会自动符合要求。特别是多段异径、精密配合和特殊表面处理产品,还需要控制生产过程中的变化。
采购文件中建议明确以下事项:
1. 图纸版本统一
以双方批准的最终图纸作为生产和验收依据,避免研发、采购、生产使用不同版本。
2. 材料批次对应
明确材料牌号、执行标准、供货状态及材质证明,确保材料文件能够对应实际生产批次。
3. 关键尺寸持续控制
对肩径、肩长、杆径、螺纹位置、孔径等影响装配的尺寸,明确检测方法和检验要求。
4. 加工工序保持一致
样品通过后,明确采用的加工路线、关键工序和工艺要求。涉及材料、工艺或加工方式变更时,应提前沟通确认。
5. 表面处理后复检
对阳极氧化、微弧氧化及复合处理产品,按最终交付状态检查外观、螺纹和关键配合尺寸。
6. 质量记录和批次追溯
根据订单要求保留材料、加工、检验及表面处理相关记录,确保后续出现问题时能够找到对应批次和工艺信息。
7. 包装和运输防护
对于长钛螺丝、精密台阶及表面要求较高的产品,应采用适当的隔离和防护包装,避免运输过程中出现弯曲、磕碰和表面划伤。
通过这些措施,才能让样品确认的技术要求真正延续到后续批量订单。
深圳市世世通金属制品有限公司始于1998年,专注高难非标螺丝的工程开发与制造,重点加工钛及钛合金、A286/GH2132、Inconel 718/625、17-4PH等特殊材料。
世世通钛螺丝主要规格集中在M1.6–M12,重点涉及TA1、TA2和TC4,可根据图纸评估低头、小头、微型、台阶、多段异径、特殊槽型、中空及排气孔等结构。
针对不同钛材和产品结构,世世通会安排相应的制造路线:
TA1、TA2钛螺丝: 根据材料状态和头部结构,评估冷镦、车削、钻孔及必要的二次加工。对于带孔结构,重点控制孔径、孔位、孔道连通、毛刺和清洗状态。
TC4钛螺丝: 以车削、精密机加工为主要评审路线,结合产品尺寸、槽型、螺纹及特殊结构安排加工工序,重点控制刀具磨损、加工状态和最终尺寸。
台阶及多段异径钛螺丝: 根据肩径、肩长、杆部尺寸和配合要求确定加工基准,必要时采用局部二次加工,并对关键尺寸进行对应检测。
钛螺丝表面处理: 可根据具体产品评估本色清洗、洗白、阳极氧化、微弧氧化及复合电泳等方案,同时关注处理后的螺纹、孔口、台阶和配合尺寸。
从图纸评审、材料确认、工艺开发到样品验证和批量检验,世世通重点解决的是每颗非标钛螺丝在实际制造中遇到的结构、材料和加工问题,而不只是按照图纸加工出相似的外形。
如果您正在寻找定制钛螺丝厂家,欢迎向世世通提交产品图纸、材料牌号、采购数量及使用工况。我们可以根据具体项目评估加工可行性、制造路线、关键尺寸和样品验证要求。
不能仅凭螺纹规格和外形尺寸直接替换。TA2属于工业纯钛,TC4属于钛合金,两者的强度和加工特性不同。更换材料时,需要重新核对连接载荷、危险截面、螺纹配合和安装扭矩,并根据实际工况验证。
可以根据图纸评估。世世通钛螺丝涉及低头、小头、台阶、多段异径、特殊槽型及带孔结构。具体采用冷镦、车削还是二次加工,需要结合材料牌号、结构尺寸和公差要求确定。
需要。如果表面处理改变了螺纹牙侧尺寸或配合状态,可能出现处理前通规合格、处理后装配困难的情况。因此,应提前明确处理后的最终尺寸要求,并在表面处理完成后重新检查螺纹量规和实际配合情况。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司