高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

一个很典型的项目节奏:
第一轮打样,等两周,装上不对——螺纹起点偏了。
改图,第二轮,还是不对——光杆段短了,螺纹吃进了配合面。
第三轮,终于对上,项目已经延了一个月。
三轮里,供应商每一轮都按图做。问题不在加工能力,在图纸上没写的那几件事。
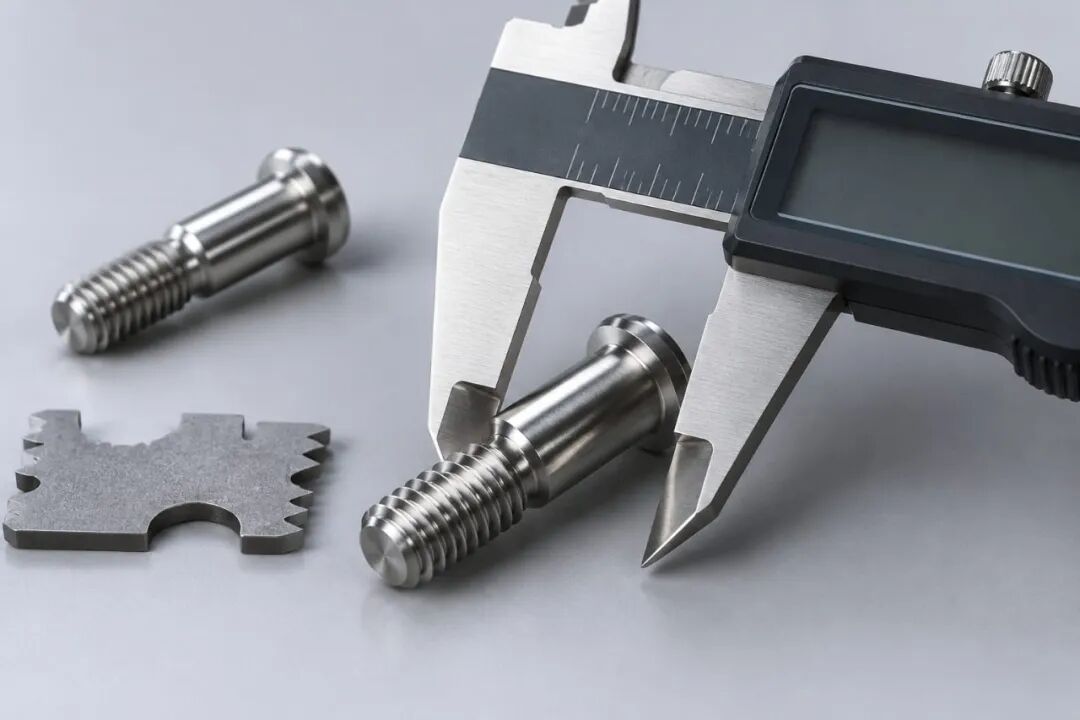
非标螺丝的首件与图纸:图纸上没标的位置,供应商只能按自己的习惯做。
下面五个位置,是打样返工最集中的地方。它们都有一个共同点:不标也能做出来,但做出来的可能不是你要的。
螺纹起点。 从头部往下多少开始有牙?不标,供应商可能从头部下面就搓牙,也可能留一段光杆。这一段差 2 毫米,装配时就顶底或者旋合不足。
光杆与螺纹的分界。 长螺丝上尤其关键。分界位置决定了剪切面落在光杆上还是螺纹上,直接关系到疲劳寿命。
头下圆角。 头与杆的过渡。圆角为零会应力集中,圆角过大又会与沉孔干涉。这个值必须给。
去毛刺标准。 「去毛刺」三个字没有约束力。是手锉、滚筒、还是电解?残留毛刺会在装配时刮伤配合面,也会成为清洁度问题。
测量基准。 总长从哪个面量?头部端面还是支承面?基准不同,同样的数字代表不同的件。
五个都不标,第一轮打样就不可能对。
同一个词在不同厂里含义不同。「光杆」在有的厂指无螺纹段,在有的厂专指研磨配合段。「有效螺纹长度」有的按完整牙算,有的按到收尾算。
所以不是供应商不专业,是行业里没有唯一解释。图纸的功能就是把歧义消掉,而不是把判断留给对方。
写清楚的成本是十分钟。返工一轮的成本是两周加一次物流。
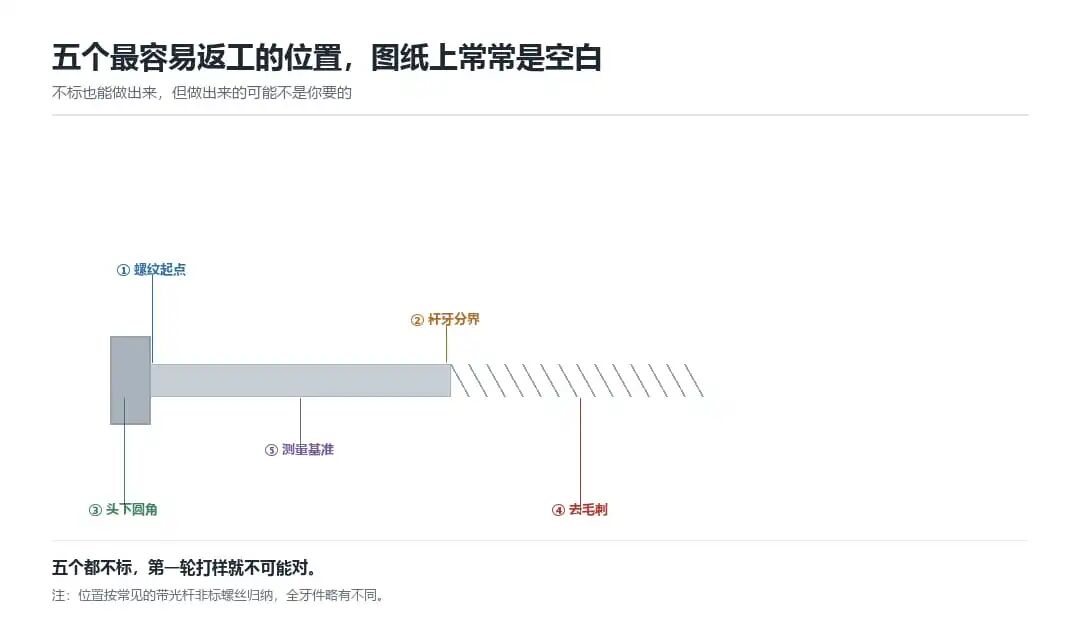
五个最容易返工的位置:螺纹起点、杆牙分界、头下圆角、去毛刺、测量基准。
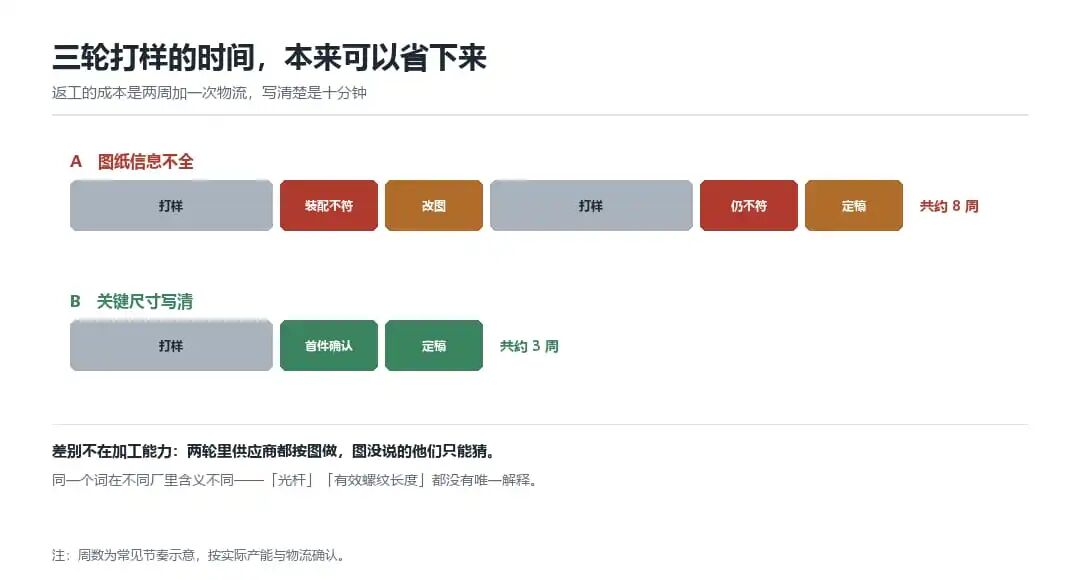
三轮打样约 8 周,关键尺寸写清后约 3 周。
关键尺寸标基准。 每个尺寸后面写清从哪个面量。尤其是总长与头下长度,这两个最容易混。
杆牙分界标位置 + 公差。 不要只写「光杆 20」,要写「支承面起 0 到 20 为光杆,20 到 22 为过渡,22 起为螺纹」。分界处给一个 ±1 的窗口,供应商才敢做。
去毛刺写方法 + 判据。 例如「滚筒去毛刺,不得有手感毛刺,棱边倒圆 R0.1 以内」。有方法、有判据,才有可执行性。
给一个「不许动」的清单。 哪些尺寸是配合尺寸、绝对不能改,单独列出来。这一条能挡住「为了好加工而微调」的行为。
首件不是「装上试试」,而是逐项核对。
尺寸全检。 按图纸逐项测,重点是上面五个位置。
装配验证。 装到实际件上,检查旋合、贴合、干涉。
材质与表面。 材质证明、镀层/钝化记录。
一份首件报告。 把实测值写进报告,和图纸并列。这份报告是后续批量的基准,没有它,第二批又可能漂。
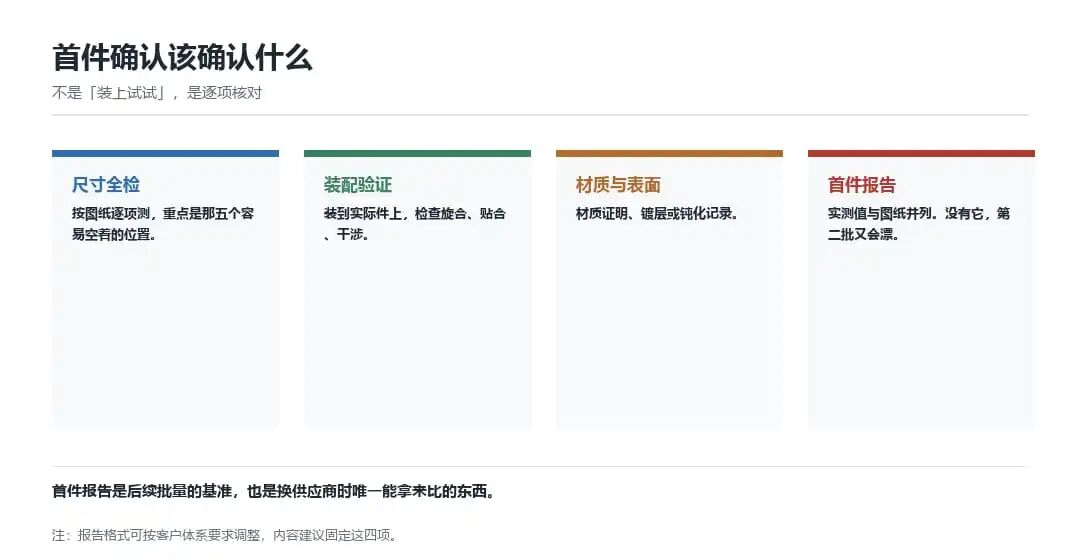
首件确认四项:尺寸全检、装配验证、材质表面、首件报告。
为什么别人家两轮就能打出来?
多数是因为他们把上面五项写进了图纸,或者双方已经合作到「默契」的程度。默契不能复制,图纸可以。
能不能先做一版「大概的」,装上再改?
小批量试装可以,但要清楚这是在花钱买信息。真正定型的件,还是要把图纸补全——否则每次换供应商都要重来一遍。
改图之后要不要重新打样?
看改的是什么。改配合尺寸必须重新打样;改外观、改标记可以不做。判断标准是「这个改动会不会影响装配或受力」。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司