高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

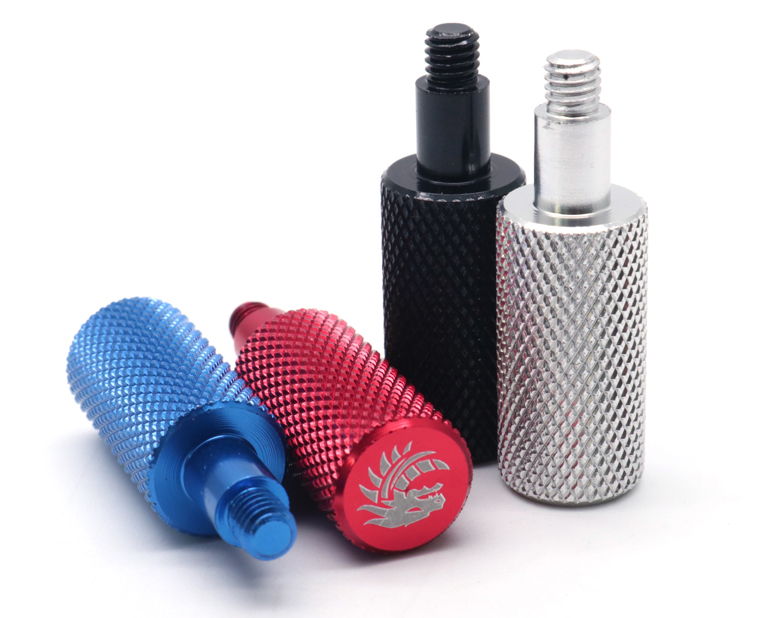
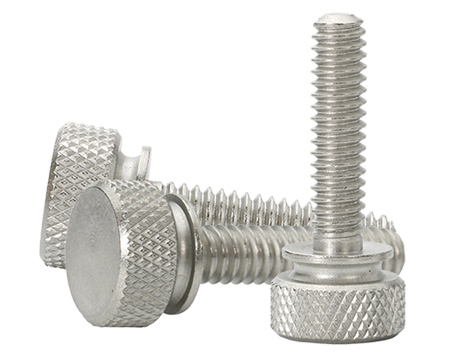
在机器视觉光源调节支架的调节锁紧结构中,超厚滚花手拧螺丝应用十分普遍。依靠滚花头部增大摩擦力,实现徒手拧动、快速调位,不需要借助额外工具。
很多项目在打样阶段只关注滚花花纹外观,忽略滚花属于挤压成型工艺:滚花通过挤压使材料塑性流动形成齿形,坯径、滚花模数、进给参数、材料延展性等都会影响成品齿顶圆、齿根圆以及端部塌边。如果只看花纹,没有管控滚花前毛坯和滚花后成品的关键尺寸,批量交付后很容易出现调节打滑、头下承压面压溃、装配干涉等问题。
核心原则:滚花属于挤压成型工艺,毛坯≠成品。毛坯尺寸要预留挤压余量,滚花前、滚花后两套尺寸都要纳入检验,不能只依靠外观判定产品合格。
滚花不是直接在成品尺寸上加工,而是对预先加工完成的毛坯头部做挤压成型。毛坯基础尺寸决定滚花成品的上限,不能拿成品图纸尺寸直接当作滚花毛坯尺寸。
毛坯头部外径
确认滚花前坯料外径。坯料过大,滚花挤压后外径容易超差;坯料偏小,滚花齿形浅,握持摩擦力不足,手拧调节容易打滑。毛坯外径应根据滚花模数/节距、材料延展性、设备进给和目标齿顶圆直径试滚确认,首件同时测量毛坯与成品,锁定挤压余量。
滚花区有效高度
毛坯上预留的滚花握持区域高度,要满足实际手指握持操作。预留高度不足,滚花后可用握持区域变短,调节手感差。
头下承压面高度与台阶肩径
重点确认肩段直径和头下支承面。滚花挤压的作用力会向下方传递,如果毛坯肩径、头下台阶尺寸不对,滚花加工会挤压变形承压面,后续锁紧受力就容易出现压溃。
毛坯头部总厚
超厚手拧头整体厚度要区分“滚花区高度”和“下部非滚花实体厚度”,避免滚花挤压造成头部整体高度出现不可控变化。

滚花完成,需要核验挤压成型之后的实际成品参数,用来确认是否满足机器视觉支架的调节锁紧工况。
成品齿顶圆直径,即成品最大外径
这是装配干涉的核心尺寸。外径过大,会和支架周边结构发生剐蹭干涉;外径偏小,齿高不足,手拧摩擦力不够,光源调节后容易自行移位打滑。
滚花齿根圆直径
齿根是受力薄弱位置。齿根过浅会造成齿部易磨损;齿根过深,头部实体壁厚被过度削弱,反复手拧锁紧易出现齿部崩裂。测量时应明确测量位置和检具,避免因端部塌边或毛刺造成误判。
实际滚花有效握持高度
对比毛坯预留高度,看挤压后有效握持区是否还能满足人手操作。部分材料挤压会出现材料向上或向下流动,造成实际可用滚花区域缩短。
肩段直径与头下承压面状态
检查滚花加工后头下台阶、支承面是否有被挤压鼓包、变形。头下承压面一旦变形不平,锁紧时受力不均,调节支架锁紧不可靠。建议将“肩径尺寸”和“承压面平面度/鼓包变形”分开检查。
成品头部总高
核对加工完成后整体头部厚度,确认和图纸公差保持一致,并注意滚花区、下部非滚花实体和端部材料流动对总高的影响。
| 检验项 | 毛坯重点 | 成品重点 | 主要风险 | 建议检具/方法 |
|---|---|---|---|---|
| 头部外径/齿顶圆直径 | 预留挤压余量,不能按成品齿顶圆直接下料 | 控制成品最大外径 | 装配干涉/手拧打滑 | 卡尺、千分尺、投影仪 |
| 滚花区高度 | 预留足够握持高度 | 核对实际有效握持高度 | 握持区不足、手感差 | 卡尺、高度仪 |
| 肩段直径 | 保护头下台阶尺寸 | 检查肩径及鼓包变形 | 承压面压溃、锁紧不良 | 卡尺、影像仪 |
| 头下承压面 | 控制支承面高度和台阶 | 检查平面度/鼓包/变形 | 受力不均、锁紧不可靠 | 影像仪、平面度检查 |
| 头部总厚/总高 | 区分滚花区与非滚花实体厚度 | 核对成品总高公差 | 装配高度异常 | 千分尺、高度仪 |
| 齿根圆直径 | — | 确认齿根深度和实体壁厚 | 齿部磨损/崩裂 | 投影仪、影像仪 |
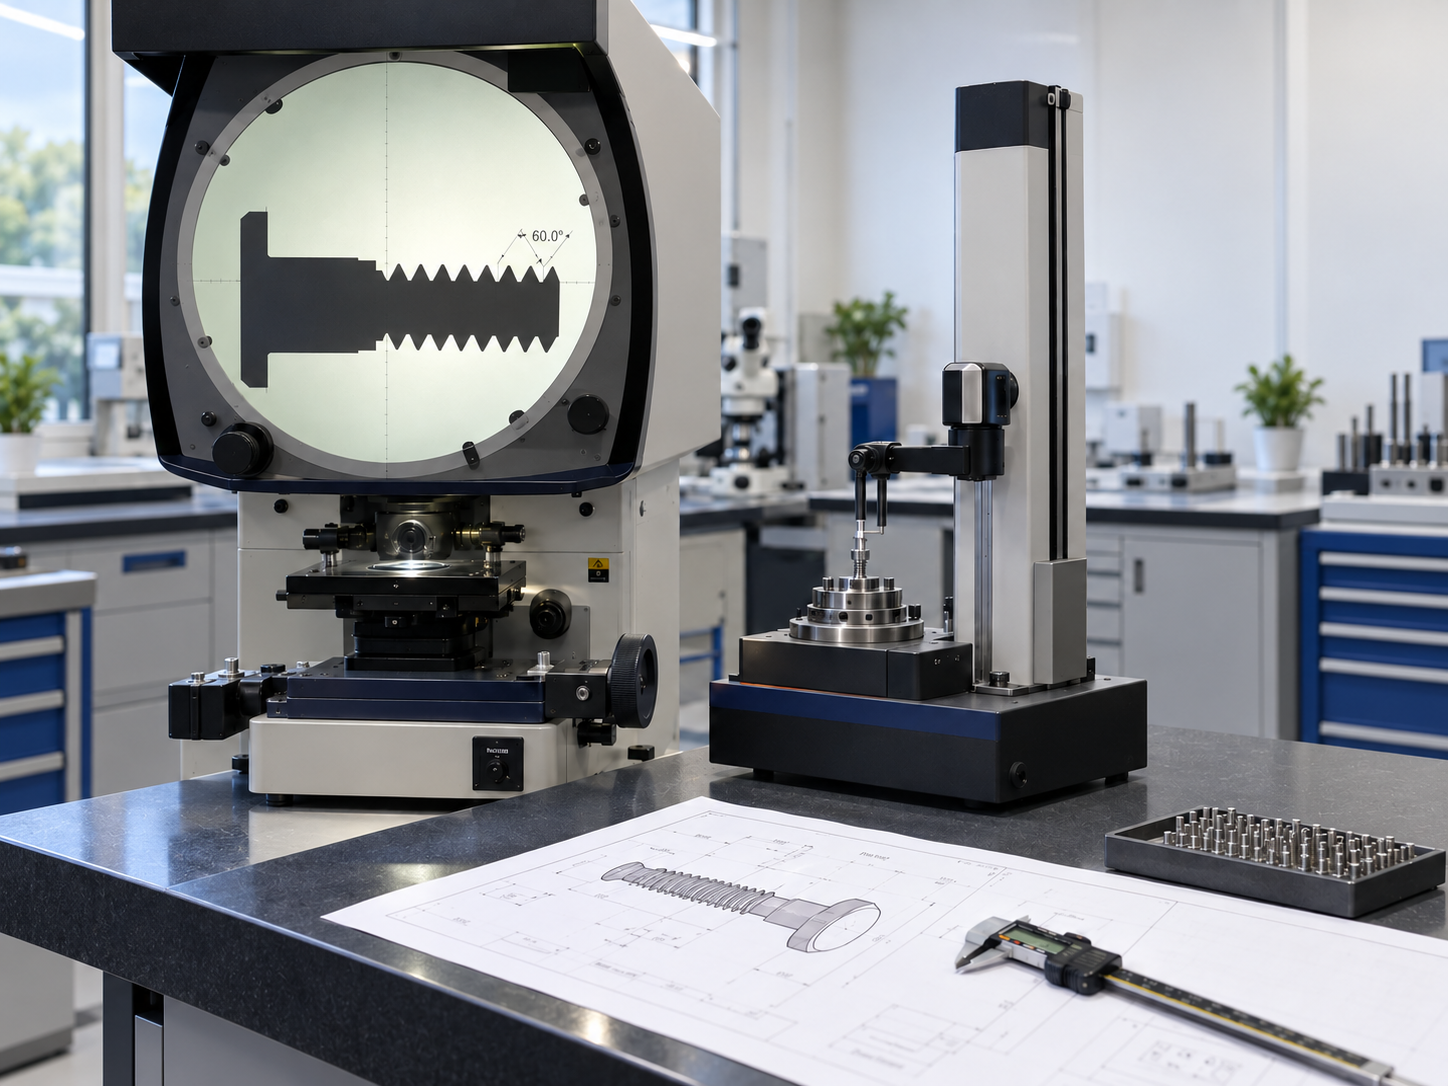
机器视觉光源调节支架使用场景中,手拧螺丝需要反复调节、锁紧,滚花尺寸管控不到位,常见问题集中在三类:
只看花纹好看,忽略毛坯余量 → 滚花后外径异常,出现装配干涉或手拧打滑;
忽视头下肩段、承压面保护 → 滚花挤压变形支承面,锁紧受力不良;
滚花区高度预留不合理 → 实际握持区域不足,调节操作手感差。
因此,滚花手拧螺丝的检验不能只做外观判定。建议在首件和批量抽检中同时保留毛坯、成品两套尺寸记录,重点锁定坯径余量、齿顶圆、齿根圆、肩径与承压面状态。
如果你正在做滚花手拧螺丝打样,建议把毛坯图和成品图一起发来。我们可以帮你核对滚花余量、肩部承压面和关键检验项,并提供工程评审与询价服务。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司