高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

| 特殊头型螺丝定制:标准螺丝头部不适配,如何按设备要求加工? 头径、头高、头部轮廓按图定制|从结构评审到成形与检验 |
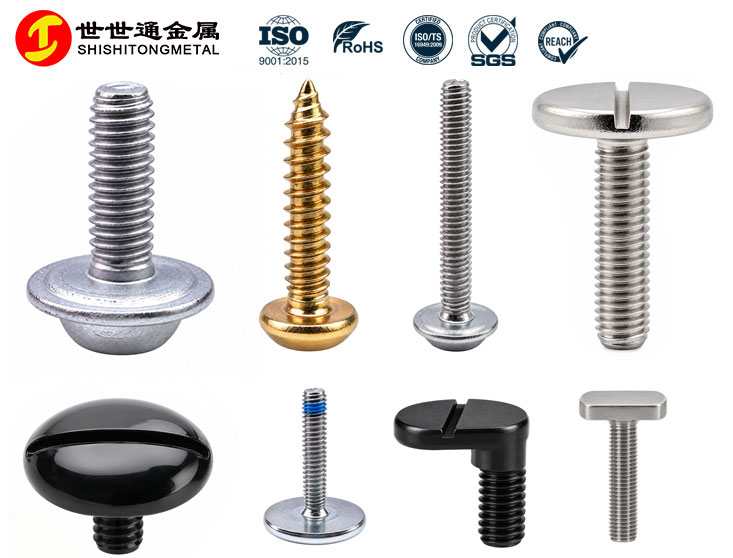
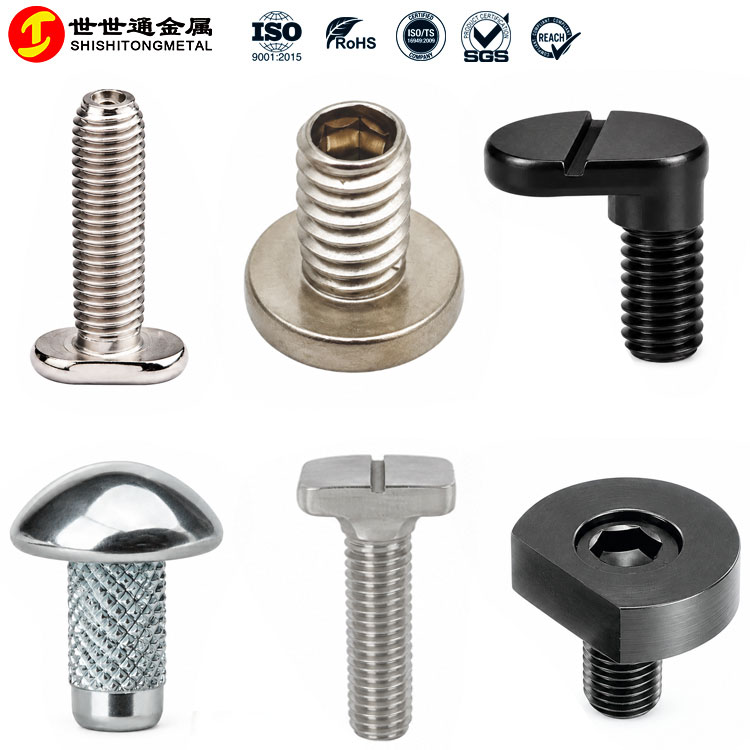
依据设备安装工况与空间边界,定制螺丝头部外形、头径、头高、厚度及驱动槽型。 经图纸评审、模具开发、成型工艺规划与可选二次加工,实现头部与结构适配,解决标准螺丝常见的安装干涉、支撑面积不足、端面贴合差等装配痛点。 |
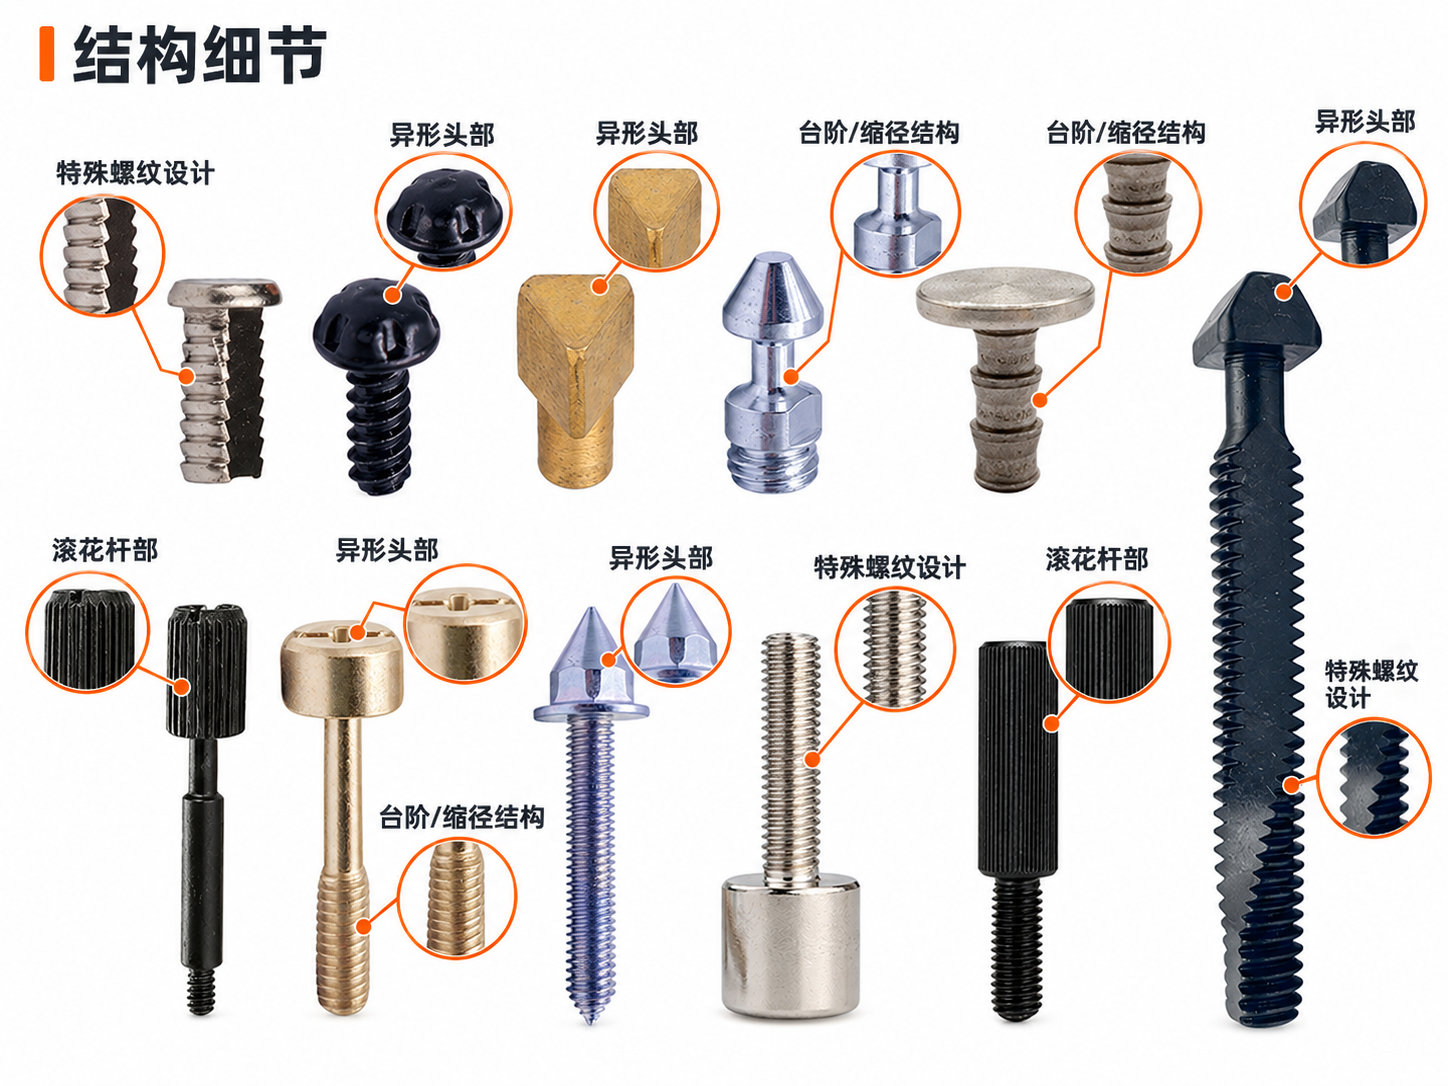
螺纹对上,不等于装得上 即便螺纹规格一致,标准头型仍容易出现: ・头径不足 → 支撑覆盖不够 ・头高超标 → 与周边结构干涉 ・头部 / 槽型不适 → 贴合不紧、工具无法作业
强行使用标准件,通常只能靠加垫片、改安装位、加工配套件妥协,既增加工序成本,又埋下装配隐患。定制头型,从源头匹配设备安装边界。 |

| 一、普通标准螺丝头型固定,为什么难以满足特殊安装需求? |
| 头部尺寸不匹配 | 现有螺纹匹配机器的情况下,部分安装位置需要更大的支承覆盖范围,但标准螺丝头径随螺纹规格固定,无法更改;要么头太高顶到别的零件、发生干涉;要么头太小,支撑面不够,压不牢、压痕大、局部应力超标; |
| 安装位置特殊 | 装配位置偏、有遮挡、自动化锁付,标准头位置不好对刀、容易跳批、打滑;外形挡住批头进入路径。想实现扁平避让、单边削位、圆弧支撑等功能,但市面上买不到现成现货。 |
| 支承要求特殊,接触面不匹配 | 需要圆弧自定位、宽面分散压力、局部避让,标准平面盘头大小、沉头角度已固定死,满足不了贴合要求。沉头角度度数不匹,贴不平、翘起来。 |
| 头部覆盖范围 安装空间 支承贴合 工具操作方式 |
| 二、世世通的具体解决动作 |
| 🎯 针对痛点一:头部尺寸不匹配的解决动作 |
| 1. 非标头径/头厚定制:螺纹规格不变,重新开模调整头部外径和厚度。定制超大法兰面来分散压力,或做极小径/超薄头来避开干涉。 2. 过渡R角与受力面优化:针对压不牢、应力超标,优化头部与杆部的过渡圆角,增加有效接触面积,将支撑面从点接触优化为面接触。 3. 冷镦+CNC复合工艺:扩径比例较大时纯冷镦易开裂,采用冷镦粗成型 + CNC精车/铣削头部支撑面,保证内部金属流线强度与尺寸精度。 4. 检测保障:使用二次元影像仪全检头部外径、厚度及头下R角,确保不干涉且支撑面垂直度达标。 |
| 🎯 针对痛点二:安装位置特殊的解决动作 |
| 1. 异形头部避让设计:打破常规限制,通过CNC铣削定制单边削平(D型头)、双面削位、阶梯避让头、偏心头,确保狭窄空间内批头能垂直进入并贴合受力。 2. 自动化锁付槽型优化:针对对刀难、易跳批,重新设计驱动槽。如加深标准梅花槽、采用带中心柱的防盗梅花,或定制导向角,让批头顺利入槽,提升自动打螺丝成功率。 3. 定制化专用检具:定制避让部位的仿形检具和槽型塞规,确保每一批货的异形避让尺寸和槽深完全一致,降低因尺寸偏差带来锁付卡顿概率。 4. 打样前置验证:打样阶段要求客户提供批头或机械臂装配环境参数,世世通按装配空间做3D模拟或实物避让测试后再开模。 |
| 🎯 针对痛点三:支承与接触面不匹配的解决动作 |
| 1. 非标沉头角度定制:脱离标准90°或82°,根据客户孔位实际角度,定制85°、100°等特殊度数沉头,或定制带R角过渡沉头,确保严密贴合,大幅改善贴合,减少装配翘起现象。 2. 球面/弧面自定位支承头:针对圆弧面需求,设计球面带垫圈或头部底面带弧形的定制螺丝。装配时能自动微调角度,补偿孔位公差,实现自适应贴合。 3. 局部避让与宽面分散:在头部底面加工出特定避让槽(让开焊缝或凸起),或者定制超宽平盘头、加大法兰盘,将锁紧力均匀分散到整个接触面上。 4. 面轮廓度高精度检测:将接触面的面轮廓度、沉头角度作为重点控制公差,使用轮廓仪和高精度影像仪检测,提供首件检验报告(FAI)随货交付。 |

| 三、世世通落地这三类方案的核心底气 |
| 01 | 不做“表面文章”的组合工艺 这三个痛点,单靠普通冷镦做不出来,单靠纯CNC加工成本又太高。世世通采用“冷镦成型 + 多轴CNC二次精加工”的组合工艺,较好平衡了结构强度与异形尺寸的精度(关键尺寸可做到±0.03mm)。 |
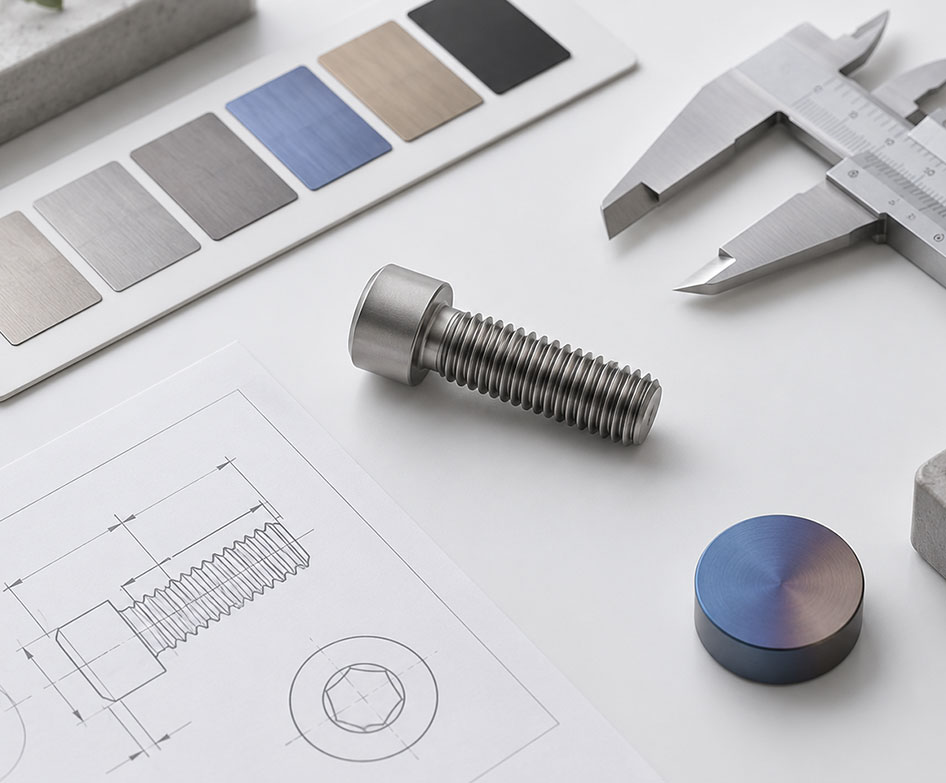
| 02 | DFM前端拦截与3D模拟 客户发来图纸或只说明“装不进去/压不平”,我们的工程团队先做可制造性评审,帮客户出3D模拟干涉图和修改建议,拿着方案去改模,而不是拿着图纸瞎报低价。 |
| 03 | 首样装配验证与封样交付 这三个痛点都属于 “功能尺寸” 痛点。在这种情况下我们会先将样品做出来后加急快递给客户确认,关键尺寸连同装配判定标准一起签样封存。量产阶段前做的出样试验,有助于后续批次产品一致性。 |
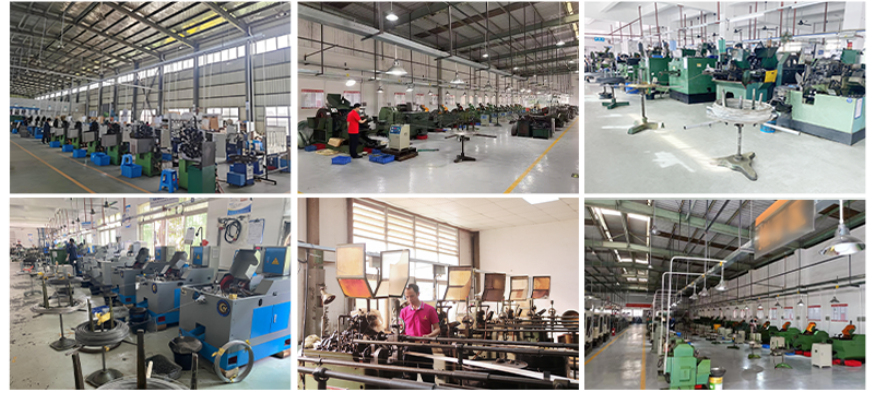
| 图纸评审 模具设计 多工位成形 二次加工 样品验证 |
| 四、选择世世通定制特殊头型螺丝 |
| 01 | 结构不匹配的问题 可按图纸实现以下头部特征:
|
| 02 | 公差范围的问题
|
| 03 | 工程化管控的问题
|
| 04 | 交付资料的问题
|

| 五、特殊头型螺丝的质量检验重点 |
| 头部结构越特殊,越需要关注头部尺寸、成形状态和实际装配要求。世世通根据客户图纸及产品结构,重点检查以下项目: |
| 头部尺寸 | 检测头径、头高、台阶高度、削边尺寸、偏心量、异形外轮廓;避免头部过大产生干涉、头高异常导致沉头贴不平、限位台阶定位失效。 |
| 头部成形 | 核查头部填充饱满度、边角缺料、成型开裂、偏心、压伤崩边。头部填充不足会直接降低抗扭极限,成型偏心容易造成装配偏斜、批头打滑。 |
| 槽型尺寸 | 检测槽宽、有效槽深、槽底剩余壁厚、槽底圆角、槽位对中性,壁厚偏薄,锁付时容易崩槽、打滑;槽深不足会造成批头咬合不到位,自动化锁付故障率升高。 |
| 头杆连接 | 检测头杆过渡 R 角、头部与螺杆同轴度、台阶根部轮廓;排查过渡位置微裂纹、折痕、台阶高低差。头杆交接属于应力集中位置,该部位不良容易在锁紧受力后出现头部断裂。 |
| 螺纹质量 | 按抽样方案使用对应规格螺纹通止规检验;核查牙型饱满度、烂牙、牙峰毛刺、螺距偏差,管控螺纹中径。螺纹缺陷会引发拧入卡滞、滑牙。 |
| 装配验证 | 与配套零件进行实际装配,检查干涉、贴合及工具操作情况。按抽样方案使用对应规格螺纹通止规检验;核查牙型饱满度、烂牙、牙峰毛刺、螺距偏差,管控螺纹中径。螺纹缺陷会引发拧入卡滞、滑牙。 |
| 头部尺寸 成形状态 槽型尺寸 头杆连接 螺纹 实际装配 |
| 六、特殊头型螺丝定制常见问题 |
| 1. 特殊头型螺丝可以按照客户图纸定制吗? |
| 可以。世世通可根据客户图纸或样品,对头部形状、直径、高度、厚度、槽型及杆部结构进行评估和定制。 |
| 2. 特殊头型螺丝可以采用冷镦工艺生产吗? |
| 需要结合材料、头部体积及变形量判断。适合冷镦的结构可以采用单工位或多工位成形;部分特殊轮廓则需要结合车削、铣削等二次加工。 |
| 3. 特殊头型螺丝如何保证头部尺寸? |
| 根据产品结构确定成形模具和加工路线,通过首件检查、过程巡检及成品检验,对头径、头高、头部轮廓和其他关键尺寸进行控制。 |
| 4. 定制特殊头型螺丝需要提供什么资料? |
| 建议提供二维图纸、三维图纸或实物样品,并明确材料、螺纹规格、头部关键尺寸、表面处理、采购数量及验收要求。 |
| 七、世世通特殊头型螺丝定制 |
| 特殊头型按图定制,让螺丝头部适配设备安装结构 |
 |
| 特殊头型螺丝定制咨询 深圳市世世通金属制品有限公司 提供图纸或样品,沟通头部结构与加工要求 |
| 立即联系我们,获取技术咨询 服务热线:131-4994-3113 公司邮箱:sst@szsst88.com |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司