高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

PVD腔内夹具用TA2排气螺丝到货后,如果孔径检查符合图纸、外螺纹也能过规,是否就可以判定内部结构合格?对于采用轴向通孔的连接,尤其孔道较深时,还要确认孔有没有偏向一侧牙根,把局部壁厚削得过薄。
这类问题容易在验收中漏掉:外部尺寸看起来正常,孔也贯通,但孔与外部受力轮廓的位置关系已经改变。要解决它,采购、工程和制造需要约定同一套基准与检查方法,不能只追加一句“孔要居中”。
在设备已批准使用TA2的固定位置,世世通的评审重点是先找出偏差出现在哪一段,再把孔轴、螺纹基准和最薄壁厚对应起来,确定需要调整的装夹或钻孔条件。
孔径检查关注孔有多大,外螺纹检查关注相应的牙型与配合要求;两项分别合格,并不自动说明内孔处在正确的位置。一个整体偏向一侧的孔,仍可能保持合格孔径,并让相应针规通过。
真正影响局部余量的是:在同一个深度位置,孔壁距离实际牙根或其他外部薄弱轮廓还有多少材料。孔轴向一侧偏移时,两边壁厚会变得不均匀;只看外径和孔径的名义差值,会把这个位置偏差漏掉。
孔口居中也不能代表深处居中。入口、出口和孔深处是不同观察位置,端面照片或投影只能说明可见孔口的相应情况,不能直接证明整段孔道的最小壁厚。
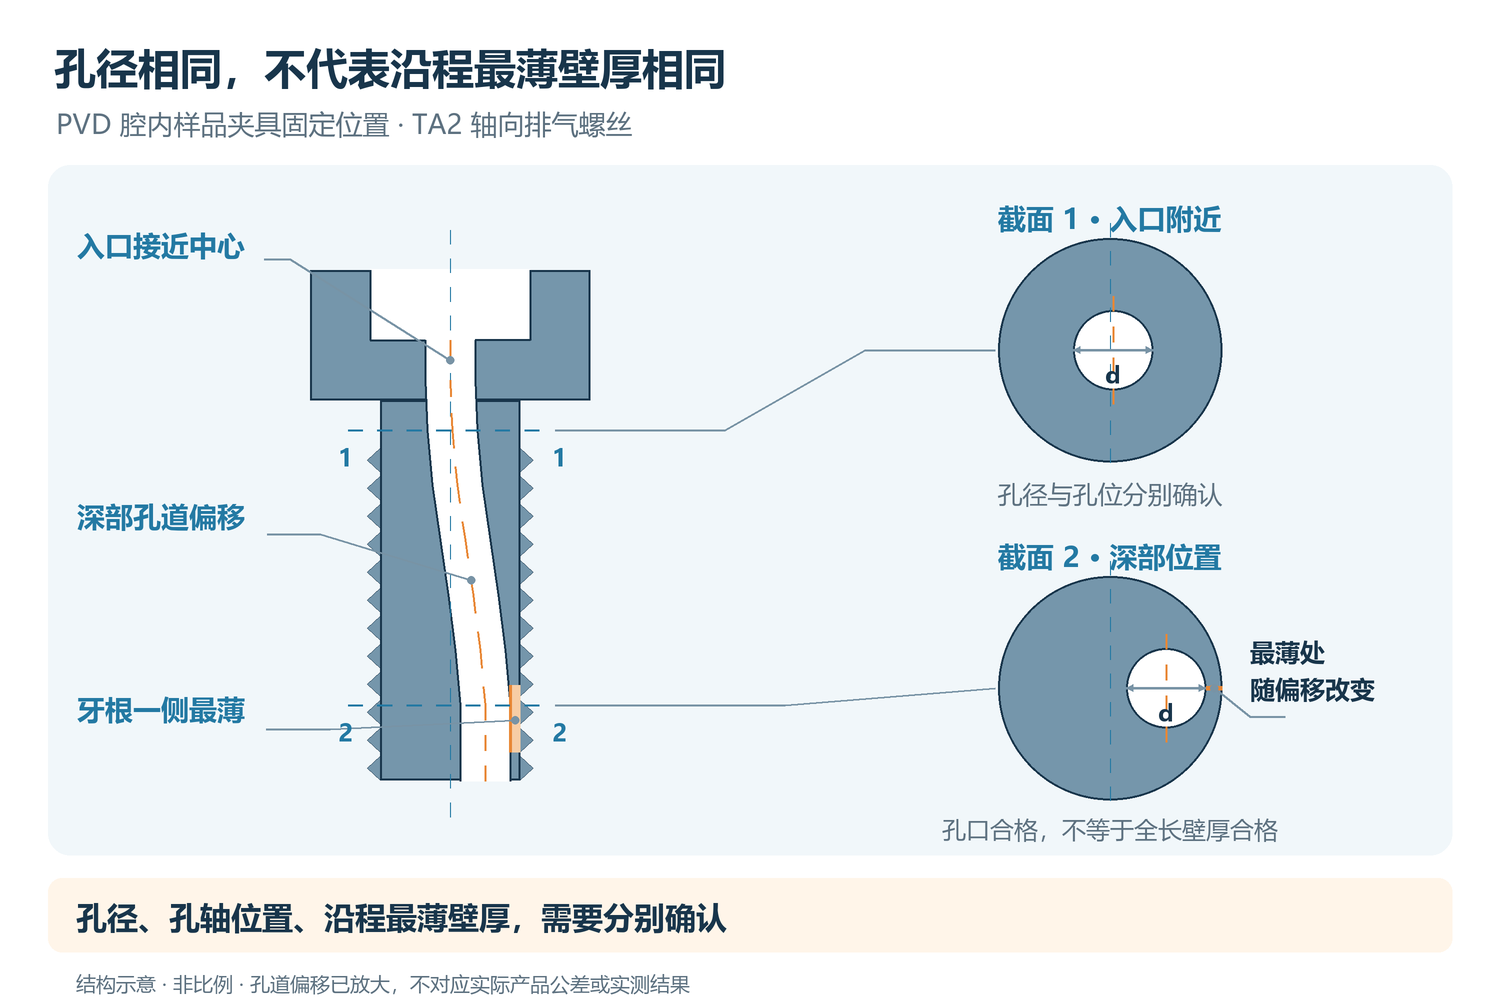
因此,验收要求需要分别回答四件事:孔径是否在范围内,孔相对哪个基准定位,要求覆盖多长的孔段,最小剩余壁厚怎样确认。把这四项分清,才知道一次“过检”实际覆盖了什么。
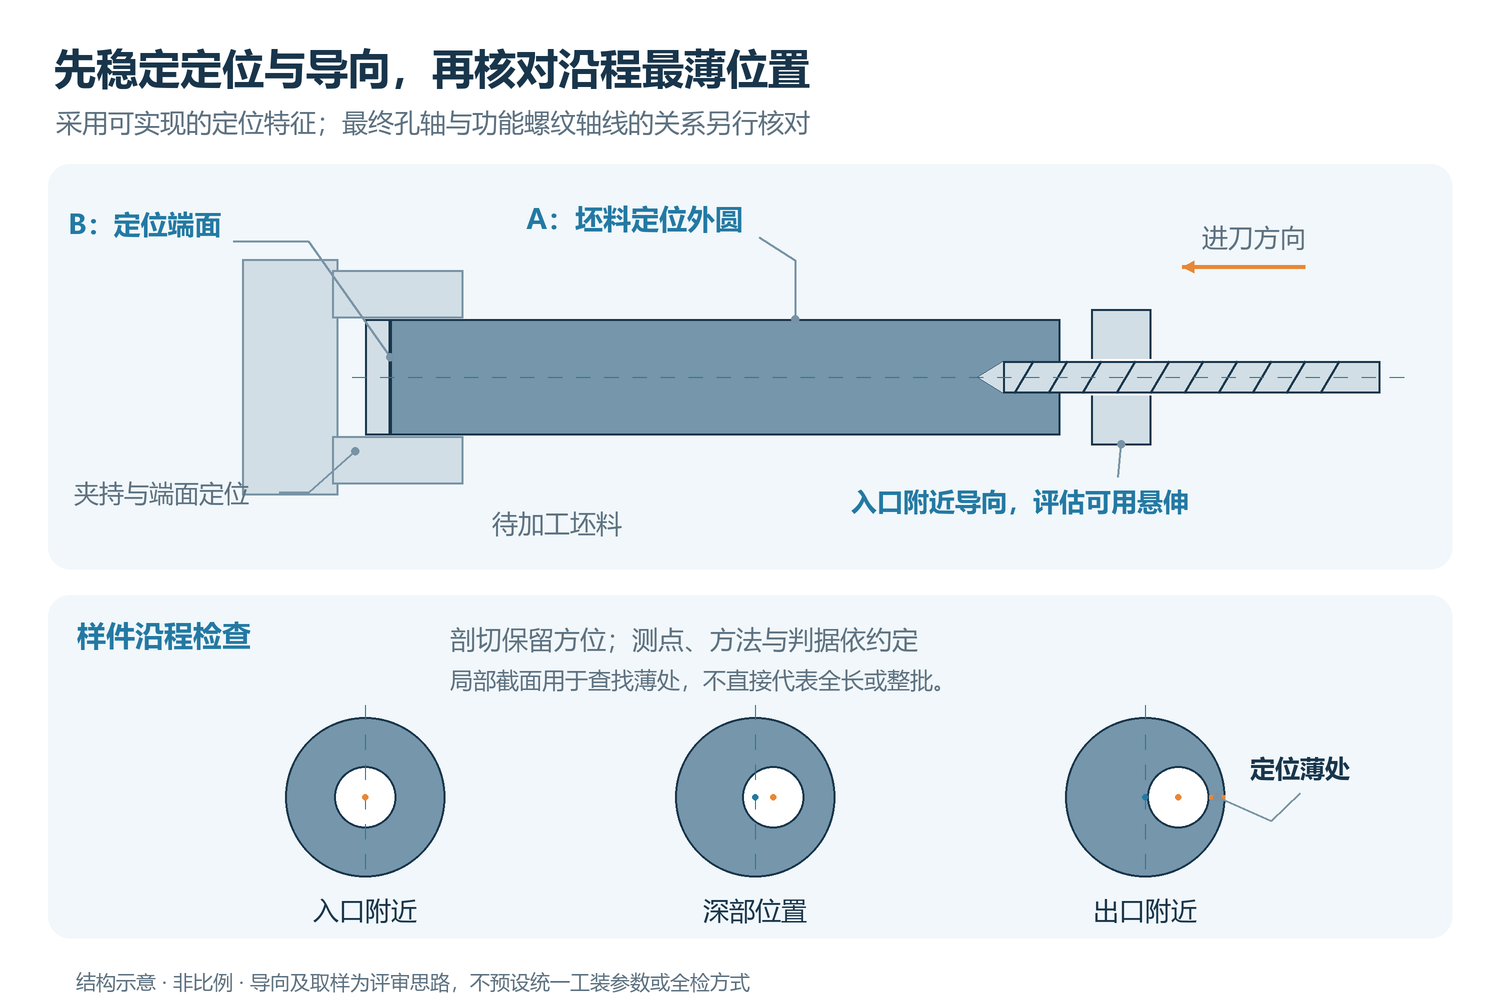
如果样件测量显示入口已经偏离约定基准,应先核查定位面、夹持与回转偏差,以及钻头进入的端面。斜面、毛刺或不稳定的入刀条件可能使钻头从起步就偏离,单纯在后段降低进给,不能替代入口与定位问题的处理。
世世通可据此评审是否需要先修整入刀面、建立稳定的工艺定位特征,再选择与刀具匹配的引导方式。引导孔或导向结构的尺寸、深度和配合应依据实际刀具确定,不能不分结构地套用一个中心孔做法。
如果入口位置符合要求,而沿孔深出现逐渐偏移,则应把刀具有效悬伸、导向、刃口状态、排屑与工件支承列为排查对象。孔较深时,切屑排出受限、刀具磨损或刚性不足,都可能使原来的钻进状态发生变化;具体原因仍要与测得的偏差位置对应。
针对这一路径,可评审减少不必要的悬伸、改善靠近加工位置的支承、采用适配的导向和排屑条件,并结合试样确定刀具更换与复查节点。转速、进给、退刀方式与冷却供给按刀具和材料状态联动确认,不给所有TA2孔套一组通用参数。
判断依据也要留存。若只看到尾端孔口偏了,却没有中间位置的证据,就不宜立即认定整段孔是直线倾斜,更不能据此断言换一把钻头便能解决。
非标钛螺丝加工要先明确:客户控制的是孔相对哪条功能轴线的位置,制造时又通过哪个可重复定位的特征建立这条关系。随意夹住某处牙顶,或者换一张图便改用另一段外圆,都可能让检验结果失去可比性。
世世通可根据材料状态、主体结构及批量,评审车削主体配合钻孔,或主体成形后再加工孔道的路线。对具备条件的车削件,可以比较让定位外圆、端面与孔加工尽量沿用同一装夹基准,以减少重复定位带来的误差。
同一装夹能减少一类误差,却不能保证钻头在深处不偏走。若后续还有成牙、局部车削或其他可能改变关联尺寸的工序,还要在成品状态重新核对孔与最终螺纹基准的关系,不能拿中间工序结果直接作为最终结论。
对于需要换序或重新装夹的结构,应明确基准如何传递、夹持区域是否允许受力、怎样避免局部夹伤或变形。钻孔前的工艺外圆即使便于定位,也需要证明它与最终功能轴线的关系符合图纸要求。
已经形成的偏孔,也不能简单用扩大孔径或加大倒角“修正”。较大的刀具仍可能沿原孔路径走,扩孔还会继续去掉材料;是否有可行的重新定轴加工余量,需另作评审。没有足够余量时,应回到制造过程纠正,不能把孔口修圆当成内部壁厚恢复。
打样前先把检测对象写具体:外部基准如何建立,在哪些深度或截面检查,孔轴偏差和最小壁厚分别按什么判据评价。图纸要求与测量方式要能够对应,避免交样时才发现约定的部位无法被现有方法可靠观察。
针规用于约定的尺寸或通行检查,不能单独证明孔轴相对外部螺纹的位置。影像或投影可帮助观察可见孔口与参考轮廓,但需要明确照明、定位和可见范围;孔口测得再清楚,也不能替代深部壁厚的证据。
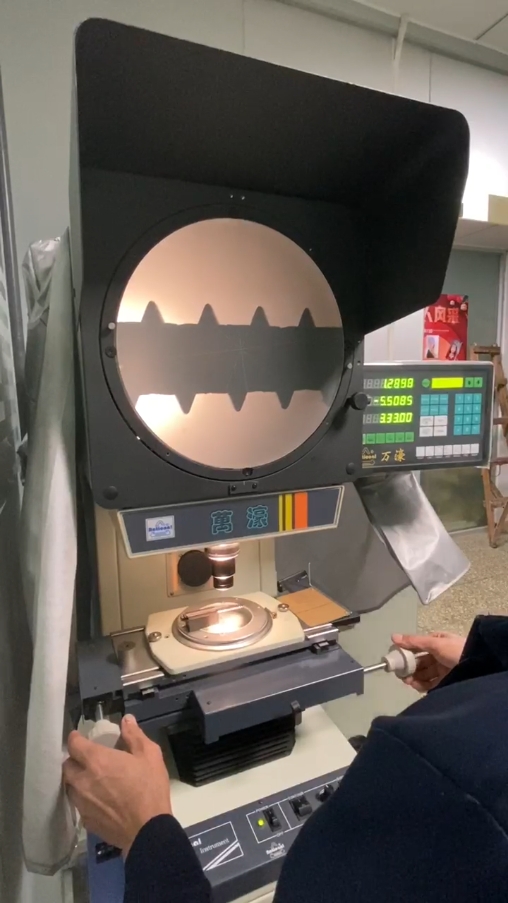
当关键壁厚无法从外部确认时,可按项目需要评审剖切样件,或选用经验证适合该尺寸与材料的无损检查方法。采用剖切时,要保留样件方位、截面位置和测量记录,并注意制样变形与毛刺;单张截面未必切到真正最薄的方向。
抽样剖切能够提供被检样件相应位置的证据,不等于整批每一颗都已完成内部检查。若采用无损方法,也需要确认它能分辨目标尺寸、覆盖所需位置,并能按同一判据判断,而不是只在报告上写一个检测名称。
样件验证以后,再把基准、装夹方式、刀具状态、检查位置和批量复查要求固定下来。换刀、换夹具或改变加工路线时,针对受影响的孔轴与壁厚项目复核,有助于把首件表现延续到后续批次。孔道通畅与连接承载仍按各自要求验证,不能互相代替。
如果你的TA2排气螺丝出现“孔径能过、外牙合格,却怀疑一侧壁薄”,可提供螺丝剖面图、孔径与孔深、功能基准、最小壁厚要求,以及标有观察方向的异常照片或样件。没有完整内部测量结果时,也可先说明已检查了哪里、使用了什么方法。
世世通可据此梳理入口定位、深部钻进和后续基准传递的风险,确定需要试加工的关键位置及验证方法。把偏差位置与具体工序对应起来,有助于减少反复扩孔、换刀试错和仅凭外观放行带来的返工。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司