高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

PVD设备腔内遮蔽板的TA2排气螺丝在复购改图时,如果工程提出把轴向孔加大,同时保持外螺纹、头部和安装空间不变,采购很容易把它看成一次钻头规格调整,沿用旧版的装配扭矩和验收要求。
这颗螺丝用于 PVD 设备腔内遮蔽板。客户希望扩大轴向孔,改善盲孔排气,但安装空间已经固定,外螺纹和头部尺寸不能增加。采购最容易采用的处理方式,是把孔径改大后继续沿用原图纸、原工艺和原装配扭矩。
现场困难由此出现:工程担心剩余截面不足,采购不知道旧扭矩能否保留,制造端只拿到一个新孔径,质检仍按旧版要求验收。即使孔径合格,也无法回答下面四个问题:
排气是否真的改善?
如果出口被遮蔽或其他通道受限,单独扩孔未必解决气路问题。
哪一处先变薄?
牙根、头槽、退刀或头杆过渡,可能比示意圆环更早成为限制部位。
旧扭矩能否保留?
摩擦条件接近时,相似扭矩仍可能产生接近原来的预紧力,但承载截面已经改变。
新版怎样验收?
仅有材质证明与孔径报告,不能证明实际连接副满足夹紧和使用要求。
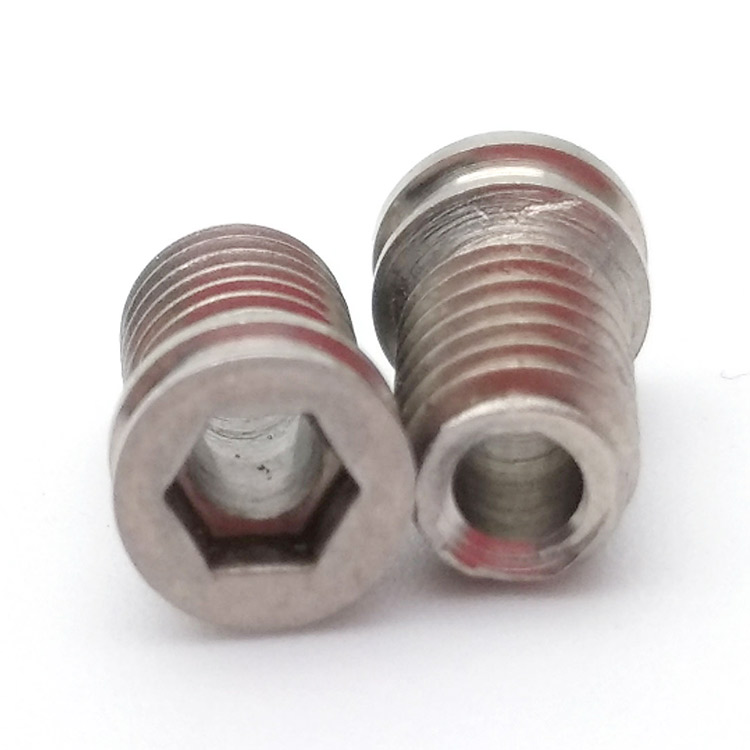 轴向通孔排气螺丝实物。扩孔评审应同时查看孔径、牙根、头槽、过渡和实际装配气路。
用一个简化同心圆环演算几何变化。设示例外径 D 为 4.0mm,中心孔径 d 从 1.2mm 扩到 2.0mm,净截面积按 A=π(D²-d²)/4 计算。这里的 4.0mm 是示例圆环外径,不是 M4 公称螺纹,也不是任何成品的实测尺寸。
| 比较项目 | 改版前 | 改版后 | 变化 |
|---|---|---|---|
| 中心孔径 | 1.2mm | 2.0mm | 增加 0.8mm |
| 净截面积 | 约 11.44mm² | 约 9.42mm² | 减少约 17.6% |
| 理论单边壁厚 | 1.40mm | 1.00mm | 减少约 28.6% |
这组数据说明理想同心圆环的材料削减量,不能直接换算成允许拉力或安装扭矩。真实螺丝还存在螺纹牙根、应力集中、头槽、退刀、过渡、孔轴偏差及实际材料状态。若孔轴存在偏移,最小单边壁厚还要继续扣除偏移量。
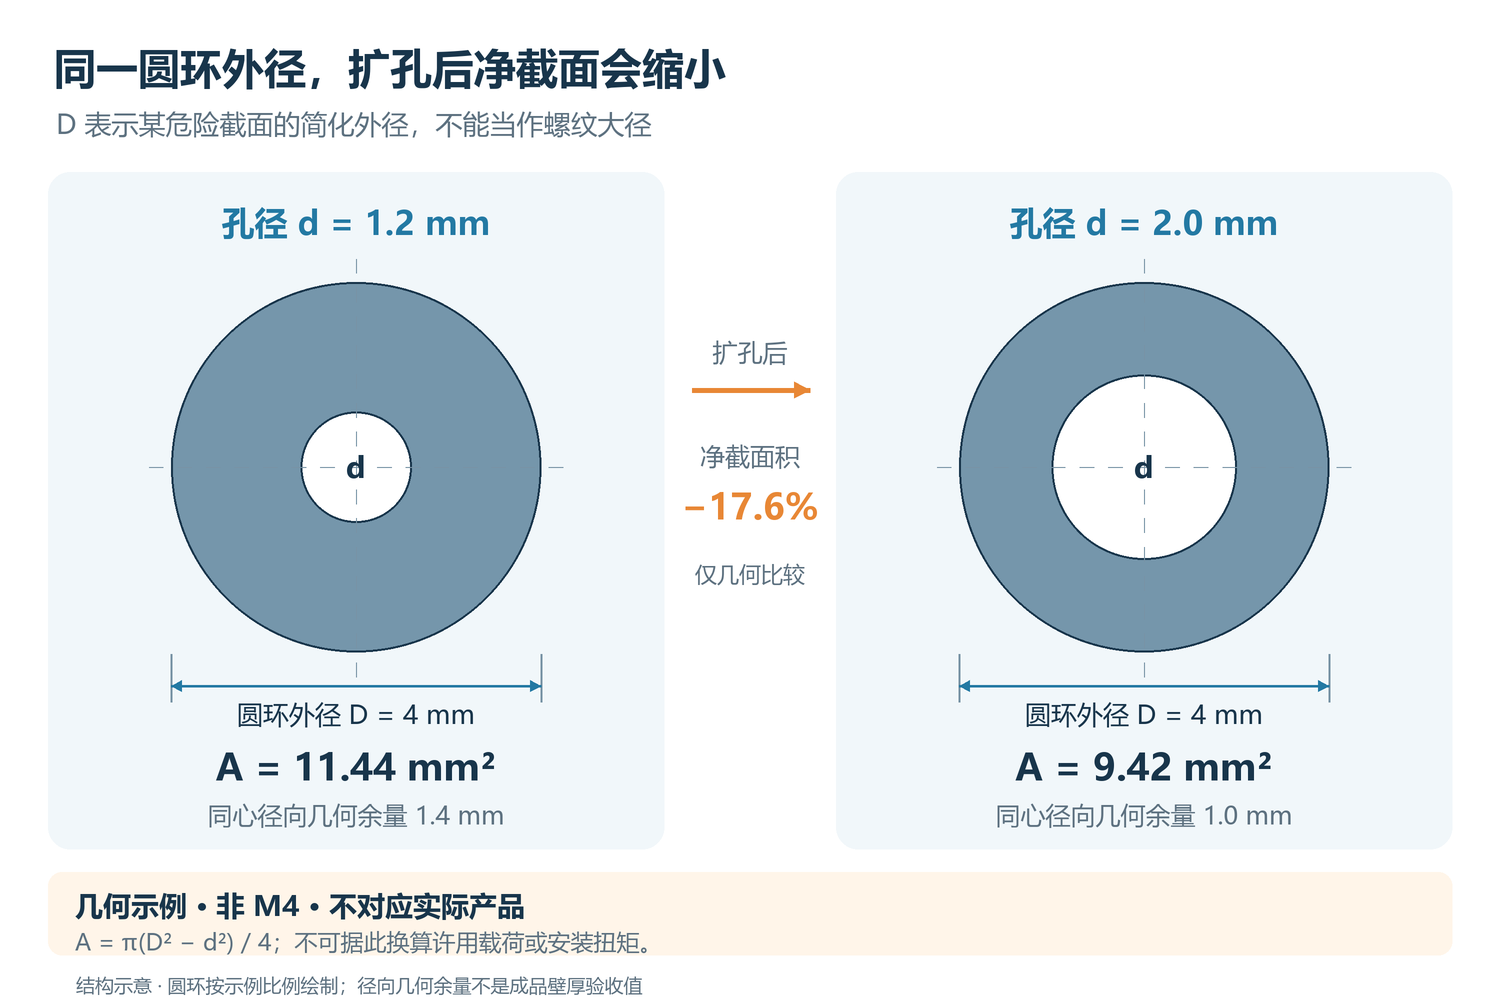 简化圆环示意用于比较几何削弱,不代表真实螺纹应力截面或成品承载值。
世世通收到这类复购改图需求后,先把客户的困难转成可执行的图纸、制造和验证项目。评审对象不是一个孤立孔径,而是“排气目标+剩余结构+实际连接副”。
01
核对盲孔余腔、轴向入口、头部出口和真空侧是否连续连通。若限制来自遮蔽或其他通道,先解决气路,而不是盲目扩孔。
02
保留外螺纹、头部和安装空间等不可变条件,标出孔径、孔位、槽深、退刀和过渡的变化,避免旧版要求与新版结构混用。
03
分别检查牙根、头槽、退刀或缩径、头杆过渡,不以某一处“看起来更厚”判断整颗螺丝已经安全。
04
排气侧关注孔径下限,结构侧关注孔径上限和外部最小尺寸,同时明确孔轴基准及允许偏差。
05
根据 TA2 材料状态、结构和批量,评估主体成形后二次钻孔,或车削主体配合孔加工;工序先后按本件试样确认。
06
将材料、孔径、孔轴、关键截面、连接副、表面状态、装配方式和判据绑定到同一图纸版本与样品。
| 限制部位 | 世世通核对的数据 | 可能的调整方向 | 不能误判为 |
|---|---|---|---|
| 螺纹牙根 | 实际螺纹小径、孔径上限、外部最小尺寸与孔轴偏差 | 比较所需孔径与允许的外部尺寸 | 加厚头部可以补回牙根截面 |
| 头槽附近 | 中心孔、槽深、头高、工具啮合及头杆过渡 | 在空间允许时评估头高或槽深 | 槽变浅后工具传力一定不受影响 |
| 退刀或缩径 | 局部小径、圆角、完整牙、刀具可达性及装配避让 | 减少不必要削弱或改善过渡 | 只要孔径合格,局部过渡无需复核 |
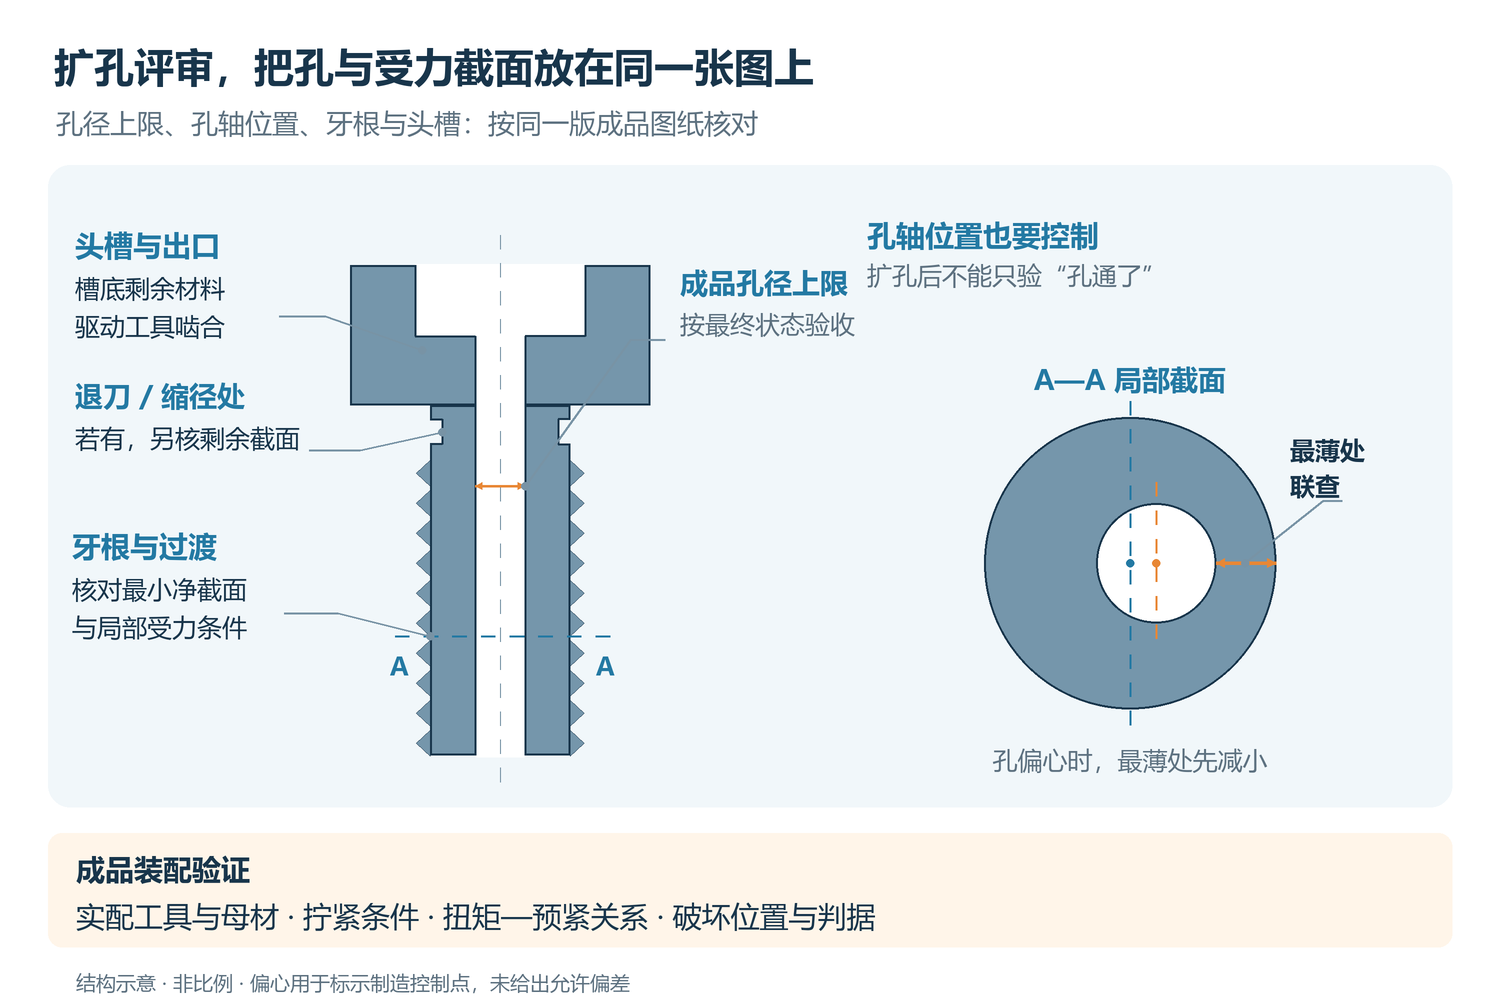 改图要针对真实限制部位;局部加厚不等于整颗螺丝的薄弱位置已经改善。
孔径不能只给一个名义值。排气功能可能关注孔径下限,结构评审则要查看孔径上限、外部最小尺寸和孔轴偏差。只有把这些条件写进同一版图纸,加工和检验才使用同一套要求。
如果较小孔径已经满足经确认的排气目标,保留更多截面通常更有利;如果必须扩孔,而既有外形没有足够余量,就应由设备方评估外部尺寸、连接布置或其他排气路径。制造工艺不能恢复已经被孔去掉的材料。
世世通可根据 TA2 材料状态、头部结构和订单条件,比较主体成形后二次钻孔,或车削主体配合孔加工。若先加工孔再成牙,需要检查后续工序是否改变孔口或局部孔形;若成牙后钻孔,则要确认装夹不损伤外牙,并控制孔轴与出口毛刺。
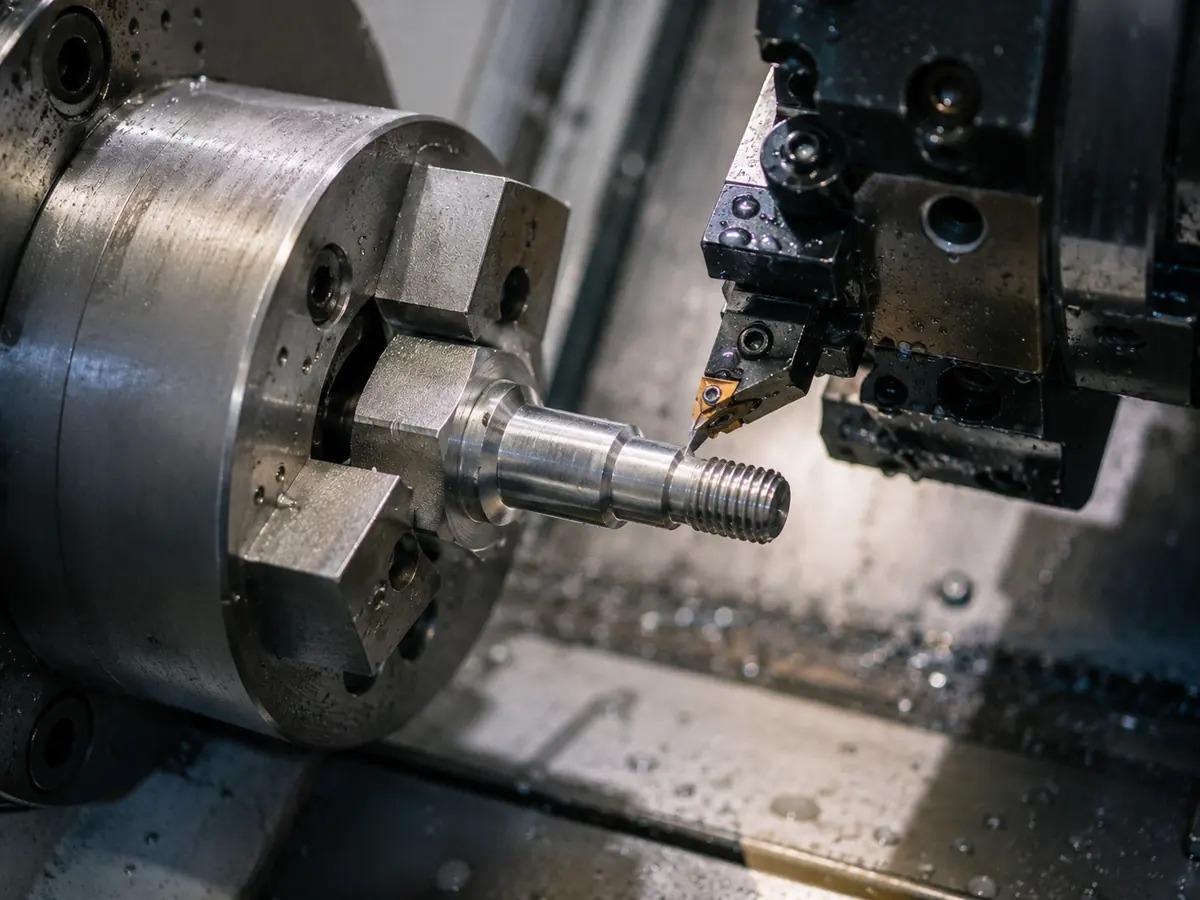 制造路线按材料状态、结构和订单条件评估,不把一种工序顺序套用于所有中空钛螺丝。
成品检验用于确认孔径、孔位、螺纹和关键结构;旧扭矩是否可保留,还要回到客户的实际连接副和目标夹紧状态。
| 验证层级 | 验证内容 | 执行与交付 |
|---|---|---|
| 材料与几何 | 材料记录、孔径上下限、孔轴基准、螺纹通止、头槽、退刀和关键尺寸 | 世世通按确认图纸及约定检验项目执行 |
| 拧紧与连接副 | 实际内螺纹、有效啮合、支承面、夹持厚度、工具、表面状态及目标夹紧要求 | 试样、方法、判据、执行方和报告形式在打样前约定 |
| 专项性能 | 拉伸、热循环、重复维护及其他超出默认厂内范围的验证 | 由客户或约定第三方完成,不能默认写成厂内自有检测 |
| 系统功能 | 装配后的实际气路、真空表现、遮蔽板夹紧与设备运行结果 | 客户在真实设备或约定工装中验证 |
按项目开展尺寸、螺纹通止、螺距、深度、半径、角度、同心度、光学投影、金相、洛氏硬度、维氏硬度、扭矩、内部盐雾测试、材料验证及项目专项检测。
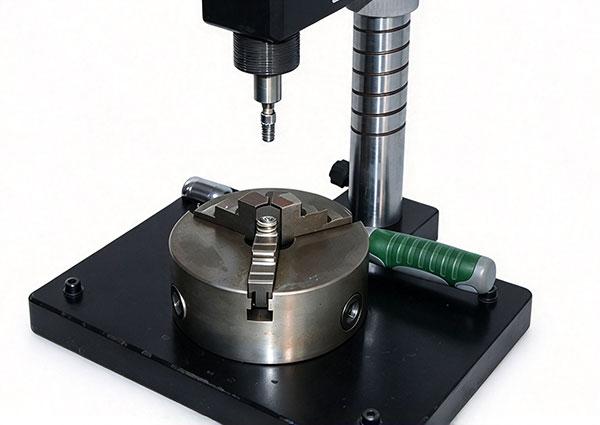 扭矩试验条件应绑定实际内螺纹、支承面、夹持厚度、工具和表面状态,不能只记录扭矩扳手达到设定值。
经确认的装配条件,能否形成客户需要的夹紧状态?
改版后的薄弱部位,是否仍保有双方认可的承载余量?
如果降低扭矩后无法满足夹紧要求,而保留旧参数又无法通过新版验证,就应返回结构方案,不能用一个折中的扭矩数字掩盖矛盾。
样件确认后,不能只更新一个孔径。采购图纸与检验要求应同步固化孔径上下限、孔轴基准、关键截面、材料状态、制造路线、适用连接副、装配条件和验证结论。样品与量产制造路线发生变化时,对受影响项目重新确认。
一版受控图纸
孔、牙根、头槽、过渡及公差使用同一版本。
一套制造路线
明确成形、孔加工、螺纹和去毛刺的先后及控制点。
一组检验规则
对象、基准、方法、频次、执行方和报告形式清楚可执行。
一项装配结论
明确旧扭矩保留、调整或结构继续改版的依据。
不能。孔径变化与允许扭矩不是简单线性关系。还要考虑螺纹牙根、头槽、过渡、孔轴偏差、材料状态、摩擦和实际连接副,并通过约定试验确认装配参数。
不能这样推导。17.6%只表示理想同心圆环的几何面积变化,真实承载还受螺纹应力集中、局部薄壁、拉扭复合、孔轴偏差和材料状态影响。
因为装配后的入口、轴向孔、出口和真空侧必须连续连通。如果出口被遮蔽,或其他通道才是限制位置,单独加大轴向孔不能解决整个气路问题。
信息通常不够。还应提供旧版图纸、配合孔和支承面、内螺纹材料与有效啮合、夹持厚度、原装配条件、排气目标和不可调整的空间。
不能脱离结构和连接副给出通用值。扭矩与预紧力受螺纹、支承面、表面状态、润滑条件、啮合长度和装配方式影响,应针对新版样件和实际连接副确认。
不是。世世通按约定完成能力范围内的零件制造和检验;真空系统表现、拉伸、热循环及超出厂内范围的项目,应在评审阶段明确由客户或约定第三方执行。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司