高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

PVD 设备维护后,腔内遮蔽板重新装回支座,抽气尾段却迟迟下不去。拆下固定螺丝检查,轴向通孔能透光。
针对 TA2 排气螺丝的定制核心判断标准在于:盲孔余腔气体,能不能顺着螺丝尾端入口、轴向通孔、头部出口,持续连通到腔内真空空间。单件带孔,只代表具备排气的基础条件;排气功能依靠的是装配之后完整连通的流道,不是钛材本身,也不是单纯 “钻一个通孔”。
很多工程师第一反应,会去怀疑孔有没有钻穿、孔是不是堵了毛刺。但大量现场案例证实:问题根源,大多不在于通孔有没有打通,而是零件单件有孔,不等于锁紧装配之后,排气的连续气路还能保持导通。
抽气变慢还可能涉及真实泄漏、表面放气、泵组性能衰减等因素,不能仅凭一条压力曲线,直接判定就是排气螺丝导致。但正式开展排查之前,先做量级估算,能帮我们避开无效排查,把精力放在真正的根因上。
以一个常见组合为例:1/4″ 盲孔径、端部约 1/16″ 余隙。余腔容积约 0.05 cm³,换算成常压气量约 0.04 torr·L。
把这个量放进 100 L 的腔体,理论上限约 4×10⁻⁴ torr。几十到上百颗累积,才进入 10⁻² torr 量级。
这个计算有两个用处。
一是防止误判:单颗螺丝改变的是尾段时间,不足以让真空抽不下去。如果曲线整体抬升,先查真实泄漏、表面放气和泵组状态。
二是判断要不要改:同样的盲孔位置如果在一个腔里有几百处,累积量就进入了值得处理的范围。要不要动,看的是数量与位置,不是单颗的表现。
这也是为什么这类问题常出现在"整批换件"之后,而不是"换了一颗"之后。
遮蔽板通过螺丝压紧在支座上,螺丝旋入支座盲孔,尾端与孔底之间可能留下气体容积。如果这个容积只能通过受限的螺纹间隙缓慢排气,就可能形成局部虚漏来源。轴向孔的作用,是给这部分气体增加一条有效排出路径。
因此,检查不能停在"钻穿了没有"。先在总装剖面上顺着气体走一遍:盲孔余腔 → 尾端入口 → 轴向孔 → 头部出口 → 腔内真空空间。每个连接处都要对应到真实零件和锁紧状态。
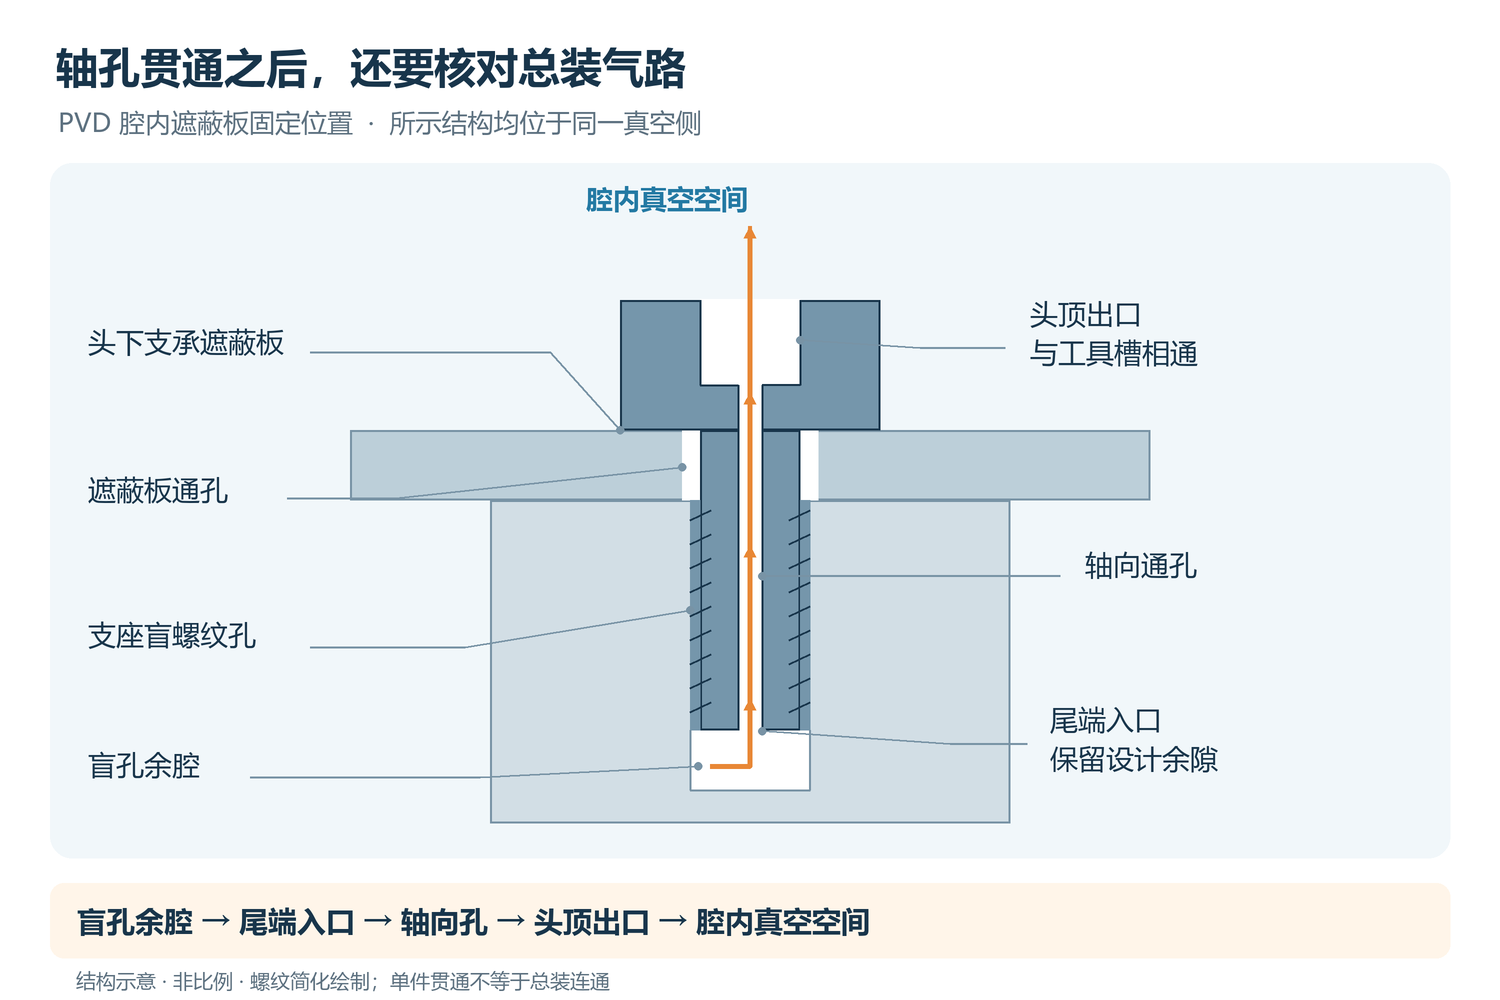
五个环节各自要确认什么,可以对着下面这张表走一遍:
| 环节 | 要确认什么 | 常见误判 |
|---|---|---|
| 盲孔余腔 | 端部余隙是否形成需要排出的容积 | 把"完整牙深度"当成"底孔深度" |
| 尾端入口 | 锁紧后轴孔入口是否被接触面遮住 | 只看螺丝长度够不够,不看装配后余隙 |
| 轴向孔 | 全长贯通、毛刺切屑、孔轴位置与最薄壁厚 | 用透光代替通畅判定 |
| 头部出口 | 出口在槽底、头顶还是侧面;锁紧后是否仍通 | 认为平垫和沉孔必然堵住头顶轴孔 |
| 压力边界 | 路径是否始终在同一真空侧 | 把排气孔当作密封孔的替代 |
表中"常见误判"一栏,是现场常出现归因错误的位置。
其中"轴向孔"这一环,需要单独说清楚一件事:透光与通针都只能证明几何开口,不能证明流导。
分子流条件下,长圆管的流导大致与孔径三次方成正比、与孔长成反比。孔从 φ2.0 收窄到 φ1.8,通径只掉了 10%,流导却掉到约 73%。
而通针是按最小内径选的——φ1.8 的孔,φ1.8 的针照样穿得过去。所以"通针过了"和"通畅合格"之间,隔着一段可以被测量出来的差距。
还有一条边界:这条路径应始终处在同一真空侧。若螺丝连接跨越腔壁与大气侧,就要另外核对密封设计,不能把轴向通孔直接穿过压力边界。
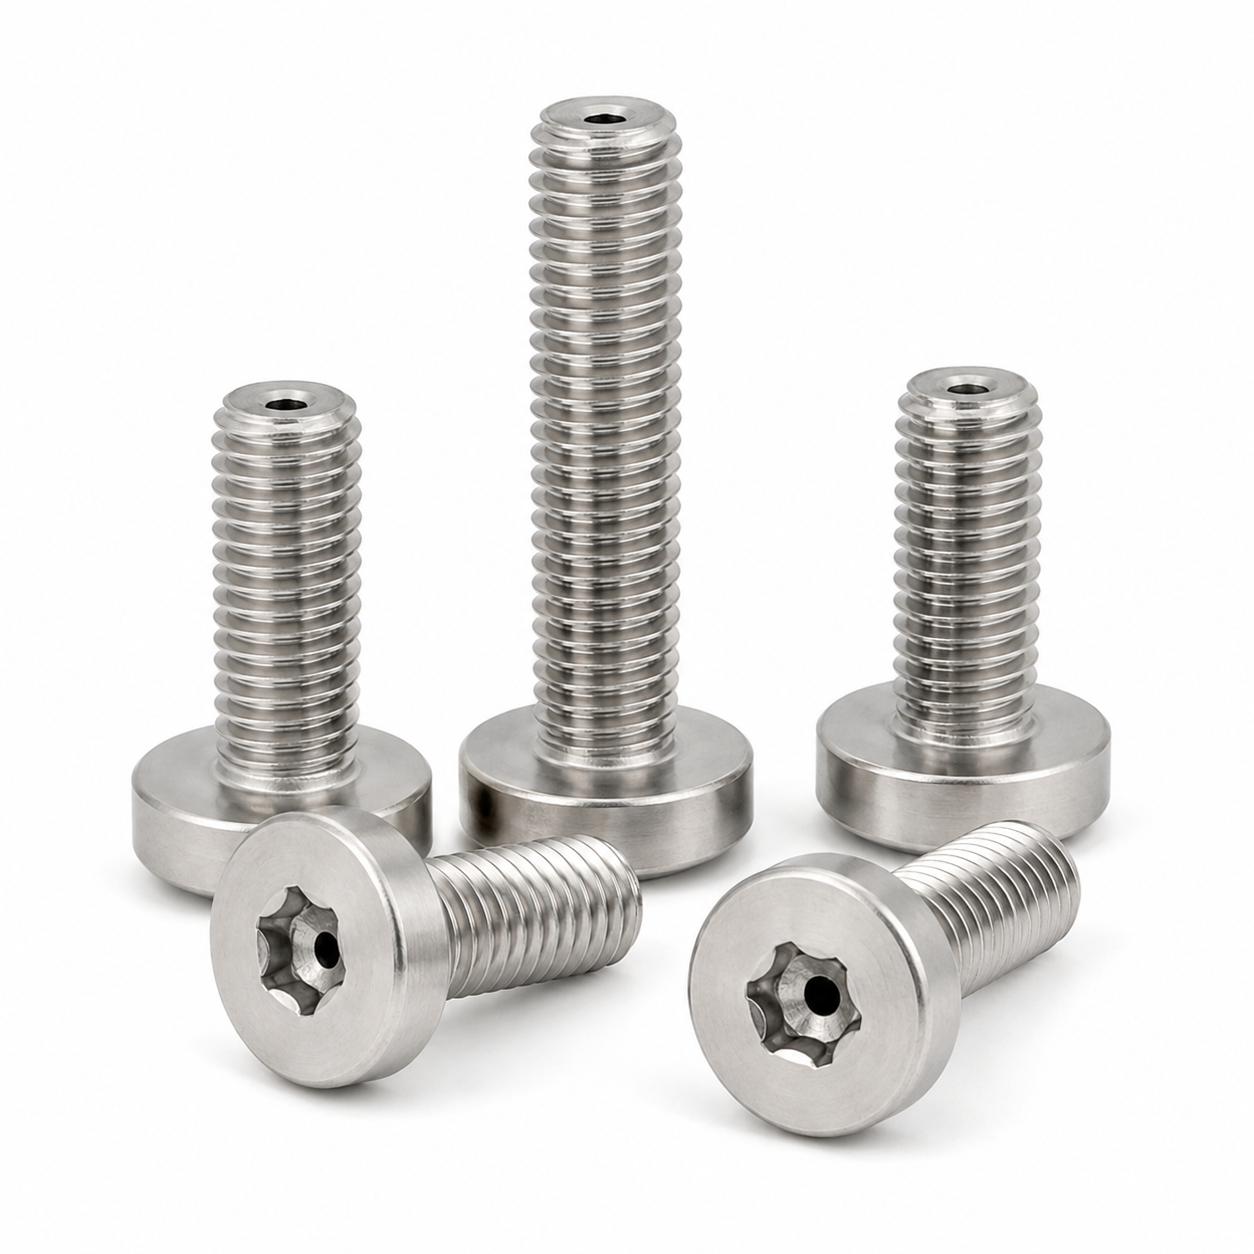
这类 TA2 排气螺丝的定制,需要同时保住压紧功能和排气路径。制造评审应先围绕装配矛盾展开:到底是螺丝长度侵占了入口空间,还是出口处被其他零件覆盖,再决定改动对象。
若实际接触几何遮住尾端入口,可比较调整螺丝头下长度或配合孔底部余量的方案。长度调整必须把遮蔽板厚度、公差叠加、完整螺纹深度及底孔形状算在一起,确保最不利装配状态仍留有设计通路。
这里有个容易混的地方:底孔深度、完整牙深度、螺丝旋入长度是三个数,不能互相替代。判断端部余量时要用实际底孔形状,包括平底还是锥形底。
也不能为了留间隙随手截短螺丝。有效啮合长度随之减少时,原来的连接承载条件也会改变;如果必须改配合孔,还需由设备方确认支座剩余壁厚和加工空间。评审目标是入口保持连通,同时满足夹紧与啮合要求。
若头顶出口本来就直接通向腔内,应优先排查孔口残留及实际遮盖件,无需仅为"加强排气"增加横孔。若原出口确被另一层零件封住,可先比较出口位置或遮盖件避让的调整;只有原路径无法保留时,再评审与轴孔相交的横向连通孔。
普通平垫和沉孔并不必然堵住头顶轴孔;只有实际覆盖了出口或截断后续路径,才构成这里的堵点。判断方法很直接:拆下螺丝看头部支承面的贴合痕迹,真正压紧的位置会有一圈磨亮的环带。出口若落在这个环带里,气路就是断的。
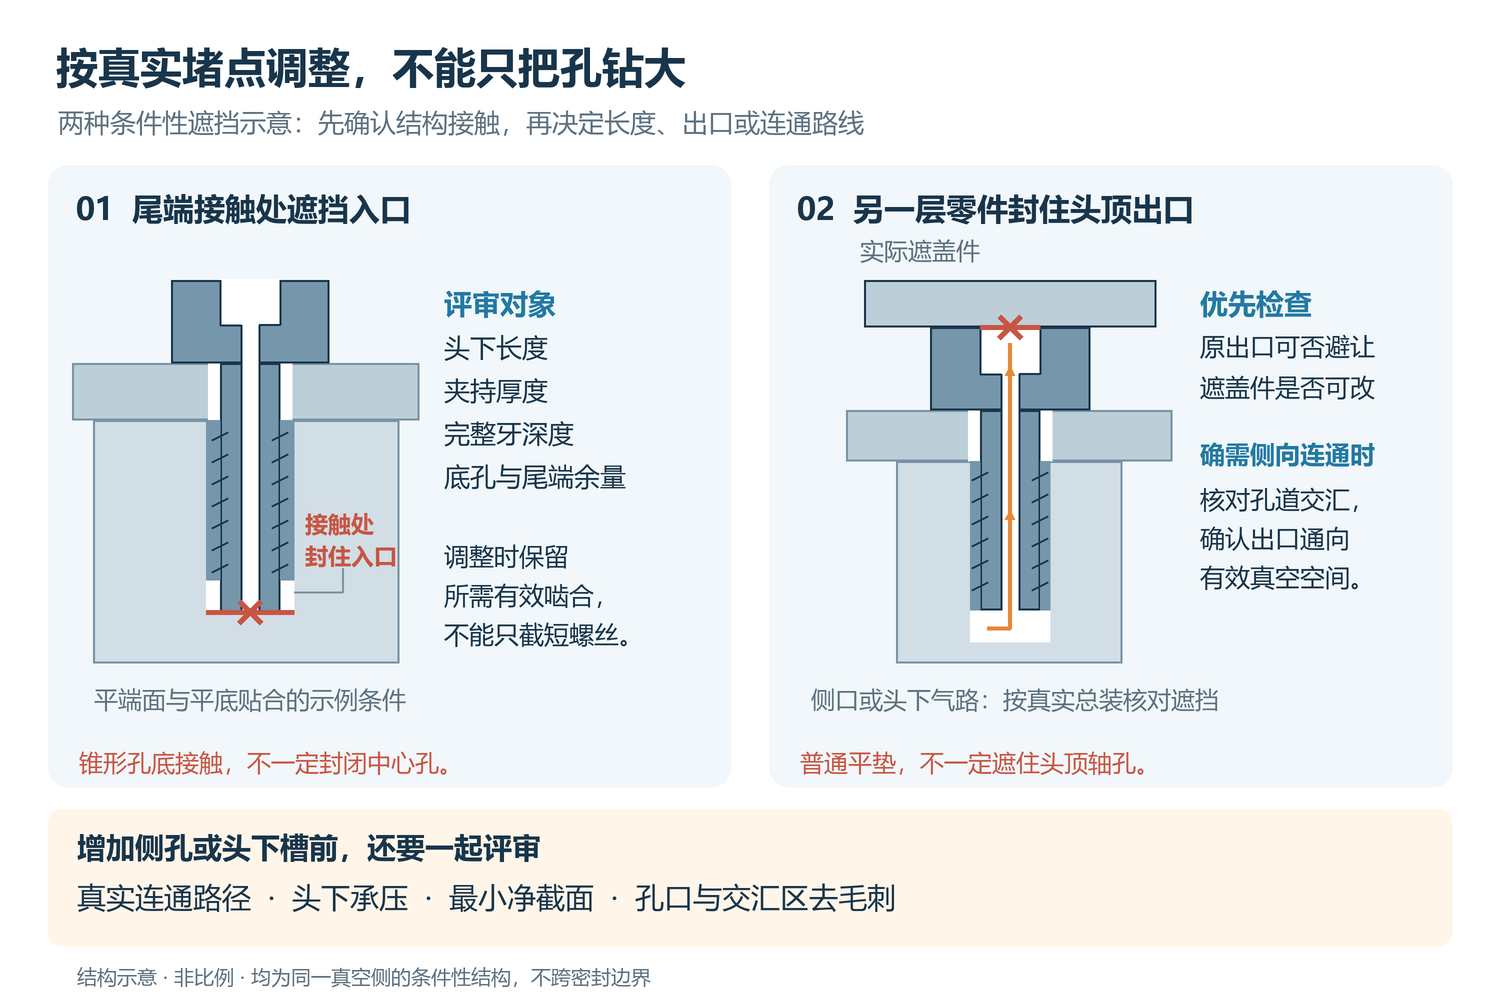
新增通道必须与原轴孔真实相交,另一端也必须通向有效真空空间。评审时要一起核对四件事:连通位置、头下承压面积、螺纹根部最小净截面、交汇处能否去毛刺与检查。否则,图纸多出一个孔,装好后仍可能没有连续气路。
如果路径没有被遮挡,只是怀疑通道导通不足,应结合孔径、长度和实际真空工况另行评估。孔不是越大越好:M6×1.0 的螺纹应力截面约 20.1 mm²,打 φ2.0 轴向孔后剩约 17.0 mm²(−15.6%),φ2.5 后剩约 15.2 mm²(−24.4%)。
孔径增大换来的流导提升,和净截面减少带来的承载与扭矩变化,要放在一起权衡。空心结构不能照搬同规格实心螺丝的安装扭矩。
结构确定后,非标钛螺丝加工还要解决另一个具体矛盾:轴孔既要贯通,又不能因偏钻削弱局部壁厚,或者把毛刺留在出口与交叉位置。只在成品图上标注"通孔",不足以控制这些差异。
可按 TA2 材料状态、头型、孔深及数量,评审冷镦主体后二次钻孔,或车削主体配合孔加工的路线。主体成形、螺纹加工与钻孔的先后关系,应通过样件确认,重点观察后续工序是否挤伤孔口、改变孔形或带入残留。
· 基准与导向:确定装夹定位面和孔轴基准,评估实际孔深条件下的钻偏风险。需要控制的不只是孔径,还包括孔轴位置与最薄处剩余壁厚。
· 排屑与出口:按孔深和刀具条件评审排屑方式,关注贯穿出口的毛刺、切屑滞留及断刀残留。存在横向交汇时,把交汇处纳入可检查、可去除残留的工艺设计。
· 最终状态:孔口修整、清洗和干燥完成后,再按约定方法复核通畅。不能用钻孔后的一次检查,替代全部后续工序完成后的成品确认。
材料批次、清洗要求和包装条件也应在打样前写清。若设备有颗粒、残留或出气指标,需要明确检测方法、验收方与交付条件,不能用"TA2 材料+轴向孔"直接代替这类验证。
样品交到工程端,先核对螺纹、头下长度、孔径和孔轴位置,以及图纸要求的关键壁厚、孔口和交汇状态。螺纹通止规只能检查相应的螺纹项目,不能替代孔道或气路检验。这两件事经常被写在同一栏里,验收时就容易糊过去。
随后做通畅检查,介质、压差、夹具和判据由双方事先约定,并保留对应记录。执行方也应写清楚:若由我方执行,限于通针与目视;压差、流量或流导类检测需由客户或第三方完成。
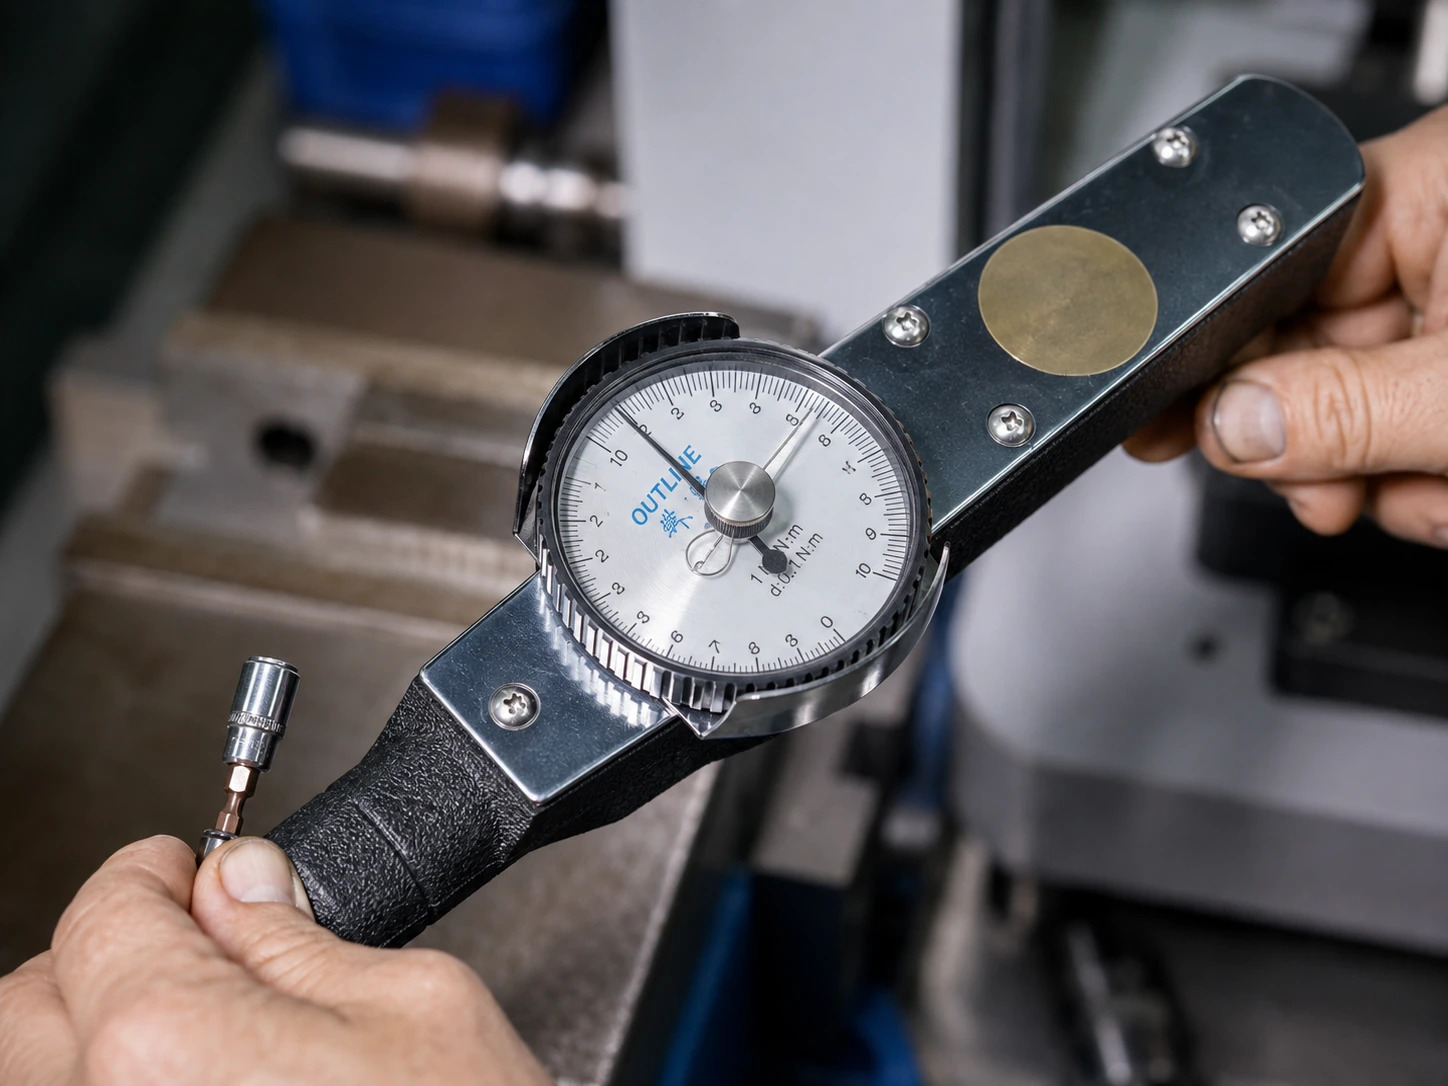
通畅检查与成品承载验证是不同项目。气体能通过,不代表拧紧承载也合格——有孔的件,净截面已经变了,扭矩应按实际几何重新核对。
最后用实际遮蔽板、支座与配套零件装配,核查尾端余量和出口状态。设备侧若要比较改动前后的抽气表现,应尽量保持清洗、烘烤、暴露时间及抽气条件一致,并结合泄漏和放气排查结果判断。
这里有个判型技巧:压力曲线逐渐变缓、趋于平台,更像内部气源且快耗尽了;近似直线持续上升,更像外部真实漏率。前者指向困气,后者指向漏点。
单件连通改善,不等于整机所有真空异常都已排除。进入批量前,还应把已确认的材料状态、加工路线、图纸版本和最终检查项目固定下来,避免样件通过后又因长度、孔口或工序变化,重新引入同一个堵点。
透光只证明几何开口存在。装配后的路径有五段,透光管不到锁紧状态。常见的是头部出口被支承面或垫圈盖住——单件检查完全正常,装上去就断。拆下看贴合痕迹即可判断。
不必然。只有垫圈实际覆盖到出口位置,才构成堵点。出口若落在垫圈内径以内,通常仍然连通;出口若落在支承面的贴合环带里,才会被切断。沉孔同理:沉孔本身不封孔,封孔的是贴到出口上的那个面。
不是越大越好。流导大致随孔径三次方上升,但孔径同时削减螺纹小径处的净截面。M6×1.0 应力截面约 20.1 mm²,φ2.0 孔后约 17.0 mm²(−15.6%),φ2.5 后约 15.2 mm²(−24.4%)。要在流导需求与净截面之间取值,并按修正后的截面重定扭矩。
要留,而且这个余隙本身就是需要排出的对象。余隙过小会遮住轴孔入口,过大则增加困气容积。具体值取决于底孔深度、完整牙深度和旋入长度三者的关系,不能只看其中一个数。
先排除另外三类:真实泄漏、表面放气、泵组与阀门状态。压力曲线呈"逐渐变缓趋平台",更像内部气源;呈近似直线上升,更像外部漏率。确认是困气之后,再沿五段路径查一次。单件连通改善本来就不等于整机异常全部排除。
如果你们的 PVD 遮蔽板固定螺丝已经做了轴向孔,装回后仍怀疑存在困气,可提供螺丝图、配合盲孔图、锁紧后的剖面或照片,以及材料规定、装配要求和异常记录。没有完整图纸,也可以先用样件与装配照片标出疑似受阻的位置。
把评审目标定清楚:入口在哪里受限、出口能否持续连通、调整会不会削弱压紧和承载、成品怎样验收。围绕这些具体条件开展非标螺丝制造评审,有助于减少盲目扩大孔径、反复改图和无依据换料带来的试样成本与交期风险。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司