
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

螺钉拧进盲孔后,螺纹底部会留下一个封闭小腔,抽真空时里面的气只能顺着螺纹缝慢慢往外挪,形成查不到的"虚漏"。
这件事的难处在于,孔径往两边调都有代价,而且两个代价的方向相反:开小了排气慢,开大了强度掉。中间那个可用的窗口,比很多人以为的窄。
在真空系统里,气体通过一根细长管的难易程度叫流导。分子流状态下,长圆管的流导与孔径的三次方成正比、与长度成反比。
C ∝ D³ / L
三次方这个关系,意味着孔径的微小变化会被放大。以 1.0mm 孔为基准:
| 孔径 | 相对流导 | 同容积下抽气时间 |
|---|---|---|
| 0.6 mm | 0.22 倍 | 约 4.6 倍 |
| 0.8 mm | 0.51 倍 | 约 2.0 倍 |
| 1.0 mm(基准) | 1.00 | 1.00 |
| 1.2 mm | 1.73 倍 | 0.58 倍 |
| 1.5 mm | 3.38 倍 | 0.30 倍 |
| 2.0 mm | 8.00 倍 | 0.12 倍 |
表 1 分子流长管相对流导,按 C ∝ D³/L 计算,孔长相同。抽气时间为同容积下的相对值。
0.8mm 和 1.0mm 只差 0.2mm,抽气时间差一倍。这不是线性的——孔径减半,排气要慢八倍左右。
长度的影响同样直接。同一孔径,孔长从 10mm 变 20mm,流导掉一半;变 40mm,只剩四分之一。所以长螺丝的排气问题,往往不在孔径上,而在孔太长。
这一节要留给客户的判断
如果抽气时间比预期长很多,先算一下孔的 D³/L,再去怀疑泵。一根又细又长的孔,可能比螺纹缝好不了多少。
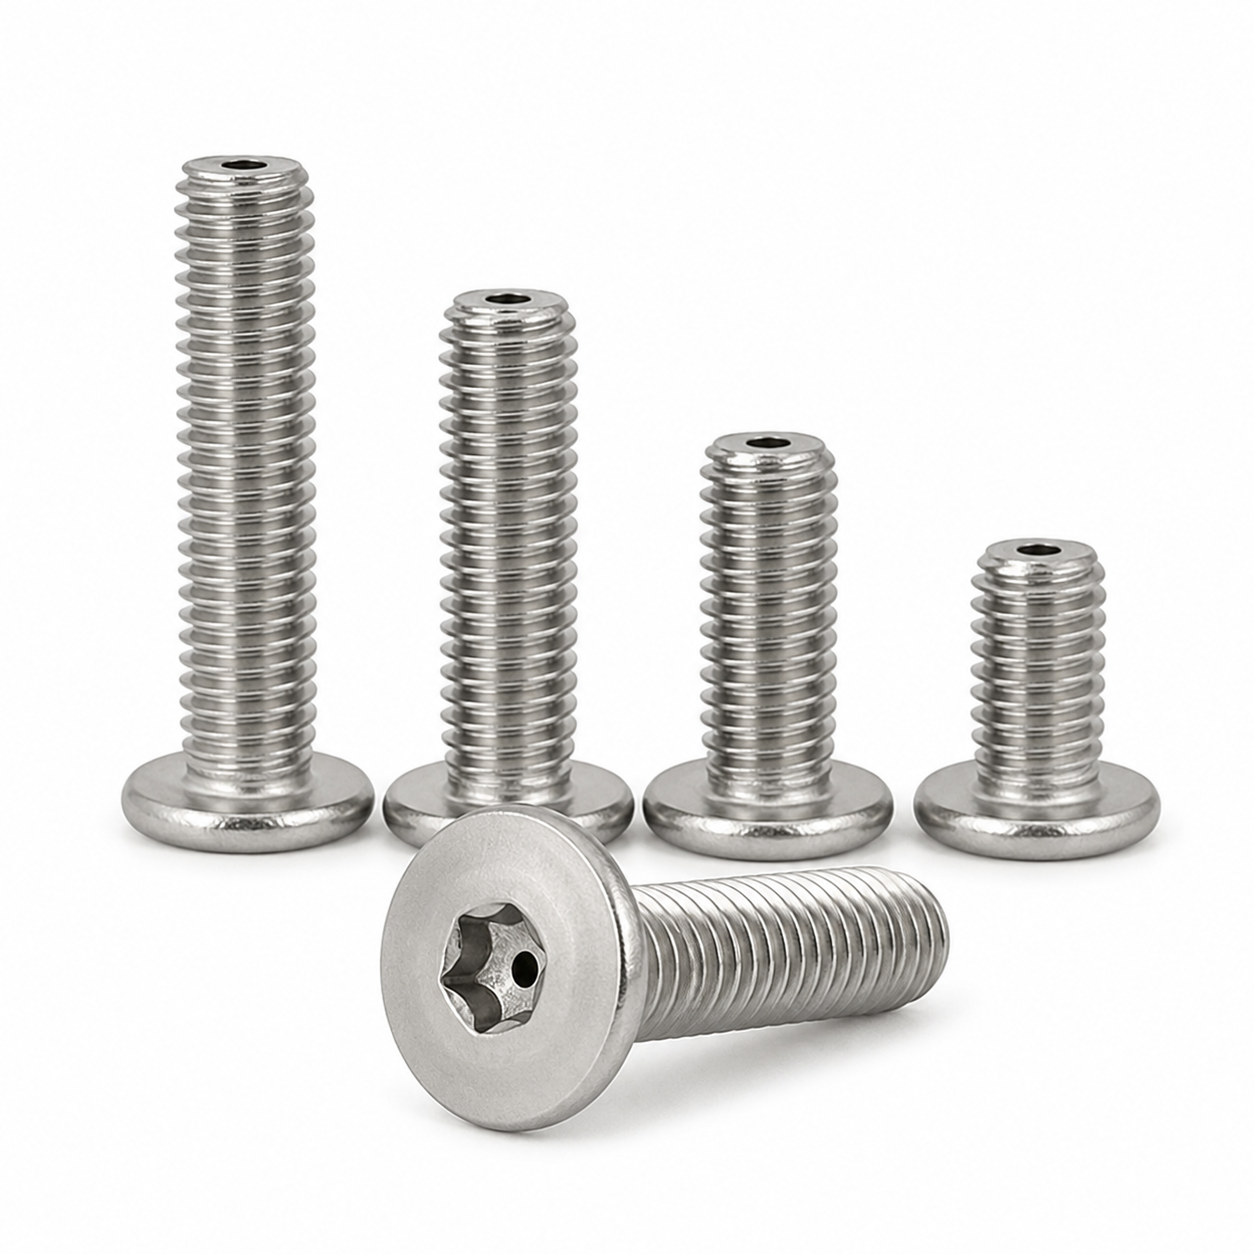
这时候直觉会说:那就开大一点。问题是强度。
很多人算这颗螺丝的强度,用的是杆径。这是个常见错误——螺纹段的危险截面不是杆径,是螺纹小径。小径本来就比杆径小一截,再挖一个孔,减掉的面积比例会被放大。
按 ISO 米制螺纹,小径约为 d − 1.0825P。几个常用规格:
| 规格 | 螺距 | 小径 | 开 1.0mm 孔后 剩余面积 | 强度损失 |
|---|---|---|---|---|
| M1.6 | 0.35 | 1.221 | 32.9% | −67.1% |
| M2 | 0.40 | 1.567 | 59.3% | −40.7% |
| M2.5 | 0.45 | 2.013 | 75.3% | −24.7% |
| M3 | 0.50 | 2.459 | 83.5% | −16.5% |
| M4 | 0.70 | 3.242 | 90.5% | −9.5% |
| M5 | 0.80 | 4.134 | 94.1% | −5.9% |
| M6 | 1.00 | 4.918 | 95.9% | −4.1% |
表 2 螺纹段开中心孔后的剩余截面积。按小径 d − 1.0825P 与孔面积相减计算,未计应力集中与螺纹牙型影响,实际承载能力下降通常大于此值。
M1.6 开 1.0mm 孔,强度只剩三分之一。因为小径才 1.221mm,而 1.0mm 的孔已经快把整个芯部掏空——这不是"打个孔",这是把实心杆变成了薄壁管。
同样的 1.0mm 孔,M3 损失 16.5%,M6 只损失 4.1%。规格大一级,代价降到三分之一。
这一节要留给客户的判断
图纸上标了排气孔,就要同时确认一件事:这颗螺丝的设计载荷是按实心杆算的,还是按开孔后的截面算的?如果是前者,孔一开,安全系数就悄悄降了。
把前两节放在一起,会看到一个不太好办的局面。
微型件恰恰更依赖排气。M1.6、M2 这些规格用在精密模组里,周围空间小、腔体小、泵的流导本来就低,一点点滞留气就很显眼。而它们能开的孔又偏小——0.6mm 到 0.8mm,按表 1,流导只有 1.0mm 孔的两成到五成。
同时它们的强度余量也偏少。M1.6 开 1.0mm 孔损失 67%,开 0.8mm 也损失 43%。
最需要排气的地方,最付不起排气孔的代价。这是这类件真正的设计难点,也是它为什么不能套用"给螺丝打个通孔"这种通用做法。
出路有两条,一条在结构上,一条在加工上。
结构上的解法:先问孔能不能不打在螺丝上。
如果螺孔是盲孔,把它改成通孔,滞留腔就直接消失了——强度损失由基体承担,螺丝保持实心。这条路在成本上通常也更划算:改一个孔的位置,比加工一批带微孔的小螺丝便宜得多。
同理,如果结构允许在螺纹副之外留排气通道(比如在配合面上开一条浅槽、或让螺丝不完全拧到底),也不一定需要在螺丝本体上开孔。
所以合理的顺序是:先看基体能不能改,再看螺丝要不要开孔,最后才谈孔径。顺序反了,就容易在一颗 M1.6 上为难自己。
这一节要留给客户的判断
问一句:"这个位置能不能把盲孔改通孔?"如果能,问题在结构层面就解决了,不用在螺丝上做减法。
如果结构上绕不开,孔必须开在螺丝上,那么形状的选择比孔径更值得花时间。
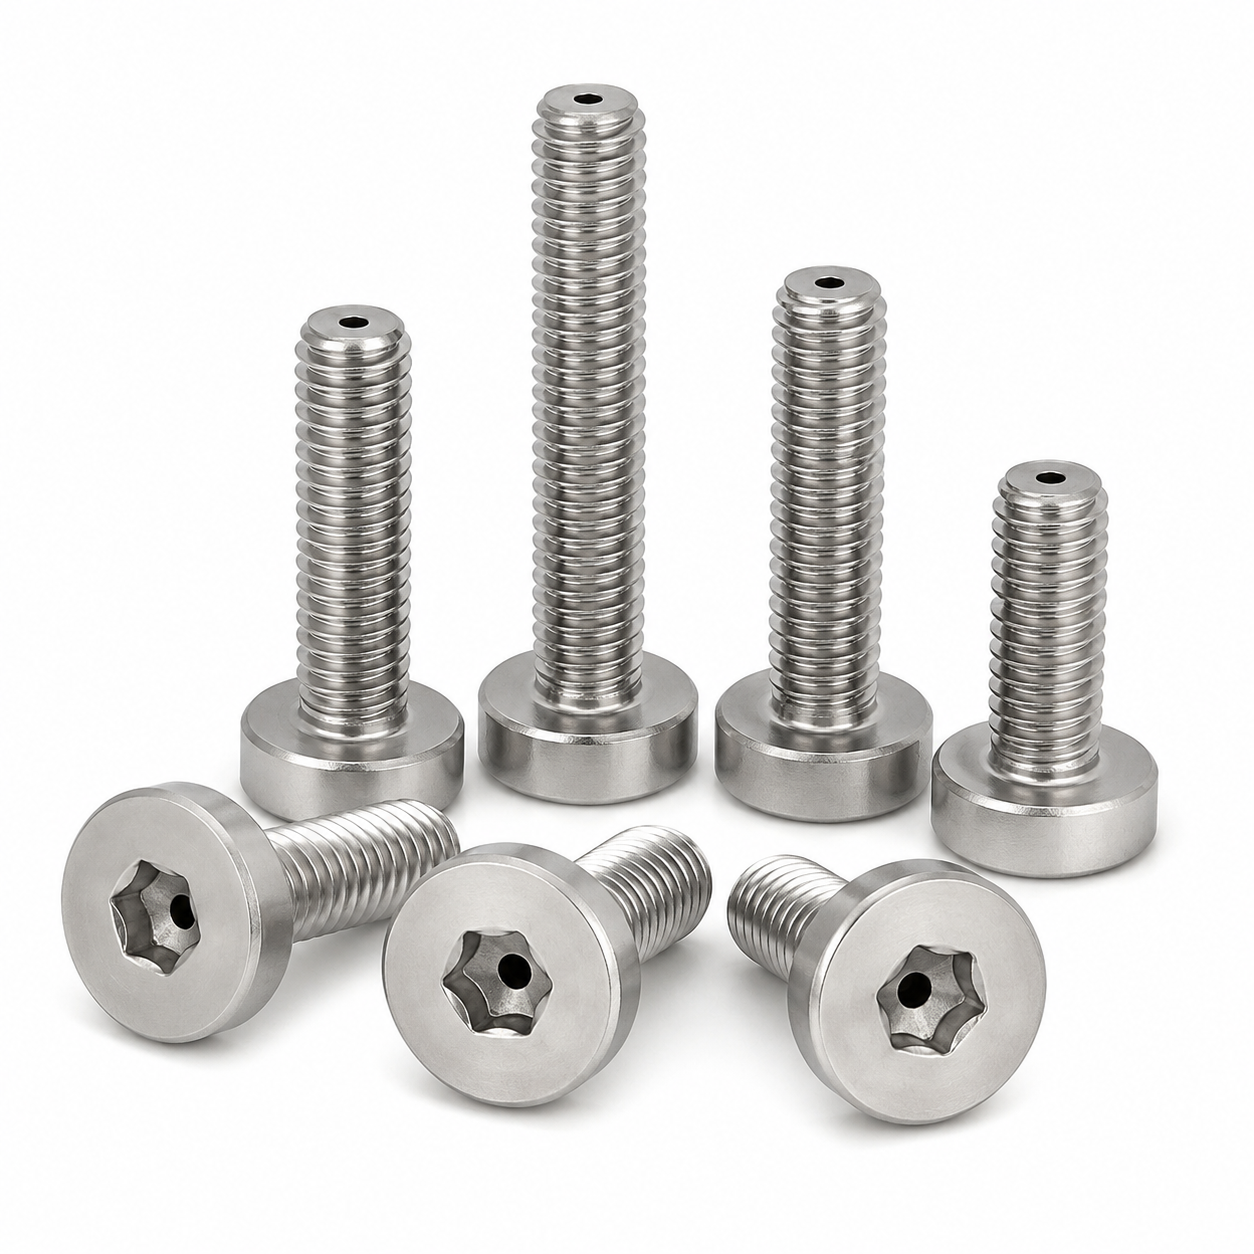
① 中心通孔——从头部顶面一直贯穿到杆端。这是常见的形式,流导较优,气路最短,也容易检查(通不通光一看就知道)。代价是全程都在减截面积,螺纹段也不例外。
② 轴向通槽——沿杆部表面开一道浅槽,而不是从中心掏空。好处是芯部保留,截面积损失小得多;坏处是加工难度高、槽底容易留毛刺,而且如果开在螺纹段,会破坏牙型,通常只能开在光杆段。
③ 侧向横孔——在杆部或头部侧面钻一个横向孔,连通内腔与外部。适合短件,或者中心无法贯穿的情况(比如杆端要做定位锥)。代价是交叉孔处的毛刺难去,而且横孔本身对截面也是削弱。
④ 变径孔——这是应付第二节那个强度问题的折中:头部和光杆段开大孔确保流导,进到螺纹段收成小孔减少强度损失。孔是台阶状,加工要多一道工序。
变径孔的价值可以用数算出来。以 M3、全长 10mm 为例:
| 方案 | 螺纹段强度 | 流导(相对) |
|---|---|---|
| 全段 1.0mm 通孔 | −16.5% | 1.00 |
| 全段 1.5mm 通孔 | −37.2% | 3.38 |
| 变径:杆 1.5 / 螺纹 1.0 | −16.5% | 约 2.1 |
表 3 M3 全长 10mm 示例。变径方案按螺纹段占 40% 长度、串联流导估算,实际以具体结构为准。
同样把螺纹段的强度保住,变径孔能拿到全段大孔三分之二的流导。代价是多一道加工、多一次对刀,以及孔内台阶处的毛刺。
还有个容易被忽略的形式问题:孔的两端要不要倒角。孔口不倒角,等于把有效长度延长了,流导会再降一点;倒角则会让孔口形成一个小锥面,加工简单且改善气流。这一项在图纸上不写,默认往往是不倒。
钻一个 0.8mm 的孔,两端各有一个毛刺环。这两个毛刺在普通零件上无所谓,在真空件上是两件事:
· 颗粒源——毛刺在装配、擦拭、热循环中会断落,成为腔内颗粒;
· 藏气点——毛刺根部与孔壁之间是细缝,属于又一处"小腔体",跟原本要解决的虚漏同源。
问题在于,去毛刺这件事和前面所有的计算是冲突的。磨粒流、电解、手工通孔,每一种都会改变孔径。先把孔做到 1.00±0.02,再去毛刺,回来可能变成 1.05——流导反而上去了,但强度账要重算。
所以合理的做法是把顺序定死:先定去毛刺方法,再定孔径公差。反过来做,就会在最后一道工序上反复返工。
交叉孔(侧向横孔与中心孔相交处)的毛刺较难处理,因为工具进不去。如果非要用侧孔方案,图纸上建议明确"交叉处不得有可见毛刺",并说明用什么方式检验——否则双方对"去干净了"的理解会不一样。
这一节要留给客户的判断
验收时除了"通不通",还要看一眼孔口:对着光看两端,有没有一圈反光的毛边。有毛边,这颗件在真空里的表现会比算出来的差。
图纸写"中心钻 φ1 通孔",信息是不够的。下面五项各自对应一个后面会扯皮的地方:
| 项目 | 为什么必须写 |
|---|---|
| 孔径与公差 | 流导按三次方放大,0.1mm 的偏差会带来两成以上的流导差异 |
| 是否贯穿 | "通孔"和"深孔不到底"在真空里是两件事,后者等于没开 |
| 螺纹段是否变径 | 不变径就是按小径截面承受全部载荷,安全系数要重算 |
| 孔口倒角与去毛刺方式 | 毛刺既是颗粒源也是藏气点;去毛刺方式会影响最终孔径 |
| 强度是否需重新校核 | 开孔后的许用载荷,和实心件不是一个数 |
表 4 排气孔在图纸上的五项要素
第五项经常被跳过,但它是该先想清楚的。如果这颗螺丝承担的是结构连接而不是定位或遮挡,开孔后的强度必须按新截面重新算一遍,尤其是 M1.6、M2 这类余量本来就不大的规格。
排气孔本质是一笔交易:用强度换真空。
这笔交易划不划算,取决于两件事——流导够不够,强度剩多少。而这两件事都写得出数:流导看 D³/L,强度看小径减去孔径之后剩多少面积。算完之后再决定孔径,比先钻了再说可靠得多。
如果只留一句话,是这句:先问孔能不能不打在螺丝上,再问螺丝上的孔要开多大。
因为更合适的排气方案,往往不是一颗挖空的螺丝,而是一个打通的螺孔。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司


