高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

芯片测试机的探针卡与基座连接位,盘头十字槽螺丝既要装得下、锁得住,又可能受到低磁要求限制。定制头高和长度的304螺丝,若尺寸检查通过,头部或螺纹却出现磁吸反应,工程师担心影响测试,采购也无法确定是退磁、换料,还是重新开模。
这类问题要解决的是:在保留装配与紧固要求的同时,让最终成品满足明确的磁性指标。螺丝厂家定制时评审应落到三个选择:原304路线能否保留、哪道工序需要调整、什么情况下才值得换材料打样。
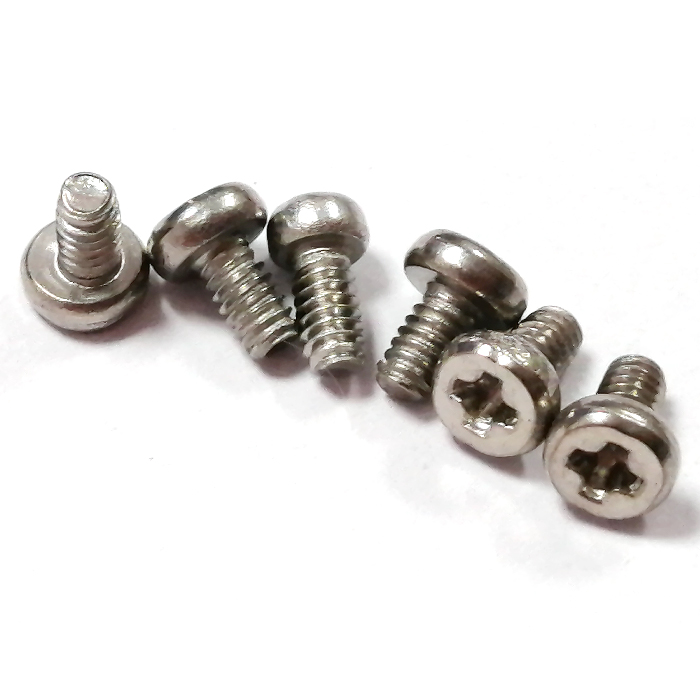
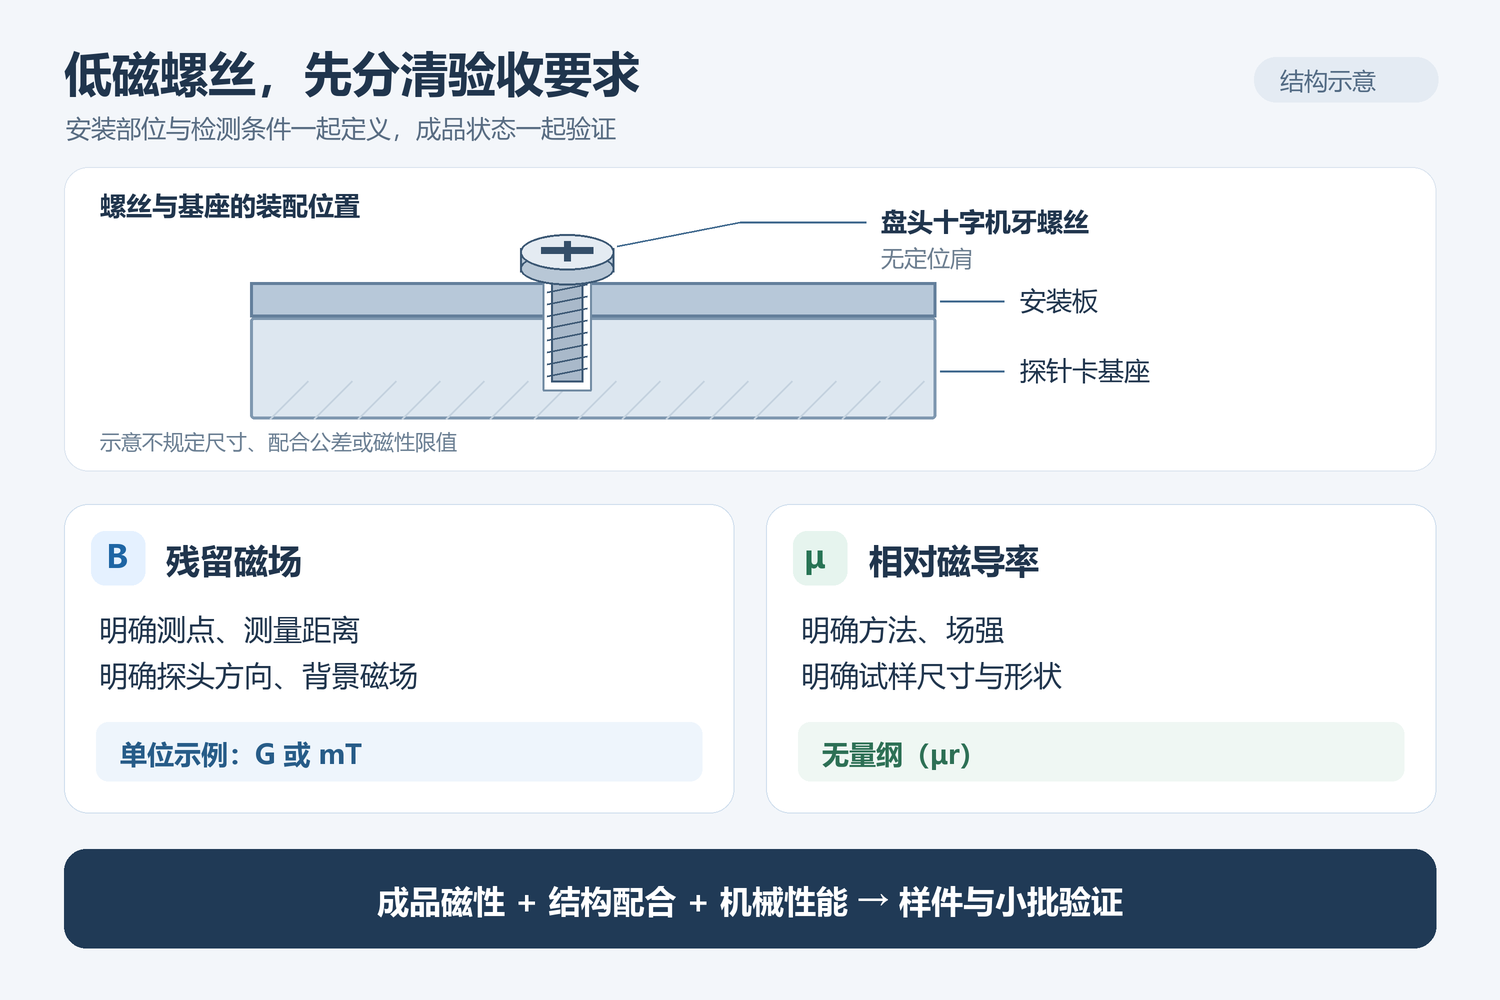
“磁铁吸不吸”可以作为排查线索,却不能直接判断材料真伪或成品能否使用。图纸中的“无磁”,至少要区分两种要求。
• 残留磁场:看零件在约定位置的磁场读数。需统一测点、探头距离与方向,并控制背景磁场;头部贴近测量与离螺纹一段距离测量,结果不能直接比较。
• 相对磁导率:看材料在外加磁场中的响应。需约定测试方法、场强和限值,并确认方法适用于这颗小螺丝的形状与尺寸,不能用高斯计的残磁读数代替。
304经过冷镦、搓牙等冷加工,部分组织可能发生形变诱发的马氏体转变,磁响应随之改变。退磁可以针对磁化状态,却不能把这部分组织直接变回奥氏体;换成316L,也不能只凭牌号认定成品达标。
面对这类低磁非标螺丝定制,世世通可先把现有图纸、材料炉批和加工顺序对应起来。需要确认的不是笼统的“加工后带磁”,而是异常出现在哪个位置、哪种状态、哪一次工序交接。
• 来料阶段:核对材质文件、炉批与供货状态,必要时按约定复核成分;不能把混料疑点直接归因于冷加工。
• 成形与搓牙阶段:按相应测试方法留取同阶段样件,分别观察头部、杆部及螺纹区域,记录工艺和测量条件。
• 工具与周转阶段:对同批、同形样件比较接触特定夹具、工具或周转工位前后的变化,排查是否存在外部磁化。
原材料、冷镦坯和成品的几何形状不同,磁场读数不能直接相减来判断某道工序的影响。应使用适配的测试方法,并通过同阶段、同形状的对照样件缩小原因范围。
世世通作为高难非标螺丝工程制造商,针对这一连接位的评审,需要同时守住头部空间、批头啮合、头下承压面、有效牙长和紧固性能。以下三条路线,按前面的排查结果选择。
适用条件:同批、同形样件在接触某个工具或周转工位后,残留磁场出现可重复变化;材料身份与其他验收项目没有相应异常。
• 具体调整:若已确认某处磁性吸取或工具接触是磁化来源,可取消该处磁性吸取、改用经检查的取放工具,并把已检成品与带磁工具分开周转。仍需退磁时,评估安排在已确认的再磁化工序之后。
• 这样调整的原因:问题若来自后续接触与周转,直接换料或改模可能没有解决磁化来源。先处理已定位的环节,可减少无依据的改图和重新试模。
• 复验要求:用同一方法比较处理前后,并在完成后续加工、周转和拟交付包装后复测;若合同还要求磁导率,必须另行验证,不能以退磁后的残磁读数替代。
适用条件:排除明显外部磁化后,测试结果仍提示磁响应与材料状态、冷镦或搓牙路线相关。此时要把问题区域与实际变形过程对应。
• 头部成形怎么改:先核对来料的拉拔、退火状态,再结合头径、头厚、杆径和十字槽核算下料量与预坯。若终镦承担过多局部变形,可比较调整预坯头形、把部分变形分配到前道的方案,保留槽底厚度与头下过渡。
• 螺纹工序怎么改:核对搓牙前径、材料硬度及牙板匹配。在结构、批量和成本允许时,以切削螺纹作为候选对照,同时评估牙型、牙根、表面与机械性能;不能靠减浅牙形来降低成形负担。
• 哪些部位可考虑二次加工:若图纸、批量和成本允许,可评审冷镦形成主体后,再车削头部外圆或支承面到尺寸,让相应尺寸不完全依赖终镦一次成形;所需余量、装夹和头下过渡必须一起核对。
验证重点:比较不同候选路线制成的最终样件,检查磁性、头部与槽形、头下过渡、螺纹配合及紧固性能。多工位分步成形不会自动消除累积冷作影响,车削也不会消除来料已有的磁响应,必须由样件结果决定路线是否保留。
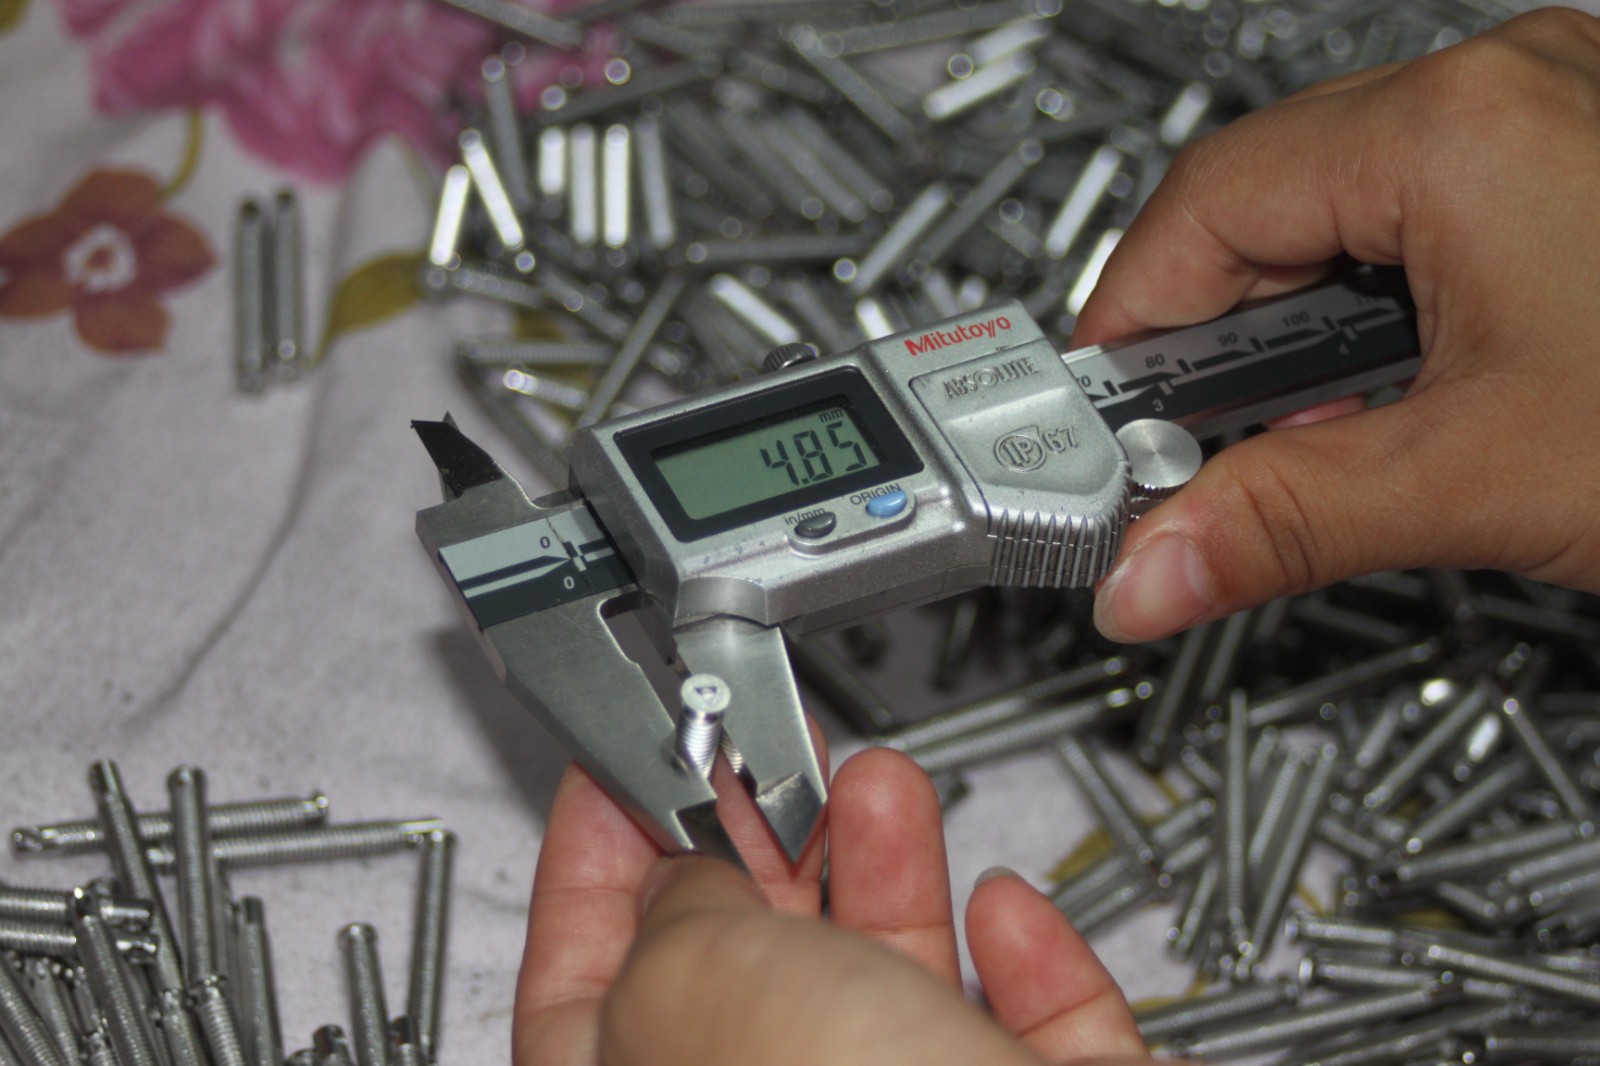
适用条件:304候选工艺仍难同时满足低磁与紧固要求,且客户允许替换材料。此时才把316L纳入比较,并先确认材料标准、供货状态和加工可行性。
• 对照怎么做:保持同一装配图纸和功能要求,让304与316L分别按各自拟用于量产的路线制作样件。记录材料炉批、成形方式和后处理,比较最终成品,不能拿软态棒料与冷镦成品直接比较。
• 结果看什么:除磁性外,同时核对头槽成形、螺纹配合、机械性能和装配扭矩要求,并把成本、模具适配与交期重新评估。替代获确认后,材料与工艺变更要进入图纸或技术协议。
若考虑固溶处理,还需单独评审尺寸变形及冷作强化损失。磁响应降低但强度或装配失效,同样不能放行。
打样的目标,是让工程与采购明确哪条路线能够进入下一阶段。每组样件应对应材料批次、图纸版本和实际加工路线,磁性专项检测的方法与实施方应在打样前约定。
• 磁性验收:在拟交付的最终状态下,按约定方法、测点和限值确认残留磁场、磁导率中的适用项目。
• 结构与紧固验收:检查批头啮合、头下贴合、螺纹通止规和实际配副;涉及换料或热处理时,按约定性能等级或功能载荷验证机械性能。
• 设备端确认:如果要判断螺丝对测试结果的影响,需在接触、温度、装配等条件受控时对比原方案与候选样件,约定重复次数和判定阈值。一次读数正常不能代替重复验证。
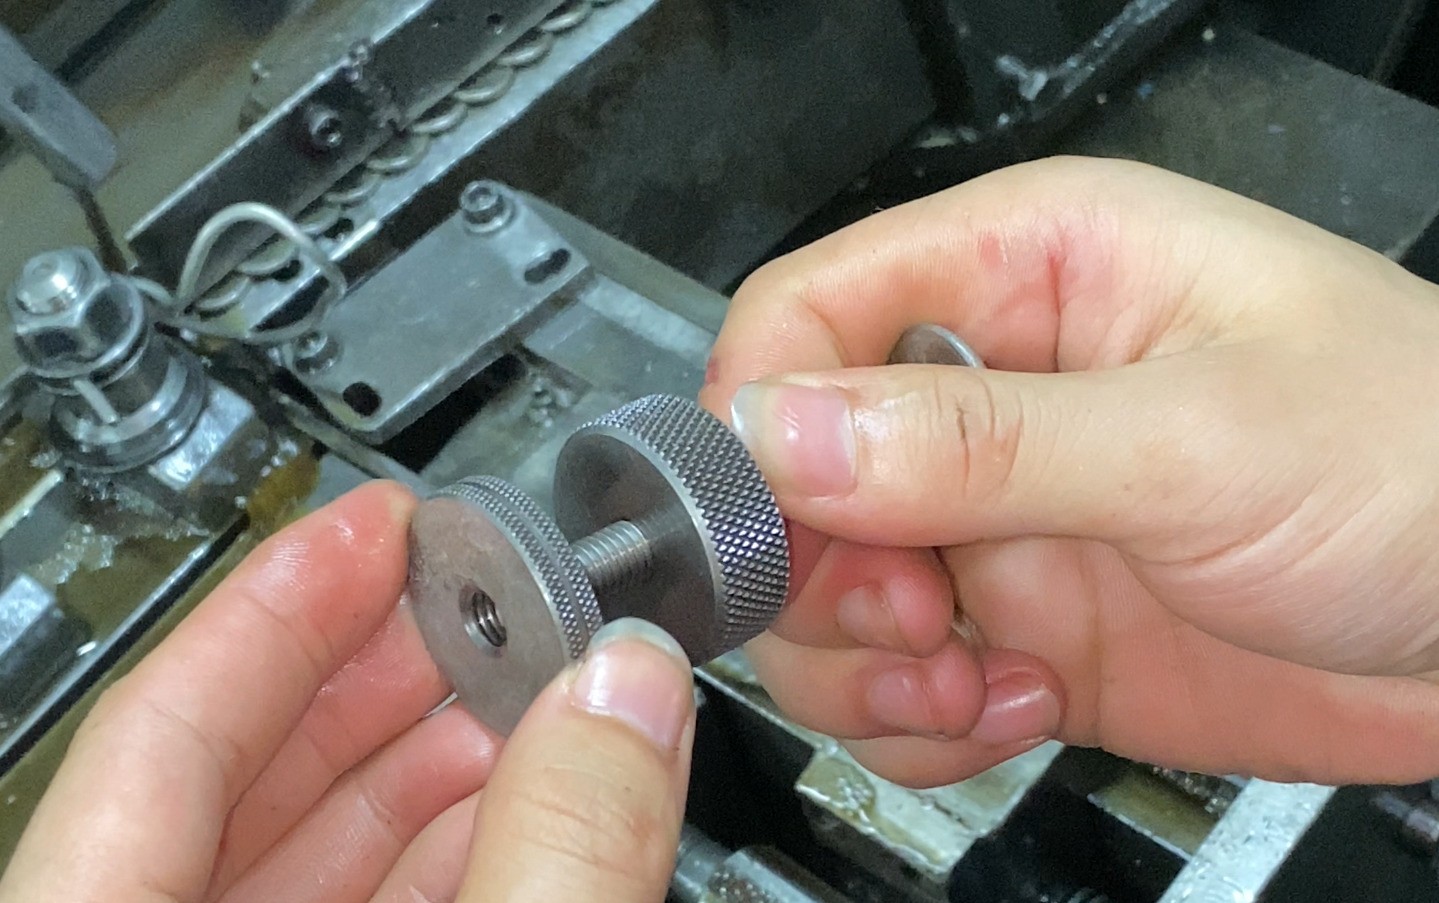
进入样品前,还应确认样品路线与量产计划一致,并约定材料批次、成形路线或后处理变更后的复验项目。这样采购比较的才是同一验收条件下可执行的制造方案。
• 装在哪里:探针卡与基座局部装配图、螺丝位置、附近磁敏部件,以及头部和批头的空间限制。
• 现在是什么情况:现用图纸或样件、材料牌号与状态、异常部位、检测结果和测量方法。
• 怎样才算合格:残留磁场或磁导率指标、关键配合尺寸、安装扭矩与功能载荷要求。
• 项目如何推进:是否允许换料、打样和预计批量数量、已有模具情况及项目节点。
暂时没有完整图纸,也可以先提供样件照片、关键尺寸和装配条件。申请低磁螺丝DFM评估,重点确认304能否保留、需要改哪道工序、是否值得做316L对照样,以及每条路线的验证项目。把这些问题在试模前说明白,有助于减少反复改图、盲目换料和重复打样带来的成本与交期风险。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司