高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
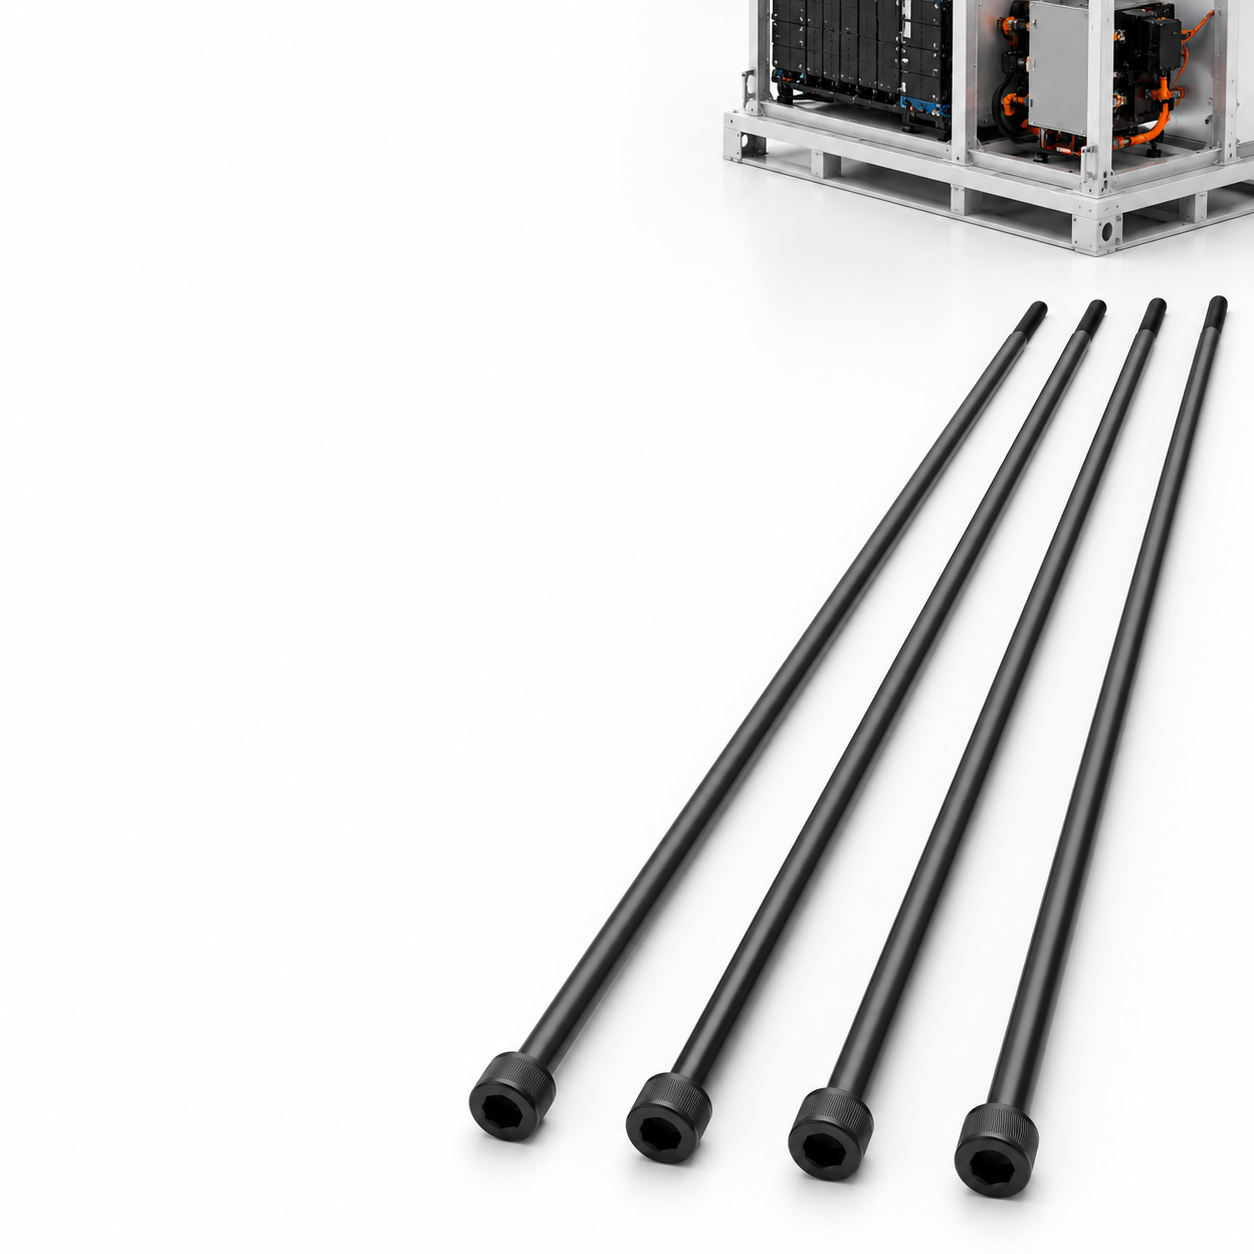
便携储能(户外电源)的机箱里,有一类螺丝容易被忽略,却卡着整个装配:一穿到底的贯穿长螺丝——从底壳穿过整个电芯与逆变模块堆叠,把上盖拉紧。
它不承担信号,也不露在外面,但只要它的长度、光杆段或牙段落点对不上,装配线上就会立刻出现三种现象:穿不过去、拧不紧、压不实。
我们拆解对比了六款在售机型的这一个位置,发现一件很说明问题的事:同一个功能位置,六款机型的长螺丝长短相差数倍,头型和螺纹形式也几乎各不相同。
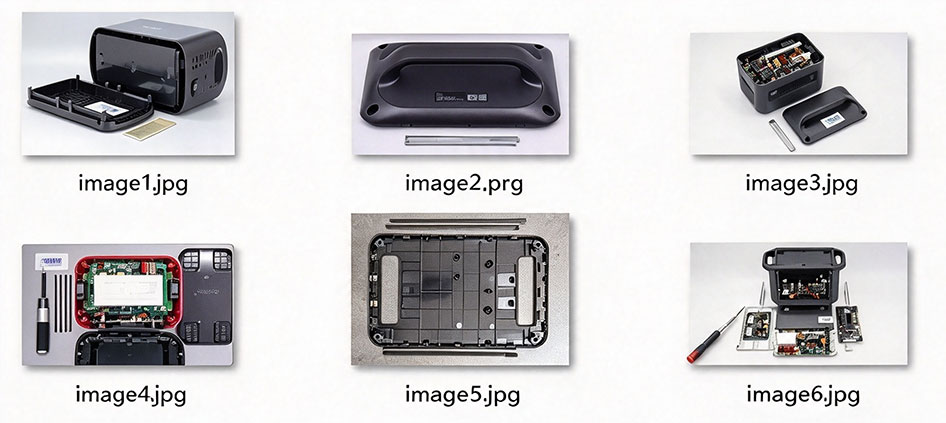
以下数据来自六款整机的拆解实拍照片,按图片中的螺杆与机身比例换算。
| 机型 | 图中可见长螺丝数量 | 头型 / 螺纹结构 | 单根长度占画面高度比例 | 相对长度判断 |
|---|---|---|---|---|
| 机型 1(300W 户外电源) | 9 根 | 十字沉头,通体长螺杆 | 0.26 | 中等偏长 |
| 机型 2(600W 便携) | 4 根 | 十字盘头,通丝全螺纹 | 0.30 | 中等偏长 |
| 机型 3(1200W 便携) | 4 根 | 全螺纹长螺杆 | 0.30 | 中等偏长 |
| 机型 4(600W 便携) | 4 根 | 圆柱头内六角,杆身最粗 | 0.21 | 偏短 |
| 机型 5(便携储能主机) | 4 根 | 内六角 + 长螺纹段,杆身细长 | 0.95 | 最长 |
| 机型 6(2200W 便携储能) | 4 根 | 内六角 + 螺纹,杆身较细 | 0.63 | 较长 |
关于数据的边界:表中的“比例”是同一批照片内的相对换算值,不是毫米尺寸,只用于六款机型之间的横向比较,不能当作任何一款螺丝的实际长度,也不能直接从这几张图反推出规格。
从这组对比里可以读出三件事:
1. 同一个功能位置,没有通用件。 最长与最短机型的相对比值相差约 4.5 倍。这不是设计失误,而是每个机型的内部堆叠高度不同:电芯层数、BMS 与逆变板的布局、上盖与底壳之间的空腔高度,都会直接改变这根螺丝要跨过的距离。
2. 螺纹形式不统一。 六款里既有通丝全螺纹,也有“内六角头 + 长螺纹段”的半牙结构;头型覆盖了十字沉头、十字盘头、圆柱头内六角。这说明各家在装配节拍、工具空间和外观要求上的取舍并不一致。
3. 数量也不同。 有一款在同一个位置用了 9 根,其余多为 4 根。数量、跨距和压紧均匀性是一组联动条件,不能只看单根长度。
在便携储能机箱这个位置,最常见的失败并不是“长度差几十毫米”,而是总长量对了,仍然装不上。落到产线上通常是下面四种现象之一。
底壳→ 模块堆叠→上盖之间往往有多层孔。如果长杆直线状态不稳定,或者光杆直径与实际通孔配合不匹配,多孔累积偏差就会让螺丝在中间某个孔卡住。
对应方案:冷镦一体成型保证同心度±2°;细长件(M3 以下且长度较长)对原料直线状态、成型、表面处理、搬运和包装都更敏感,需要单独评估。
这是“光杆段和螺纹起点没定义清楚”的典型后果。图纸只标了总长和牙长,生产端按总长做出来,装的时候螺纹牙峰先碰到中间孔壁,穿孔阻力骤增,甚至在孔口刮出毛刺。
对应方案:总长必须拆成 头下长度、光杆长度、螺纹起点、有效牙长、过渡段 分别确认尺寸与公差,让牙段落在真正需要啮合的锁紧位置。
尾端螺纹段过长,锁紧后尾端顶住底壳或内部器件,扭矩已经到值,但壳体并没有被真正压紧——这就是假锁紧。长时间运行后表现为壳体异响、密封件压缩量不足、局部进水进尘。
对应方案:缩短总长或缩短尾部螺纹段,使锁紧后尾端与底部保留安全间隙;头型按空间选低头内六角或内梅花,减少顶部占用。
另一种相反的失败:为了避开干涉把总长缩短,结果螺纹进入螺母或内螺纹孔的有效啮合长度不够,承载面积不足,出现滑牙或拉脱风险。
对应方案:不要把整根杆部改成全牙。保留光杆导向段,只在最终锁紧区增加螺纹长度,设计螺丝螺纹部分长度,让螺纹充分进入啮合区。
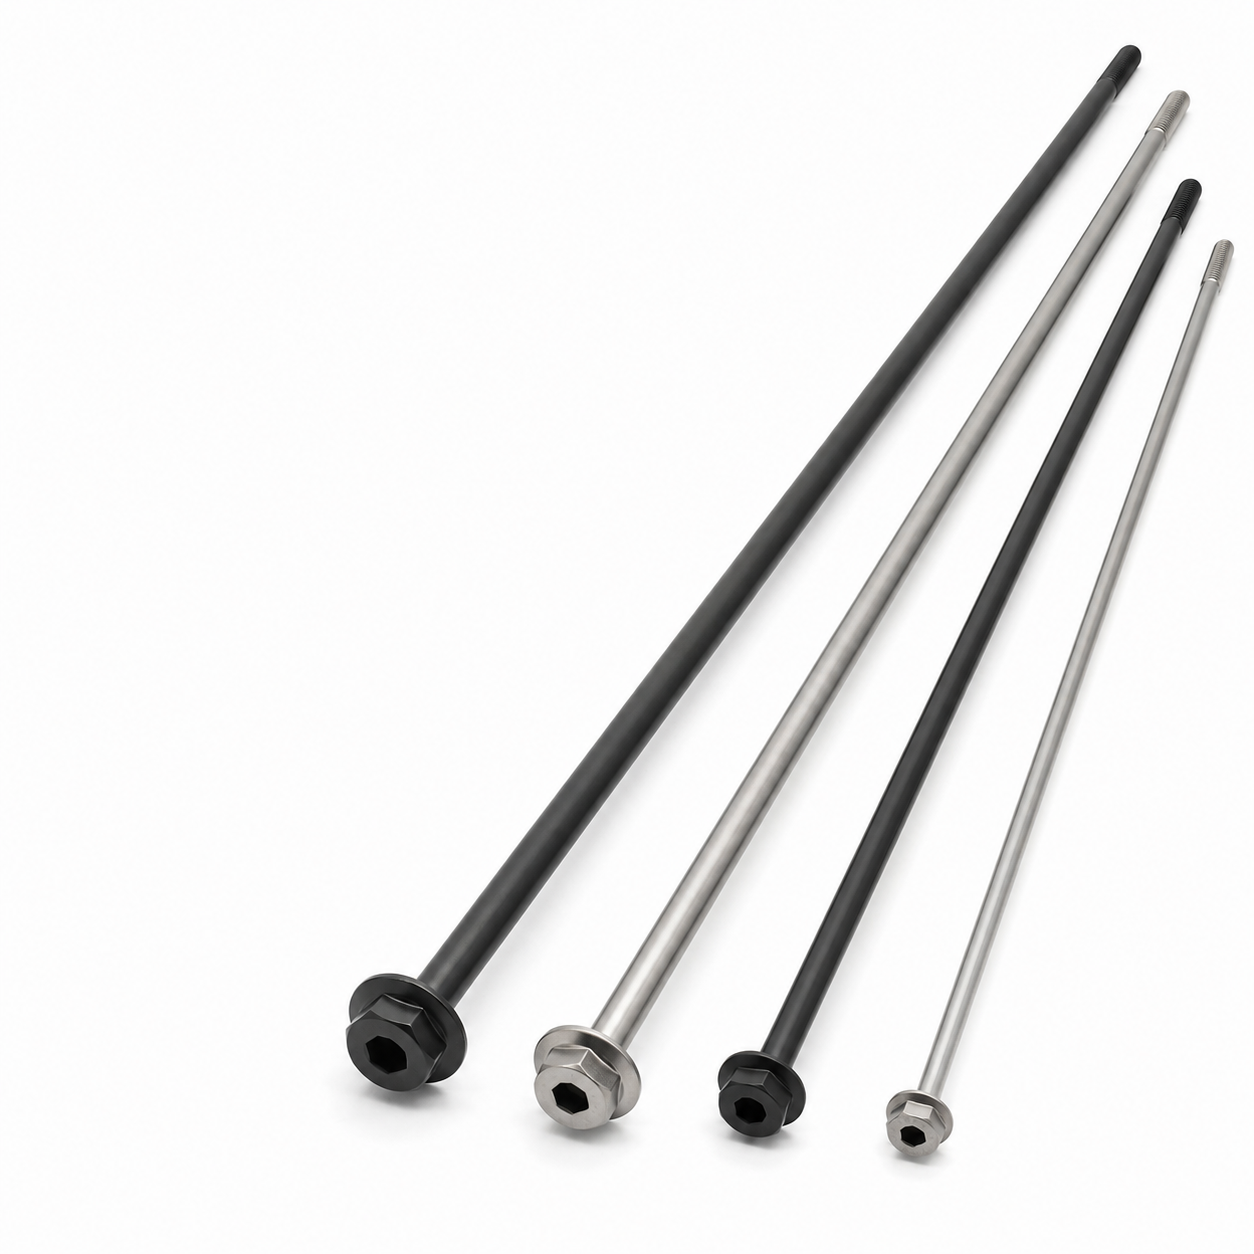
便携储能机箱这个位置的螺丝,本质是一个分段尺寸链问题,而不是一个长度数字问题。按下面五个段分别定义,前面四种现象基本都能在设计阶段消掉。
| 功能段 | 决定什么 | 常见失误 |
|---|---|---|
| 总长 | 跨过的整体距离 | 只标总长,其他段留空 |
| 头下长度 | 上盖贴合面到螺纹起点前的净高 | 与上盖厚度、沉孔深度对不上 |
| 光杆长度 | 是否完整覆盖所有导向孔 | 光杆不够,螺纹提前进孔 |
| 螺纹起点 | 螺纹从哪里开始 | 落在穿孔段中部,刮伤孔壁 |
| 有效牙长 | 真正参与啮合的长度 | 过长顶底,过短滑牙 |
半牙长螺丝在不影响装配、锁紧或调节功能的前提下,通常优先建议把有效牙长控制在 30 mm 以下,常见优化区间为 20–25 mm。
超过约 30 mm 仍可制造,但长螺丝合模缩杆通常无法直接形成这么长的搓牙预制段,基本需要增加车加工,把尾端区域先车到对应的搓牙坯径 / 碾造径,再进行搓牙。这里用的是搓牙坯径,不是成品螺纹底径,两者不是同一个概念。
牙长越长,车削、装夹、搓牙和变形控制的成本越高。所以第一步应该先确认:实际锁紧、调节或啮合的工作范围到底有多长?图纸上的牙长是否全部都在使用?
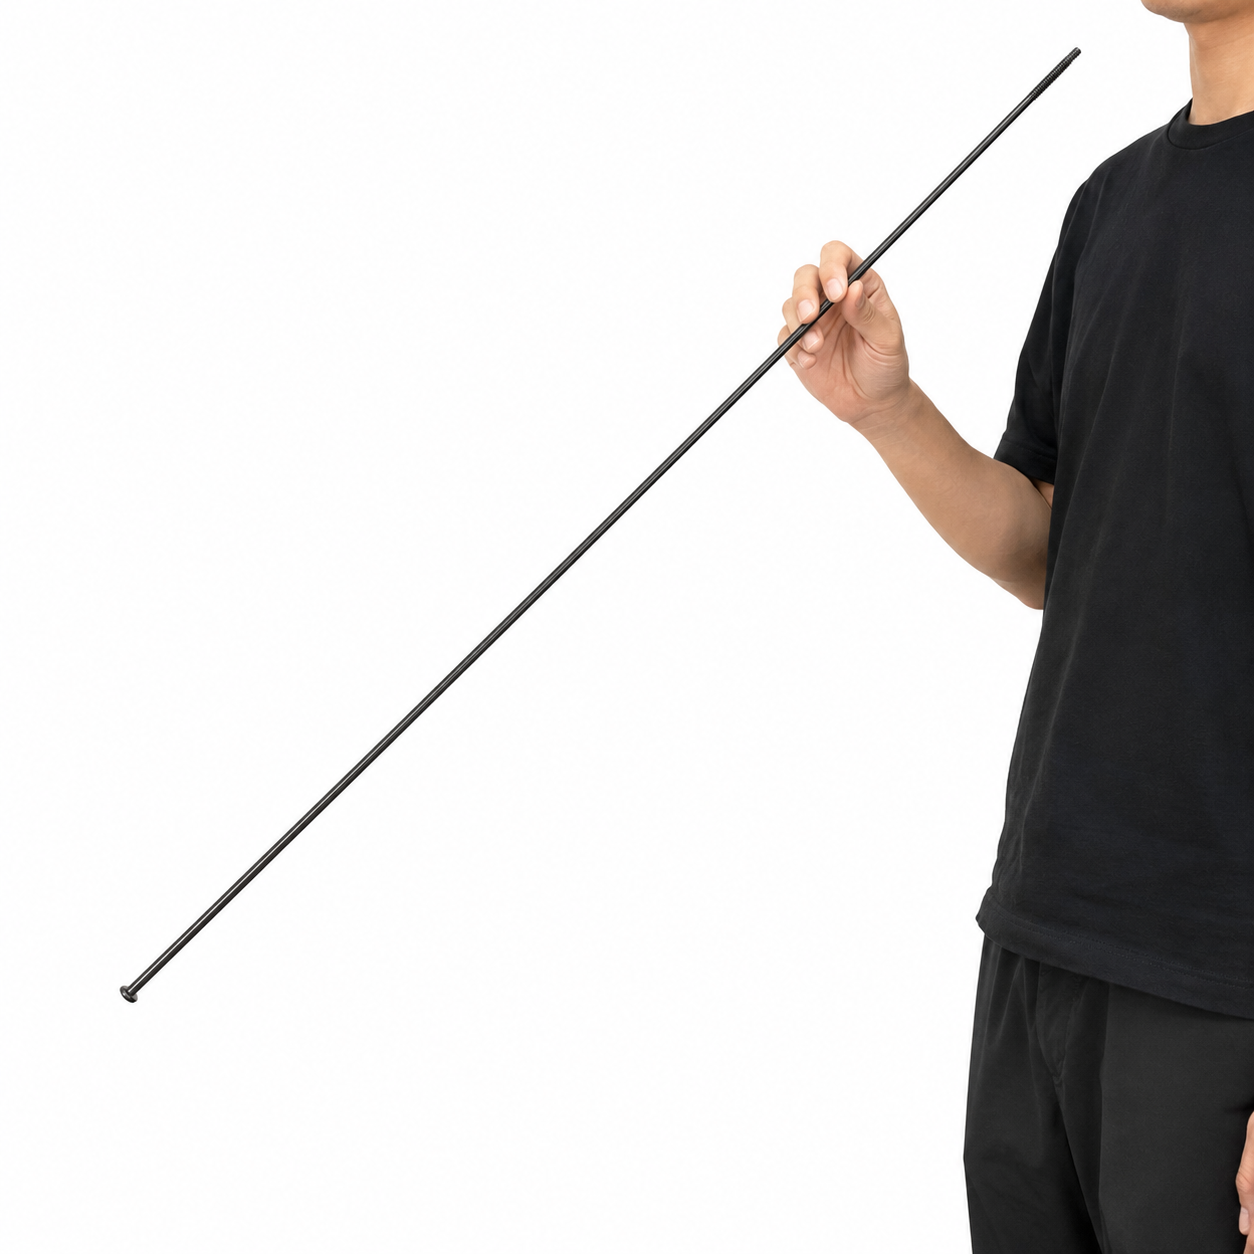
长螺丝的杆径分“大杆”和“小杆”两条路线:
小杆:无牙杆径与对应螺纹的搓牙坯径基本一致;
大杆:无牙杆径与螺纹公称直径基本一致;明显大于螺纹公称直径时属于台阶大杆。
同规格、同材质的记录可用于方案比较,例如 M5 碳钢大杆 4.80 mm / 小杆 4.35 mm;M6 合金钢大杆 5.80–5.90 mm / 小杆 5.25 mm;M8 碳钢大杆 7.85 mm / 小杆 7.05–7.10 mm。
判断顺序:先确定杆部是否用于定位、导向、承载或过孔,再核对客户允许的成品杆径范围、配合孔、螺纹规格及螺距。如果杆径不承担这些功能,改用小杆路线可以减少或避免开模,同时降低材料消耗和单件重量;如果它承担定位、导向或承载功能,就必须保留功能尺寸,不能为了省成本改小。
长螺丝的头部与长杆采用合模冷成型制造,不通过焊接把两段短杆拼成长杆。这一点对贯穿结构尤其重要——焊接接头本身会成为长杆上的一个不连续点。
需要提前知道的是:合模长螺丝头部下方与杆部过渡处,通常存在约 0.2–0.4 mm 的合模线,属于正常成型痕迹,一般不影响装配。如果这个位置涉及可见外观、贴合、定位或密封要求,可以在打样前按图纸评估增加去除或局部修整工序。
便携储能的 SKU 迭代很快:300W、600W、1200W、2200W 往往是同一套结构平台,只是电芯节数和模块堆叠高度不同。这意味着同一个位置的贯穿长螺丝会长出好几个规格。
对应的做法是把它当作同族规格来管,而不是每次当新品重新做:
长度区分规格,但螺纹规格、头型、槽型和表面要求在同一产品家族内保持一致;
用图号 / 版本号控制复购,避免设备改版后旧规格被直接沿用;
各机型的总长、头下长、光杆长、螺纹起点和有效牙长分别在图纸上单独标注。
这样做的直接好处是:换型时不用重新讨论头型和工具空间,只需要重新确认跨距与牙段落点。
长度已经非标的长杆件,量产风险不在“做不出来”,而在“做出来但不直、不匀、运到客户端变弯”。
直线状态:长料上线前先做专门校直;成型完成、表面处理完成及最终包装前分别检查杆部直线状态。
高强度件的热处理:8.8 级及以上(含 8.8 级)使用专门订购的高强原料,并按目标等级进行整根热处理;热处理时使用专用保护套支承和约束长杆,在已验证工艺下热处理过程兼具保持 / 辅助校直作用,不把“热处理后必然弯曲”视为正常结论。电镀项目按规定评估氢脆风险并配套除氢。
防弯包装:长件按长度和结构配置防弯支承、螺纹保护,可采用纸箱、托盘或定制木箱,降低“出厂检验合格、到现场却装不上”的风险。
Q1:只给总长和牙长,能不能直接报价? 不建议。只按长度报价容易漏掉结构条件。至少需要确认头下长、光杆长、螺纹起点、有效牙长、杆径、配合孔、头型 / 槽型和表面要求。长螺丝的大杆结构通常需要开模,更不能只按图纸上的杆径直接报价。
Q2:图纸牙长 80 mm,能不能照做? 可以做,但通常需要增加尾端车加工。更合理的做法是先确认实际锁紧范围。已有项目中,M5×800 碳钢杯头内六角半牙长螺丝在确认实际锁紧范围约 30 mm 后,建议牙长改为 30–32 mm。该数值以该项目的装配条件与客户确认为前提,其他规格按自己的啮合长度重新确定。
Q3:M1.4 到 M12 都能做多长? 长螺丝按 M1.4–M12、产品族长度 2–2000 mm 评估,其中 200–600 mm 为常见长规格需求区间。搓牙 / 滚牙工序最大 200 mm 与车削 200–300 mm 属于工序边界,不等于整支长螺丝的总长上限;加工区段、工件总长及有效牙长必须分别确认。
Q4:长度公差能给多少? 总长超过 400 mm 的长螺丝,部分项目可参考 +0 / -2 mm;部分项目根据图纸、长度、结构及装配要求采用 ±2 mm。最终公差以确认图纸为准。超长件若坚持更严公差,会增加端部车削、磨削等二次加工,装夹、加工时间和变形控制成本都会明显上升。
Q5:头部和杆部同不同心? 要分清两个不同的项目:头杆轴线的角度偏差与横向偏移不能互相替代;部分项目曾按头杆方向关系记录“±2°”,这是角度表述,不能直接视为标准同轴度或同心度公差。客户图纸若有同轴度、跳动或穿孔要求,应单独确认基准、单位、方法与验收限值。此外,长杆是否弯曲需要单独检查。
Q6:防腐能做到什么程度? 对于适用且有对应验证依据的长螺丝防腐方案,可表述为“盐雾测试超过 300 小时”。这一口径不代表任意长度、直径、材料或表面处理都能保证相同结果。长件镀层均匀性更难控制:长度增加后,挂具接触、电流分布、头端与尾端及杆部中段的施镀条件可能不同;若一味延长电镀时间以满足中段膜厚,两端可能过厚,导致光杆配合、头下贴合或螺纹装配困难。普通发黑 / 煲黑本身不作为高盐雾防护方案。
小小的贯穿长螺丝,直接决定便携储能整机结构稳定性。在同平台多 SKU 便携储能快速迭代场景下,做好长螺丝杆径选型、冷镦成型、热处理校直、防弯包装管控,能够提前规避量产装配卡点,改善户外电源壳体密封、异响、防水防尘等长期可靠性问题。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司