28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

设备振动后螺丝松动,很多人第一反应是换头下带齿螺丝。但实际返工中,常见问题不是“没齿”,而是问题发生在螺纹副、预紧力不足或安装面太软。换错结构,轻则压伤铝合金外壳、破坏涂层,重则拆机返工、连接仍然松动。防滑齿真正解决的,不是“所有松动问题”,而是螺丝头部与安装面之间的接触和相对滑移问题。
一颗防滑螺丝从问题判断到结构确认,更合理的推进顺序应该是:
先判断问题发生在头部接触面,还是螺纹配合区域;
确认是否真的需要头下防滑齿;
再根据安装面材料确定齿高、齿尖和齿形;
结合头径确定齿数、齿距和齿圈外径;
最后通过样品装配和实际工况验证。
本文重点讨论电机支架,自动化设备钣金结构等存在振动、频繁启停或连接面微动的位置,说明防滑齿到底起什么作用,以及齿高、齿数、齿距、头型和安装面应该怎么匹配。
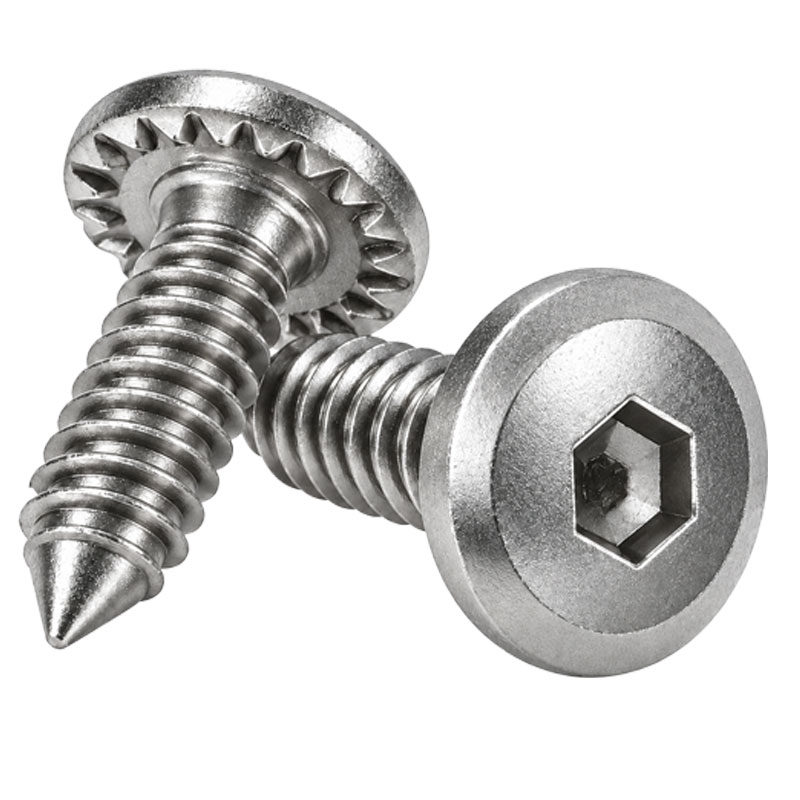
不一定。看到设备有振动,第一步不是直接把普通螺丝换成防滑螺丝,而是先判断松动或微动到底发生在哪里。
| 问题表现 | 可能原因 | 是否优先考虑防滑齿 |
|---|---|---|
| 支架与安装板轻微相对滑移 | 头部接触面在振动中发生微动 | 可以进一步评估 |
| 螺丝逐渐旋松 | 可能来自螺纹副、预紧力或锁紧扭矩 | 不能只靠防滑齿 |
| 薄板锁紧后变形 | 板厚、头部压力或齿高不匹配 | 先处理结构问题 |
| 安装面出现明显齿痕 | 齿过高、过尖或材料较软 | 应重新调整齿形 |
如果真正的问题是“头部底面与安装面之间存在微动或相对滑移”,这时再进入防滑齿结构设计才有意义。
选型重点: 有振动 ≠ 一定要防滑齿。先找到松动或滑移发生的位置,再决定防松结构。
普通螺丝拧紧后,螺丝头部底面通常通过相对平整的表面压紧被连接件。
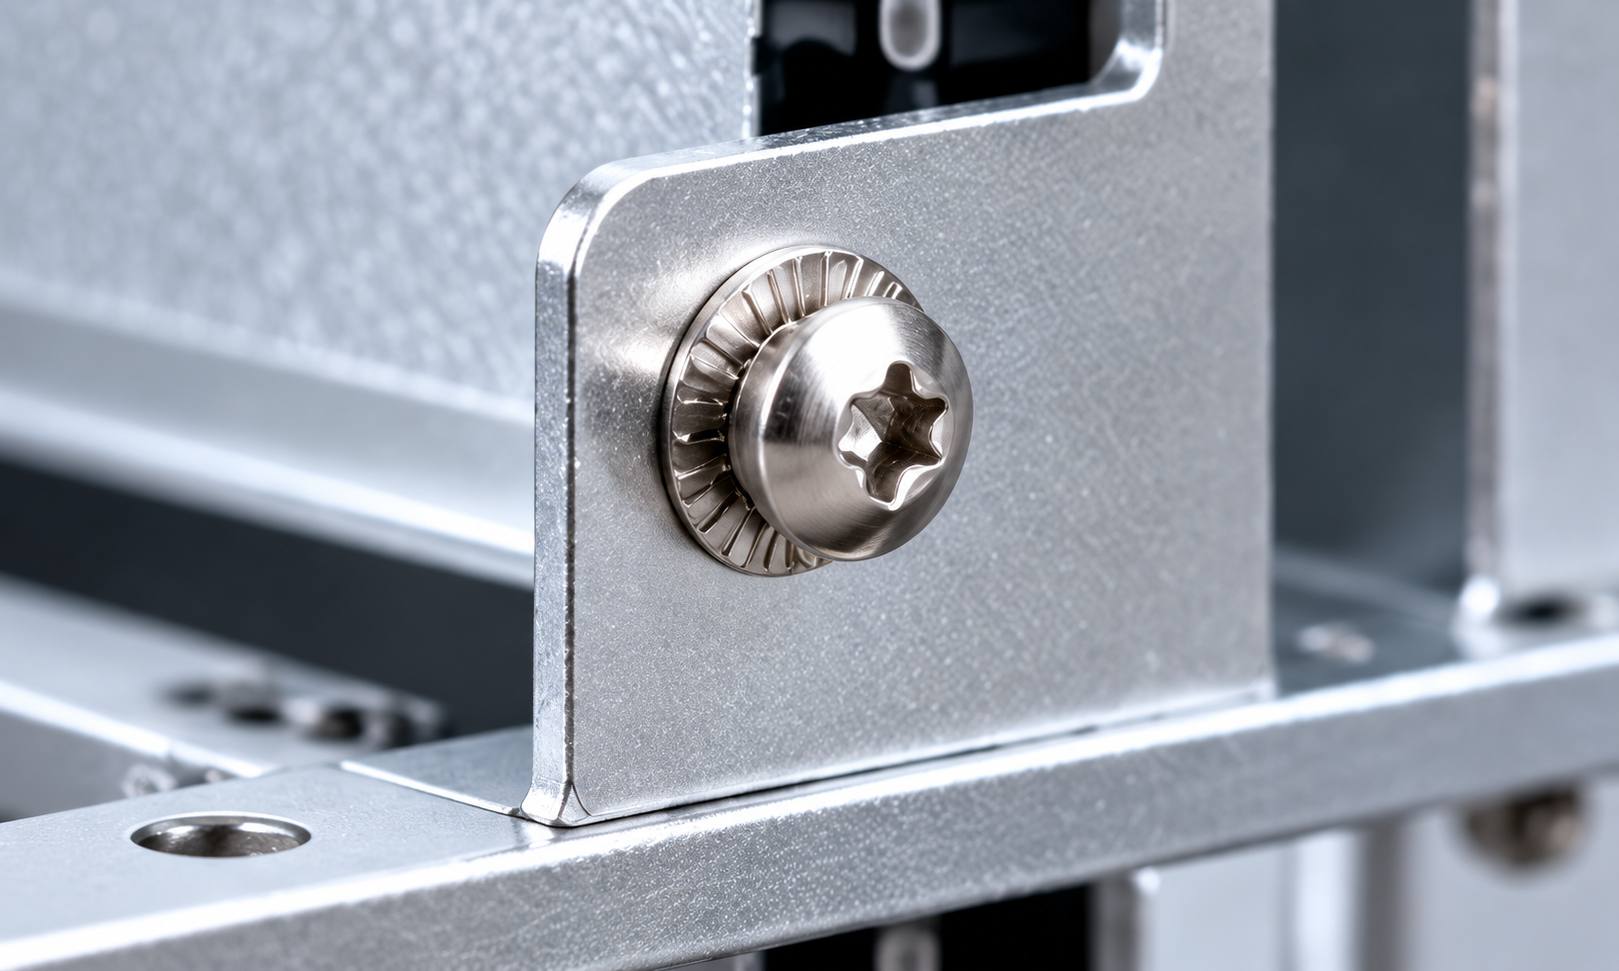
增加锯齿、花齿或放射齿以后,改变的是“螺丝头部底面—安装面”之间的接触方式。在材料、锁紧状态和齿形匹配的情况下,可以提高接触面对相对转动或滑移的阻力。
电机安装支架:频繁启停和运行振动可能传递到支架与安装板。
泵体、执行机构:周期性振动或往复运动会使连接位置长期承受重复载荷。
钣金安装板:既要关注振动,也要关注板厚以及防滑齿是否留下明显压痕。
防滑齿最终直接作用在被连接件表面,所以确认需要使用防滑齿以后,下一步不是马上定齿高,而是先确认安装面是什么材料。
| 安装面材料 | 选型重点 | 主要风险 |
|---|---|---|
| 碳钢 / 合金钢 | 重点确认齿高、齿数和锁紧状态 | 齿形过浅可能作用有限 |
| 不锈钢 | 同时确认防滑需求和表面痕迹要求 | 可能留下明显齿痕 |
| 铝合金 | 控制齿高和齿尖锋利程度 | 局部压痕、材料变形 |
| 喷涂 / 电泳件 | 先确认是否允许破坏表面层 | 涂层压伤或局部剥落 |
| 塑胶件 | 谨慎控制齿高和接触压力 | 压伤、蠕变或局部变形 |
这里需要切掉一个常见误解:防滑齿不是越尖、越高越好。
如果安装面较软、板材较薄或者不允许留下明显装配痕迹,过高、过尖的齿反而可能带来压痕、涂层损伤和局部变形。真正需要平衡的是防滑需求与安装面保护。
安装面确定以后,才进入防滑齿参数设计。这里至少需要确认五项。
齿高需要结合安装面硬度、板厚、锁紧扭矩以及是否允许压痕确定。齿太低,可能无法形成预期的头部接触作用;齿太高,则可能压伤安装面。
齿数不是越多越好。头部直径变化以后,有效齿圈直径也会变化,原来的齿数不能直接照搬。
齿距应与齿数、齿宽和有效齿圈直径一起确认。齿分布过密或过疏,都会改变实际接触状态。
齿圈需要布置在头部有效底面范围内,同时还要检查安装孔周围空间是否存在干涉。
锯齿、花齿、放射齿等结构的接触方式不同。安装面越软、外观要求越高,对齿尖锋利程度的控制通常越严格。
参数关系: 头径 → 有效齿圈直径 → 齿数 → 齿距 → 单齿尺寸。头径一旦变化,后面的参数通常都要重新确认。
防滑齿位于螺丝头部底面,因此它不能脱离头型和头径单独设计。
| 头型 | 结构特点 | 防滑齿设计重点 |
|---|---|---|
| 法兰头 / 大扁头 | 头部底面面积较大 | 可布置较大的齿圈,但仍需匹配安装面 |
| 盘头 | 尺寸较常规 | 重点匹配头径、齿数和齿距 |
| 低头 / 小头 | 头部空间受限 | 同时兼顾槽深、头部强度和齿圈空间 |
| 杯头 | 头部较高,驱动槽空间充足 | 防滑齿仍需按底面有效直径重新匹配 |
因此,把盘头改成大扁头、把普通头改成低头以后,不建议直接复制原来的防滑齿尺寸。头径变化后,齿数、齿距和齿圈都应重新确认。
防滑齿已经加上了,但连接问题仍然存在时,不建议第一反应就是继续把齿做得更高。
如果螺丝没有形成足够的夹紧状态,防滑齿与安装面之间也可能无法形成预期接触。
齿太低,可能作用有限;齿太高,则可能使软质安装面局部变形。两种情况都可能让实际连接状态偏离设计预期。
如果实际松动来自外螺纹与内螺纹配合区域,头下防滑齿不能代替预涂胶、尼龙防松或其他螺纹防松方案。
如果振动频率、载荷方向、连接件刚度或者装配方式已经变化,应重新检查整个连接系统,而不是只调整防滑齿。
排查顺序: 锁紧状态 → 安装面 → 防滑齿接触 → 螺纹副 → 实际振动工况。
| 结构 | 主要作用位置 | 适合重点解决的问题 |
|---|---|---|
| 头下防滑齿 | 螺丝头部底面与安装面 | 连接面微动、相对滑移或转动 |
| 预涂防松 | 外螺纹与内螺纹配合区域 | 螺纹副松动 |
| 组合方案 | 头部接触面 + 螺纹副 | 两个位置都存在风险时按项目验证 |
所以选型时不需要先争论“防滑齿和预涂防松哪个更好”,而是应该先把问题位置找准。
防滑齿结构最终是否合适,不能只看图纸,还要通过样品和实际装配确认。
检查锁紧后防滑齿与安装面的实际接触状态;
检查铝合金、薄板或涂层件是否出现不可接受的压痕;
按实际装配要求确认锁紧扭矩和重复装配状态;
存在持续振动时,按实际或模拟工况进行验证;
出现异常后,区分是齿形、安装面还是螺纹连接问题。
| 判定条件 | 是否评估防滑齿 | 结构重点 | 验证重点 |
|---|---|---|---|
| 钢制电机支架 + 频繁启停 | 可评估 | 齿高、齿距、齿圈外径 | 锁紧状态、振动后连接状态 |
| 铝合金安装板 + 振动 | 可评估 | 控制齿高和齿尖 | 表面压痕、局部变形 |
| 喷涂钣金 + 外观要求 | 谨慎评估 | 降低齿尖侵入性 | 涂层破坏、装配痕迹 |
| 塑胶安装面 | 谨慎评估 | 控制齿高和接触压力 | 压伤、蠕变、局部变形 |
| 主要表现为螺纹副旋松 | 不应只靠防滑齿 | 评估螺纹防松结构 | 预紧力、扭矩、螺纹配合 |
用法: 先看第一列确认实际工况,再决定是否进入防滑齿结构设计。如果同时命中多个风险条件,应按更严格的安装面和验证要求确认。
如果需要做非标防滑螺丝,建议在图纸确认前先把以下条件说明清楚:
具体安装位置;
设备振动、启停、往复运动工况;
被连接件材料和板材厚度;
安装面表面处理;
是否允许留下防滑齿压痕;
允许的头部直径和头部高度;
槽型、螺纹规格和装配工具要求;
是否需要频繁拆装;
现有2D图纸、实物样品以及当前出现的问题。
防滑螺丝的选型价值,不在于“多做一圈齿”,而在于先把实际问题判断清楚。
如果问题来自头部接触面微动,再根据安装面材料确定齿高和齿尖;安装面确认以后,再结合头径决定齿数、齿距和齿圈外径;最后通过样品装配和实际工况验证。
如果已经使用防滑齿但问题依然存在,也不应该直接把齿做得更高,而应该重新检查锁紧状态、安装面、螺纹副以及振动来源。
把问题位置判准、把安装面条件确认清楚、把齿形参数定对、把样品验证做完——这四步走完,防滑齿结构才真正选对。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司