高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

沉头螺丝贴不平怎么办?如何根据安装孔位定制沉头结构沉头角度不匹配、头部翘起、接触面不平|按图定制特殊沉头螺丝 |
在设备外壳、金属面板和机械连接位置,沉头螺丝通常用于需要头部与工件表面齐平的安装位置。但实际装配时,有时会出现螺丝已经旋入,头部却无法完全贴合的情况,表现为一侧翘起、边缘留缝,或者锁紧后头部仍然高出工件表面。 沉头螺丝贴不平,不一定是螺纹规格的问题。需要重点检查螺丝头部角度、工件沉头孔尺寸,以及两者之间的接触关系。 如果设备安装孔位已经确定,无法随意修改,就需要根据实际孔位重新匹配螺丝的沉头角度、头部尺寸和接触面结构。 |
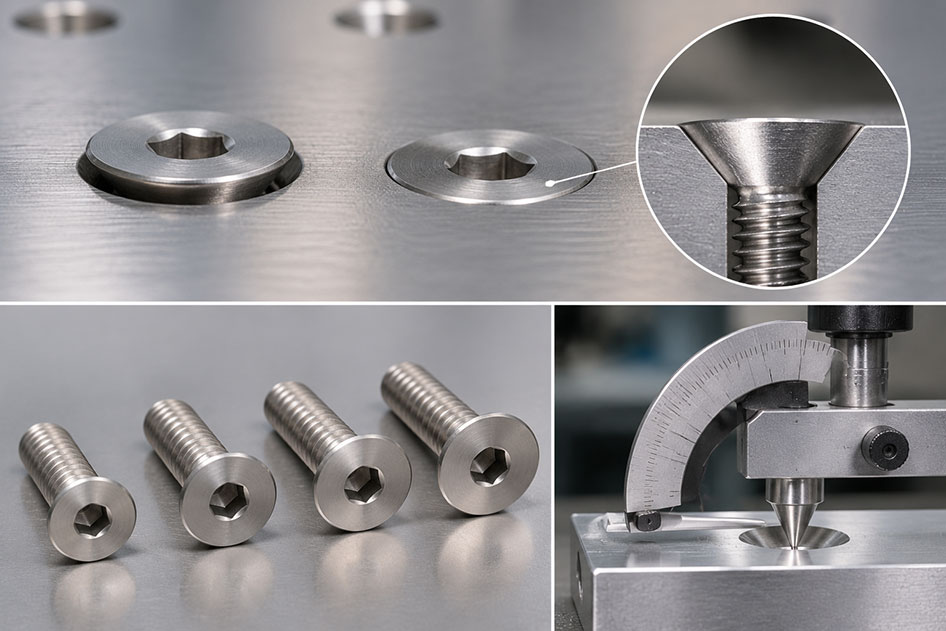
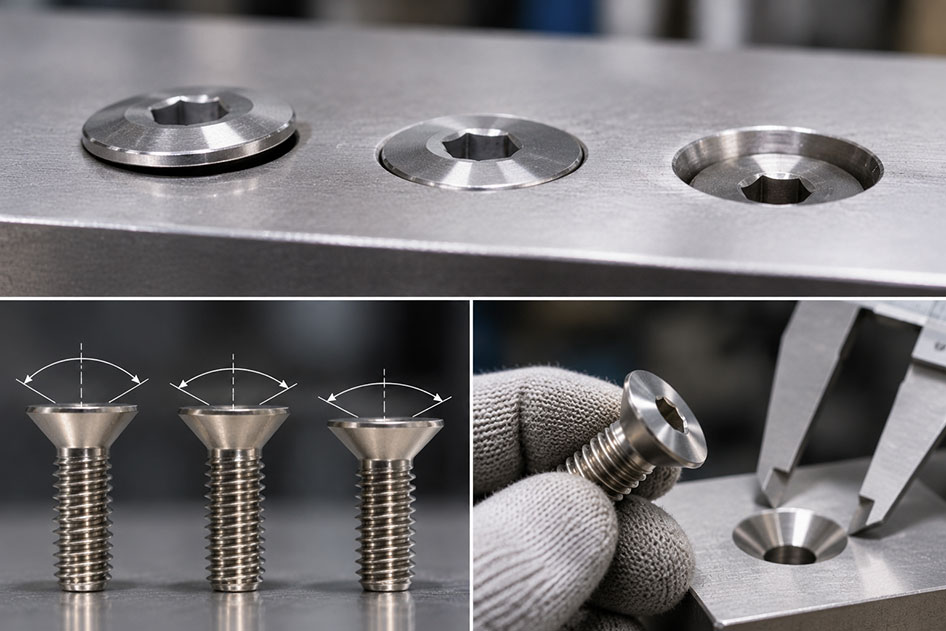
一、沉头螺丝为什么会贴不平?螺丝能够正常旋入,并不代表头部与沉头孔已经正确贴合。出现头部翘起、局部留缝时,主要检查以下三个方面。 |
| 01 沉头角度不匹配 | 常见沉头角度包括90°、82°等,不同标准和产品系列采用的角度可能不同。如果螺丝头部锥面角度与工件沉头孔角度不一致,锁紧时就容易出现局部接触,而不是沿设计接触面均匀贴合。 主要表现:头部一侧翘起、边缘留缝、局部压痕。 |
| 02 头部尺寸与沉头孔不匹配 | 即使沉头角度一致,如果螺丝头径、头高与沉头孔的大端直径、深度不匹配,也可能出现头部高出表面、无法完全落入沉头孔,或者支承区域不足等情况。 主要表现:螺丝头部凸出、沉入过深或支承区域不足。 |
| 03 安装面形状不匹配 | 如果安装位置是圆弧面、倾斜面或特殊曲面,普通平面接触结构可能无法与工件表面形成合适的接触关系。即使螺丝头部角度正确,也可能出现局部接触、受力不均或头部无法完全贴合。 主要表现:局部接触、边缘留缝、安装后受力不均。 |
角度匹配 | 头部尺寸 | 沉头孔深度 | 接触面形状 不能只看螺纹能否旋入,还要检查头部与工件之间的实际配合。 |
二、沉头螺丝贴不平,如何通过非标定制解决? |
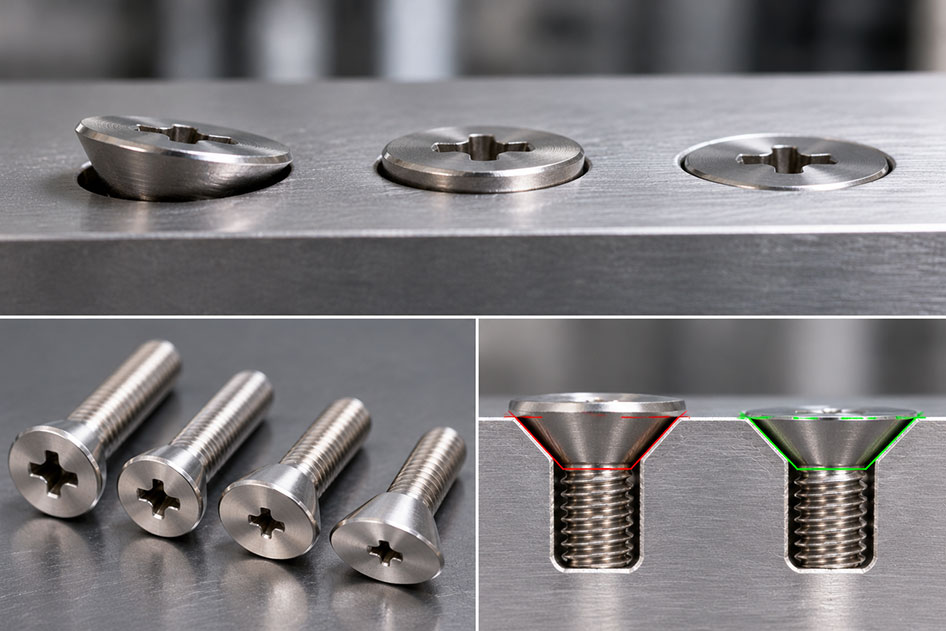
当设备安装孔位已经固定,无法随意扩大孔径或改变结构时,可以从螺丝头部入手。世世通根据客户图纸或实物样品,对沉头角度、头部尺寸及接触结构进行针对性评估。
| 01 | 特殊沉头角度定制针对标准角度与安装孔位不一致的问题,根据客户实际孔位角度确定头部锥面角度。除了常见的90°、82°结构,也可根据图纸评估85°、100°、120°等特殊角度。 定制重点:沉头角度、头部锥面、孔位配合。 |
| 02 | 头部尺寸与接触结构定制针对头部凸出、沉入深度不合适或支承区域不足的问题,根据安装孔的大端直径、深度和头部空间,调整头部外径、厚度及底面结构。 定制重点:头径、头高、头部底面及有效接触区域。 |
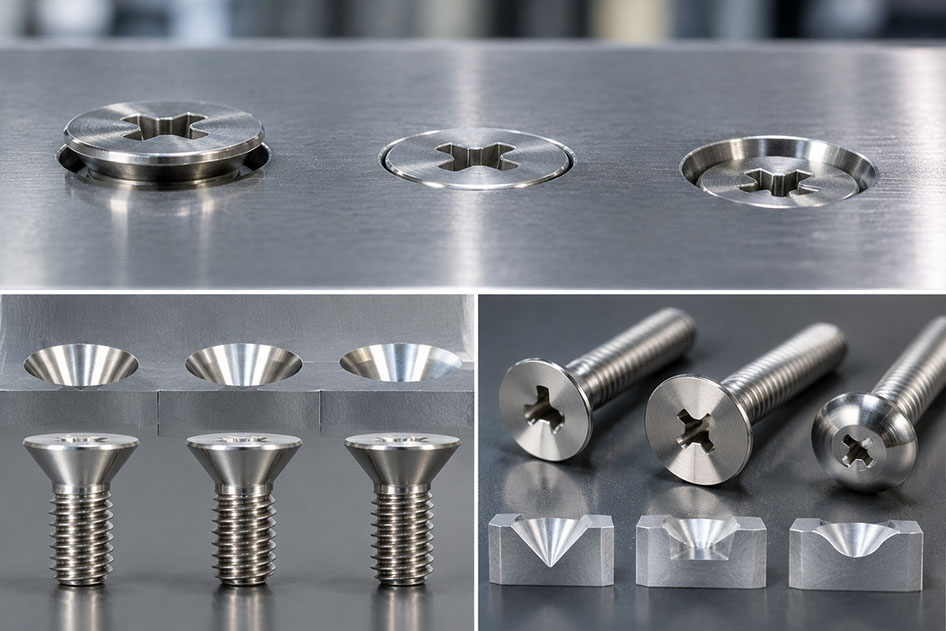
| 03 | 曲面安装位置的配套结构设计针对圆弧面或特殊倾斜安装面,先确认工件的曲率、接触区域和受力方向,再评估弧面接触结构、球面座或配套垫圈等方案,使螺丝与安装位置形成合适的配合关系。 定制重点:曲面形状、配合角度、接触面积和装配状态。 |
特殊角度 头径调整 头高调整 弧面配合 按图定制 |
三、世世通如何加工和检验非标沉头螺丝? |
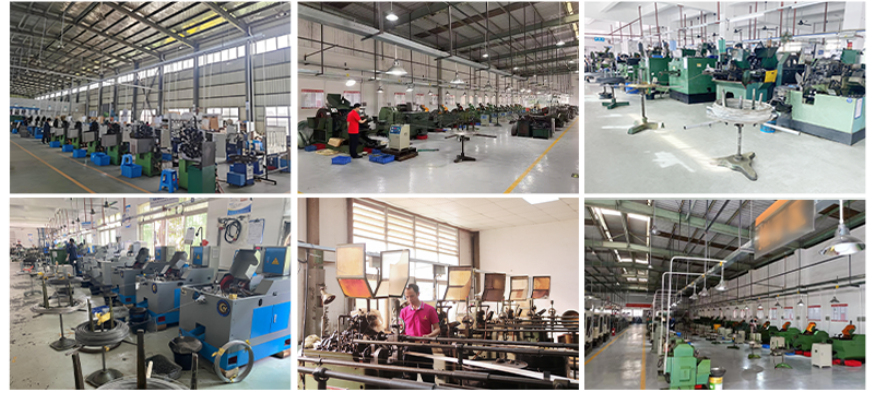
沉头螺丝定制不只是改变一个角度,还需要考虑头部尺寸、接触面形状和实际加工条件。世世通根据材料、结构和订单要求,评估冷镦成型、车削及必要的CNC二次加工路线。 图纸评审阶段,重点确认: |
01|螺纹规格、螺距及有效长度 |
关键检验项目
| 沉头角度 | 检查头部锥面角度,确认是否符合双方确认的图纸要求。 |
| 头部尺寸 | 检查头径、头高及相关关键尺寸,避免头部与沉头孔尺寸不匹配。 |
| 接触面轮廓 | 根据图纸检查头部底面形状及实际接触区域。 |
| 样品试装 | 使用配套安装孔检查头部贴合、凸出、翘起及周边干涉情况。 |
图纸评审 → 工艺确定 → 样品加工 → 尺寸检测 → 实际试装 重点确认螺丝头部与实际安装孔位的配合状态。 |
四、非标沉头螺丝定制,能为设备制造带来什么? |
| 01 | 改善螺丝头部贴合状态根据实际孔位匹配沉头角度和头部尺寸,减少因接触关系不匹配产生的翘起、留缝和局部压痕。 |
| 02 | 减少装配调整和返工避免单纯为了迁就标准螺丝而反复修孔、增加垫片或调整安装位置,让螺丝结构更符合原有设备设计。 |
| 03 | 适应特殊设备安装空间头径、头高及接触结构可以结合设备空间进行设计,减少标准头型与周边零件发生干涉的情况。 |
| 04 | 方便后续批量装配将沉头角度、头部尺寸和接触面纳入检验要求,配合首件及过程检验,帮助控制批次之间的关键尺寸差异。 |
五、沉头螺丝贴不平常见问题 |
1. 沉头螺丝已经拧到底,为什么头部还是不平? |
需要检查螺丝头部角度与沉头孔角度是否一致,同时核对头径、孔径和孔深。如果锥面接触关系不匹配,即使螺纹已经旋入到底,也不代表头部能够完全贴合。 |
2. 沉头螺丝角度可以按照客户图纸定制吗? |
可以根据图纸评估特殊沉头角度。需要明确工件沉头孔角度、孔径、深度以及螺丝头部尺寸,再结合材料、加工结构和装配要求确定方案。 |
3. 定制非标沉头螺丝需要提供什么资料? |
建议提供二维图纸、三维图纸或实物样品,并明确螺纹规格、材料、沉头角度、头径、头高、安装孔尺寸及实际装配环境。如果安装面为曲面,还需要提供曲面半径或相关结构资料,便于评估接触关系。 |
沉头螺丝贴不平?从安装孔位开始匹配深圳市世世通金属制品有限公司 提供图纸或样品,评估沉头角度、头部尺寸及加工方案。 邮箱:sst@szsst88.com |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司