高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

| 微型螺丝定制:槽深标注合格,为什么批头仍然咬不住? M0.8–M3 微型螺丝|有效驱动深度|槽底剩余厚度|批头配合验证 |
总槽深合格,只说明槽"挖到了这个深度";批头能不能咬住,取决于有效驱动深度、槽底剩余厚度、头部尺寸三者是否匹配。这三项里任意一项不成立,锁付出问题。 |
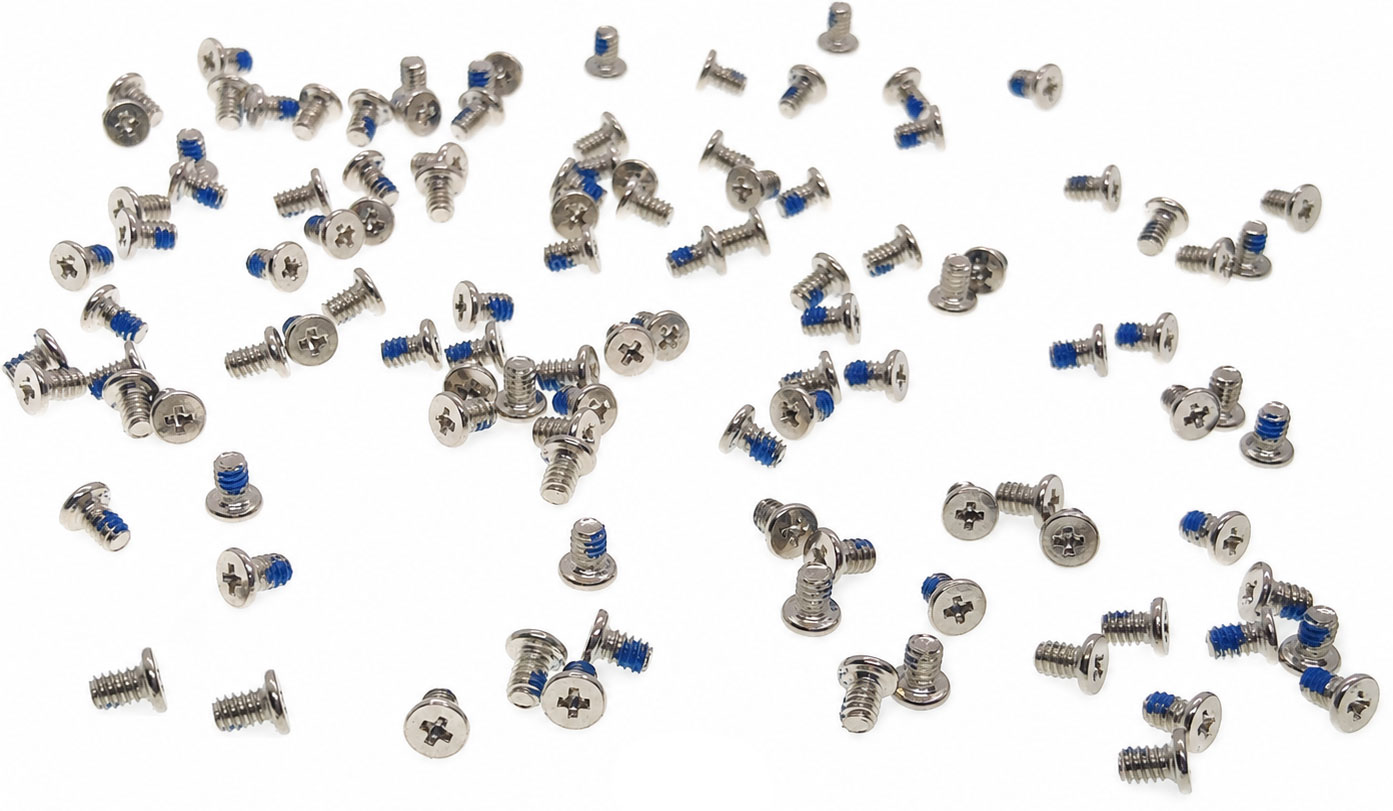
| 先分清两个"槽深" 图纸上的"槽深"通常指总凹槽深度,即从头面量到槽底最深处。但批头真正能形成完整啮合的,只有中间那段直壁区域,也就是有效驱动深度。两者之间差着槽底圆角和锥面过渡——这段既不提供完整驱动轮廓,却实实在在吃掉了深度。微型螺丝本来尺寸就小,这段过渡占比一大,"总槽深合格"和"咬得住"就会脱节。 |
| 一、微型螺丝槽型设计,三个容易被忽略的问题 |
| ① 有效啮合深度不足 | 图纸标的是总槽深,槽底锥面和圆角却形不成完整驱动轮廓。批头实际贴合槽壁的长度不够,锁付时受力集中在槽口一小段,先打滑、再变形。 |
| ② 槽底剩余厚度不足 | 为了加深啮合而继续加深槽型,槽底剩余材料就更少。头部本来就薄,槽底和周边壁厚会成为薄弱点,出现变形、开裂,甚至锁付时直接压穿。 |
| ③ 冲针磨损导致批次漂移 | 这一条最容易被忽略。槽型靠冲针成形,冲针刃口磨钝后,槽口会变大、槽底轮廓圆角变大、有效直壁段变短。结果是:同一批模具的前几十件能咬住,后面越做越咬不住,而图纸尺寸还在公差内。只验收尺寸、不看冲针状态,就查不出这个问题。 |
| 另外还有一个常被混淆的因素:批头进入空间。沉孔深度、周边干涉、批头外径都会让批头插不到底。这属于装配条件,不是槽型问题,但现场表现和"槽浅"几乎一样,排查时要分开看。 |
| 结构算例:把"剩余厚度"算出来,而不是凭感觉 两个关系式(均为几何关系,非实测值): · 名义剩余厚度 T₀ = 头高 H − 总槽深 D · 实际最小壁厚 Tmin = T₀ − Δ(Δ 为槽底圆角与锥面过渡造成的额外减薄) · 有效驱动深度 Leff = 总槽深 D − δ(δ 为批头无法形成完整啮合的槽底过渡段) |
| 头高 H | 总槽深 D | 名义剩余 T₀ | 工程判断 |
| 3.0 mm | 1.3 mm | 1.7 mm | 相对安全,常规低头可用 |
| 2.0 mm | 1.3 mm | 0.7 mm | 偏薄,需按材料与头径评估 |
| 1.5 mm | 1.3 mm | 0.2 mm | 不可行:该组合本身不成立 |
| 结论要直说:头高 1.5 mm 配 1.3 mm 槽深,是走不通的 剩余 0.2 mm 只是名义值,再扣掉槽底圆角与锥面过渡会更薄。这种组合不是"再优化一下",而是结构上不成立——必须改槽型规格、改头径,或者放弃这个头高。继续在图纸上标"槽深 1.3"只会把问题留到产线。 |
| 表内为几何算例,不是成品实测值。判断档位要结合材料(不锈钢、钛、合金钢的槽壁强度不同)、头径和实际锁付扭矩,最终以样品锁付验证为准。 |
| 一个现场判据:先换新批头,再怀疑螺丝 用一支全新、同规格批头复测同一颗螺丝:能咬住,问题在批头磨损或批头公差;仍然咬不住,问题才在槽型。同规格不同品牌的批头,对边尺寸公差差别不小,这一步能排掉相当一部分误判。 |
| 二、世世通如何针对性解决槽型啮合问题? |
| 针对问题①:总槽深与有效啮合深度不一致 |
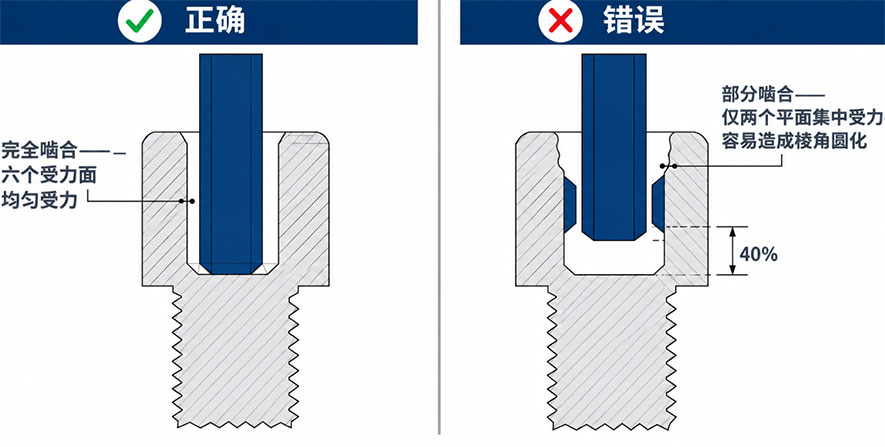
| 1. 分开定义两个槽深尺寸:图纸上同时标注总凹槽深度和有效完整驱动深度,不再用一个数值代替两项要求。 2. 核对槽底过渡结构:按内六角或内梅花的实际轮廓,核对槽壁锥度、底部圆角和锥面,确定哪一段能形成完整工具啮合。 3. 反推冲针工作轮廓:从目标有效驱动深度出发,评估冲针端部轮廓与成形深度,让成品槽型和配套批头对得上。 解决目标:批头进入的是完整驱动轮廓,而不只是"到达图纸标注的总槽深"。 |
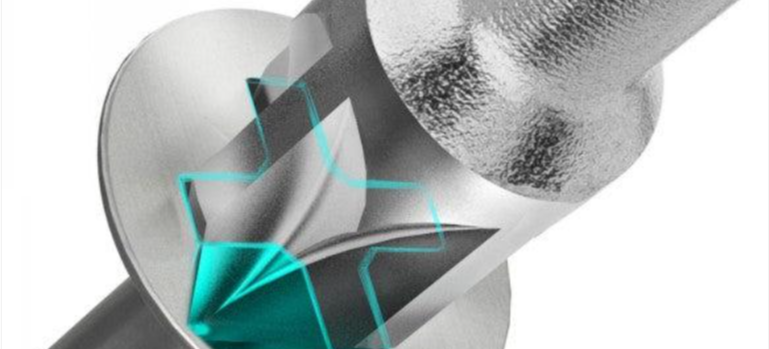
| 针对问题②:加深槽深后,槽底剩余厚度不足 |
| 1. 先找最薄壁位置:按槽部真实剖面算槽底与槽壁的最小剩余厚度,而不是用"头高减总槽深"简单相减。 2. 重新平衡头部比例:头高允许时适当加高;安装高度不能动,就评估加大头径,给槽型周边留出材料。 3. 调整驱动结构:头部尺寸完全受限时,评估改槽型规格或驱动形式,而不是硬加深。 4. 评估局部二次加工:现有成形方式稳定不了的局部槽型,评估增加针对性二次加工。 解决目标:既满足工具啮合,又保住合理的头部剩余截面,不为加深槽型牺牲头部结构。 |
| 针对问题③:冲针磨损,批次越做越咬不住 |
| 1. 建冲针寿命台账:按冲针编号记录投产时间、已冲次数、上次修磨时间,不靠"感觉该换了"。 2. 首末件对比:同批首件留样,末件复测槽口尺寸、有效驱动深度和槽底轮廓,直接对比差异,而不是各自对图纸公差。 3. 设定换针触发条件:槽口超差、有效深度下降、槽底圆角明显变大,任一触发即换针,不等到尺寸超差。 4. 批次留样:每批留样并记录冲针编号,出现客诉时可回溯到具体模具状态。 解决目标:把"批次后期咬不住"变成可监控、可追溯的过程问题,而不是出货后才发现的成品问题。 |
| 三、微型螺丝槽型质量检验重点 |
| 微型螺丝的槽型、头部和螺纹尺寸是联动的。检验不能只看总槽深,要把结构尺寸和实际装配功能对应起来。 |
| 槽型尺寸 | 查槽口尺寸、总凹槽深度、有效完整驱动深度与槽底过渡,确认有效啮合长度够不够。 |
| 头部剩余厚度 | 按槽部真实剖面查槽底及周边最小剩余厚度,结合材料与结构判断头部薄弱位置。 |
| 槽壁与毛刺 | 查槽壁完整性、缺料、崩边、毛刺与异常成形,避免批头插入受阻或局部受力。 |
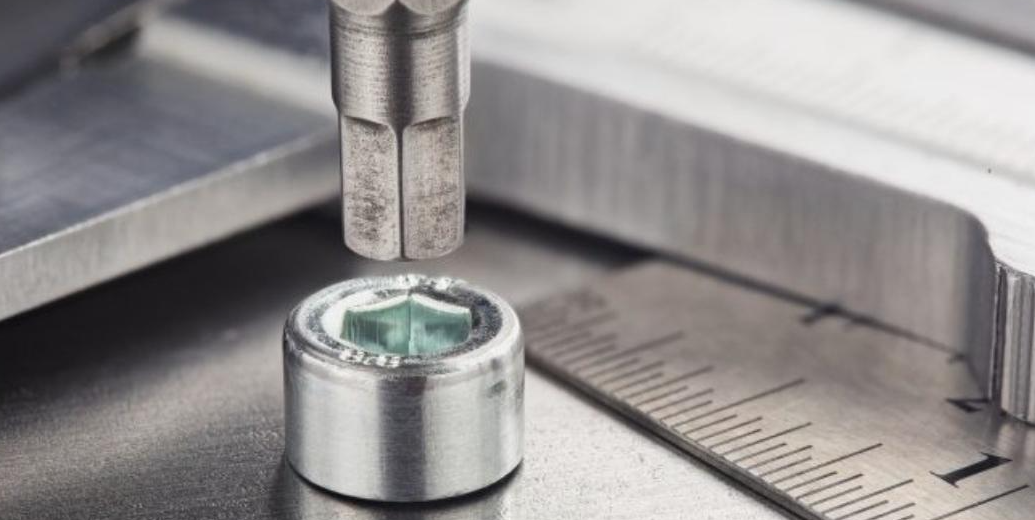
| 工具配合 | 用指定批头查实际插入深度、完整啮合状态与配合间隙,必要时做实际锁付测试。 |
| 锁付扭矩 | 按项目要求分别确认安装扭矩、槽部破坏扭矩和螺纹脱牙扭矩,不能用单项结果代替全部性能。 |
| 冲针与模具状态 | 查冲针已冲次数、修磨记录与首末件差异,把模具状态纳入出货判定,而不只查成品尺寸。 |
| 四、世世通微型螺丝定制的制造支持 |
| 01 | 微型结构按图定制 公司整体定制规格范围为 M0.8–M16。微型产品按具体图纸评估头径、头高、槽型、螺纹及局部结构。 |
| 02 | 冷镦与二次加工路线评估 按材料、结构和尺寸要求,评估冷镦成形、预成形及局部二次加工,确定适合具体产品的制造路线。 |
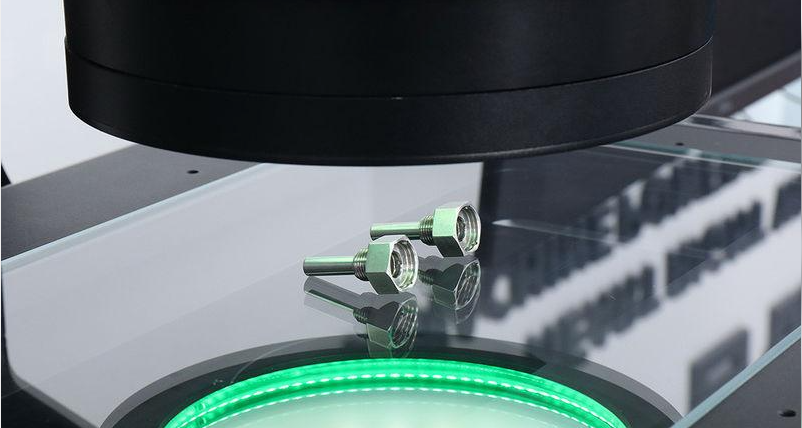
| 03 | 关键结构检测与实际装配评估 按产品尺寸与功能要求,采用光学测量、螺纹量规和专用治具检查关键结构及配合状态。 |
| 五、定制微型螺丝,客户最终获得什么? |
| 01|锁付更顺:有效驱动深度与批头匹配,减少"吃不住"造成的打滑。 02|减少损耗:降低槽壁变形、崩槽和装配损伤。 03|批次稳定:冲针寿命纳入管理,减少"前几十件好用、后面越来越差"。 04|减少返工:打样阶段就处理槽型与头部尺寸冲突,不等装到线上才发现。 05|装配提效:批头进入、啮合与锁付贴合实际安装条件。 |
| 六、微型螺丝定制常见问题 |
| 1. M0.8–M3 微型螺丝可以定制哪些槽型? |
| 可按结构评估十字、一字、内六角、内梅花及其他特殊槽型。具体尺寸与制造路线以图纸评审为准。 |
| 2. 微型螺丝槽深越深越好吗? |
| 不是。槽深要和头高、槽底剩余厚度、批头啮合深度、锁付扭矩一起匹配。盲目加深会削弱头部结构,甚至压穿槽底。 |
| 3. 图纸槽深是合格的,为什么批头还是打滑? |
| 因为图纸标的通常是总槽深,而批头能咬住的只有中间那段直壁。槽底圆角和锥面占掉一部分深度,头部越薄,这部分占比越大。先量有效驱动深度,再判断是不是槽型问题。 |
| 4. 可以按图纸或样品定制吗? |
| 可以提供二维图、三维图或实物样品。建议同时提供配套批头、配合件、材料、关键尺寸和锁付要求,便于准确评估结构。 |
| 5. 怎么判断是不是批头磨损了? |
| 换一支全新同规格批头复测同一颗螺丝。能咬住,问题在批头;仍然咬不住,再查槽型。同规格不同品牌批头的对边公差差别不小,这一步能排掉不少误判。 |
| 6. 打样后怎么验证真的能咬住? |
| 用实际批头在真实配合件上试装,确认插入深度与啮合状态;再测安装扭矩、槽部破坏扭矩和螺纹脱牙扭矩。只测外观和单一槽深,不能代表能锁付。 |
| 采购注意:别只验收"槽深"一个尺寸 槽深合格只能说明槽挖到位,不能说明批头咬得住。验收时至少同时看四件事:有效驱动深度、槽底最小剩余厚度、槽口与槽壁状态、实际批头配合。只盯一个总槽深数字,问题一定会留到产线。 |
| 为了把评估做准,建议一次提供这 5 项资料 ① 产品图纸或实物样品(含头型、头高、槽型规格) ② 实际使用的批头规格与品牌 ③ 配合件与沉孔/安装空间尺寸 ④ 材料、表面处理与锁付扭矩要求 ⑤ 年用量与批次节奏 |
| 微型螺丝定制,让每一处细节都适合实际装配 复杂结构 · 精密配合|M0.8–M3 按图定制 深圳市世世通金属制品有限公司 提供图纸或样品,评估头部、槽型及螺纹结构 微型螺丝定制咨询 服务热线:131-4994-3113 公司邮箱:sst@szsst88.com 官网:www.szsst88.com |
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司