高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

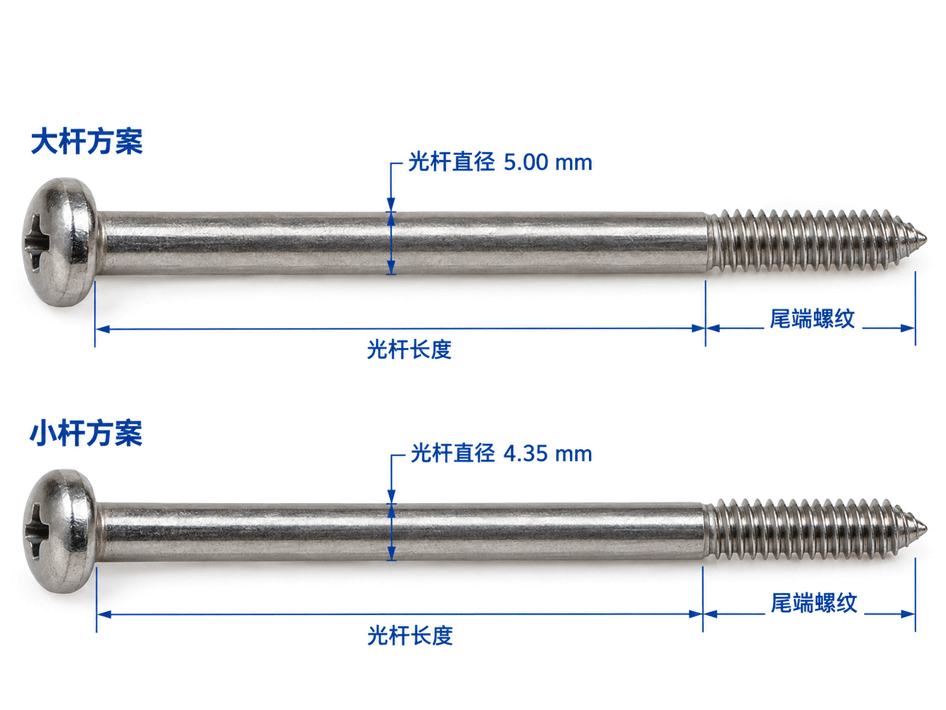
很多客户来问:“我这根 M5×800 长螺丝,光杆 5.00 mm 能不能改成 4.35 mm?”
我们通常不先答“能”或“不能”,而是先确认:这根光杆到底承担什么功能? 定位/导向、穿孔、承载三种功能下,改细的风险、评审重点和样品验证完全不同。判断链只有一条:
先确认光杆功能 → 再定评审重点 → 最后样品验证。
功能不允许,省材料没有意义;功能允许,再谈制造可行性和综合成本。
这类客户通常不担心螺丝做不出来,而是担心原来配合得好好的,改细后装配时开始晃动、定位不准、运动部件导向不稳,甚至出现异响。
问题往往不在加工,而在杆孔间隙。光杆变细、配合孔不变,间隙就会增大。如果光杆本来就承担限制横向移动或导向功能,间隙一大,定位精度和运动平稳性就保不住。大杆并不自动等于精密定位,关键还是杆径、孔径、公差、接触长度和允许间隙是否匹配。
所以这类需求,判断标准不是“能不能车细”,而是先确认配合孔尺寸、光杆公差、接触长度和允许间隙。如果原配合关系必须保留,就不建议只为省材料直接缩径;如果客户确实想改,也要先分清哪些功能尺寸必须保留、哪些可以协商,再谈样品验证。
有些客户觉得光杆只负责穿过中间结构、尾端螺纹锁紧,孔径也够,改细应该没问题。结果改完后长杆更容易弯,穿装不顺,螺纹啮合还偏载。
这里常见的误判是:把“能穿过孔”当成“可以改细”。
能穿过孔,只说明尺寸上有空间,不代表长杆不变形。杆径缩小后,截面抗弯刚度下降。以 M5×800、光杆 5.00 mm 改约 4.35 mm 为例,等长光杆段理论重量减少约 24.3%,但截面抗弯刚度下降约 42.7%。重量按直径平方降,刚度按直径四次方降,所以“省材料”和“保刚度”不是一回事。再加上无支撑跨度大、安装偏载,长杆就更容易弯。
这类情况不能只看孔径,还要核对孔位、直线度、无支撑跨度、载荷方向和支撑位置。判断重点是:改细后长杆在装配和使用中会不会变形,会不会影响螺纹啮合和锁紧。只有这些条件都允许,缩径才有讨论空间。
如果光杆有明确承载或安全要求,改细后刚度不够、受压屈曲失稳,或者光杆与螺纹过渡处应力集中,出了问题很容易说不清是装配、图纸还是材料的问题。
原因不复杂:杆径变小,抗弯刚度下降;长杆受压还存在屈曲失稳风险;光杆与螺纹过渡处也容易应力集中。这些不是靠“能穿过孔”能判断的,也不是靠材料节省比例能推断整支螺丝承载能力下降多少。
所以有明确承载或安全要求时,不能按省材料逻辑直接缩径。先确认载荷方向、支撑位置、允许变形和材料性能,由工程人员按实际工况复核,再通过样品按约定载荷、支撑方式和允许变形进行验证。责任边界和验收口径要在样品阶段就落实清楚,而不是等批量出了问题再扯皮。
| 功能类型 | 评审重点 | 样品验证 |
|---|---|---|
| 定位/导向 (怕晃、定位不准、异响) | 配合孔尺寸、杆径公差、接触长度、允许间隙 | 配合间隙、横向晃动、运动顺畅性 |
| 主要穿孔 (怕长杆弯、穿装不顺、螺纹偏载) | 孔位、直线度、无支撑跨度、载荷方向、支撑位置 | 孔位通过、直线度、螺纹啮合、锁紧状态 |
| 明确承载 (怕刚度不足、屈曲失稳、应力集中) | 载荷方向、支撑位置、允许变形、材料性能、工程复核 | 按约定载荷、支撑方式、允许变形验证 |
缩径原则:定位/导向类原配合必须保留时,不建议只为省材料直接缩径;穿孔类在孔径、跨度和直线度允许时才有讨论空间;承载类须工程复核加样品验证。若光杆同时承担两种以上功能,按失效后果最严重、要求最保守的功能评审。
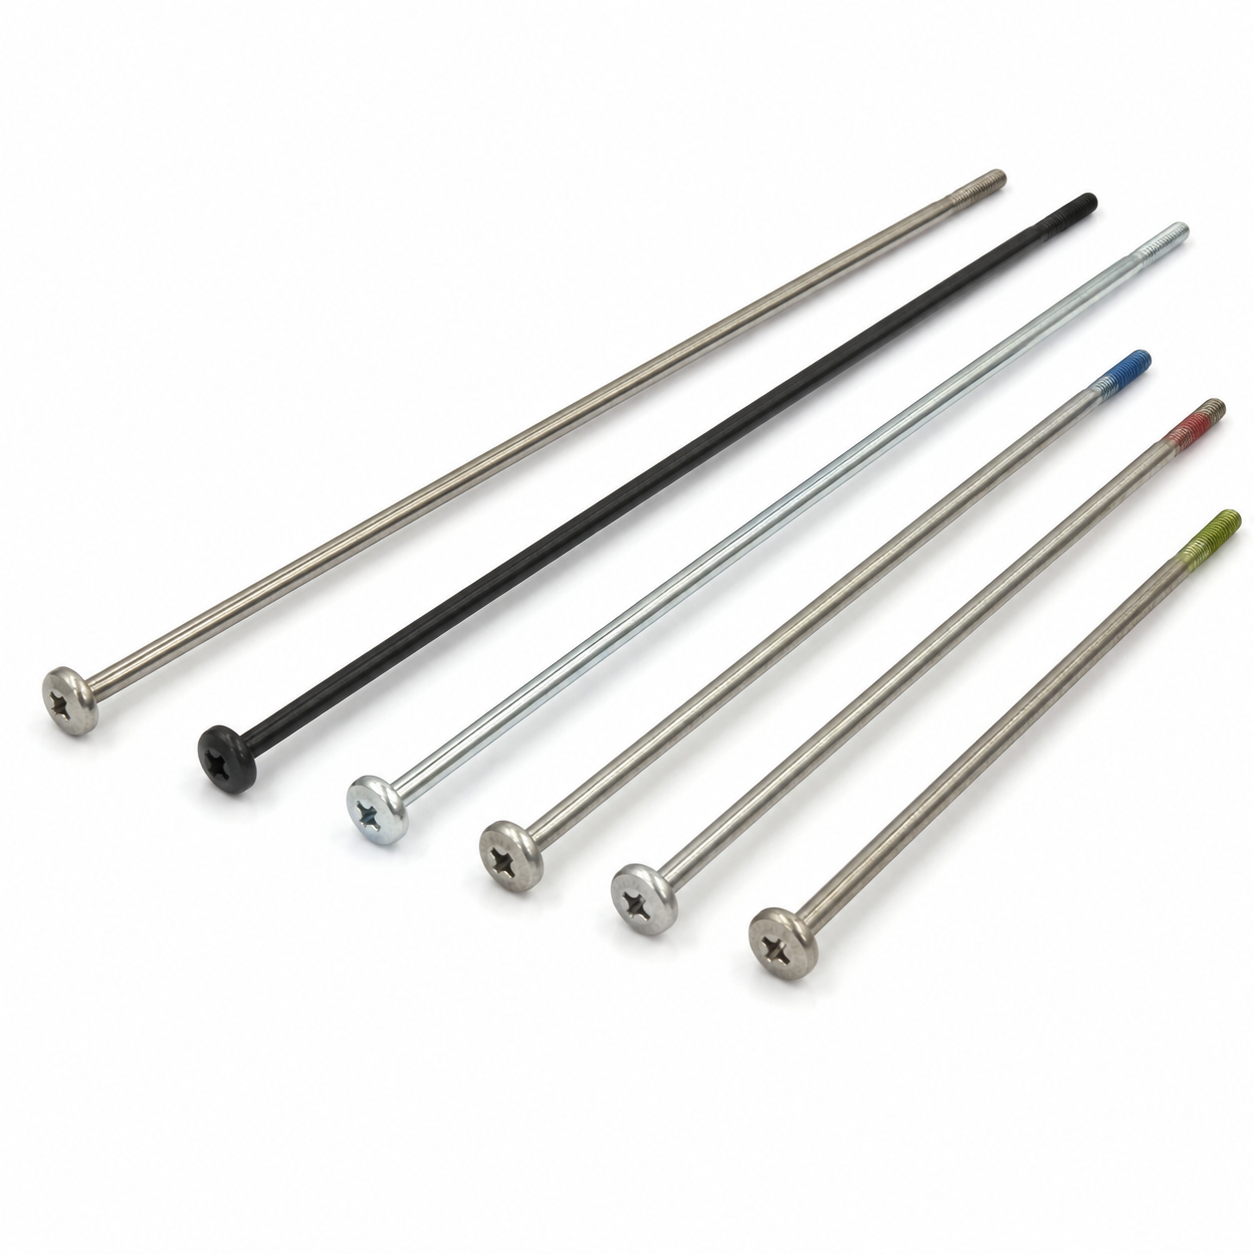
大杆改小杆,难点不是“能不能车细”,而是改细后配合、直线度和承载能不能守住。世世通按光杆功能分别解决:
定位/导向类:先核对配合孔尺寸、杆径公差、接触长度和允许间隙;制造上控制杆径公差和表面处理后的成品尺寸,样品重点验证配合间隙、横向晃动和运动顺畅性。
穿孔类:先核对孔位、无支撑跨度、直线度和螺纹过渡;制造上做搓牙坯径评估、校直、直线度控制和包装防变形,样品重点验证孔位通过、直线度、螺纹啮合和锁紧状态。
承载类:先按载荷方向、支撑位置、允许变形和材料性能做工程复核;样品按约定载荷、支撑方式和允许变形验证,批量按约定验收口径执行。
以 M5×800、光杆 5.00 mm 改 4.35 mm 为例,等长光杆段重量约降 24.3%,但截面惯性矩约降 42.7%,长径比约 184。所以世世通不靠“能穿过孔”判断,而是把评审、制造控制和样品验证连起来:杆径公差、长杆直线度、搓牙坯径、镀后成品尺寸、首件/巡检/抽检都按图纸和功能要求控制。客户得到的好处是:改之前知道风险在哪,打样有明确验证项目,批量有验收依据,减少改完晃动、穿装不顺和批量扯皮
1. 除了把光杆改细,还有哪些降本方向?
不一定只靠缩径。可以一起评估材料牌号、头型与螺纹工艺、无功能段优化、表面处理要求、订单批量和工装分摊。任何改动仍要先看功能是否允许,再比较综合成本,而不是只比较光杆段材料用量。
2. 批量生产如何保证长杆直线度和杆径一致性?
主要靠工艺和过程控制:搓牙坯径评估、校直、杆径公差控制、直线度检验、首件/巡检/抽检,以及包装防变形。具体检验项目和频次按图纸、功能要求和订单约定执行。
3. 非标长螺丝可以定制哪些内容?
可按图纸定制材料、头型、螺纹规格、杆径、长度、光杆段、表面处理、搓牙或车削工艺等。具体可行性要结合图纸、数量、工艺条件和实际工况评审,不能只看单一尺寸。
4. 缩径后表面处理有什么要注意?
镀层或涂层厚度会影响成品杆径和螺纹配合,应按表面处理后的成品尺寸验收,而不是只看缩径前尺寸。盐雾、耐蚀和外观要求也要结合材料、镀层工艺和使用工况确认。
长螺丝大杆改小杆,判断顺序始终是:先确认光杆功能,再定评审重点,最后做样品验证。 定位/导向先保配合,主要穿孔再看跨度、直线度和穿装,明确承载重点看刚度、屈曲和应力集中。
世世通专注非标长螺丝定制,能围绕客户图纸和使用工况做改图前功能评审、缩径可行性判断、样品验证项目设定和批量制造控制;从材料、头型、螺纹、杆径、长度到表面处理,按功能要求落到杆径公差、长杆直线度、搓牙坯径和成品尺寸验收上。如果你正在评估大杆改小杆,建议先提供图纸、配合孔尺寸、支撑跨度和载荷要求,我们先判断功能上能不能改,再定样品验证和批量定制方案。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司