
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

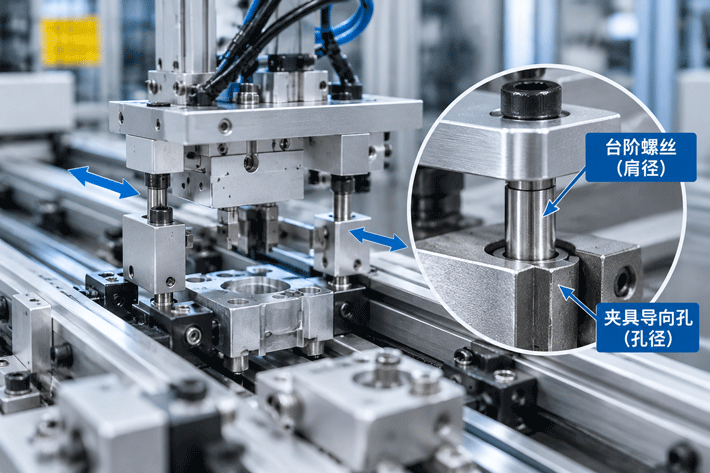
自动化装配设备的移动夹具,需要反复前进、到位、退回,完成工件定位或装配动作。
假如设备调试时发现,夹具每次往复运动都会出现明显的摩擦声,运动阻力也不够顺畅,而拆下检测后,台阶螺丝的肩径和夹具导向孔的孔径都符合图纸要求,问题该从哪里查起?
此时,如果直接要求螺丝供应商把肩径做小,看似是最简单的处理方式,却未必能解决根本问题。对于肩部承担导向作用的非标台阶螺丝,首先要确认的不是肩径能不能做小,而是肩径与导向孔配合后,能否在保证夹具顺畅运动的同时,维持所需的导向稳定性。
先看一个具体的尺寸例子。
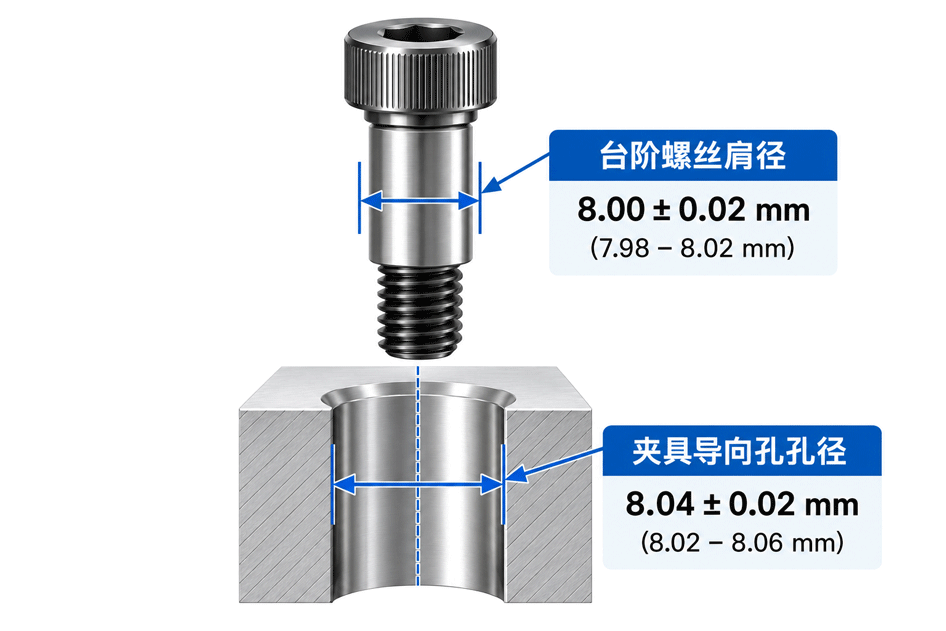
假设某款台阶螺丝用于自动化装配设备的移动夹具,肩径要求为 8.00±0.02 mm,配套导向孔的孔径要求为 8.04±0.02 mm。
检查数据如下:
台阶螺丝肩径:8.00±0.02 mm,允许范围为 7.98–8.02 mm。
夹具导向孔孔径:8.04±0.02 mm,允许范围为 8.02–8.06 mm。
从单个尺寸看,两者都可以符合图纸要求。但如果肩径实测为 8.02 mm,孔径实测也为 8.02 mm,那么两者的直径间隙就是 0 mm。
如果设计要求滑动配合必须保留正的最小间隙,仅凭这组公差就无法保证该要求。
以上数值仅用于解释公差组合的原理
为什么这会影响夹具运动?
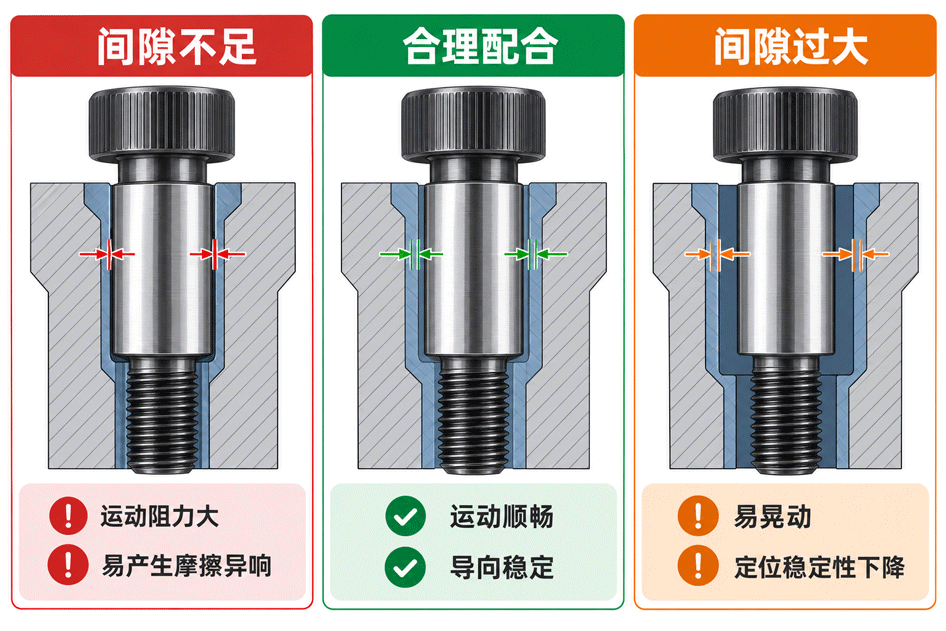
因为肩部光杆并不是单纯用于连接的杆段,而是与导向孔共同工作的结构。当两者的实际间隙不足时,肩部与孔壁可能形成较紧密的接触。如果安装时还存在轴线偏斜,或者肩部、孔壁存在局部形状偏差,接触就可能集中在某些位置,使夹具运动阻力增大,并产生摩擦异响。
所以,分别检测肩径和孔径,并不能代替对实际配合关系的评估。
不过,间隙不足只是需要排查的方向,并非所有异响都由此引起。如果夹具在大部分行程内运动正常,只在每次到达同一位置时发出异响,就还需要检查对应位置是否存在孔口毛刺、局部干涉或安装偏斜。
发现夹具运动不顺后,客户可能会提出一个看似合理的要求:把肩径缩小一些,让肩部与导向孔之间留出更大的间隙。
这种调整有时是必要的,但不能只考虑消除摩擦。
在自动化装配设备中,移动夹具不仅要顺畅运动,还可能需要保持重复定位和导向稳定性。如果肩径缩小过多,虽然间隙增加了,却也可能使夹具产生晃动,影响工件到位时的位置稳定性。
因此,肩径调整需要同时考虑两个条件:
最小间隙是否足够:避免配合过紧,影响夹具的往复运动。
最大间隙是否可接受:避免间隙过大,削弱肩部对夹具的导向和定位作用。
真正需要评估的,不是肩径能不能再小一点,而是现有肩径公差与导向孔公差组合后,能否在尺寸变化范围内满足运动要求。
对于这类非标台阶螺丝,不能只根据客户提出的“运动时有异响”,就直接给出缩小肩径或提高表面光洁度的加工建议。
世世通需要先结合图纸和配套结构,确认肩部的功能、实际配合尺寸及安装关系。
如果核算后发现,原有公差组合无法保证所需的最小间隙,就应重新评估肩径尺寸和公差分配,并与客户确认导向孔的尺寸要求是否需要同步调整。对于既要顺畅运动、又要控制夹具晃动的结构,还应明确允许的最大间隙,避免只解决一个问题,却影响原有定位功能。
如果实际间隙已经符合设计要求,而异响集中在固定位置,则应进一步检查肩部与孔壁的接触痕迹、孔口状态和安装轴线关系。确认问题来自局部干涉或形状偏差后,再决定是否需要调整相关尺寸或加工工艺,而不是反复修改整段肩径。
在加工环节,世世通可根据图纸要求和结构特点,评估车削、磨削等适用工艺,并明确肩径等关键尺寸的检测要求。如果产品还有表面处理,还需要考虑处理后的成品尺寸是否仍符合配合要求。
样件加工完成后,还需要尽可能结合客户的实际配套件进行往复运动测试,观察完整行程中的运动阻力、异响位置及肩部与孔壁的接触痕迹。如果尺寸符合要求,但异响仍然存在,就应根据测试结果继续排查,而不是直接判定合格。
将关键尺寸检测与实际装配表现结合起来,可以让后续调整更有依据,减少盲目修改尺寸和反复打样的可能。
因为两个尺寸分别合格,不代表组合后的实际间隙一定满足滑动要求。需要结合肩径、孔径的实际测量值,评估最小间隙与最大间隙,并检查是否存在局部形状偏差或安装偏斜。
不一定。如果原因确实是配合间隙不足,可以评估调整肩径公差;但如果问题来自孔口毛刺、局部干涉或轴线偏斜,单纯缩小肩径未必能解决问题。调整前还要确认间隙增大后是否会影响夹具的导向和定位稳定性。
通常不够。对于承担导向功能的台阶螺丝,建议同时提供配套孔径、肩部长度、配合要求和运动工况。如果夹具对重复定位有要求,还应说明允许的晃动或配合间隙范围,以便评估尺寸与加工要求。
尺寸检测只能确认被测尺寸是否满足相应要求,不能完全替代实际配合验证。使用配套件进行往复运动测试,可以进一步观察运动阻力、异响位置和接触磨痕,帮助判断尺寸调整是否真正满足设备的使用要求。
对于自动化装配设备的移动夹具,肩径和孔径分别合格,并不代表组合后一定满足往复导向要求。只有结合实际配合间隙和异响位置判断原因,再确定调整方向,才能避免盲目缩小肩径,影响夹具的导向稳定性。
如果您的自动化设备也出现夹具往复运动不顺、摩擦异响或导向位置晃动,可以提供台阶螺丝图纸、配套导向孔尺寸及现场异常情况。
世世通可结合肩径公差、配合间隙和实际结构,评估非标台阶螺丝的尺寸调整及加工方案,并通过关键尺寸检测与配套试装验证,帮助您更有依据地确定后续定制方向。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司


