高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

一台探针台在恒温恒湿环境下运行,导轨、光栅、预压、平面度都逐项排查过,接触电阻仍然每天漂移一点。换了两批探针,调了三次零点,问题依旧。
这类“非突发性精度损失”,排查清单上通常没有紧固件。
在装配语境里,紧固件常被简化为“把零件连起来”。但当被连接的对象是微米级探针、磁传感器或高密度测试模组时,紧固件带入的剩余磁场会成为一个持续起作用的干扰源——它不报警,不跳变,只是在每一次测量里加一个固定偏置。
采购端常见的做法是搜索“无磁螺丝”,或直接指定“316L 无磁”。这里存在一个工程认知错位:材料牌号本身并不构成磁状态的交付保证。一颗以 316L 为原料的螺丝,经过冷镦、滚牙、车削之后,实际磁状态取决于形变历史、热处理状态和后处理工艺,而不取决于原料标签。同样,用磁铁“吸不吸”判断残磁,也不是可校准的测量方法。
所以选择探针台无磁螺丝时一条可落地的路径应该是:先定义装配的磁敏感边界,再选择适配的材料与工艺,最后用可复现的方法完成验收。
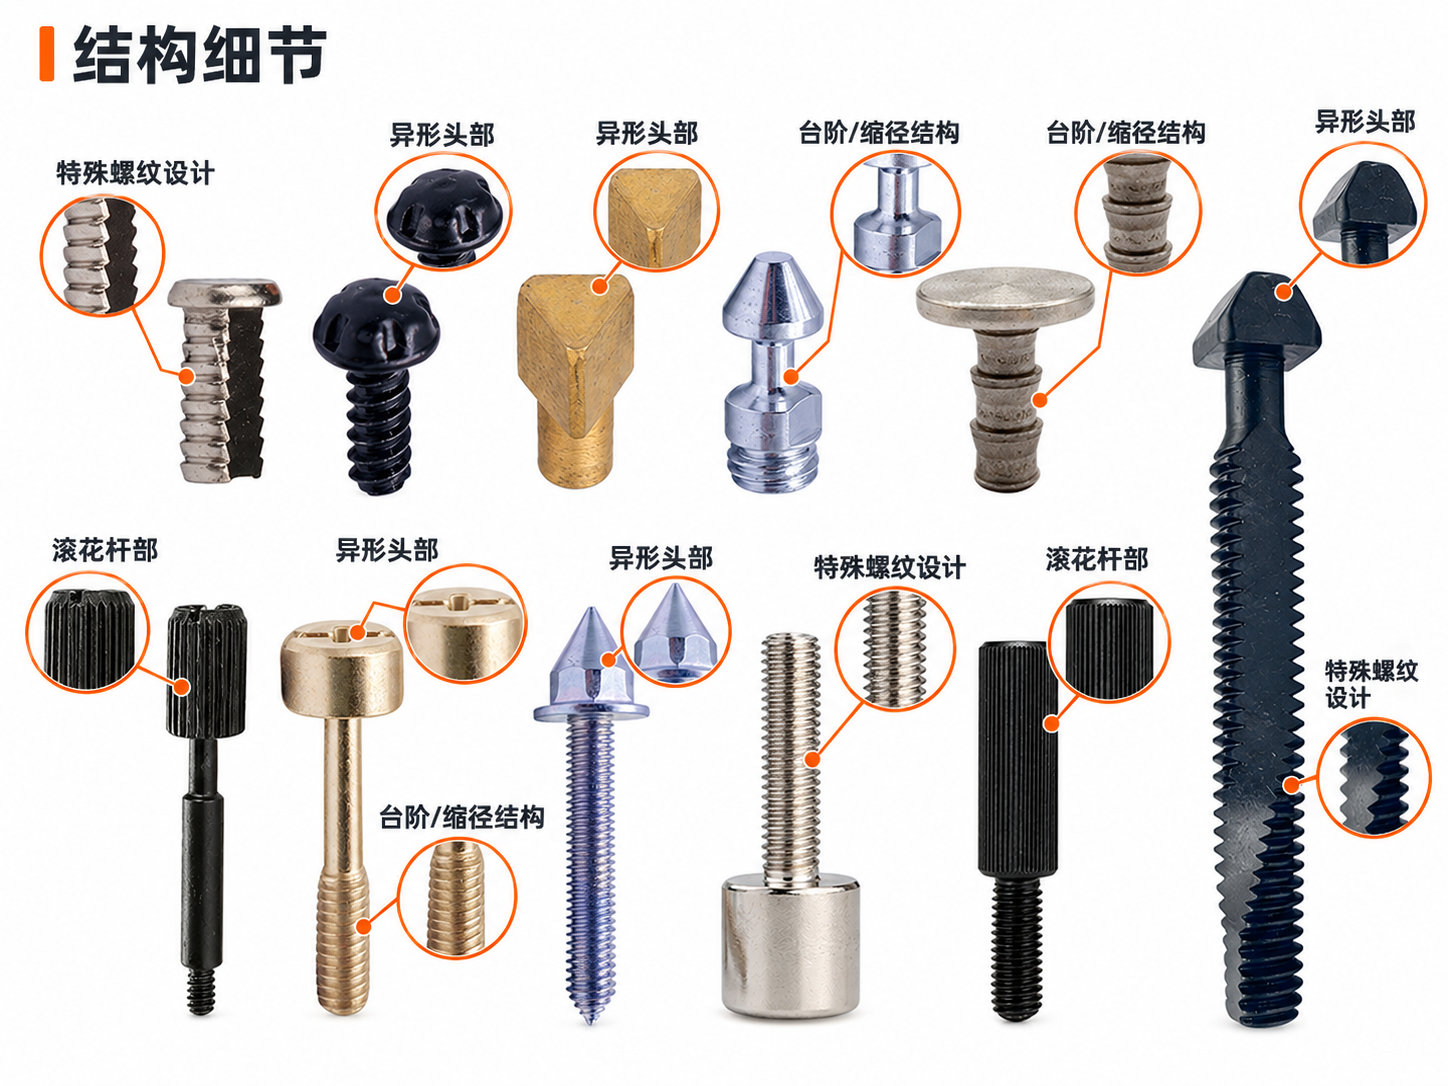
奥氏体不锈钢(304、316L 等)在固溶态下为单相奥氏体组织,相对磁导率接近 1.003–1.005,表现为顺磁或极弱磁响应。
但在紧固件成型过程中,冷镦头部、滚牙/搓牙、切断、锁紧塑性挤压等工序会引入大塑性冷变形,诱发应变马氏体相变——部分奥氏体组织转变为铁磁性的马氏体相。马氏体相占比越高,材料保留剩余磁场的能力越强。
| 概念 | 含义 | 对装配的影响 |
|---|---|---|
| 磁导率 μr | 材料对外部磁场的响应程度 | 决定零件是否会被外部磁场“拉过去”,或扰动周边磁场分布 |
| 剩磁 Br / 表面剩磁 | 外部磁化作用移除后仍保留的磁场 | 决定零件自身是否成为一个持续存在的局部磁场源 |
两者的关键区别在于:一颗磁导率很低的零件,可能在加工或搬运中已被外部磁场磁化,从而带有不可忽略的剩磁;反过来,一颗剩磁很低的零件,如果磁导率偏高,在设备运行的外部磁场环境中仍可能被重新磁化。
选型时需要同时管住这两个量,而不是只盯一个。
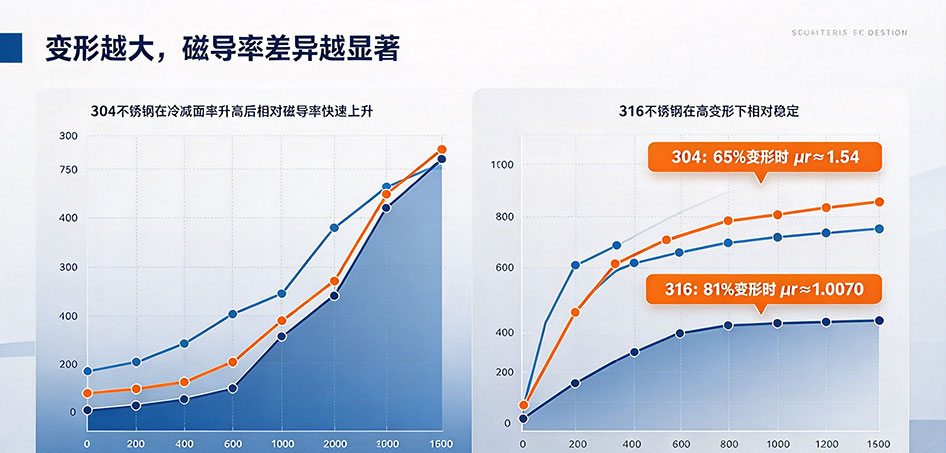
这是常被忽略、但对验收影响很大的一点。
“冷加工”在紧固件上并不是一个均匀量。一颗冷镦成型的螺丝,各部位的真实变形程度差别很大:
头部镦粗区:压缩大变形,局部减面率可达 60–80%
杆部中段:几乎不变形,通常在 5% 以内
滚牙/搓牙牙底:极端局部变形,集中在很小的体积内
切断/剪切面:边缘局部塑性区
澳大利亚不锈钢发展协会(ASSDA)给出的实测数据,可以直接说明这种差异有多大:
| 合金 | 冷减面率 | 相对磁导率 μr |
|---|---|---|
| 304 | 0 | 1.0037 |
| 304 | 13.8% | 1.0048 |
| 304 | 32.0% | 1.0371 |
| 304 | 65.0% | 1.540 |
| 304 | 84.5% | 2.20 |
| 316 | 0 | 1.003 |
| 316 | 20.8% | 1.003 |
| 316 | 45.0% | 1.004 |
| 316 | 60.8% | 1.0065 |
| 316 | 81.0% | 1.0070 |
数据来源:ASSDA Technical FAQ 3《Magnetic Effects of Stainless Steels》,冷轧板材试样,低磁场强度下测量。
把这组数据代入紧固件的变形分布,可以读出三点:
其一,304 在 32% 变形率时 μr 已到 1.0371,65% 时到 1.540。头部镦粗区正好落在后一个区间。也就是说,一颗 304 螺丝的头部,磁导率可能是杆部的数百倍——用 μr−1 的增量比较,杆部(约 1.004)是 0.004,头部(约 1.54)是 0.54,相差两个数量级。
其二,316 在这种量级的变形下稳定得多。81% 冷减面率时 μr 仍只有 1.0070。同一颗螺丝如果用 316L,头部最坏点的 μr−1 约为 0.007,比 304 头部的 0.54 小近两个数量级。
其三,这解释了为什么“测量位置”必须写进验收要求。只测杆部中段,会得到一个漂亮的数字;只测头部端面,会得到一个难看的数字;两个都测,才知道这颗件真实的磁状态分布。
一条可直接用的判断:如果供应商只提供“合格”结论,却说不清测的是哪个位置,这份数据不能作为验收依据。同一颗螺丝头部和杆部的差距,足以让一个“合格”样品在另一个位置超标。
单位换算也常被忽略:1 G = 0.1 mT,1 mT = 10 G。合同里写“≤2 G”和写“≤2 mT”,相差十倍。
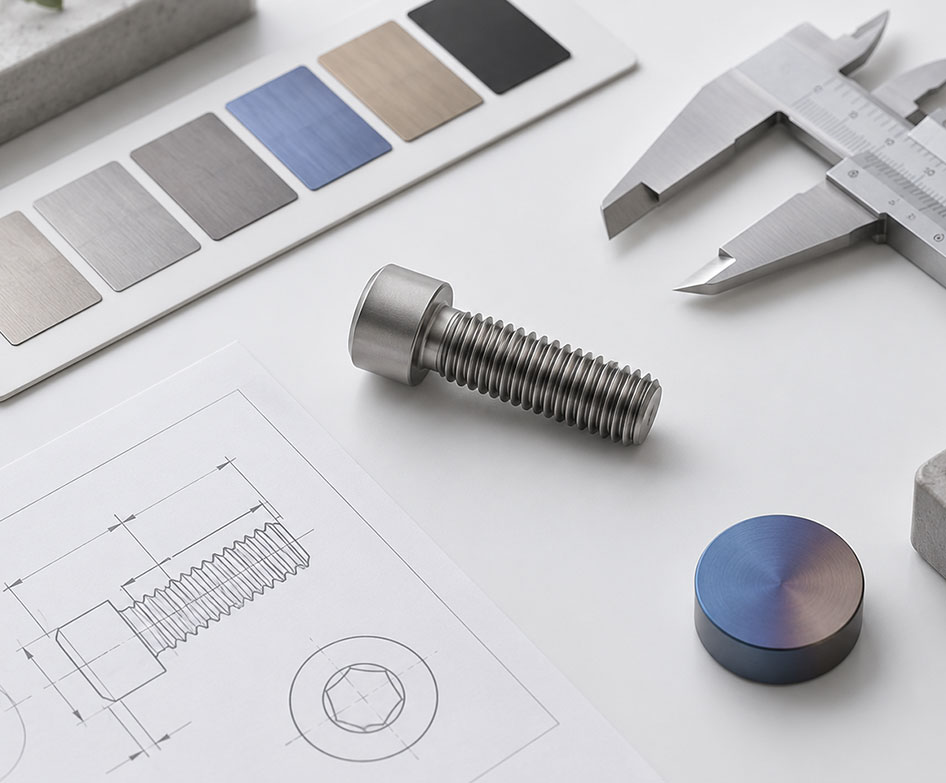
对所有紧固件无差别提出“低残磁”要求,既不经济,也解决不了实际问题。管控的起点是划定磁敏感边界。
空间判据:紧固点位距磁敏元件(探针针尖、磁传感器敏感面、磁头、光学耦合元件)在 15 mm 以内。
这里要说明:15 mm 是工程经验阈值,不是物理定律。偶极子型磁源的场强按距离三次方衰减,从 5 mm 到 15 mm,同一磁源的场强会降到约 1/27。但实际衰减取决于磁源形状、方向和周围磁路。所以这个数值应理解为“需要开始评估的距离”,而不是“超过就安全”。项目上应按实际磁源强度和元件灵敏度重新标定。
结构判据:紧固件位于磁敏信号链路或磁屏蔽腔体内部。
现象判据:设备停机后或连续运行中,存在缓慢单向漂移、零点偏移、接触电阻波动等“非突发性精度损失”,且常规机械排查(导轨、光栅、预压、平面度)未发现异常。
第三条判据的价值在于:它把“怀疑”变成了“可以验证的假设”。当机械侧排查已经穷尽,而偏差呈稳定方向性时,磁源就是一个合理候选项——此时应该做的是测量,而不是继续换零件。
机架、外罩、远离磁敏区域的辅助结构件
与磁敏元件之间隔着高磁阻或磁屏蔽结构的紧固点
边界判定的工程意义,是把“低残磁”从全厂通用要求收窄为点位级技术要求。这既控制成本,也让验收对象和验收指标变得清晰。
把机架螺丝也按探针卡标准采购,和把探针卡螺丝按普通不锈钢采购,同样是工程上的失焦。前者的代价是成本与交期,后者的代价是精度。
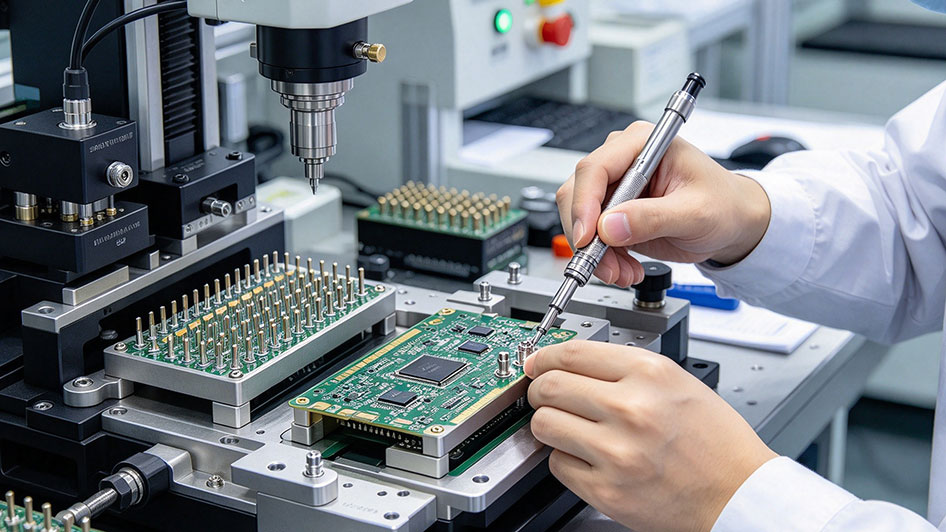
磁敏装配中常见的紧固件路线有五类。下面按磁状态可控性、机械性能、工艺代价三个维度展开,不用一张大表压缩,而是逐条说清各自的边界。
磁状态:固溶+时效态可控制在低水平,具体上限按项目约定
冷加工残磁倾向:奥氏体基体稳定性高,应变马氏体倾向显著低于 304
抗拉强度:室温可达 900 MPa 级以上
耐温边界:-196℃ 至 650℃ 级
工程代价:加工难度高、成本较高
适合探针卡基座、压板锁紧、高密度 CP/FT 测试模组,以及温循加振动的复合工况。它的价值不在磁指标好看,而在“高强度与低磁化倾向能同时成立”。
这一类在选型讨论中经常被漏掉,但它的位置很关键。
磁状态:ASSDA 指出,包括高氮级在内的高合金奥氏体,冷加工中不易形成低碳马氏体,相对磁导率通常保持在 1.02 以下
机械性能:屈服强度约为 304/316 的两倍量级
耐温边界:常规温域
工程代价:材料可得性与加工难度高于 316L,低于 A286
它填的是这样一个空档:316L 的磁稳定性不够、A286 的成本又承担不了。对磁敏感等级中等、但需要一定预紧力的结构件,这一类往往是性价比更合理的落点。代价是材料采购周期和加工参数需要重新验证,不能拿 316L 的工艺直接套。
磁状态:固溶充分时可控制在 1.005–1.01 量级;低变形工艺下更接近 1.003–1.007
冷加工残磁倾向:中等变形下风险可控;大变形仍会生成马氏体
抗拉强度:中等
工程代价:退磁无法消除已生成的马氏体相,只消除当前剩磁
适配场景:磁敏感等级中等、成本敏感、非极小 Pitch
这条路线能不能用,关键不在牌号,而在变形量控制。同样是 316L,用低变形工艺(控制镦粗比、分段成形、避免二次冷挤)做出来的件,和用常规高速冷镦做出来的件,磁状态不在一个水平上。所以采购时该问的不是“是不是 316L”,而是“头部镦粗比多少、有没有二次冷变形”。
磁状态:约 1.0001 量级,材质本征顺磁
冷加工残磁倾向:几乎无应变马氏体风险
抗拉强度:低于 A286
耐温边界:中高温强度衰减需评估
工程代价:螺纹咬死风险高,需润滑涂层;锁紧力上限较低
适配场景:低载荷、轻压针、咬死风险可接受的设计
钛在磁维度上几乎是“答案”,但它的代价落在机械维度:弹性模量约为钢的 55%,同样预紧力下伸长量更大;导热性差、加工硬化倾向强,螺纹面在装配时容易冷焊咬死。所以钛的咬死风险必须在设计阶段通过涂层或结构规避,不能等到装配现场处理。
磁状态:冷加工后离散度大,μr 可从 1.004 变化到 2.2 以上
冷加工残磁倾向:冷镦滚牙后马氏体析出不可控,批次内与批次间差异显著
结论:不建议用于探针近区或磁敏信号链路紧固
304 的问题不是“磁”,是“不可预测”。同一批料、同一台设备,因模具磨损和坯料批差,头部变形量会有波动,磁状态随之波动。对需要一致性的场景,这种波动本身就是风险。
① 看载荷与温域。压针载荷高、存在温循或持续振动时,A286 的机械—磁综合稳定性是当前工程上较成熟的路线。
② 看磁敏感等级。Pitch 极小、针尖距紧固点极近的场景,优先选择冷加工磁化风险低的基体,而不是依赖成品退磁“补救”。
③ 看工艺约束。钛的咬死风险、高氮钢的材料周期、A286 的加工成本,都要在设计阶段算进去。
交变退磁可以降低零件当前的表面剩磁,但已经生成的应变马氏体是铁磁性相,退磁不改变其金相本质。
ASSDA 对此有明确表述:电退磁对铁氧体这类软磁材料效果较好,但奥氏体不锈钢中的应变马氏体属于“磁硬”组织,一旦被磁化,其永久磁效应很难通过电退磁去除。
这意味着:退磁处理的是“当前剩磁”,不是“会不会再被磁化”。在锁紧应力和温度循环作用下,磁状态可能重新演化。因此,以“消磁 304”作为探针近区紧固方案,在长周期可靠性维度上存在结构性隐患——它解决的是交付那一刻的读数,不是服役期内的稳定性。
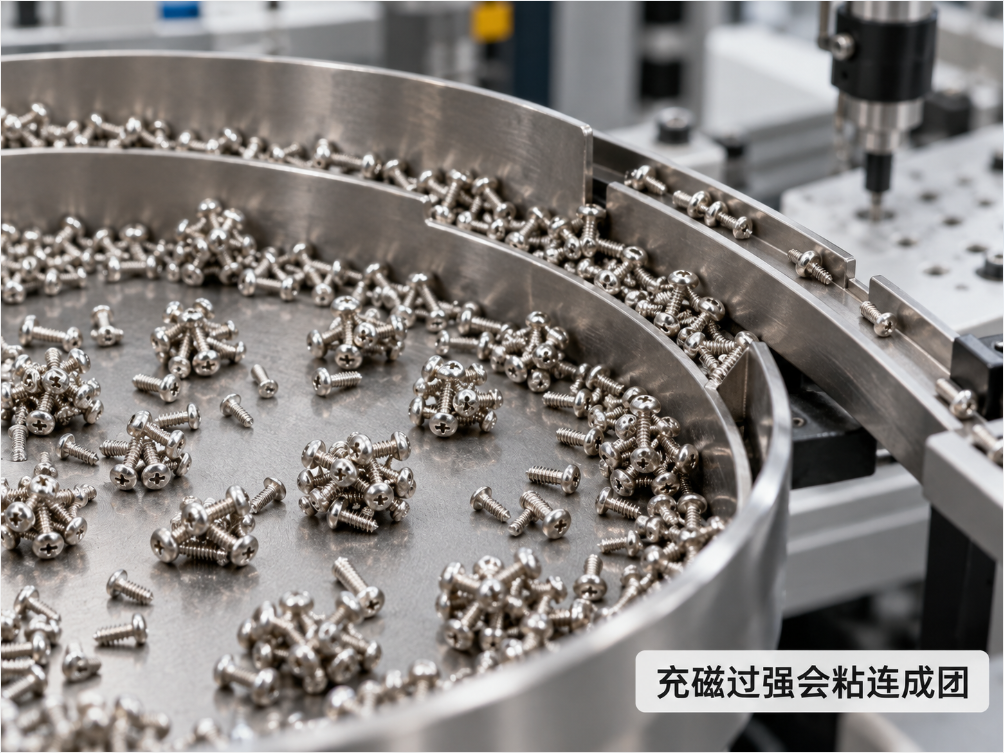
在询价和来料检验场景中,真正有用的不是“我们控制得很好”,而是“验收按什么方法、测什么量、判定规则是什么”。以下是一份可直接写进询价单和检验文件的框架。
① 测量对象——测表面剩磁(mT 或 G),还是测相对磁导率 μr。两者不能互换,也不能用一个推另一个。
② 测量位置——紧固件的哪个特征面或区域:头部端面、螺纹段、杆部中段。基于第 1.2 节的分区变形机理,至少应规定两个位置(头部端面 + 杆部中段),并分别给出判定值。
③ 探头距离与方向——高斯计探头距表面多少毫米,法向还是切向。剩磁随距离衰减很快,探头距离不写清,数值没有可比性。
④ 背景条件——测量环境的背景磁场是否受控。建议在非磁性台面上进行,背景场低于 0.5 G(地磁场量级)。测量前先记背景读数,再从结果中扣除或说明。
⑤ 判定规则——取最大值、取多点平均值,还是规定抽样比例和复测条件。建议取最大值判定,因为磁干扰的作用方式是“最坏点起作用”,平均值会掩盖局部超标。
缺少上述任何一项,“低残磁”在合同和检验环节都难以形成一致判定。这五项也是采购方核查供应商报告是否可信的清单。
表面剩磁:便携式高斯计(特斯拉计)配霍尔效应探头,逐点测量。这是紧固件来料验收的常规方法。测量点应覆盖至少 3 个不同方位(头部端面、杆部侧面、螺纹段),取最大值判定。
相对磁导率 μr:磁导率仪,适用于对材料本征响应有定量要求的项目。需要注意:磁导率仪测的是材料在特定场强下的响应,不同仪器、不同激励场强下的读数不能直接比较,报告里应注明仪器型号与测试条件。
金相抽检(辅助):观测冷加工后马氏体析出情况,用于工艺验证和批次一致性评估,不作为逐件验收手段。它的价值在于回答“为什么这批的剩磁比上批高”,而不是“这件合不合格”。
还有一种方法必须排除:用永磁体“吸不吸”判断残磁。这个方法没有量值、没有方向、没有阈值,只能区分“强铁磁”和“弱磁”,无法区分 μr 1.01 和 1.5。它可以作为粗筛,不能作为验收。
以下数值仅供项目对标,不构成通用保证。具体阈值应由设备可靠性要求、磁敏元件敏感度和装配几何共同决定。
| 量 | 常见参考 | 说明 |
|---|---|---|
| 表面剩磁 | ≤2 G 至 ≤3 G | 精密仪器、电子传感器场景常见区间;更高要求可收窄至 ≤1 G |
| 相对磁导率 | μr < 1.01 | 半导体与精密电子领域可见的工程目标 |
| 测量背景 | < 0.5 G | 约等于地磁场量级,低于此值背景不构成主要误差 |
注:1 G = 0.1 mT。磁粉检测等工业场景的退磁目标通常在个位数高斯量级,与上述参考区间大体对应。
不建议直接套用其他项目的数值。同一台设备上,探针尖端的敏感度和机架位置的要求可能相差几个数量级,阈值应从实际磁敏边界反推。
紧固件在锁紧扭矩作用下会经历应力状态变化,搬运和工装接触也可能引入新的磁化。
所以对关键点位,建议在装配完成后、设备校准前做一次抽检复测,而不是仅依赖来料报告。来料合格、装配后超标是一种真实存在的情况,尤其在使用了铁磁性工装或电动工具的情况下。
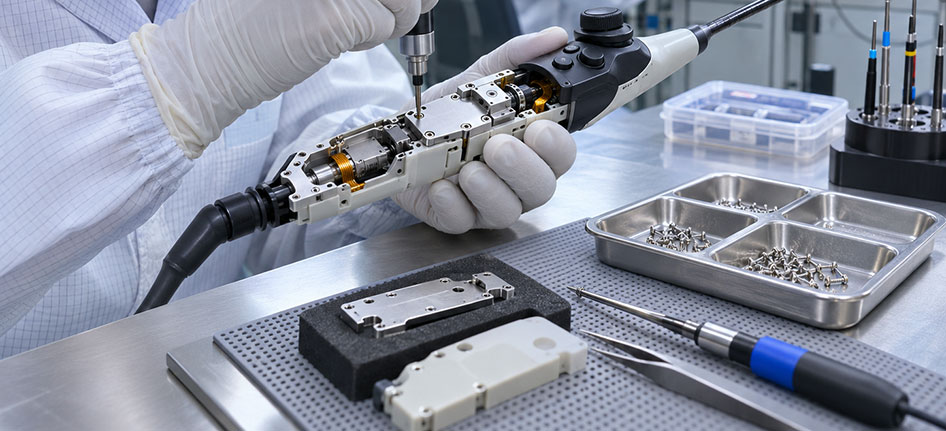
残磁不是靠一道“成品退磁”工序就可以稳定解决的属性,而是需要在制造链多个节点设防的状态变量。
原料入厂 → 工艺设计 → 热处理/固溶 → 后处理(退磁 + 检测)→ 包装隔离 → 装配前复测
| 阶段 | 关键动作 | 管控目的 |
|---|---|---|
| 原料入厂 | 核对牌号、炉批号、供货状态、规格,与订单逐项对应;按项目安排材料验证 | 排除成分或状态偏差对磁状态的影响 |
| 工艺设计 | 控制冷镦形变率,优化滚牙参数,减少应变马氏体生成 | 从源头降低铁磁相占比 |
| 热处理 | A286 按固溶+时效执行;奥氏体不锈钢按需做固溶恢复,并评估强度与变形代价 | 稳定金相基体 |
| 后处理 | 可控退磁 + 高斯计抽检表面剩磁 | 降低交付态剩余磁场 |
| 检测验收 | 按约定方法测试 Br 或 μr,记录测试几何与背景条件 | 形成可追溯的检验记录 |
| 包装隔离 | 低残磁件单独包装,不与碳钢工具、铁磁性工装混放 | 防止运输与存储中二次磁化 |
需要说明:这条流程描述的是项目管控的完整链条,不等于同一方完成全部环节。退磁与测量由谁执行、用哪台仪器、在什么环境下测,应按项目分工写进技术协议——测量环节通常由客户端或第三方执行
“奥氏体不锈钢按需做固溶恢复”这句话,经常被写成纯收益。实际是一笔交易。
ASSDA 的表述很直接:固溶处理加水淬可以去除磁效应,但同时会降低抗拉性能,并可能引起变形。
对紧固件来说,三个代价必须同时算进去:
① 强度回落。固溶消除冷作强化,强度退回退火态水平。对靠冷作硬化获得强度的不锈钢件,这意味着预紧能力下降。
② 尺寸变化。细长件水淬后容易变形,直线度要重新处理。
③ 重新检验。固溶后的螺纹精度和头部尺寸都要重测,等于多加一道检验。
所以正确的问题是:这个点位需要的是“低磁”,还是“低磁 + 高强度”?如果要同时满足,固溶恢复这条路就把强度让出去了,应该回到材料选择层面解决,而不是在工艺末端补救。
即使出厂检测合格,与普通碳钢螺丝混装、用带磁性的工装取放,都可能让前面的管控失效。
这一环的特点是:它不产生成本,但很容易被跳过。低残磁件的包装隔离应作为流程的一部分写入作业规范,而不是可选项。实际操作上,至少做到单独内包装、专用料盒、不与碳钢件共箱、不使用磁吸工具取放。
世世通始于 1998 年,做高难非标螺丝的工程开发与制造。在磁敏设备这个场景里,我们把能力边界先说清楚,因为这件事含糊一次,后面的讨论都不成立。
既然成品磁状态取决于形变历史与热处理状态,那么真正能影响结果的动作,都发生在制造过程里,而不是在最后一道检测上。我们能控制的是这几项:
材料路线建议。结合 Pitch 尺寸、压针载荷、温循区间和磁敏点位分布,给出材质路线与加工工艺建议,而不是直接按图纸报价。
变形量控制。镦粗比、是否二次冷变形、滚牙参数的取舍,在工艺设计阶段定下来。这三项直接决定应变马氏体的生成量。
螺纹成形方式。结构允许优先滚牙/搓牙,受台阶或异径限制的转精车牙。两种方式对牙底组织的扰动不同,在工艺说明里写明。
热处理状态。按材料执行对应制度,并说明是否做了固溶恢复、代价是什么。
包装隔离。低残磁要求件单独内包装、专用料盒、不与碳钢件共箱、不用磁吸工具取放。
批次对应。来料炉批号与成品批号逐批对应,切料后标识随件流转,便于追溯与取样,并随货品提供光谱测试。
检测报告回答的是“这颗件现在是多少”。而磁状态既然由变形历史决定,那么“这颗件经历过什么”同样是一个可以交付、而且更有解释力的东西。
我们在项目里可以提供这样一份加工履历:
| 记录项 | 为什么和磁状态有关 |
|---|---|
| 原料牌号与炉批号 | 奥氏体稳定性由成分决定,不同炉号可能有差异 |
| 成形方式(冷镦 / 温镦 / 车削) | 车削不引入整体塑性变形,冷镦则大量引入 |
| 头部镦粗比 | 直接对应头部区域的变形量,是 μr 升高的主因 |
| 是否二次冷变形 | 二次变形会累积马氏体,效果不线性 |
| 螺纹成形方式 | 滚牙在牙底引入局部大变形,车牙不引入 |
| 热处理状态与参数 | 固溶可恢复奥氏体,但会牺牲强度 |
| 表面处理类型 | 部分工序涉及温升或磁场环境,需一并记录 |
这份履历的实际用法是:客户或第三方测第一批时,把数值和履历对上;后续批次只要履历一致,磁状态就有可预期的基准。这比每批都测一次更省,也比“保证无磁”更可靠。
非标螺丝按图定制,整体范围 M0.8–M16,长度 0.4–2000mm
钛件 M1.6–M12;长螺丝 M1.4–M12
微型 M0.8 级精密螺丝、台阶螺丝、非标头部、加长杆等结构可做
半导体图纸与工况参数可签 NDA
如需针对具体装配点位做磁敏感边界评估,或制定样品测试方案,可提供图纸、目标磁敏指标和工况条件,由紧固工程师出具专项 DFM 意见。评估结论里会明确写:哪些是我们能承诺的工艺项,哪些需要客户端或第三方验证。
Q1:低残磁紧固件和“无磁螺丝”是一回事吗?
不是。“无磁”在工业语境中通常指材料本征磁导率极低,但成品紧固件是否带有剩磁,还取决于冷加工历史、后处理和搬运。一颗材质“无磁”的螺丝,如果经过冷变形或被外部磁场接触,仍可能带有可测量的表面剩磁。工程上更准确的表述和管控对象是低残磁 + 磁导率可控,而不是笼统的“无磁”。
Q2:316L 螺丝做了消磁,能用于探针卡近区吗?
需要分情况。消磁可以降低交付时的表面剩磁,但 316L 在大变形冷加工中生成的应变马氏体是铁磁性相,退磁不消除马氏体本身。在锁紧应力和温循作用下,磁状态可能重新变化。对于 Pitch 极小、针尖距紧固点很近的高密度探针卡,建议优先选择冷加工磁化倾向更低的材料路线,而不是以消磁 316L 作为长期可靠性方案。
Q3:A286 紧固件是“零磁”吗?
工程上不建议用“零磁”表述。A286 通过稳定奥氏体基体和热处理,可以把磁导率和剩磁控制在低水平,但是否满足某一具体装配的磁敏感边界,需要用约定的测量方法验证。选型依据应是“该点位允许的磁状态上限”和“该批次实测值”,而不是“材料牌号本身等于零磁”。
Q4:残磁验收应该测表面剩磁还是磁导率?
两者回答不同的问题。表面剩磁测的是“零件当前是否已经是磁场源”;磁导率测的是“零件在外部磁场中会被多大程度磁化”。对已完成的紧固件来料验收,表面剩磁通常是更直接的管控量;如果装配环境中存在不可忽略的外部磁场,或零件在服役中可能被磁化,则 μr 应同时纳入指标。
Q5:为什么机架螺丝不需要和探针卡螺丝用同一套低残磁标准?
低残磁要求的根源是紧固件与磁敏元件之间的空间关系。远离磁敏区域、中间有磁屏蔽或高磁阻路径的紧固点,引入的磁扰动通常不构成精度风险。按点位分级管控,比全厂统一高指标更符合工程经济性,也让检验资源集中在真正起作用的环节。
Q6:316L 不够、A286 太贵,中间还有别的选择吗?
有。高氮奥氏体不锈钢(316LN、Nitronic 50/XM-19、P550 等)是常被漏掉的一档。这类材料冷加工中不易形成低碳马氏体,相对磁导率通常保持在 1.02 以下,屈服强度约为 304/316 的两倍量级,成本低于 A286。代价是材料采购周期较长,工艺参数需要重新验证。适合磁敏感等级中等、但需要一定预紧力的结构件。
Q7:做固溶处理能彻底解决残磁吗?
能消除已生成的马氏体,但代价是强度回落和可能的变形。固溶加水淬会去除磁效应,同时降低抗拉性能、可能引起变形,细长件尤其明显。对紧固件而言,这是“用强度换磁性”的交易,不是纯收益。如果点位同时要求低磁和高预紧,应该回到材料选择层面解决。
Q8:你们能出磁测量报告吗?
不能。表面剩磁和磁导率的测量不在我们的厂内检测能力范围内,我们不出这类报告。需要时建议由客户端或第三方机构检测,我们配合预留取样件、按批次隔离留样、提供加工履历,并按同批同炉交付。把这一条写在前面,是为了避免双方在交付阶段对“合格”的定义产生分歧。
磁敏设备的紧固件问题,本质是一个定义问题,而不是材料问题。
当“低残磁”没有被拆成“测什么量、测哪个位置、距探头多远、背景多少、按什么规则判定”这五件事时,它在合同里只是一句形容词。供应商可以每批都写“符合要求”,客户也可以每批都不满意,双方都拿不出依据。
把它拆开之后,讨论就会变得具体:这个点位允许多少、这个结构该用哪条材料路线、这批的变形量和上批差在哪。到这一步,磁状态才从一个“看不见的属性”变成一个可以管的过程变量。
有具体的磁敏装配点位需要评估?
提供图纸、目标磁敏指标和工况条件,我们可以出一份专项 DFM 意见,明确写出哪些工艺项我们能承诺、哪些需要客户端或第三方验证。做不了的我们会直接说,能做到我们一定使命必达。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司