高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
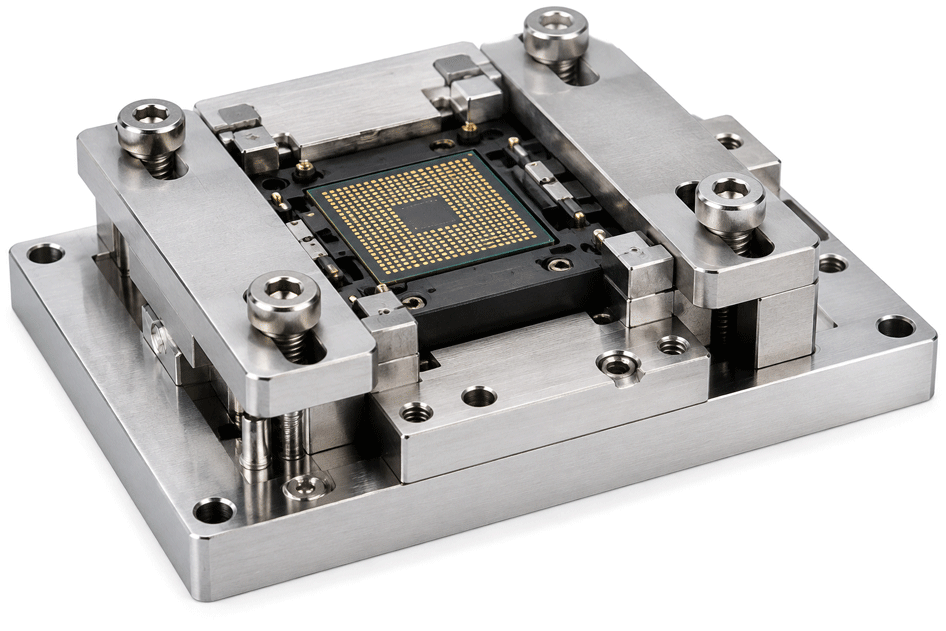
半导体测试治具的压板、定位块和快速换型工装,有些位置需要反复拆装。装配时如果批头咬合不稳、锁付容易打滑,甚至把驱动槽磨坏,换一颗相同规格的螺丝,也未必能解决问题。麻烦可能不在螺纹,而在批头、驱动槽和头部尺寸没有匹配好。
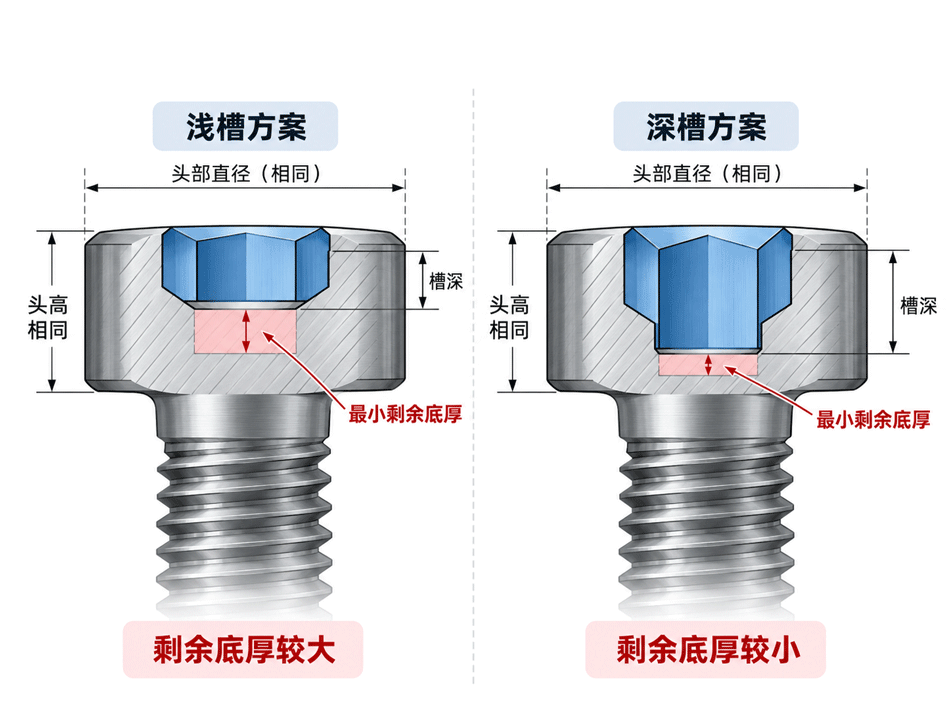
客户通常会想到把槽做深一些,让批头插得更稳。但头部高度不变,槽做深了,槽底剩余的材料就会减少;想把头部加高,又可能碰到治具上的其他零件。这正是非标高头深槽螺丝需要解决的问题:锁付时要好用,头部结构也要经得起验证。
先看批头和驱动槽是不是配套。批头规格不对、已经磨损,或者槽型轮廓有偏差,都会影响啮合。这时即使继续加深槽,问题也可能还在。
批头匹配后,再检查它能否达到需要的啮合深度。如果槽确实偏浅,才考虑增加槽深。但不能直接在原图纸上多加几毫米,还要算清楚槽底与头下承压面之间的最小剩余厚度。
下面是一组同类头部结构的对比数据。头高没有改变,只调整了驱动槽深度:
| 对比项目 | 原设计 | 槽深增加后 |
|---|---|---|
| 头部高度 | 3.0mm | 3.0mm |
| 驱动槽深度 | 1.8mm | 2.2mm |
| 名义剩余底厚 | 1.2mm | 0.8mm |
| 考虑公差和槽底轮廓后的最小底厚 | 0.72mm | 0.32mm |
| 破坏扭矩变化 | 对比基准 | 明显下降(仅用于说明该组样本的结构趋势) |
| 失效表现 | 螺杆扭断 | 驱动槽先剥坏或崩裂 |
这组对比说明,槽深增加不只是改变了批头的插入深度,也改变了头部最薄处的承载条件。表中的破坏扭矩变化属于该组对比结果,不能直接套到其他规格上。实际评估时,还需要把头高、槽深公差以及槽底圆角、锥度一起算进去。
调整顺序很重要。批头和槽型不匹配,就先把工具配合解决好;如果问题确实出在槽深不足,再考虑改结构,而不是一上来就加高头部。
当客户需要更深的驱动槽,而且安装位置允许增加头高时,可以评估定制高头结构:在满足批头啮合深度的同时,为槽底留出所需的材料厚度。这样改的价值,不只是“槽更深”,而是让槽深和头部剩余厚度有机会同时满足图纸要求。
但头高不是想加多少就加多少,要看治具上方有没有让位空间。从实际加工经验看,M3以内的微型高头螺丝,最常用的加高范围是在标准盘头高度基础上加1.0~1.5mm——比如标准M3盘头高度是2.0mm,定制高头做到3.0~3.5mm即可满足常见啮合要求。根据世世通内部生产记录,继续加高时冷镦充填不良率的观察值会明显上升,且更容易与周边零件发生干涉。该数据来自内部生产统计,具体不良率随材料、模具和加高幅度变化。
有些项目只需要调整头部,螺纹和杆部尺寸可以继续沿用原设计;有些则需要连同头部外径、槽型和安装空间一起评估。关键是先分清哪些尺寸不能动,哪些尺寸可以为锁付要求让出空间。
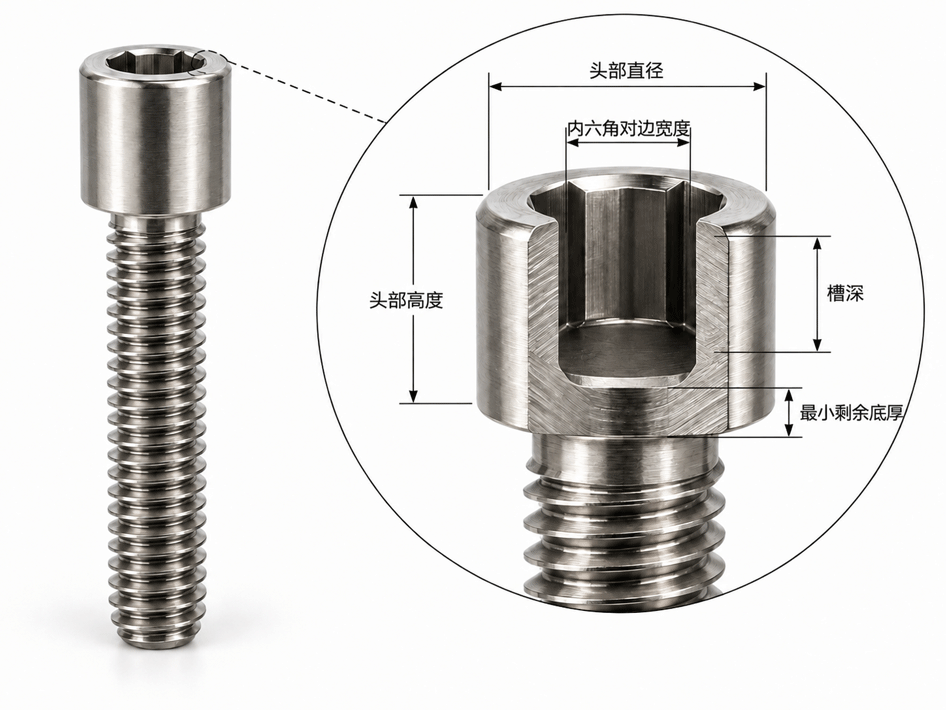
拿到图纸后,世世通需要先确认几件事:配套批头是什么规格、目标锁付扭矩是多少、头部最多能做多高、哪些外形尺寸必须保留。随后校核槽型和最小剩余底厚,明确最终需要控制的头高、头径、槽深及公差。
结构确定了,才好选工艺。头部体积较大、一次冷镦不容易成形时,可以评估多工位预成形,减少充填不足、偏心或折叠的风险。驱动槽较深或轮廓复杂时,要比较直接成形和二次加工,确认哪一种更容易满足槽型要求,也要考虑冲头寿命和订单数量。
材料同样要结合工艺判断。冷镦需要合适的材料状态,成品锁付又要求槽口能承受规定的驱动负荷。如果有热处理要求,应一并核对强度、韧性和可能的变形影响,不能只为了让槽口更硬就直接提高硬度。
对采购来说,真正需要确认的是:这套尺寸能不能做、采用什么工艺、哪些位置属于关键尺寸,以及样品通过后能否按同一要求持续生产。方案明确后再安排打样,比只按一个槽深尺寸直接开工更容易发现潜在问题。
检验不能只停留在槽深合格。前面担心的每个问题,都要有对应的验证方法。
| 验证项目 | 重点检查 |
|---|---|
| 头部与槽型尺寸 | 头高、头径、槽深、槽型轮廓及相关公差 |
| 最小剩余底厚 | 按约定的测量方法确认槽底最薄位置 |
| 成形质量 | 头部与槽口是否存在裂纹、折叠、偏心或充填不足 |
| 批头实际配合 | 用指定批头检查插入、啮合和锁付状态 |
| 锁付和扭矩 | 按事先约定的扭矩、夹持及测试条件验证;需要时记录失效位置 |
这里要区分正常装配的锁付扭矩和把螺丝拧坏时的破坏扭矩,两者不能混为一个验收指标。治具如果要反复拆装,还可以按客户的使用频次约定重复锁付验证。测试方法、次数和合格标准,最好在打样前说清楚。
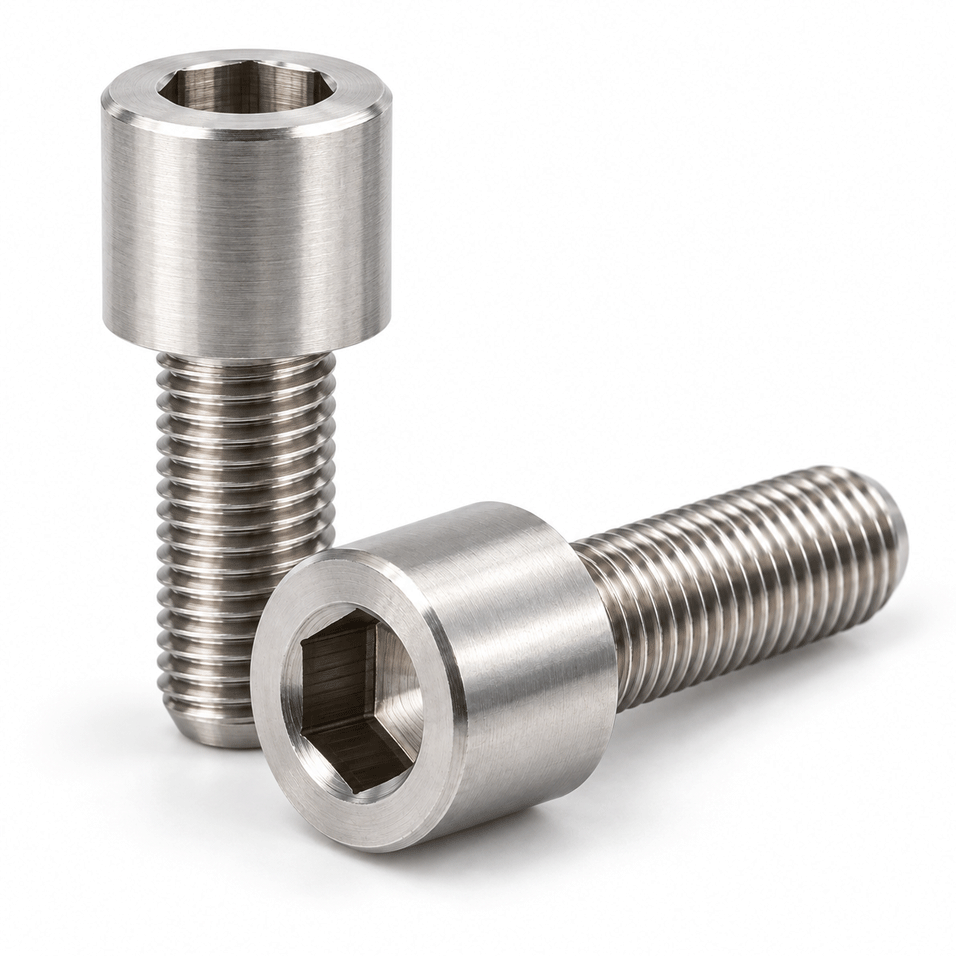
可以先按这个方向评估。只要调整后的头高、头径和槽型满足安装与锁付要求,原有螺纹和杆部尺寸就有机会保留,减少对配套零件的改动。
可以先测量样品的主要尺寸,但磨损后的槽口未必能代表原设计。最好同时提供配套批头、安装位置照片和锁付要求,确认尺寸后再形成打样图纸。
重点是把样品确认过的槽型轮廓、槽深、头高、最小底厚及批头配合要求固定下来,形成一致的检验依据,并在批量生产中按约定抽检;工装、数量和交期也应在下单前确认。
半导体测试治具的驱动槽问题,不能靠“做得更深”一招解决。先找到批头打滑的原因,再确定该改槽深、头高还是槽型,最后用样件确认结构和锁付表现。若您正在评估这类非标螺丝,可以把图纸或样品、配套批头、目标扭矩和安装空间要求发给世世通,我们会据此讨论结构及加工方案,并明确打样时需要验证的关键项目。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司