高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

非标螺丝首件检验的核心,是将图纸中的每一项技术要求,对应到明确的样件、适用的测量方法和可追溯的检验结果。 首件检验用于确认提交的样件是否符合双方约定的要求,同时发现检验方案中可能存在的遗漏。
但需要注意,首件检验合格并不意味着后续每一批量产产品都必然符合要求,也不能单凭首件检验结果证明整个生产过程具备稳定的批量制造能力。
螺丝的检验结果不仅取决于测量仪器,还会受到零件支撑方式、测量基准和具体测量方法的影响。因此,在制定检验要求时,应同步明确测量方案,确保检验结果具有可重复性。
明确首件提交范围,打样前确定检验要求
以功能基准为依据,确保测量结果准确
区分仪器显示分辨率与测量不确定度
根据不同特征选择合适的检验方法
区分首件批准与批量生产验收
技术常见问题解答
在开始生产样品之前,应先确认图纸版本、样品数量、制造状态以及需要提交的检验记录。
例如,一颗螺丝在热处理或表面处理之前,尺寸可能符合图纸要求,但这并不能证明经过热处理或电镀后的最终成品仍然符合要求。
如果某项尺寸或特性需要在中间工序进行检验,应明确检验原因,并说明如何保证最终交付状态满足要求。
首件检验通常需要提前明确以下资料:
| 提交资料 | 主要确认内容 |
|---|---|
| 受控图纸及特征编号 | 明确需要检验的尺寸、技术要求和图纸备注 |
| 有明确标识的样件 | 确认每个检验结果对应哪一件实际产品 |
| 尺寸检验报告 | 记录实际测量值或规定的属性检验结果,并与公差范围对照 |
| 材料及工艺记录 | 确认材料牌号、批次以及热处理、表面处理等工艺的对应关系 |
| 功能检验记录 | 根据约定的装配方式和测试条件验证产品功能 |
| 偏差处理记录 | 明确不合格项目或尚未验证项目的处理方式 |
不能仅用笼统的“检验合格”结论掩盖尚未检验的项目。
除了常规尺寸,表面状态、边缘处理、驱动槽结构、螺纹等级以及产品标识等要求,同样可能影响螺丝的最终使用效果。
测量一个直径,并不能证明两个结构之间的同轴度或位置关系符合要求;总长度符合图纸,也不能证明每一个台阶的位置都准确。
因此,螺丝检验不能只关注单个尺寸,还应根据实际装配功能确定测量基准,再选择能够验证相应几何关系的检验方法。
例如:
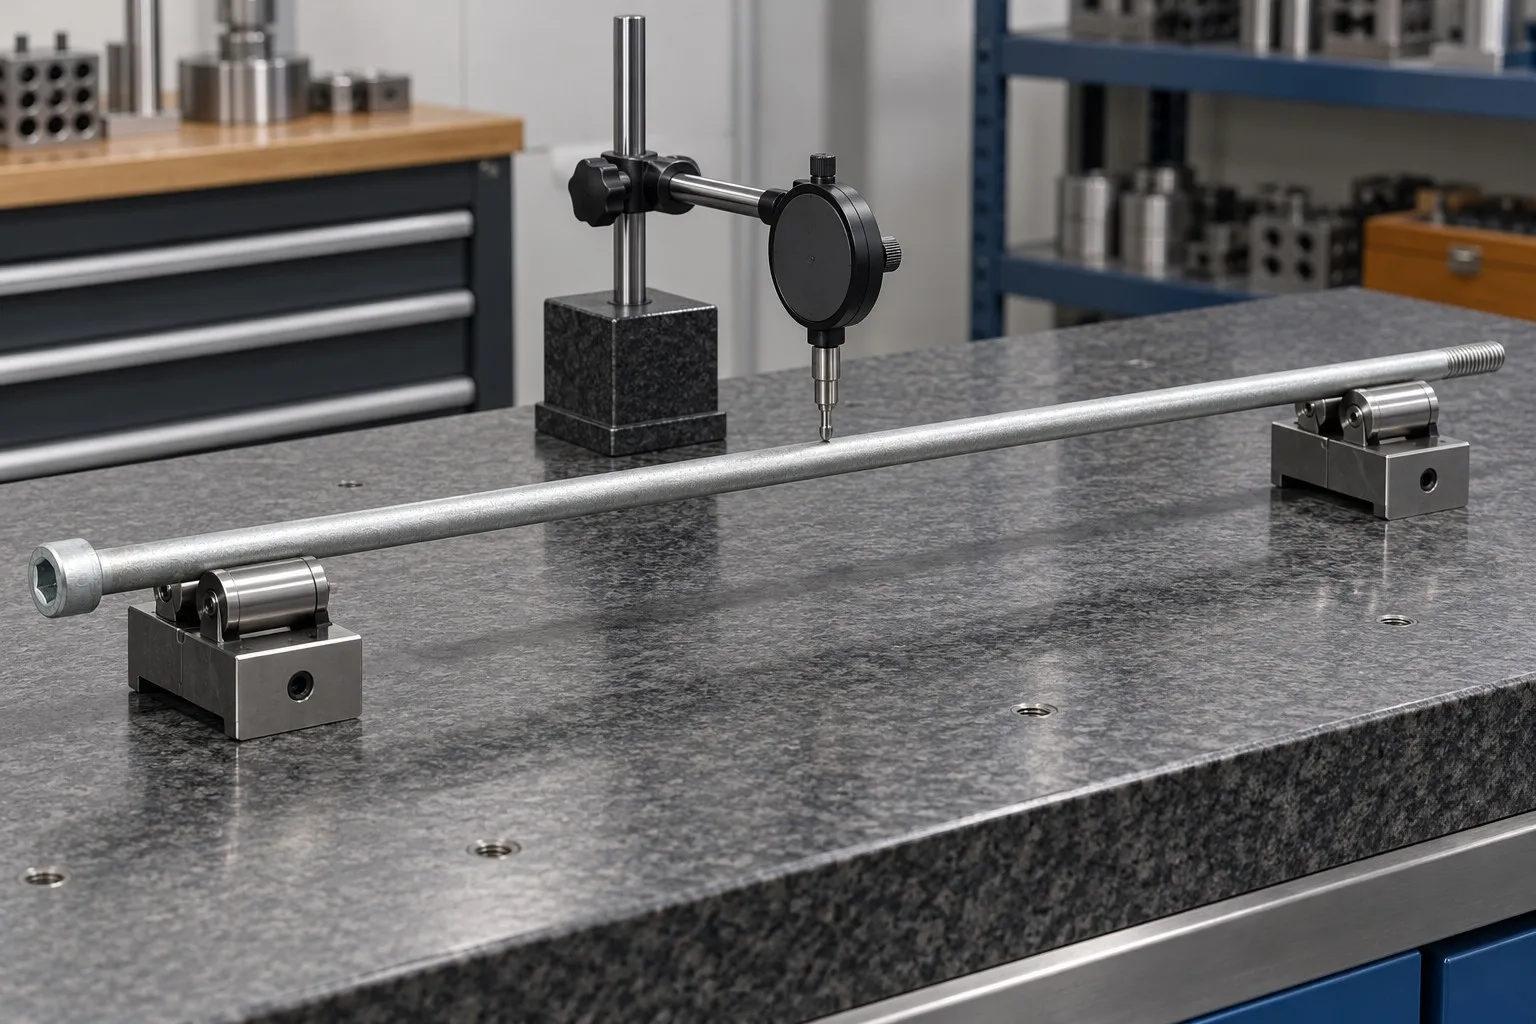
对于长螺丝,跳动检测结果会受到支撑方式、旋转轴线、百分表测量位置以及被测表面状态的影响。
对于低头螺丝,仅仅测量驱动槽深度,并不能证明工具实际能够获得足够的有效啮合深度。
因此,应在检验过程中记录具体的测量设置和双方约定的检验方法,确保客户与供应商能够按照相同条件重复检测。
图纸上的尺寸和几何要求,不能因为进入检验环节后更换了测量基准或测量方法,就产生不同的判定结果。
测量仪器显示的数值,并不意味着测量结果完全没有误差。在公差较紧的非标螺丝项目中,还需要考虑测量不确定度对最终判定的影响。
例如:
某项直径要求为 6.000 ± 0.010 mm,对应的尺寸允许范围为5.990~6.010 mm。
假设实际测量结果为6.008 mm,扩展测量不确定度为U = 0.004 mm(覆盖条件以测量报告为准),那么对应的不确定度区间为:
6.004~6.012 mm
虽然实际测量值6.008 mm处于图纸规定的公差范围内,但考虑测量不确定度后,区间上限已经超过6.010 mm。
不同判定方式可能产生不同的检验结论:
| 判定方式 | 本例中的判定结果 |
|---|---|
| 仅根据测量值判定 | 6.008 mm处于图纸公差范围内 |
| 要求整个不确定度区间均处于公差范围内 | 区间上限达到6.012 mm,超过上限,因此不能按照该规则判定合格 |
| 按照客户双方约定的判定规则 | 根据事先确定的规则处理,并记录测量不确定度的影响 |
以上仅为测量判定示例,并非某一实际供货产品的检测结果。
对于公差较紧的螺丝项目,应在正式检验之前明确判定规则,尤其需要约定如何考虑测量不确定度。
不能在收到样品之后,再临时增加原先没有约定的保护带或判定裕量。
相关测量原理可参考:美国国家标准与技术研究院(NIST)测量不确定度资料。
螺纹检验与尺寸测量提供的是不同类型的信息,两者不能相互替代,应根据产品要求分别记录检验结果。
| 检验项目 | 适用的检验方法或依据 | 常见检验误区 |
|---|---|---|
| 螺纹配合 | 按规定的通止规方法检验,并记录量规标识 | 仅测量螺纹大径,就认为整个螺纹合格 |
| 关键长度或直径 | 记录实际测量值、单位和测量方法 | 只填写图纸标称尺寸,不记录实际结果 |
| 跳动或位置关系 | 根据图纸基准建立测量方案,并记录实际结果 | 使用与产品功能无关的基准进行测量 |
| 材料状态 | 提供与订单对应的材料证明和规定的检测记录 | 使用其他材料或其他批次的报告证明当前产品合格 |
| 镀层或表面处理 | 明确表面处理工艺及最终状态的检验要求 | 只在表面处理前测量尺寸 |
| 装配功能 | 使用明确的配合件和约定的测试条件进行验证 | 将没有记录的人工试装直接称为性能测试 |
检验结果的可追溯性,不只是查看测量仪器上有没有校准标签,更重要的是确认测量结果能够通过完整的记录链追溯到相应的计量参考。
NIST计量溯源性指南介绍了如何通过有记录的校准及相关测量不确定度,将测量结果与相应参考标准建立联系。
因此,检验设备和测量方法应当与产品的公差要求及实际几何结构相匹配。
对于非标螺丝,尤其是长杆、台阶、精密肩部、特殊槽型及多段径结构,明确测量基准和检验方法十分重要。
首件检验结果,只能说明已经明确标识的样件及双方约定的检验范围是否符合要求。
批量生产的验收,还需要另外明确抽样或检验方案、批次标识,以及不合格产品的处理方式。
少量首件样品通过检验,并不能据此得出可靠的过程能力指数,也不能替代后续量产过程中的质量控制。
对于非标螺丝,以下变更可能触发重新评审:
图纸版本发生变化: 尺寸、公差、结构或技术要求发生调整。
材料或表面处理发生变化: 材料牌号、材料状态或表面处理方案发生改变。
生产工艺路线发生变化: 加工顺序或制造方式发生调整。
关键模具或工装发生变化: 可能影响关键尺寸和结构特征的模具、工装发生变更。
客户提出新的要求: 客户技术协议或其他约定中规定了重新提交检验的条件。
发生上述变化后,应根据实际变更内容,对受到影响的检验项目及其相互关系进行重新检查。
需要重新验证的范围,应结合实际变更和双方适用的技术协议确定,而不是所有项目一律重新检验,也不能忽略受到影响的关键尺寸。
对于材料证明,世世通公开的材料样品检测报告展示了已明确标识的受检材料。
但对于新的订单,仍需要根据实际采购要求,明确该订单所需的材料批次记录及检测项目。公开的样品检测报告不能代替当前订单对应的验收依
据。
至少需要提前明确受控图纸、可识别的样件、检验方法、实际检验结果,以及所需的材料和工艺证明。
根据客户要求或行业规范,还可能需要提交其他检验表格和批准资料。
首件检验(FAI)主要用于验证提交的产品是否符合图纸和技术要求。
PPAP(生产件批准程序)则是范围更广的客户批准流程,除了产品尺寸和检验结果,还可能涉及生产过程、工艺控制及批量生产相关资料。
因此,仅有一份尺寸检验报告,不能直接称为完整的PPAP提交资料。
不是。
首件检验批准仅适用于已经提交并完成检验的样件,以及双方约定的检验范围。
后续批量生产仍需要按照约定的抽样方案、过程检验和批次验收标准进行质量控制。
不能。
通止规主要用于按照规定方法判断螺纹的功能性配合是否满足要求。
如果客户还要求检查其他螺纹特征,例如螺纹大径、螺距、有效牙长等,则需要采用相应的测量或检验方法。
最终交付要求必须按照产品规定的最终状态进行检验。
部分尺寸和工艺控制可以在电镀前完成,但电镀前的检验结果不能自动证明电镀后的成品仍然符合图纸要求。
特别是涉及螺纹配合、精密肩径及表面膜厚的项目,应明确最终状态下的尺寸和功能验收要求。
对于涉及特殊结构、长杆直线度、精密配合、螺纹要求及表面处理的非标螺丝项目,首件检验不仅要确认单个尺寸是否合格,还需要明确测量基准、检验方法以及最终装配要求。
欢迎与世世通沟通您的定制螺丝图纸及技术要求,共同明确首件检验项目和批量验收标准。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司