高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

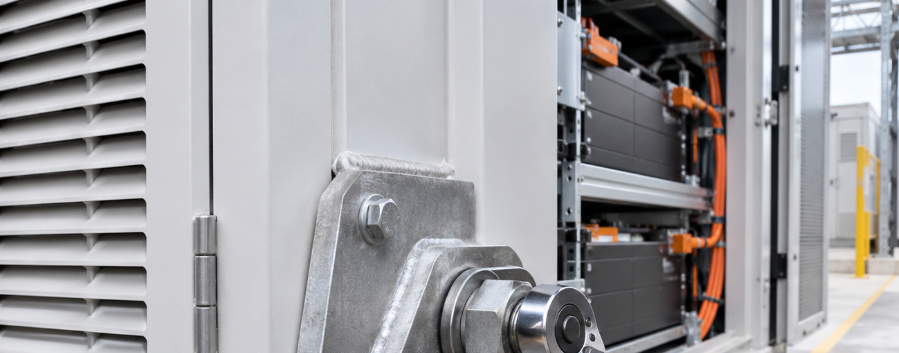
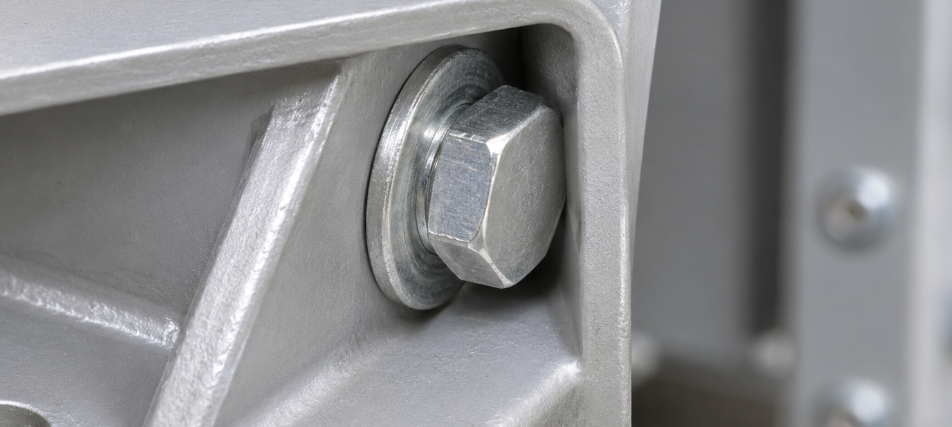
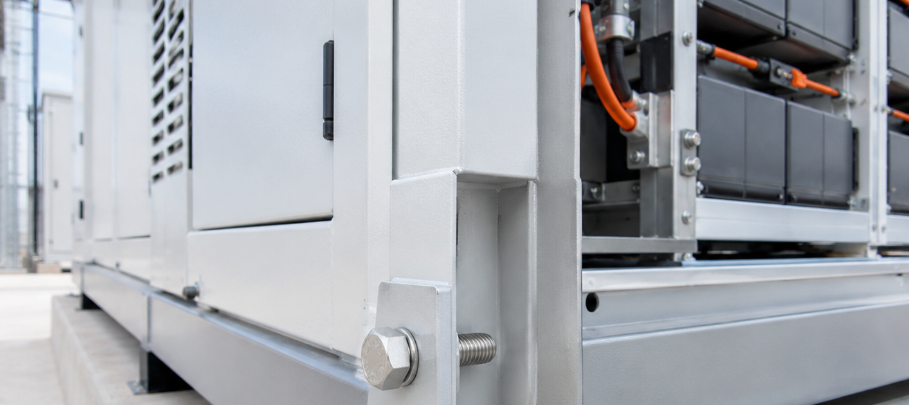
储能设备金属框架外侧支架、连接座固定,大多采用外六角螺丝,依靠套筒锁紧与后期检修拆卸。 现场经常遇到一个误区:套筒打滑、棱角磨圆、螺丝拆不下来,维护人员第一反应就是把六角头加厚加高,以为头做厚了套筒就能咬得更牢。
实际很多时候事与愿违 —— 头部加高之后,套筒依旧夹不稳、容易打滑。
核心原因:增加的高度,很容易被顶部倒角、头部下端过渡区域吃掉;
如果现场结构干涉,套筒根本无法套到底,单纯加高头部就是无效改动。
判断能不能咬稳,不看螺丝头部总高加了几毫米,而是先测算套筒需要的有效啮合深度,再反推六角完整直壁长度。
打滑故障来源分为三类,先排查定位,再决定是否修改螺丝结构,避免盲目改尺寸:
完整六角工作面不足头部总高看着足够,但顶部导入倒角、头下过渡段占用大量轴向高度,真正可以和套筒贴合的六角直壁很短。受力集中在套筒端口窄窄一圈,极易压溃棱角、发生打滑。
六角轮廓本身不完整卡尺测量对边尺寸合格,但冷镦成型时材料填充不足,棱角圆钝、侧面厚薄不均。卡尺测不出轮廓缺陷,但套筒接触面积变小、受力偏斜,加高头部完全解决不了,需要优化冷镦模具。
结构干涉,套筒无法套入到位支架折边、加强筋、外壳挡住套筒外壁,套筒不能沿着螺丝轴线完全套到底。新增的六角工作面根本无法参与啮合。这类问题优先调整工具或安装空间,不是改螺丝头高。
✅ 前置简易排查(优先确认)
套筒规格选错,对边不匹配
套筒内六角已经磨损变大 换新同规格套筒测试:换新套筒不打滑,问题在工具;依旧打滑,再核查螺丝六角轮廓与直壁长度。
表格
| 参数 | 说明 |
|---|---|
| H 头部总高度 | 六角头顶面至头下支承面的轴向距离,图纸常规标注尺寸,参考性最弱 |
| Lh 完整六角直壁 | 扣除顶部倒角、下部过渡段之后,轮廓完整的六角轴向长度,螺丝可以提供的有效咬合段 |
| Ls 套筒有效啮合深度 | 套筒套入后,套筒内六角直壁与螺丝六角直壁重叠咬合的长度,由套筒内部深度、入口倒角、装配空间决定 |
关系逻辑:\(\boldsymbol{H \ge Lh \ge Ls}\) 头部总高 H 只是毛坯尺寸;Lh 是螺丝能提供的咬合长度;Ls 才是装配时真正用上的啮合长度。 只加高 H、倒角和过渡同步放大,Lh 提升非常有限;就算 Lh 足够,套筒受干涉套不到底,Ls 依旧上不去。
计算公式:\(\boldsymbol{Lh = H - 顶部倒角轴向占高 - 下部过渡轴向占高}\)
表格
| 方案 | 头部总高 H | 顶部倒角轴向占高 | 下部过渡轴向占高 | 完整直壁 Lh |
|---|---|---|---|---|
| A(原版) | 6 mm | 0.8 mm | 0.5 mm | 4.7 mm |
| B(盲目加高,倒角同步放大) | 8 mm | 1.8 mm | 0.8 mm | 5.4 mm |
| C(优化加高,控制倒角) | 8 mm | 1.0 mm | 0.5 mm | 6.5 mm |
案例解读: A→B,头部加高 2mm,但倒角、过渡同步放大,有效直壁仅仅增加 0.7mm,大部分加高量被倒角吃掉; B 与 C 头部总高同样 8mm,因为倒角分配方案不同,有效直壁相差 1.1mm。
⚠️ 重要提醒: Lh ≠ 实际啮合长度。哪怕螺丝直壁有 6.5mm,如果套筒只能套进去 5mm,实际啮合长度就是 5mm。 同时,Lh 变长不代表抗扭矩能力一定提升,还受对边配合公差、棱角成型质量、工具磨损、材料、锁紧工况影响。
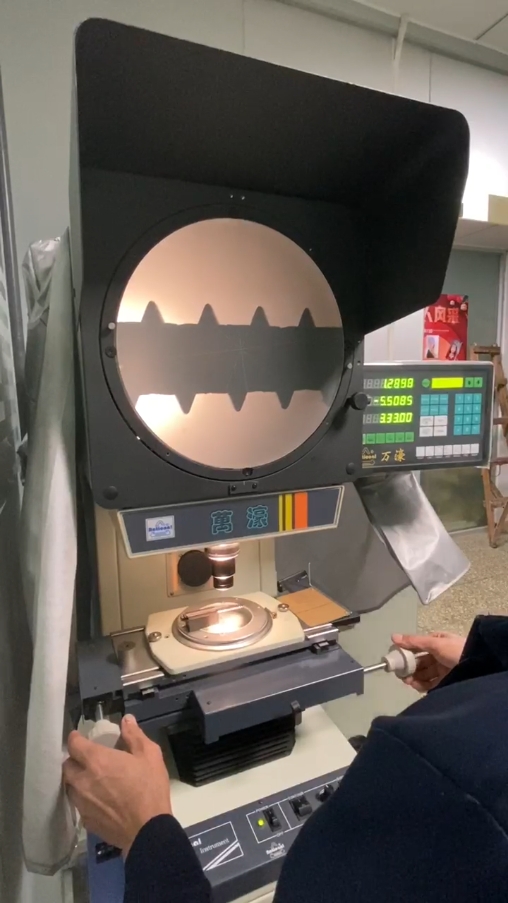
影像仪 / 投影仪检测:侧面投影,直接测量六角直壁段轴向长度,同步观察棱角是否圆钝缺料;
蓝油 / 复写纸接触验证:套筒内六角涂上蓝油,套入螺丝,取下后查看接触痕迹长度,最贴近现场真实啮合状态。
不要直接定下 “加高 2mm”,按下面步骤量化计算:
测量套筒有效工作深度 Ls:深度尺测量套筒内六角直壁深度,剔除入口倒角段;项目固定配套套筒,不随意混用;
实测现有螺丝完整直壁 Lh;
对比判断:
Lh ≥ Ls:加高不是重点,排查六角轮廓缺陷、套筒装配干涉;
Lh < Ls:需要加高,进入下一步;
计算直壁目标增量:\(\boldsymbol{\Delta Lh = Ls - Lh}\)
反推头部总高:\(\boldsymbol{\Delta H = \Delta Lh + 倒角增量 + 过渡增量}\)
倒角、过渡尺寸保持不变时,头部加高量≈直壁增量;倒角放大,就要额外增加头高补偿。
示例:目标 Lh=5.4mm
方案① 倒角不变(0.8+0.5):H=5.4+0.8+0.5=6.7mm,仅需加高 0.7mm
方案② 倒角放大(1.8+0.8):H=5.4+1.8+0.8=8.0mm,需要加高 2.0mm 同样达到目标咬合长度,两种方案加高量相差 1.3mm,差异全部来自倒角和过渡结构。
适用条件:Lh<Ls,螺丝上方无结构干涉 实施要点:螺纹规格、对边尺寸、头下长度保持不变;按计算值增加直壁长度,严格限制倒角随头部同比放大;同步校核加高后,螺丝不和支架、外壳、周边零件干涉,头下承压面贴合正常。
适用条件:上方外壳 / 结构限制,总头高 H 不能改动 实施要点:在满足去毛刺、工具导入、头部强度的前提下,适度收小顶部倒角、优化下端过渡,把节约出来的轴向空间转化为六角直壁。
红线:倒角承担锐边防护、套筒导入功能;头下过渡影响头部强度,不可直接取消。
适用条件:Lh≥Ls,但折边、加强筋挡住套筒外壁 实施要点:优先更换适配套筒,而不是修改螺丝。 套筒选型参考:
6 角套筒:接触面积大,抗打滑性能好;需要更大回转空间,空间充足优先选用;
12 角套筒:小回转角,狭小摆动空间适用;咬合棱受力集中,棱角更容易压溃;
薄壁套筒:外径更小,适配狭窄夹缝;套筒壁厚薄,抗扭强度偏低;
厚壁 / 冲击套筒:强度高、耐用;外径偏大,适合大扭矩、空间充足位置。
若结构空间无法适配套筒,需要设备结构设计方评估调整安装空间;继续加厚螺丝头部,只会加剧干涉。
冷镦成型工艺评估对边、杆径不变,头部加高,头部成型用料体积增大。需要重新核算下料长度、模具工位方案,规避填充不足、棱角缺损、折叠、头部开裂缺陷。变形量大时采用多工位分步预成型,分散成型压力,同步检查头下承压面、头杆过渡流线。
检验项目不能只看螺纹与头高必检项:六角对边及轮廓、头部总高、完整直壁 Lh、顶部倒角、下部过渡、棱角完整性、头部同轴度、头下承压面。 对边、总高只是基础尺寸;六角轮廓、直壁长度、倒角才决定套筒咬合稳定性。采用影像测量 + 常规量具组合管控批次一致性。
必须用客户现场配套套筒做验证图纸尺寸合格不等于现场好用。样品阶段在真实安装位置验证:套筒能否同轴套到底、六角面贴合状态、额定扭矩下是否打滑、周边结构有无干涉; 储能支架需要定期检修,增加多次重复拆装测试,评估螺丝棱角、套筒磨损寿命。
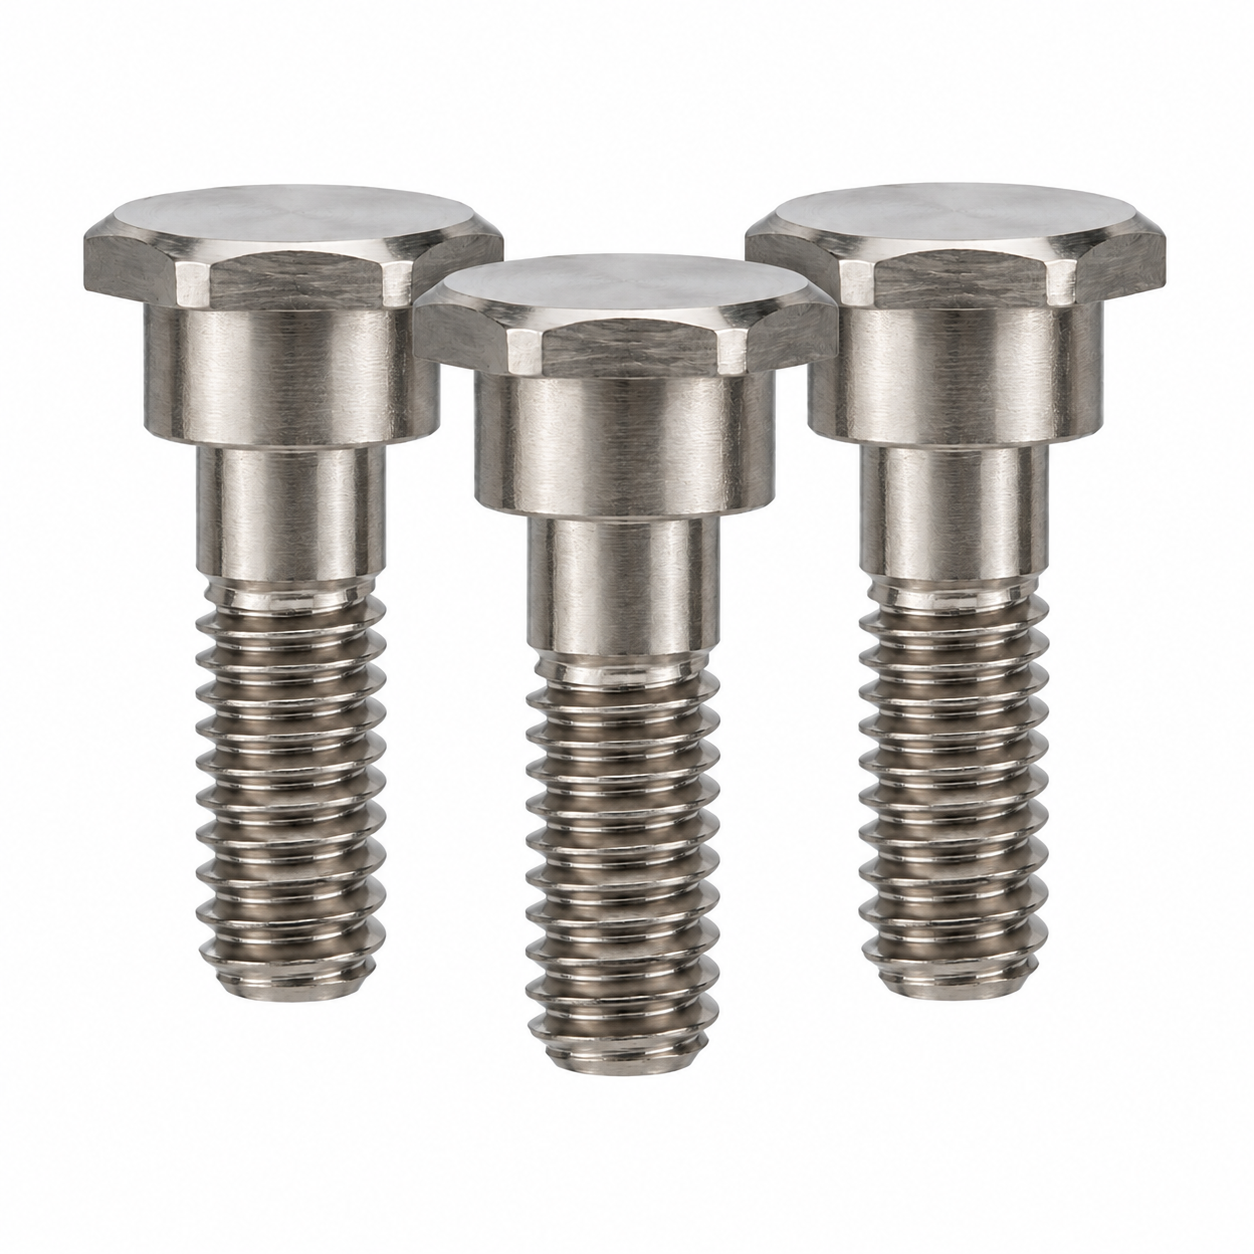
A:优先保留原有螺纹、头下长度,仅调整六角头部轮廓与高度。前提是连接承载力、锁紧条件满足要求,重点复核加高后有无装配干涉、承压面贴合正常。
A:不是。只有新增高度转化为完整六角直壁,并且套筒可以顺利套到底,加高才有价值。如果倒角吃掉增量、棱角成型差、套筒干涉或者规格不匹配,头部再厚依旧打滑。
A:更换全新同规格套筒测试。换新套筒不再打滑,故障源是旧套筒磨损;换新套筒依旧打滑,排查六角轮廓、直壁长度。
A:取决于螺丝头部上方净空。校核空间时,不能只看螺丝头部高度,还要预留套筒套入需要的操作高度。空间不足,优先采用优化倒角方案,不盲目加高。
A:单纯增加头部高度一般不会削弱连接强度;但如果同步改动头下过渡、头杆 R 位,或是冷镦成型产生折叠、流线缺陷,会带来强度风险,需要单独评估。
不要把 “加厚六角头” 当成标准化解决方案。 先实测两个核心数据:套筒有效啮合深度 Ls、螺丝完整六角直壁 Lh。 Lh 充足仍然打滑,问题基本在六角轮廓成型或者套筒装配干涉,加厚不仅无效,还会加剧干涉。仅凭 “加高 2mm” 直接下单,很容易造成样品报废、项目延期。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司