高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区

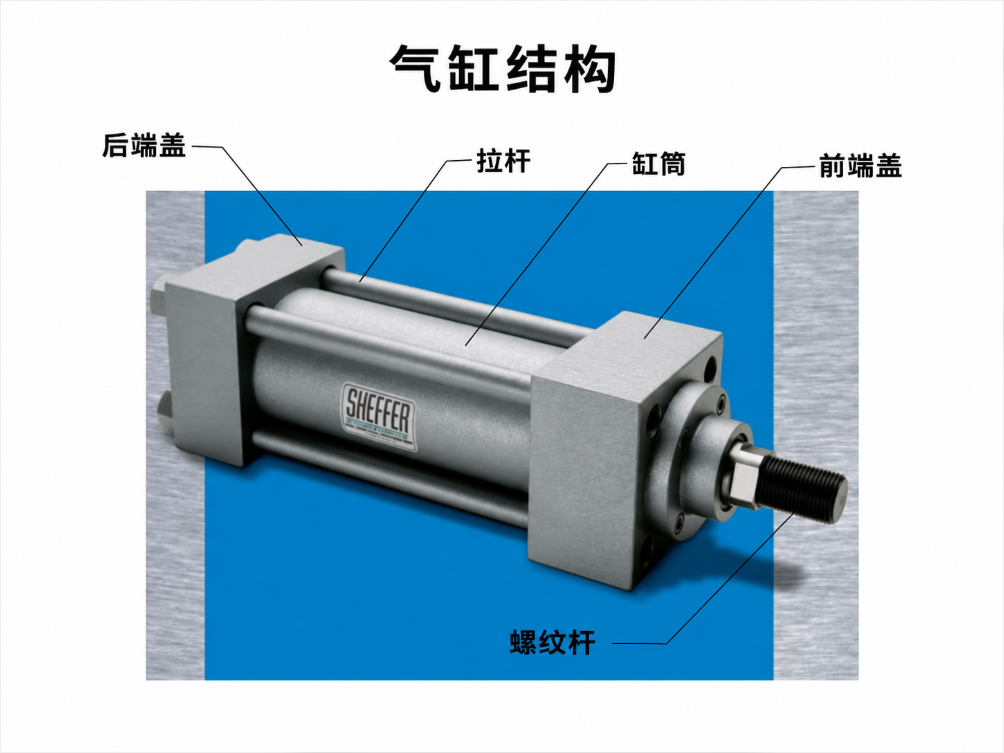
拉杆式气缸用的长螺栓,常见的两种结构里,单头这一种更难做。不是因为它精度要求更高,而是因为它没有第二段可调。一头是六角头或定位台阶肩,端面直接贴死端盖;另一头是螺纹,整段锁付行程全靠这一端调节。头部贴不到位,端盖压不实;螺纹多车或少车一点,行程就落不到密封需要的那个位置上。再加上头部与长杆之间必然存在一个直径突变——肩根,那里是整根杆的应力集中点。三件事叠在一条轴线上,容错空间比看起来小得多。
下面按失效发生的顺序拆:先讲肩根为什么会断,再讲头部为什么压不实,然后讲同轴问题如何把前两个错误放大,最后落到螺纹系统和工艺选择上。
直觉上,螺纹牙底是整根杆最细的地方,应该最先断。但在带肩结构上、且肩根无圆角或圆角很小时,这个判断经常不成立。
原因是两个因素叠加。
第一,肩根是一个直径突变:从肩外径直接收到杆径,几何上强制产生应力集中。
第二,这个位置正好落在交变载荷的幅值最大处——气缸每次往复,端盖对拉的力都通过肩的支承面传进杆体,肩根是力的入口。
螺纹根部虽然细,但螺纹是连续过渡的,牙型本身有圆角,且载荷沿啮合长度分布。肩根没有这个过程,它把全部载荷集中在一个截面上通过。
结果就是:尖角清根的带肩杆,疲劳裂纹往往从肩根起,而不是从螺纹起。而且裂纹方向垂直于轴线,一旦扩展就是整根断裂,没有预警。
应力集中系数 Kt 与 R 角的关系不是线性的,它取决于 R 与杆径的比值 R/d,而不是 R 的绝对值。
| 过渡形式 | R/d | Kt 量级 | 说明 |
|---|---|---|---|
| 尖角清根 | ≈0 | 3 以上 | 车刀直接切到台阶,无圆角。应力集中最严重,交变载荷下裂纹起点固定在这一圈 |
| 小圆角 | 约 0.05 | 约 1.9 | 常见默认值,比尖角好很多,但对高强件仍偏小 |
| 常规圆角 | 约 0.10 | 约 1.6 | 工程上常用的起步值,兼顾加工可行性与疲劳寿命 |
| 大圆角 | 约 0.20 | 约 1.4 | 收益已明显变缓,且受肩厚和沉孔深度限制 |
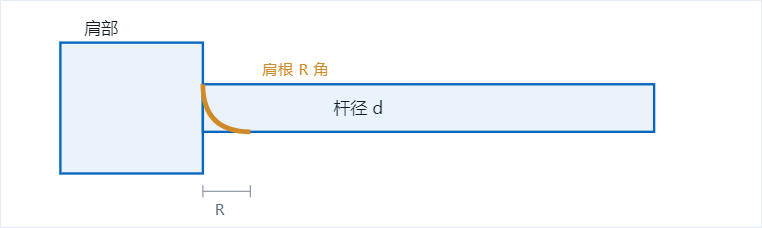
肩根 R 角位于肩部与杆径的直径突变处,是交变载荷下的主要应力集中点。
这张表要说明的是一件事:从尖角改到 R/d=0.1,Kt 几乎减半;再从 0.1 加到 0.2,只再降一成多。所以 R 角的第一笔投入回报最高,把尖角改成常规圆角,比事后换材料有效得多。
实务上的问题是:客户图纸经常只标肩外径和肩厚,不标 R 角。加工端按默认习惯走,默认值往往就是尖角或极小圆角。
图纸缺失 R 角时不要默认按尖角做。应结合杆径、肩厚与沉孔深度给出建议值,并在图纸上补标。这一项如果留空,等于把最关键的疲劳参数交给加工端的习惯决定。
R 角不能无限加大。肩厚是给定的——它由沉孔深度和装配空间决定。R 角加大,肩根圆弧就要吃掉一部分肩厚,肩的支承面积随之减少。
所以这里存在一个取舍:R 角越大,疲劳越好,但头部支承面越小,贴合压力越高。如果客户的肩厚本身就薄,加大 R 角会把支承面压到不足,反而让端盖被压出压痕。
遇到这种冲突,能动的只有三处:加大肩厚(要改端盖)、把 R 角改成两段圆弧过渡(缓过渡,占用轴向长度换应力集中)、或者提高材料疲劳强度来抵消。三条路的代价不一样,需要和客户一起定。
DFM 评审阶段主动识别肩根结构风险,图纸未标注 R 角时,按 R/d 准则给出合理化建议,不默认尖角清根;
车削程序锁定肩根圆弧轮廓,首件使用投影仪扫描核验 R 角连续顺滑;
遇到 R 角与肩厚冲突场景,同步提供多方案对比给客户选择;
高强件重点管控肩根位置热处理,避免尖角位置脆化,降低疲劳断裂风险。
头部支承面压不实,是最容易被放过的一类问题。因为它不表现为“装不上”,而表现为“看起来装上了”。
螺纹全部拧到位、扭矩也到了、扳手没有任何异常反馈——但头部与端盖之间只有局部接触。剩下的间隙在几十微米量级,肉眼和手感都发现不了。
后果在运行后才出现:气缸动作时,未贴合区域的间隙在交变载荷下反复开合,接触面产生微动磨损;预紧力沿这个路径缓慢释放;密封圈的压缩量逐渐不足;最后表现为缓慢漏气,而且是从端盖周边渗,不是从某个明显位置喷。
这类漏气最难排查,因为拆开看一切正常——重新拧紧又能撑一段时间。
| 成因 | 现象 | 判别方法 |
|---|---|---|
| 支承面平面度超差 | 沿圆周局部不接触,位置随零件批次变化 | 平板着色检查:支承面在平板上研磨后看接触斑点分布 |
| 支承面对杆轴线垂直度超差 | 单边压紧、对边留缝,缝的位置固定在某一侧 | 以杆身为基准测端面跳动,或用直角尺配塞尺 |
| 沉孔底部有异物或毛刺 | 整圈都压不到底,间隙均匀 | 拆下观察沉孔底部压痕,看是否有环状压痕缺失 |
三种原因的处理方式完全不同。平面度问题要改端面加工工序;垂直度问题要改以杆身为基准的装夹方式;异物问题属于清洁与去毛刺管控。仅凭“漏气”一个现象是分不出来的。
平面度可以标一个数,但它和“能不能压住”之间还隔着一层。更直接的判据是贴合率——用着色法或压痕法测实际接触面积占理论支承面积的比例。
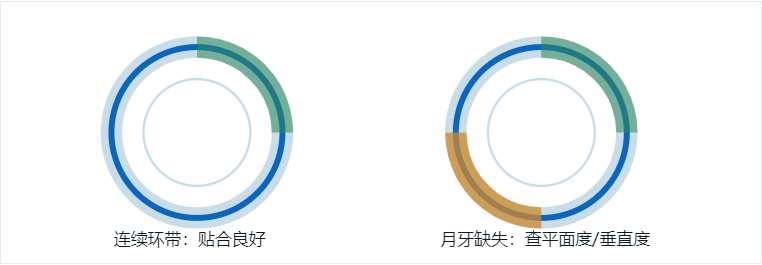
对气缸拉杆这种要求密封的场合,贴合率应作为首件的验收项,而不只是抽检项。做法很简单:在头部支承面涂一层薄红丹或装配膏,按目标扭矩拧紧后拆下,看端盖上的印记。印记连续、覆盖整个环形支承带,才算贴合到位;出现点状或月牙形缺失,说明平面度或垂直度有问题。
判定阈值建议优先按客户密封等级和装配规范确认。若客户没有明确规范,可暂按“环形支承带连续接触、局部缺失总面积不超过 5%”作为内控参考,并在首件上记录压痕照片;对气密性要求高的场合,应加严到连续环带无可见中断。
这个动作成本很低,但它把“看不见的间隙”变成了“看得见的印记”,是首件验证里性价比最高的一项。
头部支撑面平面度、垂直度列为关键管控尺寸;
采用冷镦成型头部 + CNC 精车支撑端面工艺,去除塌角、毛刺;
首件强制做红丹压痕贴合验证,留存压痕照片;
加工装夹统一以杆身外圆为基准,避免端面垂直度超差;
出厂前增加去毛刺、清洁工序,避免异物影响装配贴合
这是单头结构最容易出错的地方。采购图纸上标了一个牙长,工厂按这个牙长加工,检验也合格——但装配之后,螺母实际咬住的螺纹长度可能远小于加工牙长。
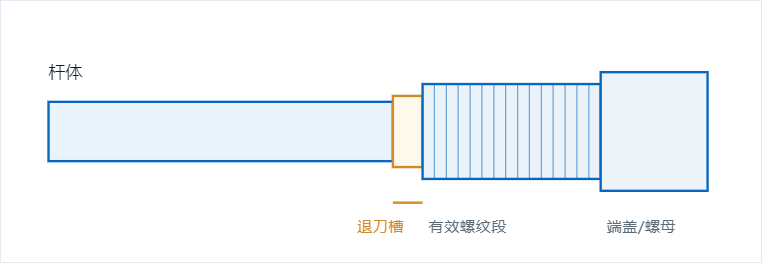
原因有三个:螺母的高度限制了参与啮合的最大长度;退刀槽吃掉了一段;螺纹收尾段牙型不完整,不能算作有效啮合。
所以加工牙长、有效啮合长度、实际啮合牙数,是三个不同的量,需要用不同的方式核算。
| 配合件材料 | 静载工况 | 交变载荷工况 | 说明 |
|---|---|---|---|
| 钢内螺纹(螺母或端盖) | ≥ 0.8d | ≥ 1.0d | 标准六角螺母高度本身约为 0.8d,因此静载下可用标准螺母;交变载荷要加高螺母或加厚端盖 |
| 铸铁 | ≥ 1.25d | ≥ 1.5d | 铸铁强度低且脆,螺纹易崩牙 |
| 铝或轻合金 | ≥ 1.5d | ≥ 2.0d | 铝合金螺纹抗剪弱,很多现场失效是端盖螺纹先坏,而不是螺栓断 |
表里 d 指螺纹公称直径。以 M8 交变载荷配钢端盖为例,有效啮合至少要 8mm,相当于 6.4 个螺距(P=1.25)。如果客户用的是标准六角螺母(高度约 6.5mm),那么无论牙车多长,实际啮合都只有 6.5mm 左右——这就是“牙长够但啮合不足”的由来。
核算顺序应该是:先定配合件材料 → 查所需啮合倍数 → 乘以公称直径得所需啮合长度 → 再反推加工牙长(加上退刀槽和不完整螺纹段)。反过来做必然会短。
螺纹副的载荷沿啮合长度不是均匀分布的。因为螺栓受拉会伸长、螺母受压会缩短,两者的螺距在受力后产生相对变化,导致靠近支承面的第一、二牙承担了不成比例的载荷。
典型有限元与试验结果中:第一牙承担约三分之一的总载荷,前三牙合计承担约六成。后面的牙参与很少,第七、八牙之后基本不承担。具体比例随螺距、材料、啮合长度和支承条件变化,应以具体工况分析为准。
这解释了两件事。第一,单纯加长螺母收益递减,加厚到一定程度就不再提升承载能力。第二,啮合长度不足时,首牙的应力会成倍上升——不是按比例线性增加,而是把本该由后面几牙分担的载荷全部压到前面。
所以有效啮合不足的危害,不是“少咬了几牙”,而是“第一牙被压垮了”。滑牙通常就从这里开始。
退刀槽是车螺纹必须留的,但它的位置经常和端盖沉孔打架。
退刀槽如果落在端盖配合面以内,会出现两种情况:一种是槽正好在支承面下方,端盖压到槽上,接触面积骤减;另一种是槽与沉孔口部对齐,形成一圈薄弱环,应力集中叠加在肩根附近。
正确的位置是:退刀槽整体落在支承面之外,且与沉孔底部留出明确间隙。这个间隙要标在图上,不能靠“应该差不多”来决定。
单头结构的锁付行程 = 端盖厚度 + 螺母高度 + 需要的螺纹外露量。这三个量加起来,才是末端螺纹应该覆盖的长度。
算少了会怎样:螺母拧到底,端盖还没压紧,预紧力建立不起来。算多了会怎样:端盖先贴死,螺母还在螺纹中段,有效啮合不足,预紧力同样不够,而且螺纹外露过长,可能与周边结构干涉。
两种情况在装配现场的反馈是一样的——“拧不动了但压不实”。所以必须在图纸阶段就从端盖尺寸反算,不能等到首件装配再试。
在 DFM 评审时,收集客户端盖、螺母厚度、沉孔尺寸,反向核算锁付行程、最小有效啮合长度以及退刀槽安全位置,区分加工牙长与有效啮合长度;
螺纹单独编写专属程序,不和双头拉杆、普通长螺栓共用参数;
首件必须使用客户原装螺母、端盖做模拟锁付验证,确认压紧状态、啮合牙数达标、退刀槽不与沉孔干涉;
螺纹成品做通止规检验,高强交变工况优先推荐滚压螺纹方案。
从尺寸检验看,滚压螺纹和车削螺纹可以做到同样的精度等级,通止规都能过。差别藏在金属的流线里。
车削是去除材料。刀尖切断晶粒,牙底留下刀痕,形成一排微观缺口。每一道刀痕都是一个应力集中点,疲劳裂纹优先从这里起。
滚压是材料流动成形。金属被挤压填充牙型,晶粒沿牙型轮廓连续流动,没有被切断;同时牙底表层产生残余压应力,相当于给裂纹扩展加了一道反向载荷。
| 项目 | 车削螺纹 | 滚压螺纹 | 影响 |
|---|---|---|---|
| 纤维流线 | 被切断 | 连续,沿牙型流动 | 疲劳裂纹的起点是否被消除 |
| 牙底应力状态 | 拉应力或零 | 残余压应力 | 压应力抑制裂纹萌生 |
| 疲劳强度 | 基准 | 同材料同规格常见试验/经验范围高出三到五成 | 交变载荷件的关键差异,具体以试验验证为准 |
| 材料利用率 | 去除材料 | 无切屑,省料 | 大批量成本更优 |
| 尺寸调整灵活性 | 可随时改程序 | 需对应滚丝轮,改规格要换轮 | 单件、小批试制不划算 |
| 对坯料的要求 | 较低 | 坯径需精确控制 | 坯径偏差直接反映到牙型 |
| 适用直径 | 不限 | 受滚丝机能力限制 | 超长杆的滚压需要专用设备与支撑 |
判断不复杂,看三个条件:
载荷性质。纯静态夹紧,车削够用;有往复交变载荷,优先滚压。气缸拉杆属于后者。
强度等级。8.8 及以下,车削的疲劳储备通常还能接受;10.9 及以上,车削的牙底刀痕会成为明显的短板。
批量与规格。滚压需要对应规格的滚丝轮,试制阶段改规格会拖周期;批量稳定后,滚压的效率与材料利用率优势才体现出来。
还有一种常见情况:杆体很长,但只有末端一段螺纹。这类件可以分序做——杆身车削,末端用滚压或搓丝。前提是滚压段的坯径要事先留准,不能先车到成品尺寸再想滚压。
根据载荷、强度等级、批量给客户推荐螺纹成型方案;
交变载荷、10.9 级及以上高强拉杆优先推荐滚压螺纹;
小批量试制灵活选用车削螺纹,同步告知疲劳风险差异;
高强电镀件配套除氢工艺,规避氢脆隐患。
气缸的四根拉杆共同压紧同一对端盖。如果四根的预紧力相差较大,端盖就会倾斜。倾斜量不需要很大——端盖是刚性件,几度的倾角就足以让一侧密封圈的压缩量掉到设计值以下。
结果仍然是漏气,但原因不在任何一根拉杆的尺寸上。这类问题在零件全检合格的情况下依然会发生。
拧紧扭矩与预紧力的关系是:
T = K · F · d
其中 T 为扭矩(N·m),F 为目标预紧力(N),d 为螺纹公称直径(m),K 为扭矩系数。干态钢制螺纹 K 约 0.2,有润滑时约 0.16。
以 M8、性能等级 8.8 为例:应力截面积约 36.6 mm²,保证应力 580 MPa,对应载荷约 21.2 kN;按 70% 取预紧力约 14.9 kN。代入上式,T ≈ 0.2 × 14900 × 0.008 ≈ 24 N·m。
上述为按公式推算的估算值,用于说明量级与算法。实际扭矩须按客户装配规范或气缸厂家要求执行,不同表面处理与润滑状态会明显改变扭矩系数。
四根拉杆不能一次拧到目标扭矩。正确做法是分两到三次递增,每次都按对角线交替:先全部拧到 50%,再全部拧到目标值,必要时补一次复紧。
一次拧到位的问题是:先拧的那根会把端盖压偏,后拧的几根是在一个已经偏斜的基础上施力,四根的最终预紧力必然不均。而且这个不均无法通过事后补拧纠正,因为端盖已经被压出偏斜的接触状态。
我们在首件交付时,同步给客户提供配套装配参考指引:推荐对角分次拧紧工艺、扭矩参考区间、润滑对扭矩系数的影响;
针对气缸整机气密性要求高的项目,可配合客户做四根拉杆配对抽检,减少装配后端盖倾斜漏气风险。
没有通用数值,但有一个可算的方向:按杆径取相对值。尖角清根的应力集中系数典型估算可达 3 以上,R 加到 0.1d 附近可降到 1.6 左右,再加大收益迅速变缓。所以工程上常按 R 不小于 0.1d 起步,交变载荷件再往上取。具体数值要结合端盖沉孔深度、肩厚和装配空间确认,不能只看杆径,并以有限元或实测为准。
需要控制在一个带宽内并按规定顺序分次拧紧,而不是一次拧到位。四根预紧力差得多,端盖就会偏斜,偏斜量直接吃掉密封圈的压缩余量。建议按对角线交替、分两次或三次递增到目标扭矩,并在首件上做端盖贴合压痕检查。
不是强制,但在交变载荷下差别明显。滚压是材料流动成形,纤维连续、牙底存在残余压应力;车削切断了纤维流线,牙底留下刀痕。同材料同规格下,常见试验与经验范围显示滚压螺纹的疲劳强度通常高出三到五成。10.9 及以上、且承受往复载荷的拉杆,建议优先评估滚压方案,具体以试验验证为准。
气缸拉杆的问题,多数在图纸阶段就能识别。单头带肩拉杆一旦发生持续抖动、间隙反复开合,还会带来额外振动干扰,影响气缸配套电控板上元器件稳定性。 如果手上有项目,可以先做一次 DFM 工程评审,让我们协助您先把把关,评估这一根气缸拉杆长螺栓方案是否可靠。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司