28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户

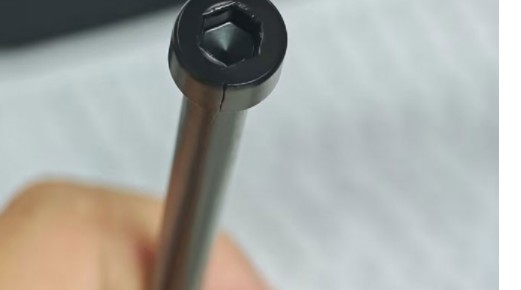
2025年八月,浙江一家定制模具厂商找到了我们,他们想要为模具上面的模架定做一款市面上不常见的非标螺丝,但是再找到我们之前,客户已经有了新的供应商,原来之所以找到了我们是因为之前的供应商将该款M8x180的长螺丝打爆头了,这件事也是很幸运的在组装之前发现了,因为整个事件客户的真实损失,从来不只是那几十块钱的螺丝钱。
头部开裂的螺丝取不出来,要扩孔、攻丝,甚至拆模座。一次处理大半天就过去了。
紧固失效意味着模板、模座预紧力下降。模具在锁模冲击下可能产生位移,导致产品尺寸波动、飞边,严重时伤模具。
装配线上出问题,客户要停线排查、要报告,还要面对下游客户的质疑。
客户的原话大致是:
"这批不是我们第一次做这个零件,之前一直在别家做,这次做出来就是会爆头。"
这是最容易被忽视、也最需要优先排查的一条。
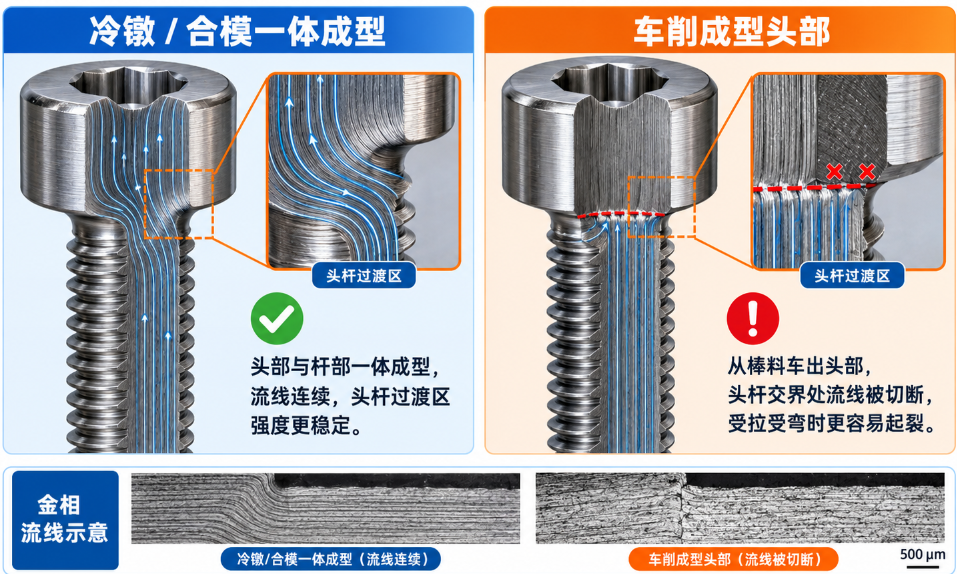
冷镦/合模一体成型: 线材被锻压成头部,金属流线(纤维组织)沿着头部轮廓连续绕过头杆过渡区,头部与杆部是"长在一起"的。
车削成型头部: 从棒料上直接车出头部,流线在头杆交接处被切断,头部强度依赖基体本身。在头部受拉、受弯时,容易沿流线断面起裂。
长螺丝尤其明显。长径比大,头部要承受的弯矩和拉力集中度更高,流线不连续的代价会被放大。
本案例证据: 客户把上一批余料送来后做金相,头部过渡区流线不连续,与一体成型的连续流线明显不同。
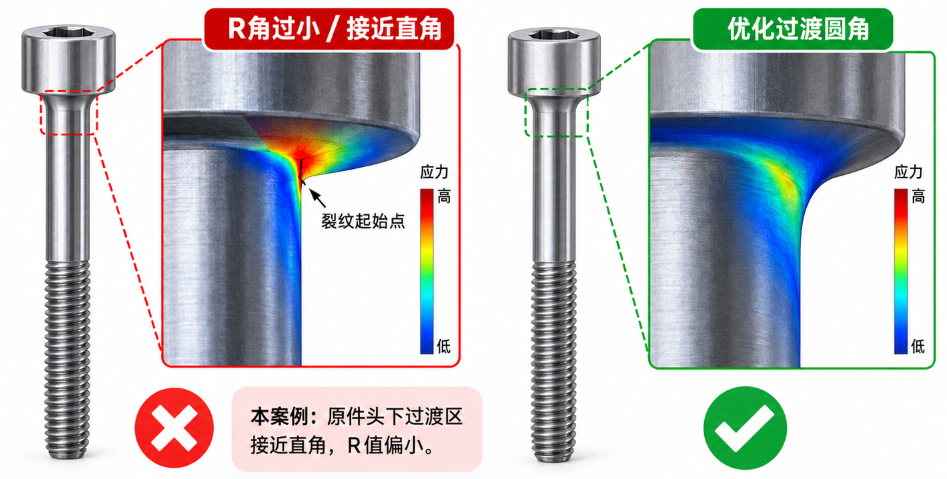
头杆交接处是典型的几何突变点。圆角半径越小,应力集中系数越高,裂纹就越容易从这里起。
长螺丝上这个问题特别常见。很多人为了"头部薄一点、装配空间好一点",会把过渡圆角往小了做——省下的是装配空间,赔进去的是头部寿命。
本案例证据: 原件头下过渡区接近直角,R 值偏小。
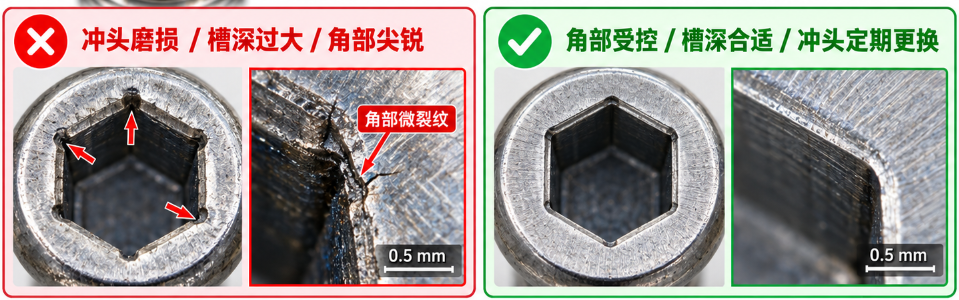
内六角由冲头冲槽成型。冲头磨损、角部尖角、槽深过大,都会在六角孔角部留下微裂纹或尖角,成为裂纹源。长螺丝头部高度本就有限,对这种缺陷更敏感。
很多"爆头"项目的根因,其实在报价阶段就埋下了。
世世通处理长螺丝项目时,第一件事不是报价,而是按固定链条做工程判断:
总长 → 无螺纹杆长 → 螺纹长度 → 直径/长度比 → 材料 → 弯曲风险 → 头部成型可行性 → 搓牙可行性 → 二次加工需求 → 公差 → 热处理/表面处理 → 量产稳定性 → 成本优化空间
落到这颗 M10×180 上,先把它拆成三个长度,而不是笼统的"180":
总长: 180 mm
螺纹长度: 约 30 mm
长光杆长: 约 150 mm
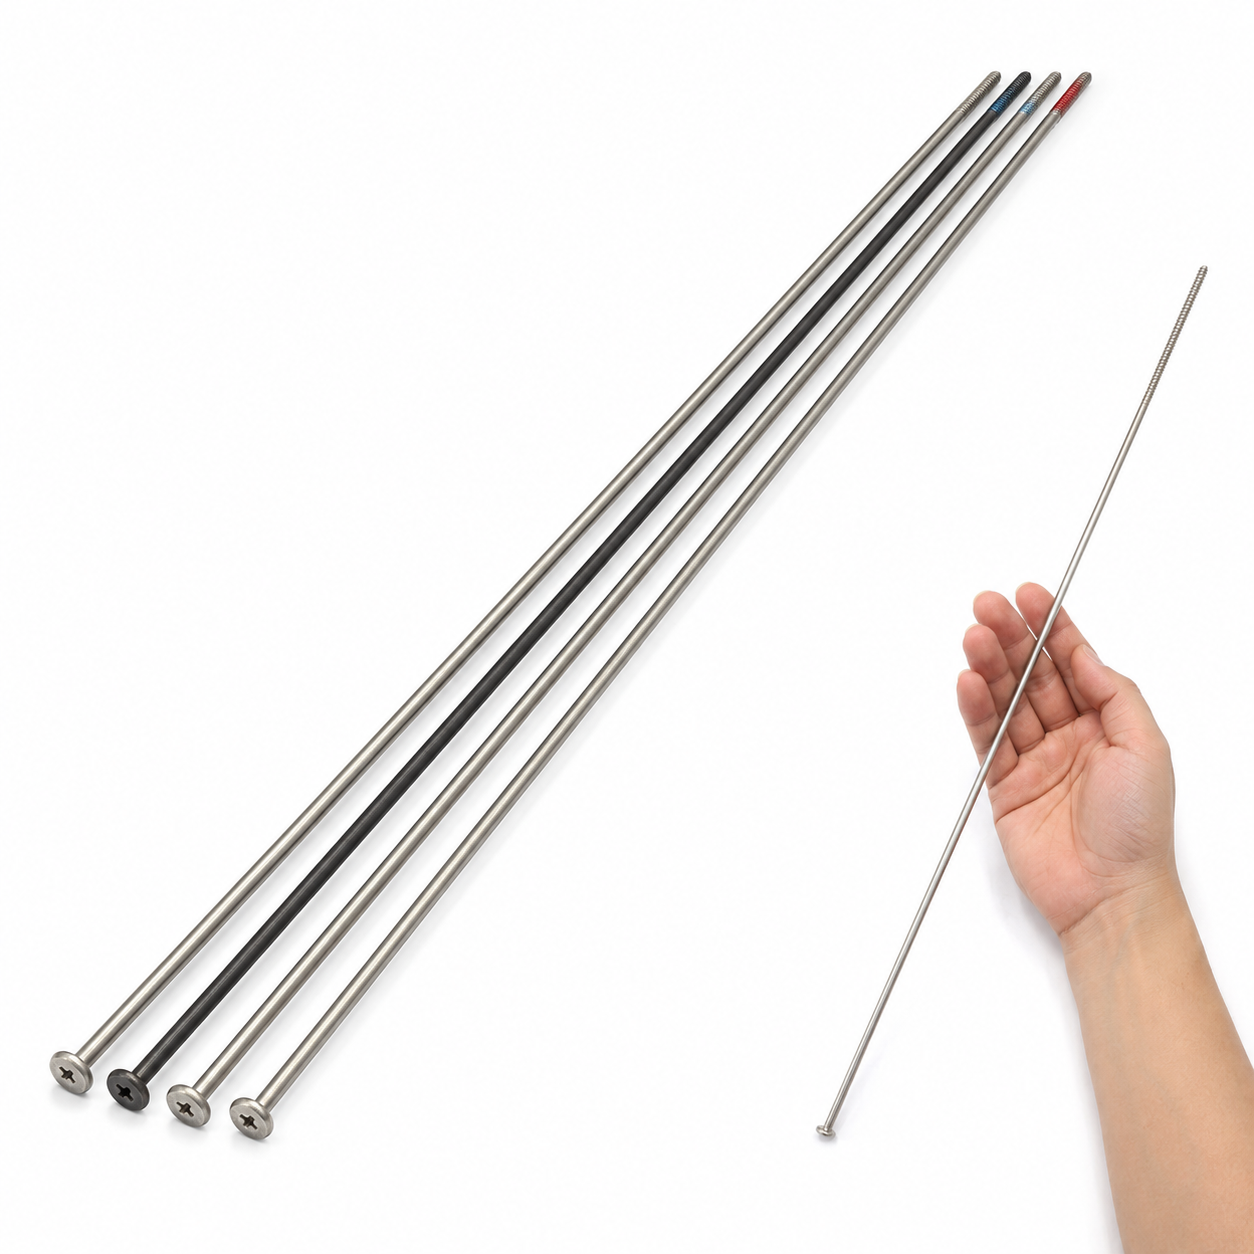
真正难做的不是那 30 mm 螺纹,而是这 150 mm 长光杆在冷镦成型后还要保持直、不弯、批量一致。
这一点如果不在图纸评审阶段讲清楚,后面所有问题都会绕回来。
| 风险点 | 原方案(本案例原件) | 世世通的方案 | 怎么验证 |
|---|---|---|---|
| 头部成型 | 车削出头部,流线被切断 | 一体冷镦/合模成型,头部与长杆一次成型(非焊接拼杆、非车头) | 金相流线检查 |
| 头下过渡 | 接近直角,R 偏小 | 按工况重新设计过渡圆角 | 投影仪 + 金相 |
| 内六角冲槽 | 角部缺陷风险 | 控制冲槽角部与槽深,冲头定期检查更换 | 首件 + 抽检(投影仪) |
| 长杆直线度 | 未约定 | 按项目约定控制(内部以 ±2° 口径管控长杆直线度) | 同心度测量仪 |
| 量产一致性 | 以尺寸检验为主 | 工艺固化 + 批次可追溯 | 检测记录 |
长螺丝采用合模一体成型,头部与杆部结合区会有约 0.2–0.4 mm 的正常合模线。这是工艺特征,不是缺陷。
如果对外观要求高,可以评估二次加工改善,但会增加成本。我们当即也与该客户说明了这个情况,并保证不影响使用效果,就是美观性会大打折扣,客户对这款M10的长螺丝出现这样的情况也表示理解,就给我们一再强调质量需要得到保障。
发黑(黑氧化)主要解决外观与轻度防锈,不作为耐盐雾方案。
我们也询问了客户得知这颗M10的长螺丝用在注塑机车间,该款长螺丝可能受到油污、湿度、温差的影响,但客户方坚持认为发黑工艺就足够了。我们在这里也向客户提了个醒,如果对防腐有一定要求,就可以更换电泳、镀镍或锌镍等方案,而不是简单沿用发黑。
| 对比项 | 改善前(原供应商件) | 改善后(世世通方案) |
|---|---|---|
| 头部成型 | 车削,流线切断 | 一体冷镦/合模,流线连续 |
| 头下过渡 | R 偏小,接近直角 | 按工况优化过渡圆角 |
| 内六角 | 角部缺陷风险未管控 | 冲槽角部管控 + 首件投影 |
| 检测方式 | 以尺寸为主 | 硬度 + 金相 + 投影 + 扭矩 + 材质 |
| 使用结果 | 装机后陆续爆头 | 试装批次装机运行以来,该位置就收到过两爆头反馈 |
Q1:长螺丝爆头最常见的原因是什么?
最常见的组合是头部成型方式不当(车削切断流线)+ 头下过渡圆角过小的应力集中。
如果零件是 8.8 级以上且经过酸洗、电镀,还要把氢脆列为高概率成因。单看现象很难定位,需要硬度、金相、断口三项检测一起看。
Q2:为什么高强度螺丝电镀或发黑之后要除氢?
酸洗和电镀会把氢引入钢中。高强度钢对氢特别敏感,氢在应力集中处聚集后会导致延迟开裂。
按规范烘焙除氢,并保留过程记录,是标准做法。
Q3:装配时好好的,几小时或几天后才裂开,说明什么?
这是氢脆需要优先排查的典型时间特征,而不是单纯的过载。过载通常是拧的时候或加载的时候就出问题。
遇到这种"延迟开裂",应优先排查表面处理与除氢环节,同时同步核查头部过渡区与内六角角部。
Q4:内六角头部开裂,为什么常从六角孔角部开始?
六角孔由冲头冲槽成型,角部本身是几何突变 + 尖角。如果冲头磨损、角部带尖角或槽深过大,这里就是现成的裂纹源。
装配时的拉应力和残余应力,会优先在这里释放。
Q5:车削头和冷镦头的差别,真的有这么大吗?
差别在金属流线。
冷镦件的流线沿头部轮廓连续分布,头杆是"一体长成"的;车削件的流线在头杆交接处被切断。在头部承受拉力、弯矩或反复拆装的工况下,这个差别会被明显放大。
Q6:长螺丝能同时做到 12.9 级和很长吗?
12.9 级与长度是两个独立的工程维度,需要分开确认。
12.9 级适用于适配的碳钢材料,采用整根热处理;长螺丝的直径、长度能力需按项目评估。常规公开能力可到 M1.4–M12、总长 2000 mm,但具体某个"材料 × 直径 × 长度 × 强度 × 表面处理"的组合能不能做,需要按项目做工程评估,不能把单项能力自由拼在一起。
Q7:长螺丝的公差和直线度怎么约定?
头部尺寸:冷镦约 ±0.1 mm,需要时二次加工可做到约 ±0.05 mm。
超长件的长度公差按项目约定。400 mm 以上常用 +0/−2 mm 作为项目参考,不是所有产品的统一标准。长光杆直线度按项目约定管控与检测。客户图纸有标注时,一律以图纸为准。
Q8:怎么验证供应商的头部成型工艺是不是真的冷镦?
最直接的办法是要求金相流线报告,看头杆过渡区的流线是否连续。
其次看是否有合模工艺特征。长螺丝通常会有 0.2–0.4 mm 的正常合模线。如果对方只能提供尺寸报告,这项能力就无法验证。
这颗 M10×180 的问题,说到底不是"螺丝做小了或做大了",而是头部这一段在制造链路上没有被当成一个技术问题来处理:
谁成型、怎么成型、流线连不连续、热处理到位没有、冲槽角部管没管。
长螺丝真正的价值,不是"我们能做到 2000 mm"这句话,而是在超长杆部条件下仍然保持一体结构、装配长度、直线度、螺纹功能和批量稳定性。
世世通的制造业务始于 1998 年,专注复杂非标螺丝与长螺丝的定制。
我们处理每一颗长螺丝的顺序都是先做工程判断——总长、光杆、螺纹、长径比、材料、成型可行性、热处理与表面处理,最后才谈价格。
如果你手上也有一颗反复爆头的长螺丝,把图纸发过来。我们先把三个长度、成型方式和表面处理这条链路拆开看,再告诉你能不能稳定做、风险在哪、怎么验证。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司