高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
在精密制造领域,图纸上的线条往往代表着设计者的理想构想,但在实际落地时,却可能成为机加工车间的“绊脚石”。近期,我们拿到了一份钛合金子母钉(对锁螺丝)的图纸。今天我们从DFM(面向制造的设计)角度,深度剖析该零件存在的两大核心技术挑战,并给出改善建议。
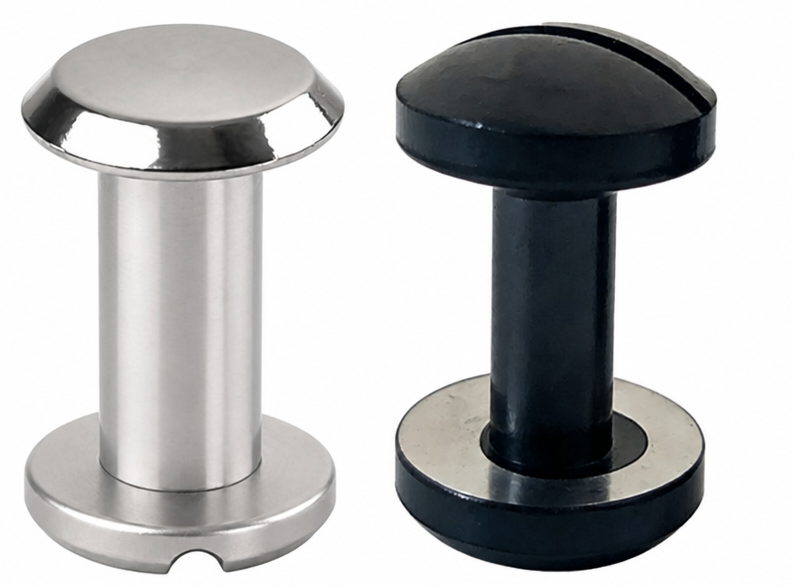
根据图纸,该零件材质为工业纯钛(TA2),TA2具有良好的耐腐蚀性和生物相容性,但属于典型难加工材料:导热性差、弹性模量较低、极易粘刀,且切削加工时局部发热和细小结构表面质量问题容易成为成本和良率限制。
结构上属于微型精密件:子钉外径仅M1.20(螺距P=0.25),涉及微螺纹和细长轴车削;母钉外径1.50,内含M1.20微螺纹盲孔。此外,图纸要求“打磨:光亮抛光”,在质地较软的纯钛上实现光亮无痕的表面效果,对打磨工艺和外观判定标准要求极高。
痛点1:关键部位公差±0.05mm,纯钛微切削稳定性要求高
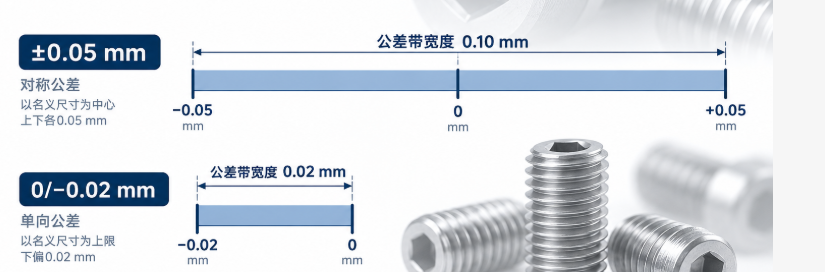
从图纸来看,子母钉的多个关键尺寸公差带较小。例如子钉头部直径 2.09±0.05、头部厚度 0.70±0.05,母钉头部直径 2.40±0.05。对于外径仅M1.20的微型纯钛零件,单边5个丝(±0.05mm)的精度要求属于较高水平。
工艺风险:TA2纯钛在车削时极易产生加工硬化并粘刀,切削热集中、工件易热膨胀,刀具磨损较快。批量生产中要稳定控制±0.05mm级尺寸波动,对机床刚性、刀具磨损补偿和在线检测要求很高。同时,多件配合的尺寸链累计公差控制难度成倍增加,极易出现单件合格但装配干涉或超差报废的情况。
痛点2:子钉螺纹长与母钉孔深不匹配,存在露牙和端面不齐风险
这是一个典型的装配尺寸链设计问题。按图纸原设计,子钉的外螺纹有效长度标为 2.50mm;而母钉的内螺纹有效深度标为 2.30mm。两者拧紧时,子钉螺纹(2.50mm)比母钉孔深(2.30mm)多出 0.20mm。
子钉螺纹为M1.20 P=0.25,0.20mm约等于0.8个螺距。这意味着两者配合拧紧到底时,子钉螺纹末端会凸出或顶死,导致端面无法平齐,破坏对锁螺丝的整体美观度(“打磨后光亮抛光”要求形同虚设),且存在锁附不紧或装配干涉的风险。
1. 公差分级合理化,不搞一刀切
与设计端确认配合基准。内外螺纹、端面平齐、双平面(如子钉的1.85)等关键配合尺寸保留必要精度;非配合段的长度、外径可按功能分级放宽至±0.10mm或按相应未注公差标准执行。避免盲目一刀切增加所有件的加工成本。这样做的好处也能在原有成本上降低价格的百分之20左右。
2. 修正螺纹配合尺寸链,保证端面平齐和有效啮合
图纸存在0.2mm的深度差,必须修改图纸,两者二选一:
将母钉的有效螺纹深度从2.30mm增加至2.50mm;
将子钉的外螺纹长度从2.50mm缩短至2.30mm。
同时需校核母钉壁厚(当前外径1.50,内孔M1.20,壁厚较薄,深孔加工易变形)和退刀槽设计,确保有效啮合扣数和锁附强度。
3. 针对TA2纯钛与“打磨后光亮抛光”的工艺保障
针对“打磨后光亮抛光”要求,本款产品进行了毛刺后精细抛光步骤,并在成品检视时使用影像仪/投影仪监控关键尺寸。
本次 DFM 分析也印证了一个核心思路:精密微型件的设计,不能只停留在功能构想,必须前置结合材料特性、微螺纹加工与装配尺寸链做综合评估。在图纸阶段识别并解决公差冗余、螺纹啮合不匹配这类潜在问题,远比批量投产之后返工、报废的成本更低。通过设计端与制造端协同,在满足零件使用性能与外观要求的前提下,实现良率提升、成本可控,保障这款钛子母钉顺利落地量产。
Q1:为什么M1.20钛子母钉要按图单独评审?
A:常规钛螺丝制造直径范围多为M1.6–M12,M1.20属于微型规格,低于常规起线。按图评估时,需要确认微型刀具、检测手段、批次一致性和样品验证路径。
Q2:为什么图纸中头部公差±0.05mm在纯钛微切削中难控制?
A:TA2纯钛粘刀且热膨胀明显,微型零件刚性差。稳定控制±0.05mm公差带,需要机床热补偿、刀具磨损补偿和在线检测配合,并监控CPK过程能力以保证批次一致性。
Q3:图纸中露牙问题的根源是什么?
A:根源是子钉螺纹长(2.50mm)与母钉孔深(2.30mm)存在0.20mm的尺寸差。0.20mm在M1.20×0.25的微螺纹上约等于0.8个螺距,会导致拧紧后端面无法平齐。增加母钉孔深或缩短子钉螺纹长度均可解决。
Q4:纯钛要求“打磨后光亮抛光”需要注意什么?
A:TA2质地较软,打磨时极易划伤和产生表面烧伤。需明确外观允许的划痕限度、光泽度要求,并在加工后增加专门的保护措施。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司