高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
半导体设备的高温工艺模组上,加热板、炉门、热区支架这一类位置,常出现同一个反馈:
热态装配时位置是对的,降温以后位置却回不到原位;下一次升温,扭矩又掉了。
多数人的第一反应是"螺丝松了,换更硬的"。但在这类位置,问题往往不在强度,而在两件事:夹紧长度随温度变了,而定位仍然依赖摩擦力。
升温到底改变了什么、低头台阶螺丝在这些位置承担什么、以及夹紧长度该怎么和客户一起定下来。
材料强度、韧性、热膨胀、表面处理、点胶和配合间隙都会随温度变化;材料耐温范围不能直接等同成品工作温度。
设备标称温度不等于每个部件实际温度;金属、O 型圈、胶、表面和配合件耐温不同,最先失效的环节可能不是螺丝本体。
落到"位置变化 / 扭矩下降"上,至少是三种机制,必须分开:
| 机制 | 现场现象 | 主要变量 |
|---|---|---|
| 预紧力流失 | 扭矩下降、夹不实 | 热膨胀差、蠕变、摩擦状态变化 |
| 位置漂移 | 冷却后不能复位、门封 / 支架错位 | 夹紧长度变化、定位依赖摩擦 |
| 接触压力变化 | 密封压缩量改变、局部压痕 | 支承面几何、被夹件膨胀、接触刚度 |
三种机制的修法完全不同:
第一种改预紧与材料
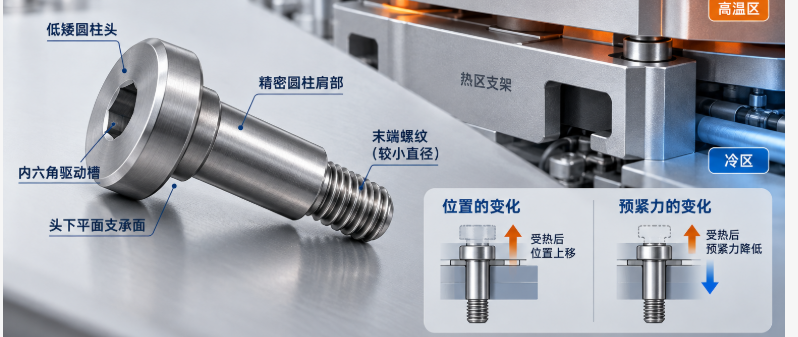
第二种改定位结构(肩部 / 精密光杆)
第三种改头型与支承面。
先分机制,再谈结构——否则很容易出现"换了更硬的螺丝,位置还是回不去"。
夹紧长度,指螺栓头支承面到螺母 / 内螺纹有效啮合区之间,被夹紧的那一段总厚度。
温度变化时,这一段里的每一层材料都按自身的膨胀特性伸长或收缩,螺栓本体也在伸长。于是两件事同时发生:
预紧力变化——螺栓伸长量与被夹件膨胀量之间的差值,直接改变夹紧力;
位置变化——以支承面或台阶面为基准的落位,会随这段长度变化而漂移。
所以"这个位置能不能用"从来不是单看材料,而是看这段堆叠里所有材料以及它们各自的温度。同一颗螺丝,在不同堆叠厚度、不同配合件材料下,表现可能完全不同。
必须由客户提供(缺任一项都无法计算) 被夹紧各层材料与厚度 | 各层实际温度(持续值 / 峰值 / 热循环次数)| 螺栓本体实际金属温度 | 目标预紧力 | 配合件材料。
如果定位靠螺纹的摩擦力与间隙,那么温度一变、预紧一掉,位置就跟着变——这正是"冷却后不能完全复位"最常见的来源。
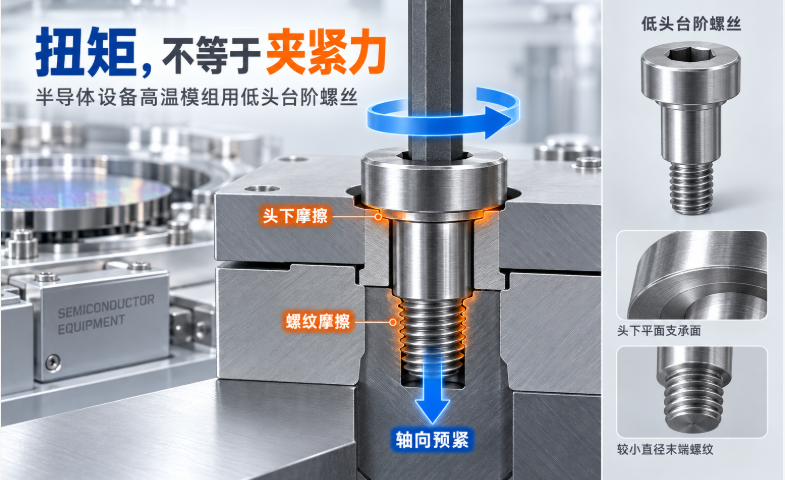
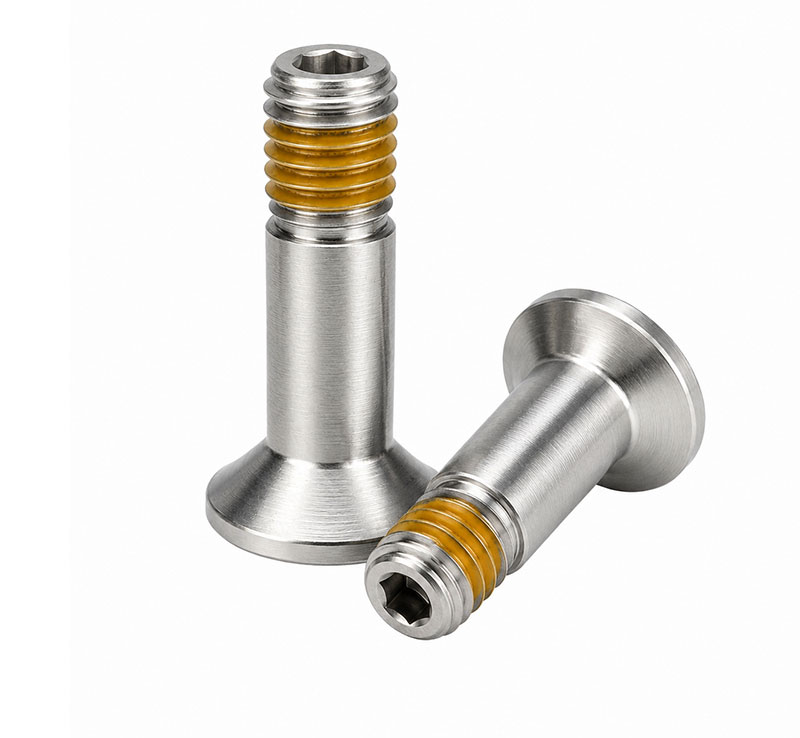
台阶螺丝的价值,是把两件事拆开:
肩部 / 精密光杆:与定位孔配合,负责位置与导向;
螺纹:只负责锁紧。
这样,拆装后的重复定位由肩径与孔径的配合决定,而不是由"这次拧多紧"决定。
对这类结构的关注点是:杆径、肩径、台阶长度、缩杆长度、过渡位置——这几项必须逐项写清,因为它们分别对应完全不同的功能,不能互相替代。
两条容易被忽略的细节:
同心度不能用一个数字概括。 头杆中心、不同台阶段、孔与外圆,是不同的同心关系;混成一个"同心度"数字,检验时就无法判定。
头下圆角必须留让位。 如果孔口没有给头下圆角让位,圆角可能先碰到孔口,使真正的承压面悬空或接触面积不足,导致预紧不稳定、局部压痕、装配高度变化。在高温位置,这些偏差还会被热膨胀进一步放大。
低头 / 超低头结构在空间受限的高温模组里很常见,但有一句话必须说清:
低头 / 超低头结构本身可能属于降低承载能力的紧固件,需要另行定义功能载荷与扭矩,不能用常规全承载等级直接套用。
以常规 M6 低头 10.9 级为几何基准,超低头结构已经明显离开这个几何窗口。因此"这个位置用 10.9 级"这句话,
在低头结构上必须补一句前提:是完整全承载 10.9,还是按功能载荷定义的 10.9。
现场最容易发生的一次误判,是把设定扭矩当成夹紧力。
公开的工程分析给出一个直观比例:典型情况下,约 50% 的扭矩消耗在头下摩擦、约 40% 消耗在螺纹摩擦,只有约 10% 转化为螺栓拉伸(预紧)。当螺纹和头下摩擦系数都约 0.10 时,公开工程资料显示约 16% 的扭矩可转化为预紧;汽车工业常见的受控摩擦系数范围约 0.08~0.16,实际预紧力的离散常见约 ±30%,无润滑、锈蚀、不锈钢咬合或重复拆装时可能更大。
由此得到三条实践结论:
用 T = K·D·F 换算时,K 必须是本项目验证过的扭矩系数,不能默认取值;
温度会改变摩擦状态(氧化、介质、镀层),同一个扭矩值在冷态与热态下的预紧力不是同一个数;
这也补上了"升温后扭矩下降"的另一半答案:不一定螺栓在拉长,也可能是摩擦状态变了。
选材按螺丝本体实际金属温度分档,不按设备标称温度:
| 温度档 | 常规做法 | 说明 |
|---|---|---|
| 中低温位置 | 可用 304 / 316 | 潮湿、清洗、含氯环境通常优先 316 |
| 持续高温、强度保持不足 | 评估 A286 / GH2132 / Alloy 660 | 700℃ 以内具有良好强度和抗氧化性能 |
| 实际金属温度确实到 700℃ | 进入 321H / 310S 评估 | 321H 参考约 +850℃、310S 参考约 +1000℃;具体强度、蠕变与制造路线另行确认 |
三条提醒:
321 与 321H 不混用,高温应用按标准与材料状态评估;
约 550℃ 以上,蠕变强度通常开始成为主要设计因素——室温抗拉合格,并不代表长期高温下预紧力与承载能力合格;
材料耐温不等于成品工作温度:胶种、O 型圈、表面处理与配合件要一起核,按系统最弱环节判断。
范围边界:A286 目前不列入长螺丝已验证可用材质。如果该位置属于长距离贯穿的长件结构,需作为新项目重新评估。
热循环后复检:
尺寸复检:台阶肩径、肩长、总长与头下长、螺纹通止;
扭矩 / 预紧复检:按项目定义的状态测量,记录测量温度与工具;
重复拆装性能:拆装后位置复原情况——这正是台阶定位的价值所在;
外观与配合:局部压痕、氧化、咬合、镀层状态。
Q1:升温后扭矩下降,是不是螺丝强度不够? 不一定。先分三种机制:预紧力流失(热膨胀差、蠕变、摩擦变化)、位置漂移(夹紧长度变化、定位依赖摩擦)、接触压力变化。强度只是其中一项。
Q2:为什么冷却后位置回不去? 常见原因是定位依靠螺纹摩擦与间隙:温度变化使夹紧长度改变、预紧下降,位置随之漂移。改为肩部 / 精密光杆定位、螺纹只负责锁紧,重复定位便由几何配合决定。
Q3:夹紧长度怎么算? 把螺栓头支承面到有效啮合区之间的各层材料、厚度和各自的实际温度列清,分别计算温度变化下的长度变化,再合成预紧力变化与位移。缺任一层的材料或温度,计算就不成立。
Q4:低头螺丝能不能按 10.9 / 12.9 直接选? 不能直接套。低头 / 超低头结构本身可能属于降低承载能力的紧固件,需另行定义功能载荷与扭矩;以 M6 低头 10.9 为几何基准,超低头已明显离开该几何窗口。
Q5:图纸给了扭矩值,为什么装配后预紧力还是散? 因为扭矩不等于夹紧力。约 50% 消耗在头下摩擦、约 40% 在螺纹摩擦,仅约 10% 转化为拉伸;实际预紧力离散常见约 ±30%,无润滑、锈蚀、咬合或重复拆装时更大。K 值需按本项目验证。
Q6:多少度以上不能再用 304 / 316? 没有一刀切的温度线。中低温位置可用 304 / 316;持续高温且强度保持不足的位置评估 A286(公司常规选材边界参考最高约 650℃);实际金属温度确实到 700℃ 时进入 321H / 310S 评估。判断依据是螺丝本体实际金属温度,不是设备标称温度。
Q7:热循环后要不要复检? 建议按项目复检:尺寸(台阶肩径、肩长、总长与头下长、螺纹通止)、扭矩 / 预紧、重复拆装后的位置复原、外观与配合状态。
对加热板、炉门、热区支架这类位置,建议不要先急着出图,而是先把被夹紧各层材料与厚度、各层实际温度、螺栓本体实际金属温度、目标预紧力、配合件材料补齐。数据齐了,结构才有依据;样件经过热循环验证,批量才可控。
如果只记一句话:高温位置,定位靠几何,锁紧靠预紧,选材看实际金属温度,验收看热循环之后。 这样,热态装配的位置,降温后才有机会回得来;下一次升温,扭矩也才不会继续掉。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司