高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
“模具装配中,一颗沉头紧定螺丝能拧进去,不代表它适合这个安装位置。” 我为什么会这么说?作为一家已经做了28年高难螺丝的厂家,身上的经验都是我客户一点一滴走过来的。在模具配件上,有些标准螺丝固定后,螺丝高出安装面;有些结构需要一段光杆与配合孔接触;还有一些位置既要控制装配高度,又要满足拆装和锁紧要求。遇到这些情况,仅确认螺纹规格和总长度,往往无法完成选型。 这时候一类螺丝就能起到作用了,这类特殊零件有时被称为“沉头紧定螺丝”或“沉头定位螺丝”。但名称不能代替结构判断:究竟需要顶紧、夹紧,还是通过杆部配合实现定位,装配图确认,使用环境确认。
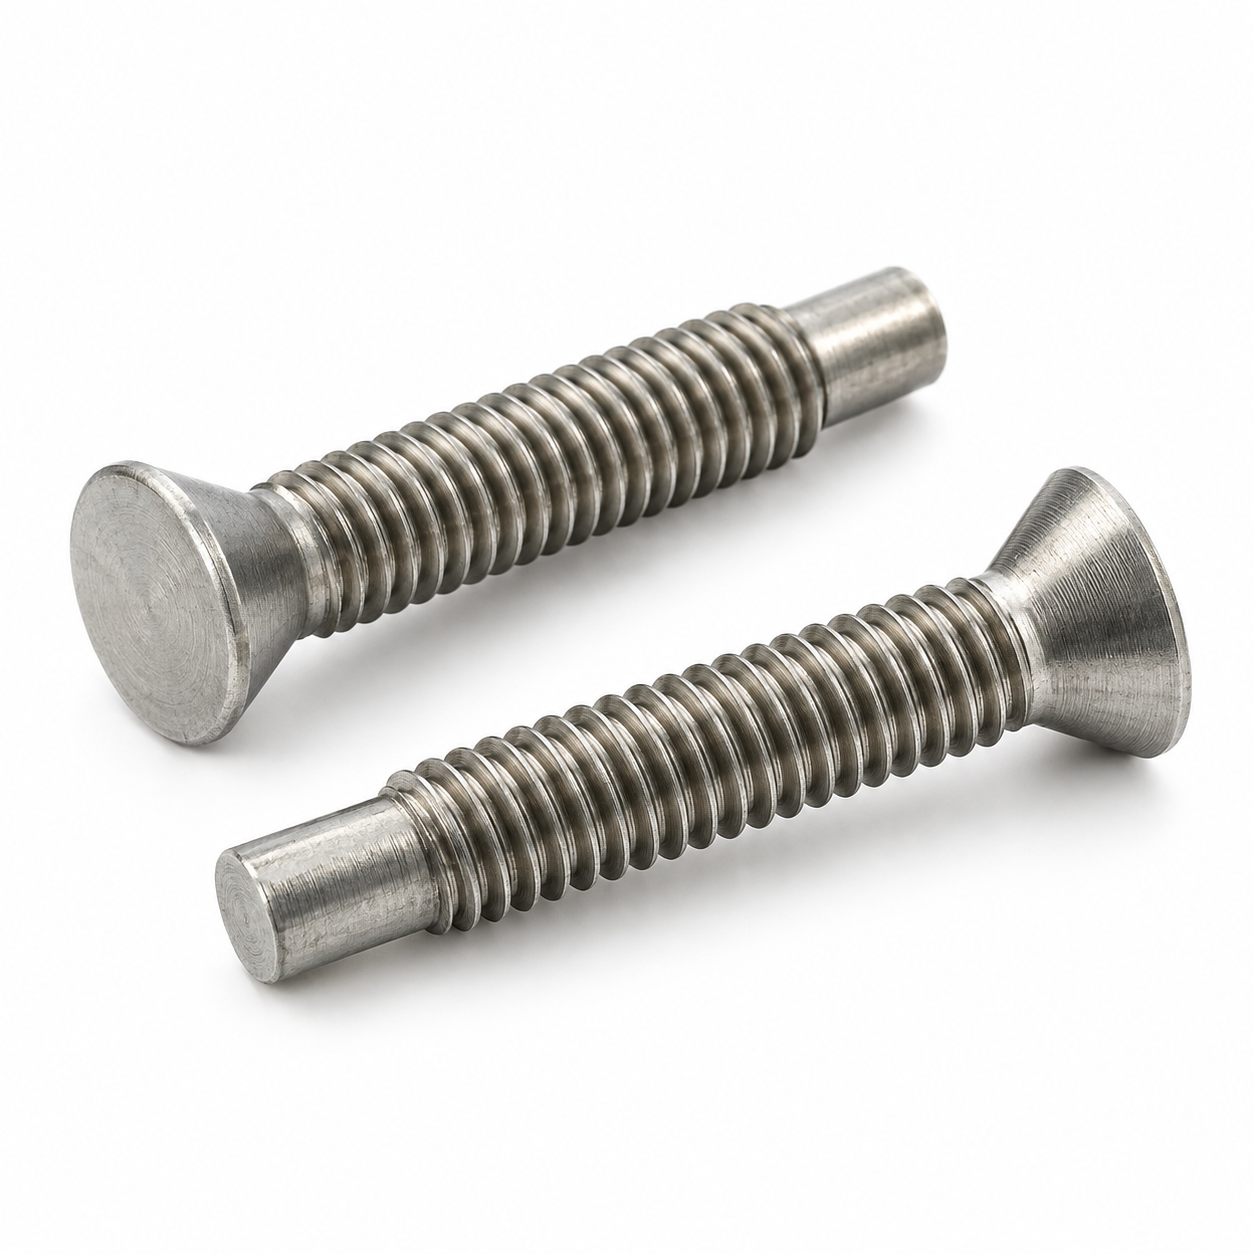
常见紧定螺丝通常采用无头结构,通过端部接触配合件实现顶紧或限制相对运动。选用合适的长度和安装孔后,它本身也可以低于零件表面, 但是沉头螺丝则利用头部锥面与匹配的沉孔接触,在安装条件合适时,使头部与安装面齐平或低于安装面。 两者的选择,应从连接方式出发:
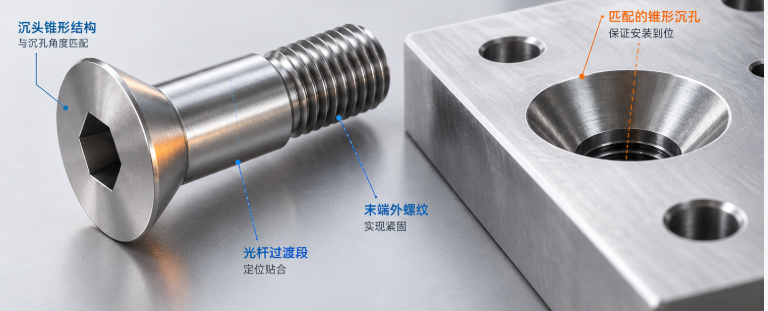
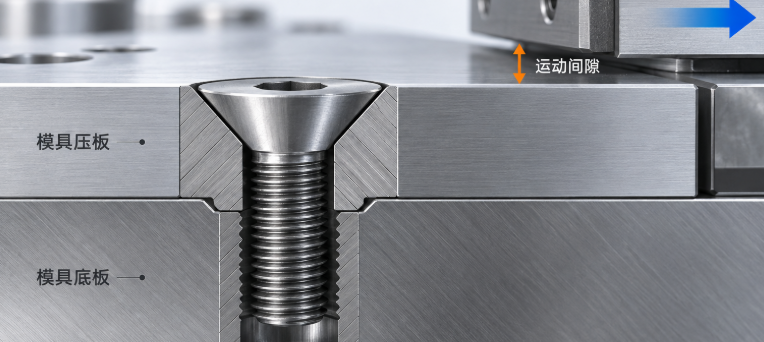
当固定位置靠近滑动件、覆盖件或其他配合表面时,螺丝突出可能占用运动间隙,造成拉伤、干涉或合模异常。
若连接需要由头部承担压紧作用,可以评估沉头方案。但齐平安装需要螺丝与沉孔共同保证:头部直径、锥角、沉孔口尺寸与加工偏差不匹配,仍会突出或接触不良。可用下面的两个几何关系先做核算:
头部突出量 ≈(头径 − 沉孔口直径)÷ 2
头部高度 ≈(头径 − 螺纹大径)÷ 2(90° 锥面)
案例 1:沉孔口加工小了 0.6mm,头部高出 0.3mm,滑块被拉伤
深圳某模具厂家滑块压板使用 M6 内六角沉头螺丝,M6 的头径 dk 为 11.34~13.44mm、头部高度 k 为 3.72~4.58mm。受孔边空间限制,沉孔口只能加工到 φ12.8mm,锥面接触位置比设计位置抬高,头部高出安装面约 0.3mm(按 (13.44 − 12.8) ÷ 2 ≈ 0.32mm 计算)。而滑块运动间隙只有 0.2mm,试模时发生干涉,滑块侧面被拉伤。
修正方向:不要强行把标准螺丝压进偏小的沉孔。按实测沉孔口直径反推所需头径与头高——目标头部低于安装面 0.05mm,则头径取 φ12.7mm、90° 锥面下头部高度 ≈ (12.7 − 6) ÷ 2 = 3.35mm。该头高只比标准最小值薄约 0.4mm,M6 内六角对边 s 公称 4mm,驱动槽仍能保证;若进一步压薄头部,必须同步校核槽深与头部强度(见案例 2)。装配后用样件检查齐平状态与锥面接触印痕。
提示:如果沉孔口直径已经小到接近螺纹大径(例如 M6 只有 φ9.2mm),标准 M6 沉头头部会抬高 2mm 以上((13.44 − 9.2) ÷ 2 ≈ 2.1mm)。这种情况不是“修头型”能解决的,应重新评估安装结构或改用更小规格。
有些零件的孔边距离、局部厚度或周边空间有限,标准沉头螺钉无法直接装入。此时可以评估特殊头径或头部高度,但不能只为“装得下”而减薄头部。
案例 2:头径改小后,内六角槽太浅,一拧就滑
浙江某客户为避让孔边,要求把 M8 内六角沉头螺钉的头径从标准值(GB/T 70.3—2008:dk 15.24~17.92mm,实物常见约 16mm)改为 φ13mm,头部高度从约 5mm(标准 k 4.96~5.72mm)减到 2.5mm。样件装配后能齐平,但问题也随之出现。
(按 90° 锥面关系,φ13 头径对应的头高正好是 (13 − 8) ÷ 2 = 2.5mm,尺寸本身是自洽的——问题不在外形,而在驱动槽没有同步校核:M8 内六角对边 s 公称 5mm,标准槽深需要占用相当一部分头部高度,2.5mm 的头高无法容纳有效槽驱动。)
修正方向:
在孔边避让允许下,将头高从2.5mm调整到 3.5~4mm,头径相应调整到 φ15~φ16mm;
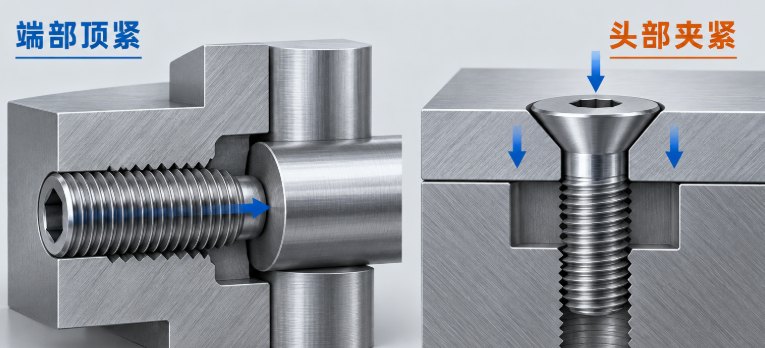
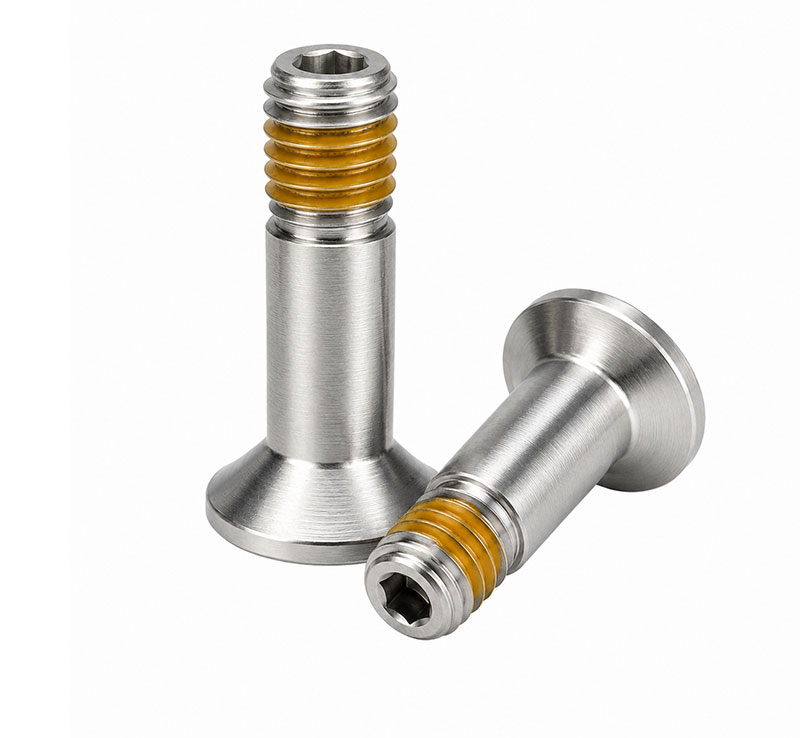
某些结构需要螺纹段完成固定,同时由光杆段与孔、槽或其他零件配合。此时,光杆直径、长度及其与螺纹的相对位置,都可能成为关键尺寸。
需要注意:有光杆并不等于具有精密定位能力。是否能用于定位,必须由配合公差、基准关系和验收要求确定。
案例 3:以为有光杆就能定位,结果偏差 0.15mm
某模具需要一颗沉头螺钉既压紧盖板,又用中间光杆插入定位孔。采购时写的“M6 沉头螺钉,总长 25mm,带光杆尺寸。”但问题是光杆直径过于偏小,实测与 φ6 H8 孔的单边间隙约 0.2mm——这个间隙主要来自光杆本身的下差(φ6 H8 孔的公差本身只有 0.02mm 级别,单靠加严孔公差解决不了)。如果硬要装配该定位偏差(0.15mm),产品边缘会出现毛边。
修正方向:
配合标注写成“孔径 H7,光杆 g6 或 h6”(即 φ6 H7/g6);
同轴度、圆跳动、垂直度按同一基准标注(以头部支承面或螺纹段为基准);
有效配合长度按经验取 1~1.5 倍光杆直径,并按工况调整(长配合易卡滞);
明确装配后允许的位置偏差;先做样件,用塞规、百分表验证。
有些位置既要头部压紧,又要端部顶住另一零件,或者既要控制装配高度,又要满足拆装和锁紧要求。这类结构不能只按标准件选型,应按装配图评估非标方案。
模具零件“固定住”和“位置准确”,是两个需要分别确认的目标。
螺丝可以提供夹紧力,但不能仅凭沉头外形,就认定它能够保证重复定位精度。如果设计依靠定位销、轴肩或精密配合面确定位置,螺丝应与这些定位结构配合使用——案例 3 的 0.15mm 偏差,本质就是让间隙配合的光杆去承担了定位职责。
对于需要由特殊杆部参与定位的非标螺丝,应在图纸中明确:
哪一段表面参与定位;
定位直径及配合公差;
有效配合长度;
相关形位公差及基准;
装配后允许的位置偏差;
表面粗糙度和耐磨要求;
验收方式,如塞规、百分表、三坐标或样件装配。
把这些要求写清楚,比只标注“精密沉头定位螺丝”更有助于制造和验收。
模具用螺丝不宜仅按外观或材料名称选型。
材料及热处理状态需要结合载荷、接触磨损、使用温度、腐蚀环境和拆装频次确认。表面处理则应同时考虑防腐、配合尺寸及装配摩擦条件,不能只关注颜色。
沉头结构本身也不等于防松结构。存在振动、冲击或温度变化时,应结合连接受力、预紧要求和维护方式评估防松措施。
对于频繁拆装的位置,还应关注驱动槽的耐用性和工具可达性,避免装得进去,却难以稳定拧紧或拆下。
如果已有装配异常,也请说明具体表现,例如头部突出、端部触底、定位偏差、槽口损伤或使用后松动。定制评估应围绕这些实际问题展开,再确定结构尺寸、制造路线和验证方式。
常见的三类问题:
装不进/装不平(头部突出、头部坐入不到位)→ 重点核对沉孔口实测直径、头径、头高、锥角与总长基准;
装得进、但不准(定位偏差、重复装配后位置漂移)→ 重点核对配合公差、基准、有效配合长度与形位公差,并确认是否应由定位销承担定位;
装得进、也用不久(槽口损伤、使用后松动)→ 重点核对驱动槽方案与热处理、防松方式、预紧扭矩与拆装频次。
可复制信息表(可直接发给供应商)
螺纹规格:
总长及标注基准(是否包含头部):
头部尺寸:头径 / 头高 / 沉头角度 / 槽型
沉孔尺寸:孔径 / 角度 / 深度 / 加工方式
装配关系:被连接件厚度 / 配合件位置 / 目标突出量
功能要求:夹紧 / 顶紧 / 定位 / 限位
光杆要求:直径 / 长度 / 配合公差 / 有效配合长度
端部形状:
材料及表面处理:
工况:温度 / 振动 / 腐蚀 / 拆装频次
当前问题:头部突出 / 端部触底 / 定位偏差 / 槽口损伤 / 使用后松动
期望效果:齐平、低于面多少 / 定位精度 / 锁紧要求
数量及样件需求:
验收方式:塞规 / 百分表 / 三坐标 / 样件装配
如果已有装配异常,也请说明具体表现,例如头部突出、端部触底、定位偏差、槽口损伤或使用后松动。 定制评估应围绕这些实际问题展开,再确定结构尺寸、制造路线和验证方式。对于尺寸关系复杂的零件,可先通过样件装配检查齐平状态、接触位置及功能,再确认批量要求。在我们这里,您只管提供样品/图纸/适配件,我们帮您提供对应的优化思路。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司