高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
各类交通设备的底盘、承载支架、设备框架等位置使用的非标螺丝,采购时不能只看“8.8 级还是 10.9 级”,也不能简单认为等级越高越好。
对采购来说,真正需要确认的是六件事:使用工况、材料、热处理、表面处理、防松方式、批量稳定性。只有这些条件先统一,不同供应商的报价才真正具有可比性。
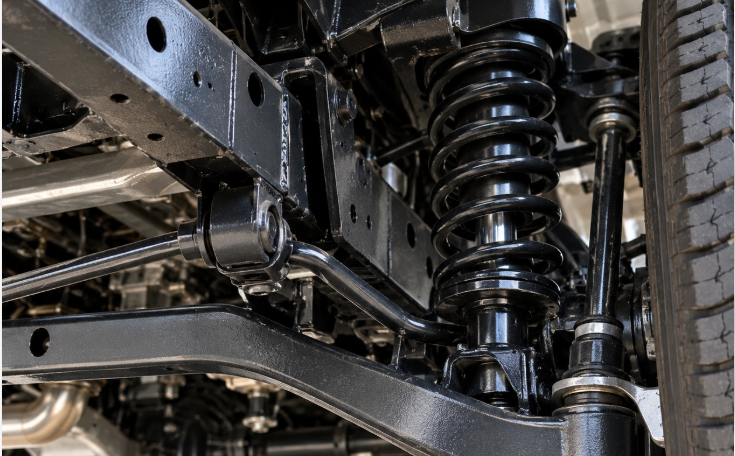
这类连接位置的失效主要集中在三类:
| 风险类型 | 常见原因 | 采购需要关注 |
|---|---|---|
| 疲劳断裂 | 交变载荷、冲击、应力集中 | 性能等级、材料、热处理 |
| 松动 | 高频振动导致预紧力下降 | 防松方式、拧紧工艺 |
| 腐蚀 | 泥水、潮湿、融雪盐 | 表面处理、盐雾要求 |
所以,采购询价时不能只问:
8.8 级多少钱?10.9 级多少钱?
建议先确认:使用位置、是否长期振动、是否承受冲击、是否接触泥水或盐雾、后续是否需要拆装。这些信息越完整,供应商越容易给出准确的制造方案和报价。
两条可直接执行的判断阈值:
只要出现长期振动且需要承力,就应当把防松方案与拧紧工艺一并纳入评审;
只要接触泥水或融雪盐,就应当把盐雾要求写成明确标准与具体小时数,而不是“满足使用环境”。
8.8 级和 10.9 级都是常见的高强度钢制紧固件性能等级。10.9 级能够提供更高的承载能力,但同时对材料、热处理和表面处理的控制要求也更高。
按 ISO 898-1 现行版本:
| 对比项 | 8.8 级 | 10.9 级 |
|---|---|---|
| 名义抗拉强度 | 800 MPa | 1000 MPa |
| 标准最小抗拉强度 Rm | 800 MPa(d ≤ 16 mm) 830 MPa(d > 16 mm) | 1040 MPa |
| 保证应力 Sp | 580 MPa(d ≤ 16 mm) 600 MPa(d > 16 mm) | 830 MPa |
| 硬度区间 | 参考 HRC 22–32(d ≤ 16 mm) HRC 23–34(d > 16 mm) 以标准现行版本为准 | 参考 HRC 32–39 以标准现行版本为准 |
| 调质与回火 | 必须调质,回火温度不低于 425 ℃ | 必须调质,回火温度不低于 425 ℃ |
| 制造控制难度 | 相对较低 | 更高(热处理均匀性与除氢管控要求更高) |
| 常见应用 | 一般承载、辅助连接 | 高载荷、强冲击点位 |
三点口径提醒,采购在与供应商沟通时会直接用到:
等级代号给出的是名义值,标准给出的是保证最小值,两者不能混用。
例如 10.9 级的名义抗拉强度是 1000 MPa,而标准最小抗拉强度是 1040 MPa。报价和技术协议应以标准值口径对齐。
屈服强度 / 保证应力要分清。
8.8 级 d ≤ 16 mm 最小屈服强度 ReL 为 640 MPa,d > 16 mm 通常为 660 MPa;10.9 级一般不直接以“屈服强度”作为验收口径,而按保证应力 Sp = 830 MPa 控制。按屈强比 0.9 推导的名义屈服值仅用于理解,不能替代标准验收值。
硬度是区间,不是越高越好。
超出区间上限并不代表性能更好,而是已经超出等级范围,并可能增加氢脆与脆性风险。
选型速查表:
| 工况 / 约束 | 优先评估 |
|---|---|
| 中等载荷、安装空间充足、无强冲击 | 8.8 级 |
| 高载荷、强冲击、结构空间受限 | 10.9 级 |
| 长期振动且承力 | 防松方案 + 拧紧工艺必须纳入评审 |
| 接触泥水、融雪盐 | 明确盐雾标准、小时数、判定方式 |
| 10.9 级 + 电镀锌 / 锌镍 | 除氢记录;必要时 ISO 15330 预载荷试验 |
| 需要重复拆装 | 尼龙类预涂胶、全金属自锁螺母等可重复方案 |
| 有密封要求 | 防水类点胶,明确 IP 等级 |
| 核心安全点位、高振动 | 楔形防松垫圈 / 特殊防松螺纹,按工况验证 |
采购可以简单理解为:中等载荷、安装空间充足的位置,不一定需要 10.9 级;高载荷、强冲击或结构空间受限的位置,再评估 10.9 级。需要注意,10.9 级对热处理均匀性与除氢管控的要求明显更高,具体规格与批量需按项目评估确认。
并不是性能等级越高,整套连接就一定越可靠。
采购询价时经常会听到:
8.8 级就是 10B21。
10.9 级就是 SCM435。
这种说法并不严谨。性能等级和材料牌号不是一个概念。材料只是实现最终性能的条件之一,螺栓能否达到 8.8 级或 10.9 级,还需要结合:
螺栓规格
材料淬透性
热处理工艺
成品硬度
抗拉性能
脱碳情况
例如,10B21 可以用于部分 8.8 级项目,SCM435 也常用于 10.9 级项目,但不能直接画等号。
因此采购询价时,建议让供应商同时确认四项:材料牌号 + 性能等级 + 热处理状态 + 验收标准。这四项对应起来,后续报价和验收才不会反复修改。
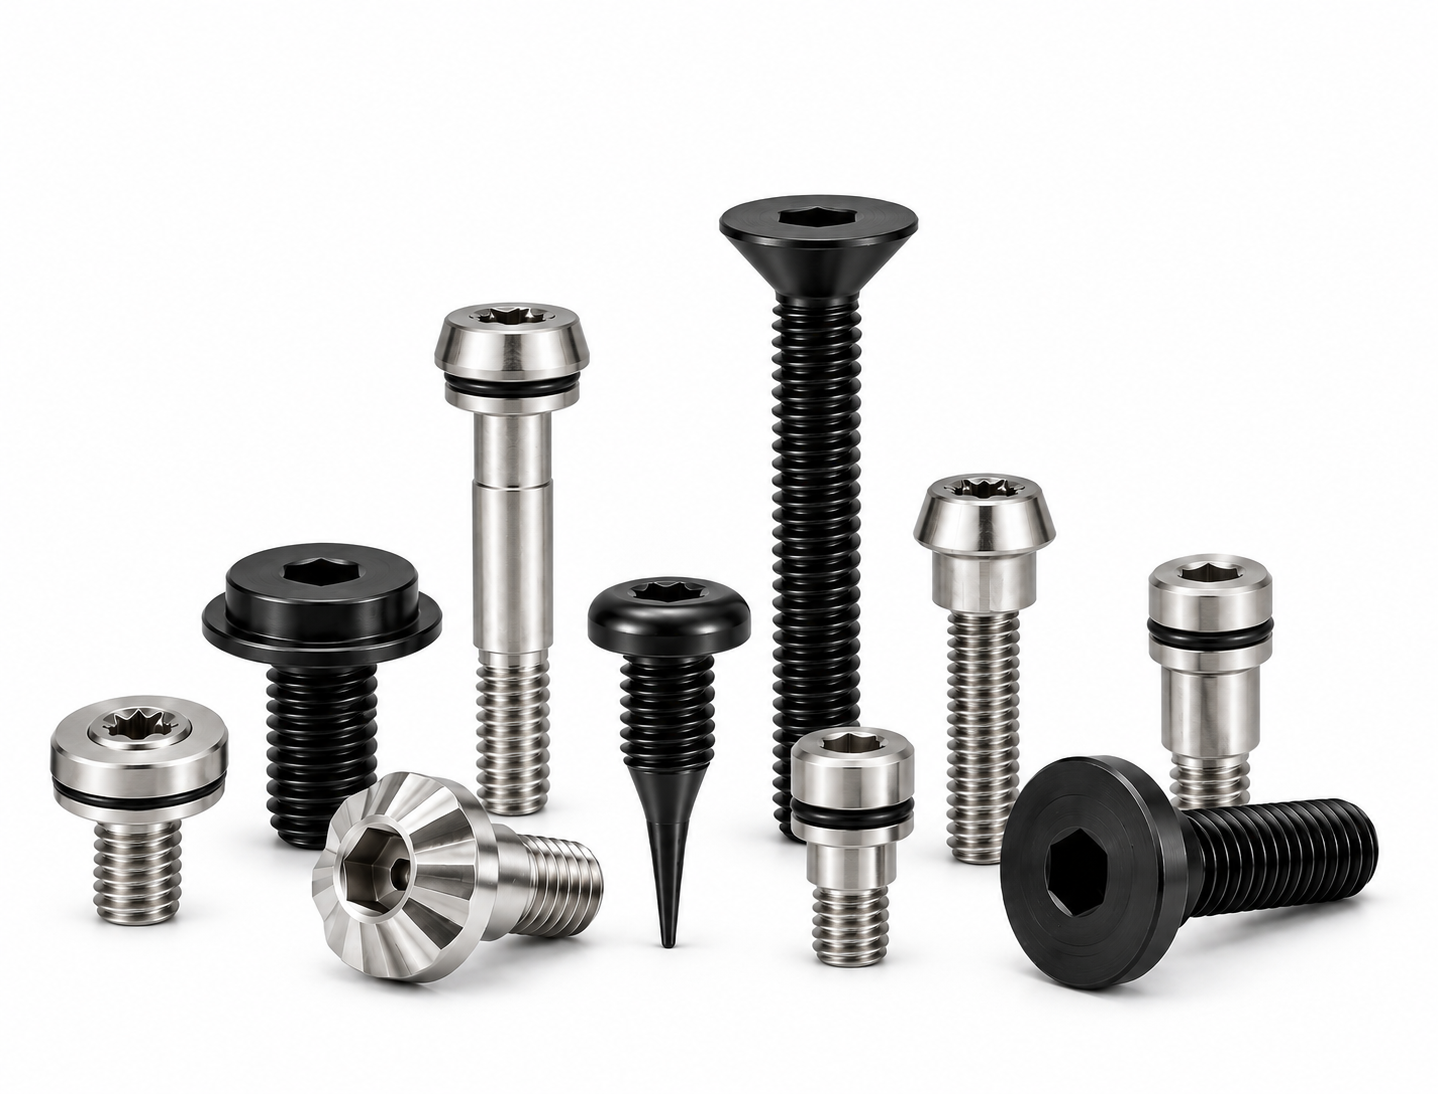
同样是一颗 10.9 级非标螺栓,不同供应商的报价可能有明显差异。很多时候并不是单纯利润不同,而是制造工艺和检测内容不同。采购尤其需要关注以下几个环节。
高强度螺栓不能只看一句“已经调质”。还需要确认:
成品硬度是否控制在规定区间内(要区间,不只写下限)
表面与心部硬度差是否受控
热处理批次是否稳定
是否可以提供对应批次检测记录
关键项目是否需要检查脱碳层
追问时可以用的具体依据:
| 管控项 | 指标 |
|---|---|
| 调质与回火 | 8.8 级及以上必须调质,回火温度不低于 425 ℃ |
| 表面与心部硬度差 | 表面硬度不得比心部高出 30 个维氏单位(均在 HV 0.3 下测量) |
| 脱碳层 | 完全脱碳深度不超过约 0.015 mm |
需要注意的是:硬度不是越高越好。硬度超过规定上限,同样可能带来脆性和后续使用风险。
图纸如果只写“镀锌”,通常还不够完整。对于高强度钢制紧固件,如果采用电镀锌、锌镍等电解沉积工艺,需要重点关注氢脆风险。采购更合适进一步明确:
表面处理类型与依据标准
盐雾要求(标准 + 小时数 + 判定方式)
膜厚或外观要求
是否需要相关工艺记录
是否有氢脆风险控制要求
模具费:是否单列、是否可退、模具归属以及是否随货交付。这几项属于商务条件,务必在询价阶段问清。
公差等级:公差收得越紧,越可能需要增加二次加工,成本台阶明显。±0.05 mm 以下属于需要单独评估的难度项。
工艺路线:冷镦成型与全车削加工的成本差异很大,结构是否允许冷镦直接决定单价水平。
表面粗糙度:要求 Ra 1.6 通常需要二次加工,更低则需全车生产。
检测范围:是否含全尺寸检验、硬度、脱碳、第三方盐雾。
批量与交期:打样时模具与排产摊销比例完全不同。
因此,两家供应商即使都报“10.9 级 + 镀锌”,实际交付条件也可能完全不同。报价单上看到的是单价,真正决定可比性的是条件。
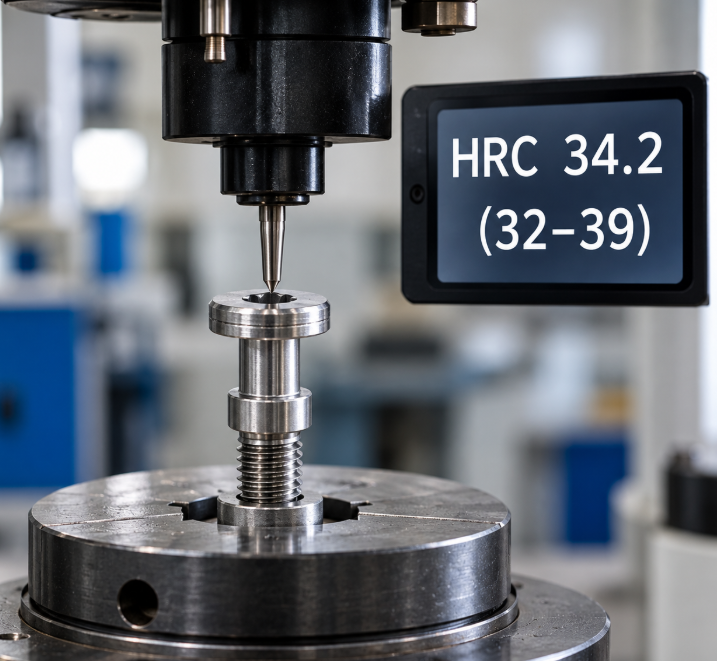
高强度钢制紧固件在酸洗、电镀等过程中,如果工艺控制不合理,氢可能进入钢材内部。这类问题比较危险的一点是:产品刚生产出来时,可能看不出明显异常,尺寸、外观甚至硬度都可能正常,但在装配后长期承受拉应力时,可能发生延迟断裂。
什么情况下必须处理。
按 ISO 4042 的通行要求,硬度超过约 320 HV(通常对应 10.9 级及以上)的电镀件,必须进行除氢处理。部分客户或高安全工况对 8.8 级电镀件也会提出除氢要求,应在技术协议中单独约定,不能默认所有 6.8 级及以上电镀件都必须除氢。
怎么确认供应商做到了。
采购可以直接要求两件事:
提供除氢工序记录;
必要时按 ISO 15330 的预载荷试验方法验证氢脆风险。
防腐要求较高时怎么选。
电镀锌、锌镍属电解沉积工艺,需配套除氢管控;锌铝涂层(达克罗)为非电解工艺,不引入电镀环节的氢渗入过程,耐盐雾表现也更好。选型时可按 ISO 10683 体系确认涂层要求,并注意涂层对螺纹配合的影响。
常见表面处理的盐雾参考(按实际处理方案,实际以第三方检测报告为准):
| 处理方式 | 盐雾表现 |
|---|---|
| 镀白锌 | 8 h+ |
| 镀彩锌 / 蓝锌 | 24–72 h+(可定制) |
| 磷化 | 48–72 h+ |
| 环保锌铝涂层(达克罗) | 48–1000 h+;镀层 10–14 μm 时约 700 h |
| 锌镍合金 | 黑色 400–560 h;灰色 1000 h+ |
盐雾试验也建议按明确的标准和小时数执行(如按 ISO 9227),并写明判定方式。但需要注意:盐雾小时数主要用于评价涂层耐腐蚀能力和工艺一致性,不应简单换算成实际使用寿命。实际寿命还与安装扭矩、表面损伤、介质浓度和工况温度等因素相关。
底盘连接长期受到振动,防松方式同样会影响使用稳定性。
| 方案 | 特点 | 适用判断 |
|---|---|---|
| 尼龙类预涂胶 | 耐 200 ℃,反复锁退 5 次后仍合格 | 需要重复拆装、有维护需求的点位 |
| 化学类预涂胶 | 装配后不拆卸,通常做 360° 全周 | 一次性锁固点位 |
| 防水类点胶 | 头下点胶可达 IP67 / IP68 防护 | 有密封要求的点位 |
| 防震类点胶 | 越振动越紧 | 强振动点位 |
| 全金属自锁螺母 | 耐温不受限,无胶体老化问题 | 多数承载工况 |
| 楔形防松垫圈 / 特殊防松螺纹 | 应对高振动、高松动风险 | 核心安全点位 |
采购更合适不要只在图纸上写“点胶”,还应进一步确认:
是否需要重复拆装
工作温度
点胶位置
锁紧性能要求
是否有密封要求
一个容易忽略的细节:点胶并非“360° 全周就一定更好”。在部分供应商的特定工况实测中,对点形式的稳定性可能优于全周点胶,但结论取决于胶种、点胶位置、拆装频率和振动方向,建议按实际工况验证,不宜一概而论。采购在提要求时,按实际拆装频率与振动方向决定点胶形式,比默认写“全周”更稳妥。
因此,防松方式更合适在询价阶段就明确,而不是等到样品完成后再临时增加——后者通常意味着模具或工艺返工。
这是整篇指南的落点。同一等级、同一材料的螺栓,只要验收要求不同,报价就不具备可比性。建议在询价单或技术协议中逐项约定:
| 验收项 | 约定要点 |
|---|---|
| 保证载荷试验 | 是否执行;按哪一等级、哪一直径段的保证应力(如 8.8 级 d ≤ 16 mm 为 580 MPa,10.9 级为 830 MPa) |
| 楔负载拉力试验 | 是否执行;在实物紧固件上进行还是使用机加工试样,样件由谁提供 |
| 硬度试验 | 区间上下限(不可只写下限);测量部位 |
| 表面与心部硬度差 | 是否要求控制在限定范围内(如不超过 30 个维氏单位) |
| 脱碳检查 | 完全脱碳深度限值;未受影响的螺纹高度最小值 |
| 螺纹精度 | 精度等级;通止规检验方式 |
| 镀层与除氢 | 依据哪一镀层标准;是否要求除氢及除氢记录 |
| 盐雾试验 | 标准 + 小时数 + 判定方式;是否要求第三方检测 |
| 包装与防护 | 防锈、防磕碰要求 |
另外,螺母等级需单独约定。按 ISO 898-2,螺母等级与螺栓性能等级的配套关系需按标准核对,不能把“8 级螺母”直接理解为“8.8 级螺栓”的性能等级。配用关系需按标准核对后再下单。
把这张表填完再发询价,不同供应商的报价才真正处在同一口径上。
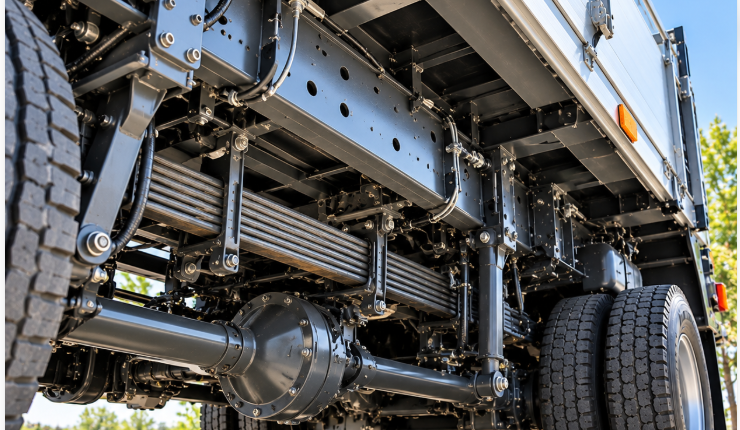
对于采购来说,底盘非标螺栓真正需要比较的,不只是 8.8 级还是 10.9 级,也不只是单价。
更重要的是确认:这个性能等级用什么材料和工艺实现,热处理是否稳定,表面处理有没有风险,防松方案是否匹配实际工况,验收要求是否写清。
只有把这些条件先统一,不同供应商的报价才真正具有可比性,也能减少后续打样、验收和批量交付中的反复沟通。
Q1:8.8 级和 10.9 级螺栓能互换使用吗?
不建议直接互换。两者不仅强度等级不同,硬度区间、材料体系、热处理与除氢要求也不同;螺母等级需按 ISO 898-2 单独约定,不能把“8 级螺母”直接理解为“8.8 级螺栓”的性能等级,配套关系需按标准核对。替换前需重新校核预紧力与连接强度。
Q2:10.9 级螺栓能不能做电镀锌?
可以,但有工艺约束。硬度超过约 320 HV(通常 10.9 级及以上)即落入 ISO 4042 要求电镀后必须除氢的区间,需完成除氢处理并提供记录,必要时按 ISO 15330 做预载荷试验验证。若防腐要求较高,可评估锌铝涂层等非电解方案。
Q3:询价时最少要提供哪些信息?
建议至少提供:使用位置与工况(是否长期振动、是否承受冲击、是否接触泥水或盐雾)、材质与性能等级要求及依据标准、规格与螺纹精度、关键尺寸公差、表面处理与盐雾要求、防松方式、预计年用量与批次规模、是否需要打样。信息越完整,报价越准确、越具可比性。
Q4:盐雾小时数能等同于实际使用寿命吗?
不能。盐雾试验主要用于评价涂层耐腐蚀能力和工艺一致性,小时数是横向对比与验收的依据,不应简单换算为实际使用年限。实际寿命还取决于安装扭矩、表面损伤、介质浓度与工况温度等因素。
Q5:图纸只写“镀锌”和“点胶”,为什么容易返工?
因为这两项都不具备可验收性。“镀锌”未指明类型、膜厚与盐雾要求,供应商可能按最低成本方案执行;“点胶”未指明类型、位置与锁紧要求,可能做出与实际拆装需求不匹配的方案(例如需要重复拆装却使用了化学类胶)。建议按本文第七节清单逐项补齐。
Q6:报价差异大,除了价格还应该比什么?
比条件:热处理检测项、脱碳与硬度差控制、镀层标准与除氢记录、盐雾试验是否第三方、公差是否已含二次加工、模具费与归属、批量与交期。同样是“10.9 级 + 镀锌”,条件不同,交付结果差别很大。
深圳市世世通金属制品有限公司是一家复杂非标螺丝定制解决方案供应商,制造业务始于 1998 年。公司主要承接图纸型非标螺栓、高强度螺栓、长螺丝及台阶螺丝项目,可按材料、结构、公差、热处理及表面处理要求进行制造可行性评估,具备冷镦成型、多工位成型、搓牙、CNC 二次加工、磨削/校直、检测与表面处理配套的完整工艺链,并配合样品验证与批次检测。具体项目的材料、规格、性能等级、表面处理与认证要求,按图纸与验收标准逐项确认后执行。
如您在底盘或承载连接项目中遇到螺栓选型与采购问题,欢迎留言说明工况与图纸要求。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司