
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
设备外壳固定,通常是整机设计里排到最后的一件事。
铝型材框架、阳极氧化面板、精密钣金件——这些部分都经过反复推敲:面型、倒角、分缝、色号、光泽。外壳装完之后,如果外露位置留下几颗通用标准螺丝,整机观感往往就在这几个点上"掉下来"。
这次客户的这个定制案例讨论的不是审美问题,而是一个可定义的工程问题:外露位置的紧固件,应该按什么标准来选。
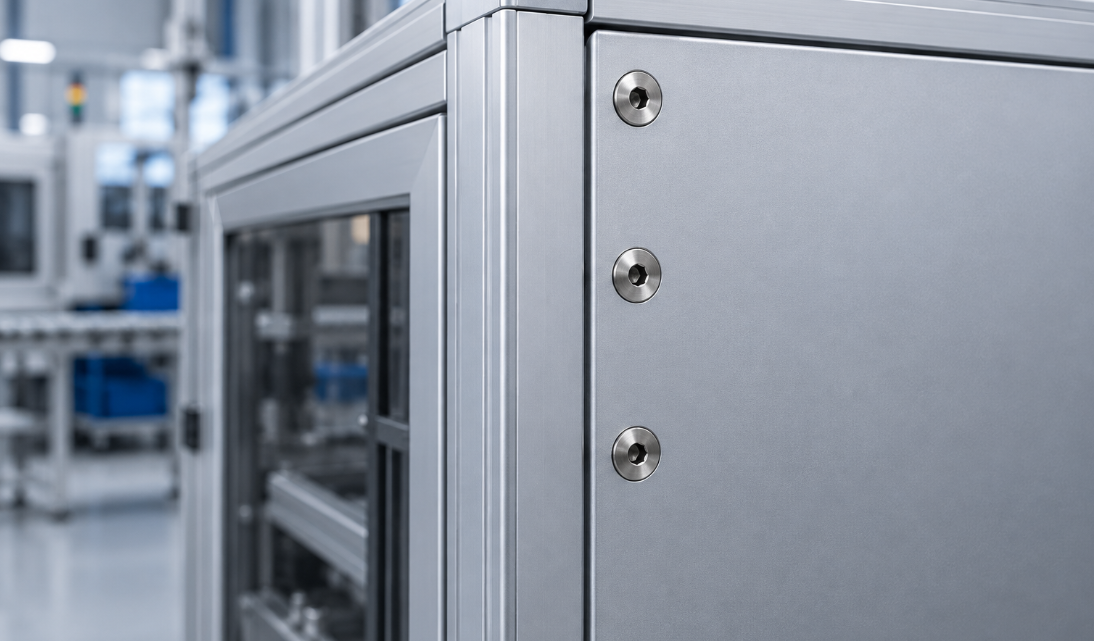
用"装饰螺丝"来称呼它,很容易把需求简化成"好不好看"。但外露位置的螺丝,实际同时承担两件事:
1. 固定功能
夹紧外壳结构,承受装配与使用过程中的载荷
抵抗设备运行中的振动与松动
支持后续维护时的重复拆装
2. 外观要求
头型与被固定的面板面型配合
表面处理与整机色系一致
多颗螺丝装配后的露出高度统一
这两件事必须同时成立。只满足固定,就是"能用但不合身";只满足外观,就会在装配和使用中出问题。所以这个位置的正确叫法是外露紧固件——它是结构件,同时也是外观件。
标准件的设计目标,是通用、可用标准工具装配、成本可控。它没有义务去匹配某一款设备的外观。落到外露位置上,差异集中在四点:
| 差异点 | 标准件的情况 | 在外壳上的结果 |
|---|---|---|
| 头型 | 头部直径、头部高度按固定档位生产 | 很难与面板的凹台、倒角、分缝对齐 |
| 表面 | 常见为电镀、发黑、不锈钢本色等有限色系 | 与阳极氧化色号、喷涂层色号对不上 |
| 突出高度 | 头部高度不可调 | 要么明显突出,要么必须改设计做沉孔 |
| 批次一致性 | 按批次供货,色差与光泽存在波动 | 同一面上多颗螺丝,差异被视觉放大 |
单独一颗螺丝的差异可能很小。但外露位置是连续的、成组的、被人反复看到的区域——差异会被放大成"拼装感":主体是精密设备,外壳却像后期拼上去的"不合身衣物"。
这正是很多设备制造商在整机评审时发现的细节问题:主体设计没有问题,问题出在最后那几颗螺丝上。
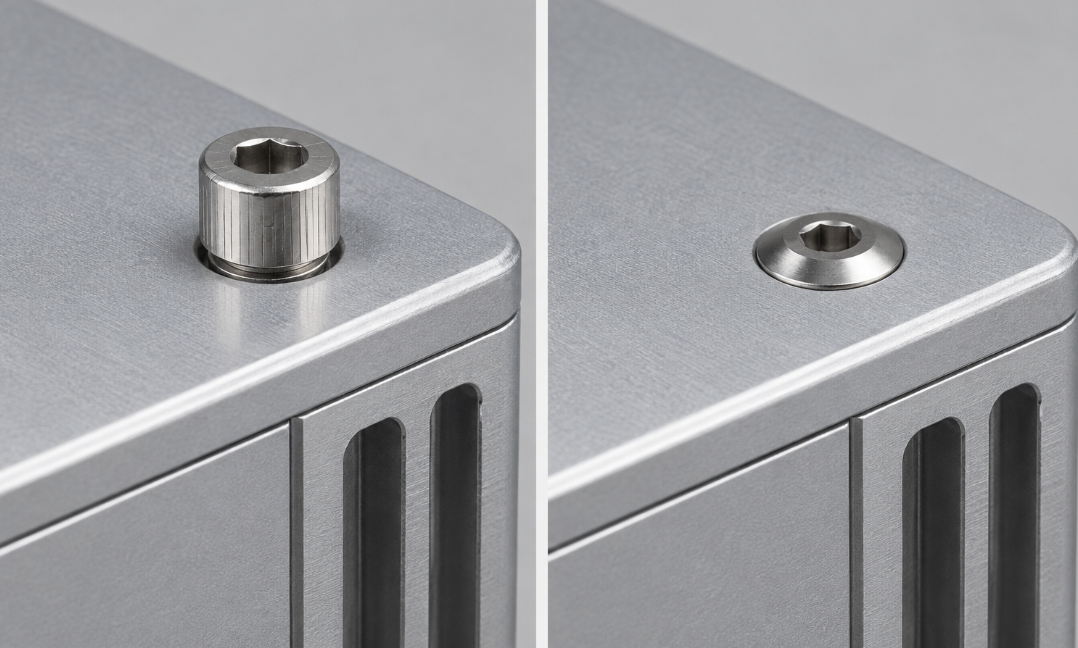
按面板面型和允许的突出高度选:低头、盘头、特殊圆头,或按设计定制外观头型。头型直接决定螺丝的"视觉重量"——头部直径越大、越高,存在感越强;低头结构可以让螺丝尽量贴平面板,减少露出感。
按设备色系匹配,而不是按库存选:
银色系设备:304 / 316 不锈钢本色、电解抛光、镜面抛光、拉丝研磨
黑色系设备:不锈钢可做黑色电泳、PVD 等;碳钢可做发黑、黑锌等
这里有一个选型阶段就要确认的点:不锈钢不适用常规的氧化发黑工艺。如果目标是黑色系,需要在材料与表面处理的组合上先做确认,否则打样阶段会发现方案走不通。表面处理在定制螺丝的成本构成中通常占相当一块,越早定下来越好。
按安装空间调整螺丝长度、头部高度、螺纹长度与无螺纹段长度:
太短:夹紧力不足
太长:干涉内部结构,甚至顶到内部元件
无螺纹段与面板厚度不匹配:装配后出现间隙或压痕
这是我们在实际项目里遇到的一次调整,逻辑很简单,但很能说明"外露件该怎么定义标准"。
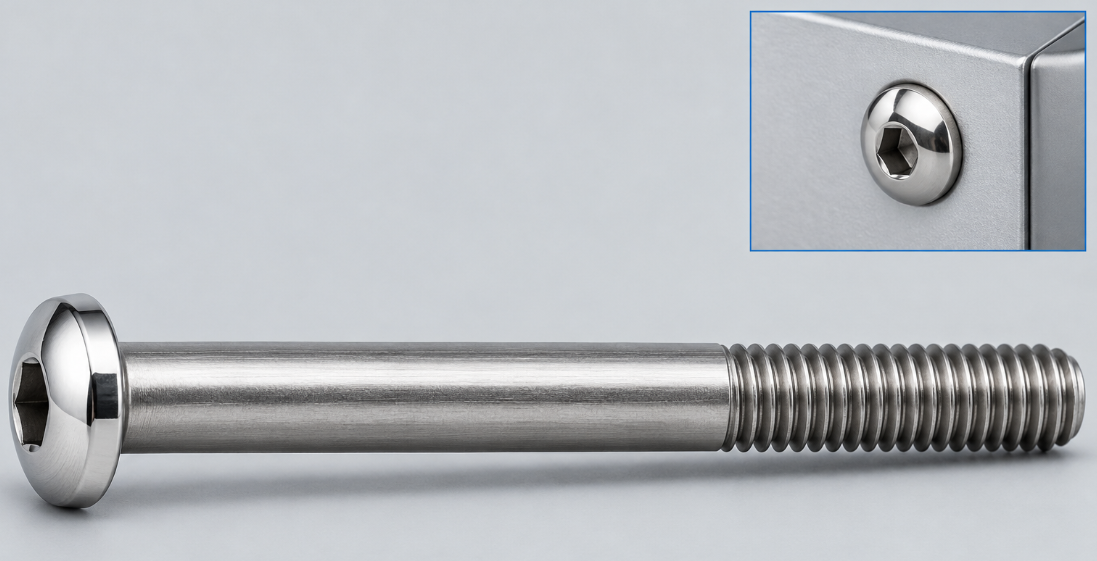
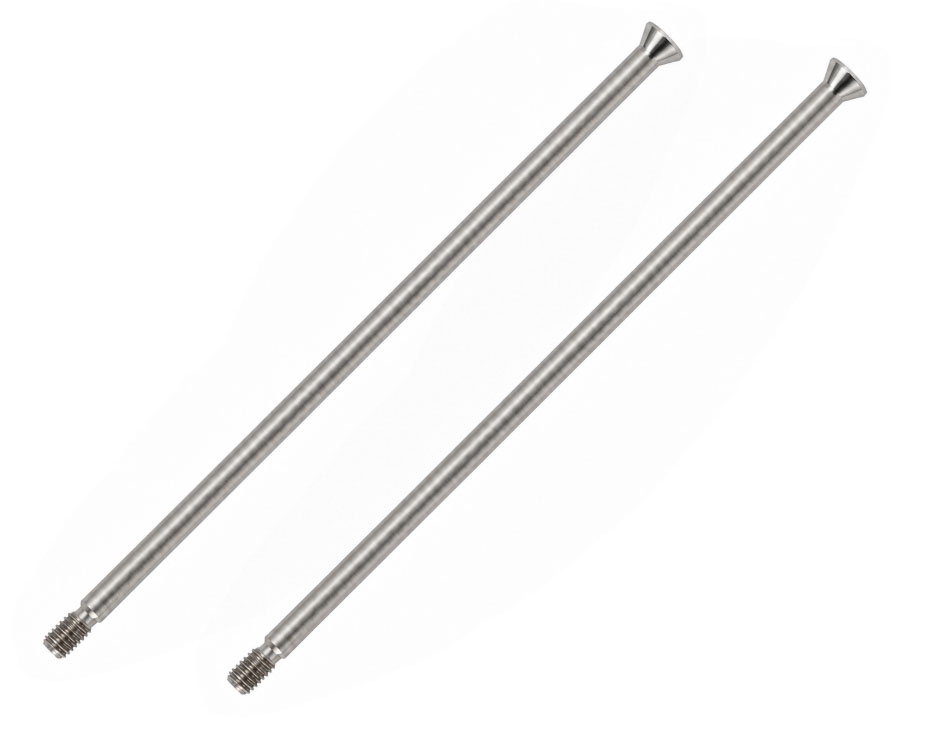
客户是自动化设备制造商,外壳为铝合金型材框架 + 阳极氧化面板,外露固定点使用定制不锈钢长螺丝。
客户最初的方案是:整支做镜面抛光,理由也很直接——不锈钢本色偏灰,希望螺丝整体做出亮面质感。这颗螺丝原本的单价并不低,其中相当一部分成本落在表面处理工序上。
在图纸评审阶段,我们把装配图逐面打开,确认每一个位置的实际可视范围,结果很清楚:
头部:装配后外露,是唯一被看到的区域,也是制作过程中要重点把控的区域
杆部与螺纹段:全部进入型材内腔或被结构遮挡,终端用户看不到
也就是说,整支螺丝在镜面抛光里的一大段工序,客户和终端用户都不会看到。这部分工艺投入是"做了但没人看见"的。
在可制造性评估之后,方案做了如下调整:
| 部位 | 原方案 | 优化方案 | 理由 |
|---|---|---|---|
| 头部 | 镜面抛光 | 保留镜面抛光 | 可视面,负责整机观感(只对头部做处理) |
| 杆部 | 镜面抛光 | 改为研磨 / 拉丝 | 不可视,只需满足装配与清洁度(对杆身做处理) |
| 螺纹段 | 镜面抛光 | 不进入抛光工序,保持搓牙后状态 | 稳定牙型与通止规尺寸,避免抛光介质残留 |
外观:外露头部仍是客户要求的镜面效果,装配后整机观感没有被削弱
成本:抛光工序覆盖的面积大幅减少,这颗螺丝的表面处理成本随之下降——省下来的投入没有花在看不见的地方
一致性:抛光区域集中在头部,同批产品的色差与光泽差异更容易控制
质量:螺纹段未经抛光,尺寸与旋入性能更稳定,也减少了抛光辅料残留的风险
这个案例真正可复用的结论是一句话:
外露件的外观标准,应该按"可视面"定义,而不是按"整颗"定义。
同一种螺丝,只要把外观要求精确落到可视区域,往往能在不牺牲整机观感的前提下,把工序和成本同时压下来。这也是为什么图纸评审这一步不能省——它决定了后面所有工序做在哪些面上。
如果设备设计已经定稿,只是外露位置需要一颗"合身"的螺丝,下面这份清单可以直接用来整理需求:
可视范围:装配后,头部、杆部、无螺纹段分别有哪些面可见?
色系匹配:设备表面是阳极氧化、喷涂还是拉丝?色号、光泽度有无样板可对照?
头部控制:允许的最大突出高度?是否需要与面板齐平或微凹?
安装空间:可用螺纹深度多少?内部是否存在干涉?
一致性要求:同一台设备上有多少颗同类外露螺丝?是否需要同批次交付?
使用环境:是否有盐雾、清洁剂、紫外等要求?
装配工具:槽型(十字、内六角、梅花、通孔 等)是否需匹配现场工具,或需要防拆设计?
拆装频次:是否需要防松、点胶等处理?
把这些确认清楚,定制就不再是"凭感觉做外观",而是可以试制、可以验证、可以重复的工程方案。
我们处理外露紧固件类需求,走的是一条固定链路:
图纸评审 → 可制造性评估 → 工艺开发 → 模具 / 样品验证 → 稳定量产
图纸评审:先确认结构与可视面——哪些位置必须满足外观,哪些位置只需要满足功能
可制造性评估:头型变形量、公差能否达成、材料与表面处理的组合是否可行
工艺开发:冷镦成型 / 多工位成型 / 车削、搓牙、CNC 二次加工、磨削
模具 / 样品验证:先出样确认外观效果与装配状态,再谈批量
稳定量产:关注批次一致性与可追溯,而不只是首件合格
对这类需求,重点从来不是"能不能做出一颗好看的螺丝",而是能不能按定义好的可视面标准,重复地做出来。
设备外壳的外露螺丝,是一个很小、但很容易被留下遗憾的位置。
它需要的不是"更漂亮的螺丝",而是一颗在设备设计已经确定的前提下,同时满足结构要求与外观标准的紧固件。把这个需求当作可定义、可验证的工程条件来对待,问题通常就能落在可控的范围里。
世世通|高难非标螺丝工程制造商——让高难非标螺丝,从图纸走向稳定量产。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司


