高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
高难非标螺丝工程制造商
累计服务8,678+客户,覆盖89个国家和地区
另一类“高强度”询盘,问的其实是表面。
客户的原话往往是:“上一批钛螺丝用工具一碰就一道痕”“用一段时间表面发暗、磨出沟”“这个位置不能导电”“颜色必须对上”。这些诉求和载荷、拉断、拉长没有关系,它们指向的是表面工艺。
这一篇只讲表面。整体强度那一半另开一页。
微弧氧化后电泳,是钛螺丝表面工艺里比较有效的一套组合。但它有明确的适用范围,也有两个必须提前知道的“坑”。
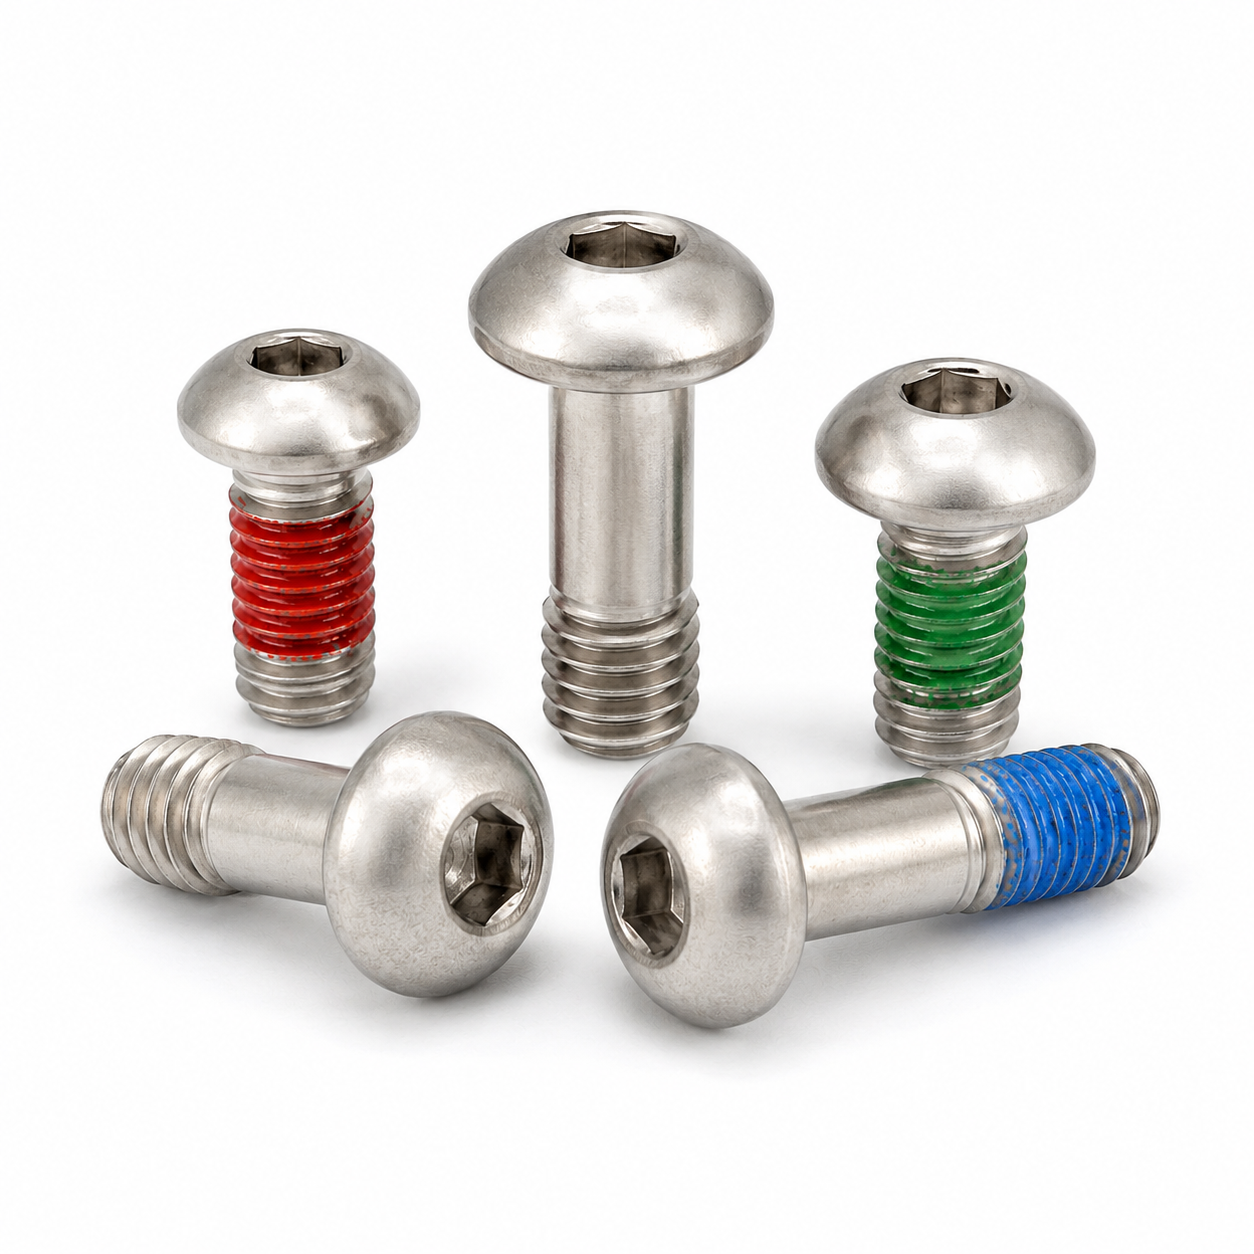
钛螺丝已明确的表面处理方向:
本色清洗、洗白、钛阳极氧化 / 彩色阳极氧化、微弧氧化、阳极氧化后电泳、微弧氧化后电泳,以及按具体钛件要求进行的抛光、喷砂。
在钛表面生成一层氧化膜(微弧氧化),再在这个基础上做电泳复合处理。
这不是“喷一层漆上去”。 它和普通涂装最本质的区别在于:处理改变的是钛件本身表面状态形成的膜层,而不是外加一层覆盖物。所以它的验收也就不能只看“颜色对不对”,而要按膜层和最终尺寸一起定。
| 基材 | 工艺体系 | 参数(资料示例) | 膜厚(资料示例) |
|---|---|---|---|
| TA1 / TA2 | 硅酸盐 / 磷酸盐等工艺体系 | 300–600 V | 约 10–60 μm |
| TC4 | TC4 选型资料中的工艺区间 | — | 约 10–40 μm |
微弧氧化(TA1 / TA2):膜厚 / 测点、绝缘或磨损、裂纹、螺纹配合。
微弧氧化(TC4):实际净增厚、局部烧蚀、疲劳风险、最终牙规。
微弧氧化后电泳(复合):膜厚、耐磨或击穿试验、疲劳位置、配合间隙。
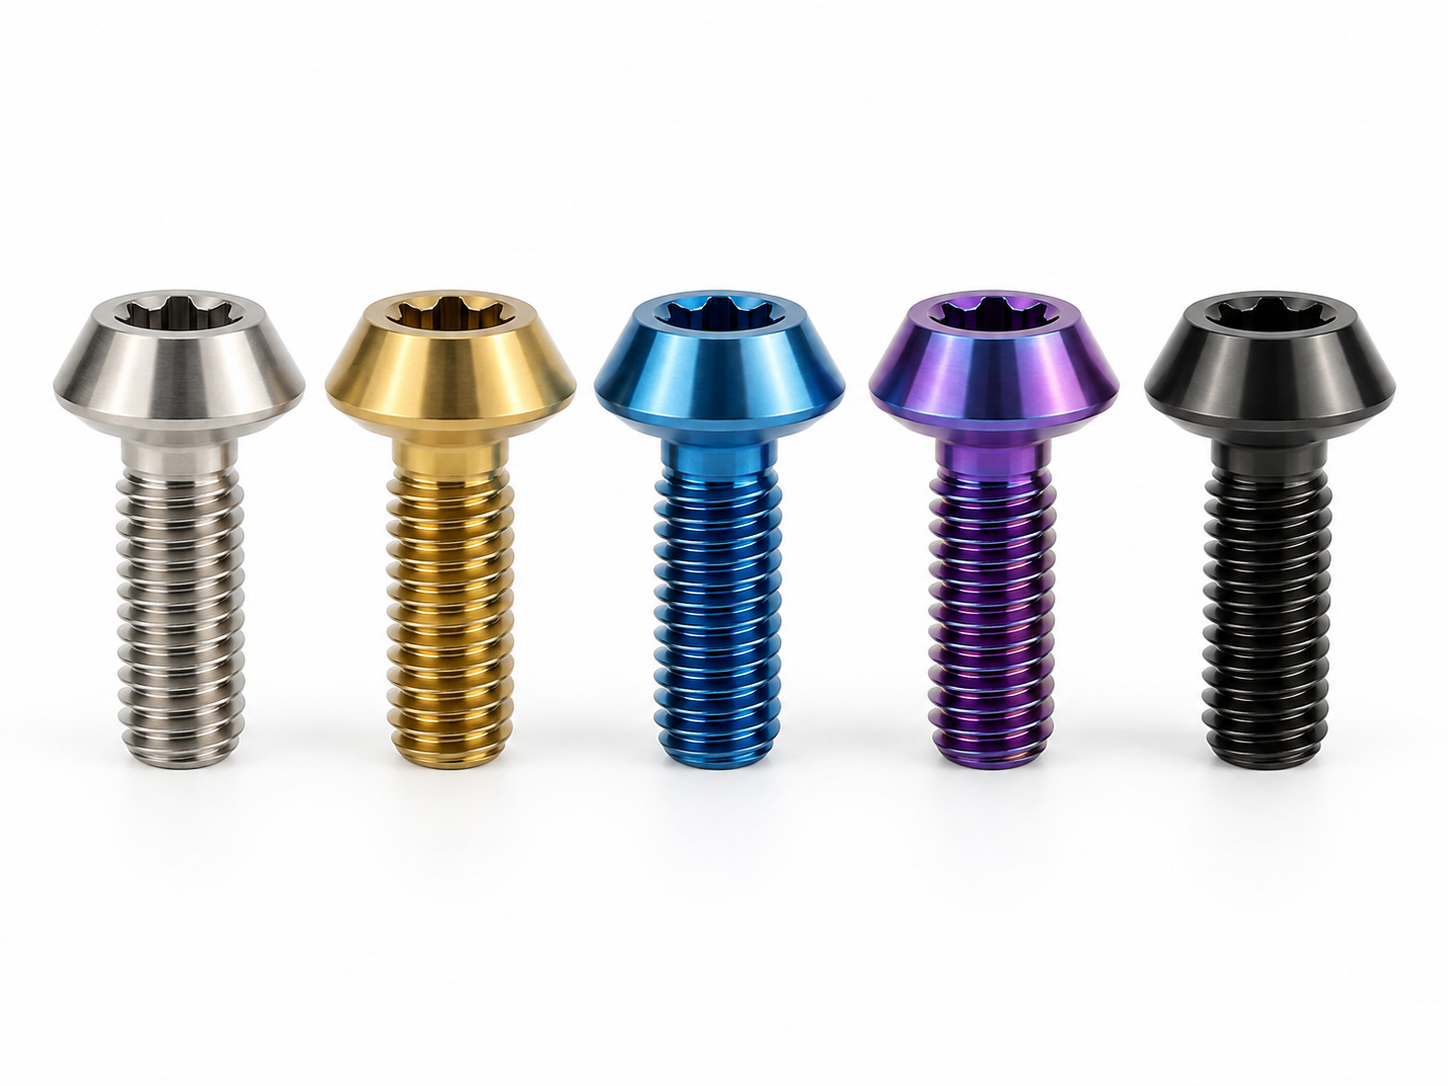
1. 表面耐磨 / 耐刮的方向——须按项目试验验证,不能凭工艺名称推断。
2. 绝缘 / 击穿方向。
3. 颜色与外观一致性。
4. 已适配的复合表面工艺配合(阳极氧化后电泳、微弧氧化后电泳)。
曾经遇到一个项目:客户要求钛螺丝为纯黑色,同时限定了表面处理药液中不能含其指定的六种金属。
为满足成分限制调整药液后,成品呈灰色或灰黑色,与客户原本期待的纯黑色有差异。
这个案例说明两点:
颜色要求与化学成分要求是两个独立验收项,必须分开写清楚、分别确认;
具体颜色不按屏幕图片保证,只按客户实物封样与可接受范围验收。
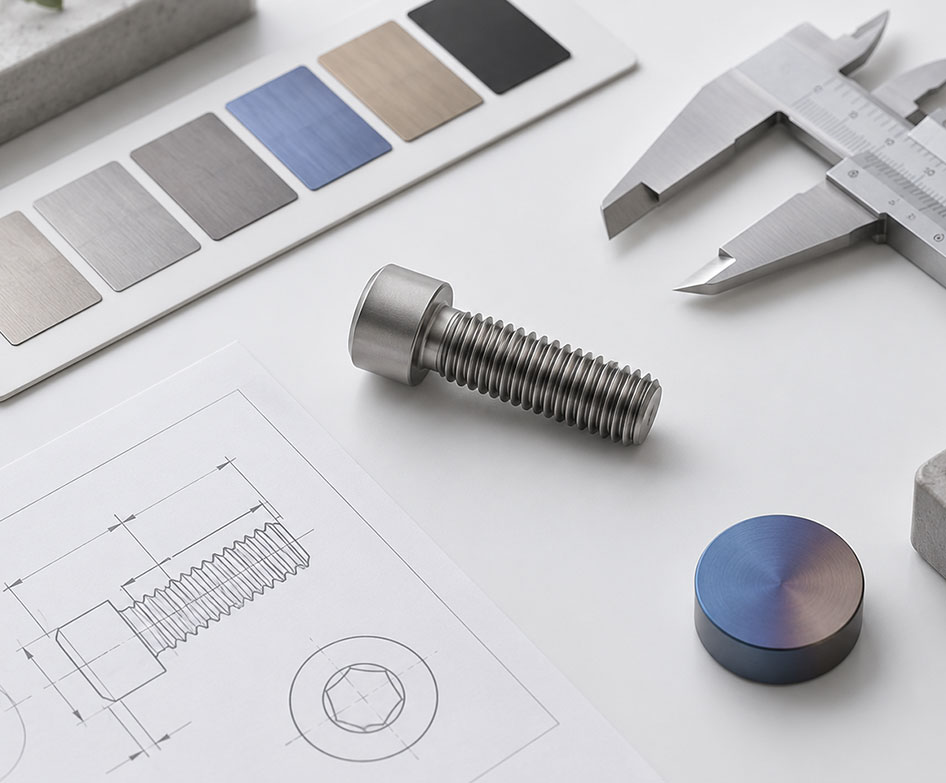
整体抗拉强度、屈服强度、承载能力——这些由牌号、受力截面与螺纹啮合决定,属于另一条线。
疲劳寿命不会因为加了一层膜而自动变好。 相反,膜层会引入需要单独评估的因素——微弧氧化的验收项里明确列有“疲劳位置”和“疲劳风险”。
还有一条容易被混淆的:不能把某个颜色直接当成耐磨、绝缘或防咬合性能。 客户要什么功能,就把它写成一个独立验收项,配对应的试验条件。
这是整套工艺里最容易引发返工的一点。
外螺纹经过膜层处理后,牙侧向外净增厚会使中径增大。这不是理论担忧,有明确的几何关系:
M3×0.5 精密外螺纹,若牙侧净增厚 2 μm,按 60° 牙型的均匀增厚几何算例,中径约增加 8 μm。
特别注意:这 2 μm 是牙侧的净增厚,不能把 10–40 μm 的微弧氧化总膜厚直接代入这个关系式——两者不是同一个量。
关键尺寸按处理前还是处理后判定。(涉及钛阳极氧化、微弧氧化或复合电泳时必须明确)
前道加工余量与遮蔽区域。 有处理后量规、紧配合或细孔要求的零件,需要反推。
最终状态的复检范围。 微型槽、螺纹、肩径和孔口都要在最终交付状态复检。
复合电泳件还要分别核对底层、面层及固化后尺寸。
表面处理完成后还需要防划伤周转与包装——这一点在精密件上经常被漏掉。
这是行业里最容易踩的认知坑,三个验收项必须分开:
| 验收项 | 按什么验收 |
|---|---|
| 颜色 | 客户实物封样、可接受范围与成品状态;具体颜色不按屏幕图片保证 |
| 耐磨 / 耐刮 / 摩擦 | 仅对客户明确提出并有对应试验条件的项目进行验证 |
| 防咬合 | 与颜色、耐磨分别验收 |
正确的做法是:先把功能写成独立验收项,再谈颜色。 功能目标明确了,工艺选择才有依据。

用于真空、电解或需要通气的钛件,往往会做排气孔 / 通气孔结构。
处理完成后必须复核:孔口、孔道通畅、残留物与最终装配情况,按实际图纸和用途确认。
细槽、微型结构与孔口的最终尺寸,也要按图纸确认——膜层会改变这些位置的尺寸状态。
钛件的耐蚀表述,必须先谈试验条件,再谈时间:
先明确 NSS 试验方法(如 GB/T 10125、ASTM B117 等)、5% NaCl、约 35 ℃ 等条件与试样状态;
再约定暴露时间与判据(点蚀、膜层起泡 / 脱落、变色、功能损失);
不把某种处理工艺直接对应固定盐雾小时数;
分析时外来铁锈斑与钛基材腐蚀分别判断——两者原因不同,结论也不同。
要把表面方案一次谈清,需要提供:
实际钛牌号、部件安装位置、工作温度 / 介质;
需导电或绝缘的接触区域(同一件螺丝可能存在需要处理和需要保留电接触的不同区域);
表面处理目标、颜色实物样;
膜层 / 净增厚测点、最终外牙量规及配套内牙;
精密微孔和排气孔的处理后清洁 / 通气要求;
是否有药液成分限制(如有,请列明禁用金属与检测方法)。
工序上,先在同牌号、同前处理、相同几何结构的样件上确认外观及膜层,然后复测螺纹、孔道、驱动槽与功能面,再进入批量。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司