28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
28年非标螺丝定制引领者
自有制造基地,多工艺配合,服务全球8,678+客户
在精密滑轨中,一颗看似普通的螺丝,如果头部尺寸、边缘状态或螺纹配合出现细微偏差,就可能影响整个滑动机构的运行状态。
我们曾接到一家日系精密机械滑轨设备制造商的方头螺丝定制需求。客户原使用的 M6×20mm 方头螺丝在实际装配过程中出现滑轨卡滞、配合间隙不稳定等情况,同时原有 CNC 加工方式成本较高,希望在满足装配精度的基础上,对产品结构及生产工艺进一步优化。
经过图纸分析、尺寸评估、样品验证及工艺调整,世世通最终采用头部边缘优化、公差收紧、搓牙参数控制及冷镦成型等方式,对这款方头螺丝进行了重新设计和生产。
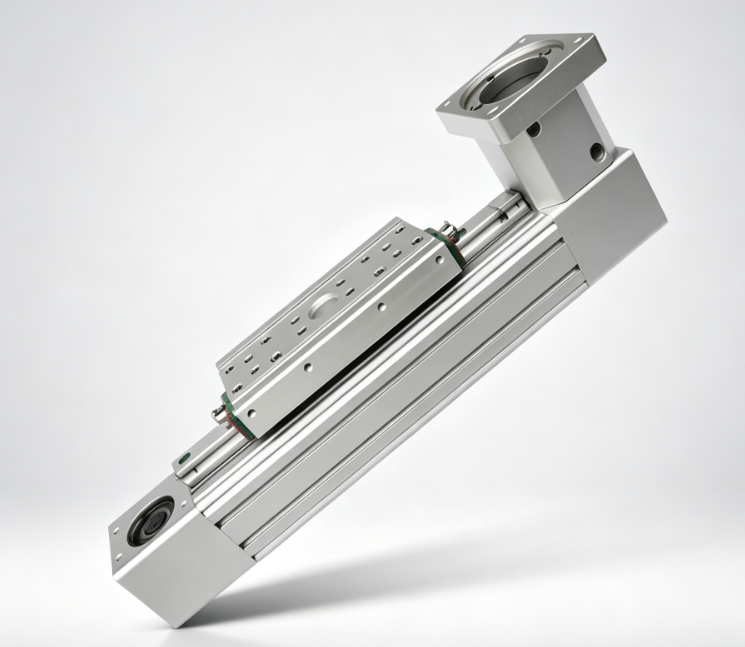
该客户主要生产高精度工业设备使用的滑轨系统,对紧固件与滑轨之间的配合尺寸较为敏感。
根据客户反馈,原有方头螺丝主要存在以下几个问题。
原方头螺丝头部边缘较为锋利。
当螺丝安装进入滑轨后,方头边缘与滑轨接触区域容易产生额外摩擦,在部分位置出现滑动不顺甚至卡滞现象。
对于普通结构件来说,这种细微接触可能并不明显,但对于精密滑轨而言,局部摩擦变化就可能影响运行顺畅度。
客户原产品部分关键尺寸公差约为 ±0.2mm。
对于这类需要在滑轨内部运动和定位的方头螺丝来说,尺寸偏大时可能增加滑动阻力;尺寸偏小时,又可能带来间隙增大、定位稳定性下降等问题。
因此,客户希望进一步缩小尺寸波动范围,让批量产品的装配状态更加一致。
该产品的螺纹相关尺寸要求控制在约 ±0.02mm 范围内。
如果尺寸偏大,可能造成装配过紧;如果尺寸偏小,则可能影响锁付后的配合状态。
这意味着生产过程中不仅要控制方头尺寸,还要同时关注搓牙前胚径、牙板状态、搓牙速度以及批量检测。
客户此前采用 CNC 方式加工部分结构。
CNC 适合小批量及复杂零件加工,但当订单数量提升后,单件加工时间和综合制造成本也会随之增加。
因此,客户希望寻找一种能够兼顾尺寸要求和批量制造效率的生产方式。
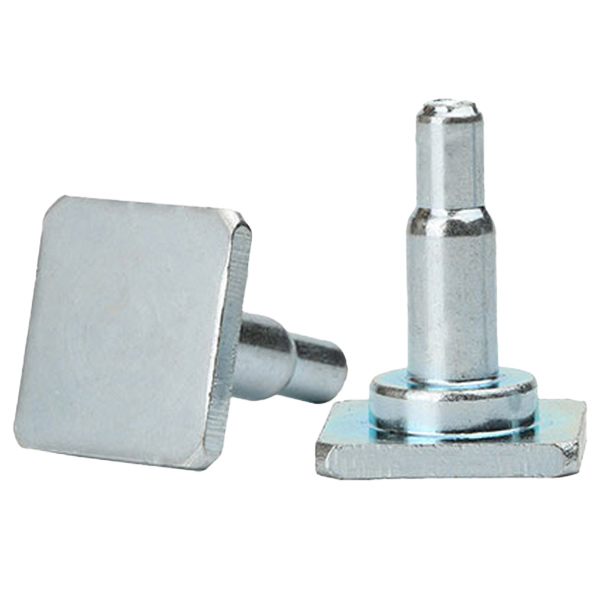
收到客户图纸及使用反馈后,世世通没有只针对某一个尺寸单独调整,而是结合实际滑轨配合关系,对头部边缘、方头尺寸、螺纹加工以及成型工艺进行综合评估。
针对原螺丝头部边缘较锋利的问题,对方头边缘进行圆滑化处理。
将容易与滑轨产生摩擦的尖锐边缘调整为更加平滑的过渡结构,在不影响方头定位功能的前提下,减少局部接触干涉。
这种调整需要结合客户滑轨内部空间、方头有效定位尺寸以及装配方向共同确认,避免边缘修改后影响原有配合。
根据客户实际装配情况,对方头相关关键尺寸进行重新评估,并将部分尺寸公差由原来的 ±0.2mm 调整至 ±0.1mm。
公差收紧后,对模具、成型稳定性以及后续检测提出了更高要求。
因此在批量生产过程中,需要持续关注关键尺寸变化,而不能只依赖首件检测。
对于螺纹部分,世世通重点控制搓牙前胚径,并根据产品要求配置相应牙板。
生产过程中适当调整搓牙速度,对螺纹尺寸和通止状态进行检查,减少因加工波动造成的装配差异。
针对客户关注的螺纹配合要求,通过通止规及相关尺寸检测确认产品是否符合图纸要求。
对于精密滑轨类零件而言,“能装进去”并不代表已经满足要求,更重要的是批量产品在锁付、定位和滑动状态上的一致性。
结合该方头螺丝的结构特点和订单数量,世世通重新评估了制造路线,并采用冷镦成型方案进行生产。
相较于逐件 CNC 切削加工,冷镦更适合一定批量下的紧固件成型。
在模具及工艺稳定后,可以减少部分机加工工序,同时兼顾生产效率与批量一致性,从而帮助客户优化综合采购成本。
对于精密滑轨使用的螺丝,仅看尺寸检测报告并不足以完全判断实际装配效果。
因此,该项目样品完成后,客户将螺丝安装到实际滑轨中进行配合测试。
测试重点包括:
方头进入滑轨后的滑动状态;
边缘是否出现明显干涉;
螺纹是否满足通止及锁付要求;
装配后的间隙和晃动状态;
连续移动过程中是否出现卡顿或异常摩擦。
根据客户反馈,调整后的产品在滑轨中的运行状态得到改善,相关尺寸及螺纹配合满足客户图纸和实际装配要求,随后进入批量生产。
| 项目 | 内容 |
|---|---|
| 产品类型 | 方头螺丝 |
| 规格 | M6×20mm |
| 应用 | 精密工业设备滑轨系统 |
| 关键尺寸公差 | 部分尺寸由 ±0.2mm 收紧至 ±0.1mm |
| 螺纹相关尺寸控制 | 约 ±0.02mm |
| 客户要求的晃动夹角 | ±2–3° |
| 主要工艺 | 冷镦成型 + 搓牙 |
| 检测重点 | 方头尺寸、边缘状态、螺纹通止、装配配合 |
| 订单规模 | 15万个 |
| 交付周期 | 约 15个工作日 |
具体公差、检测方法及交期仍需根据不同图纸、材料、表面处理和订单数量确认。
这类项目需要解决的,并不是单纯把公差从 ±0.2mm 修改成 ±0.1mm,而是让螺丝与客户设备之间形成更稳定的配合关系。
根据客户反馈,主要改善体现在以下几个方面:
通过方头边缘优化及关键尺寸调整,减少了原有尖锐边缘带来的局部摩擦和卡滞问题。
关键尺寸公差收紧,并加强搓牙胚径及螺纹通止检测,有助于减少不同批次和不同产品之间的尺寸波动。
对于滑轨类产品而言,尺寸并非越紧越好。
需要在滑动间隙、定位精度和锁紧状态之间找到适合客户结构的配合范围。
通过冷镦方式替代部分 CNC 加工,在满足产品结构和公差要求的前提下,提高了该产品批量制造的适配性。
在样品验证通过后,该项目进入批量生产,并按约定周期完成交付。后续双方继续保持相关产品的合作与沟通。

这个案例并不仅适用于工业滑轨。
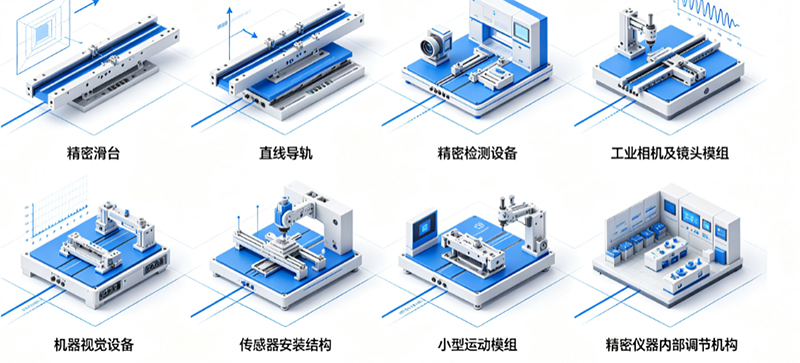
只要产品存在精密移动、导向、定位或者小间隙装配,都可能遇到类似问题,例如:
精密滑台;
直线导轨;
自动化设备;
精密检测设备;
工业相机及镜头模组;
机器视觉设备;
传感器安装结构;
小型运动模组;
精密仪器内部调节机构。
这些场景经常出现一个共同特点:
尺寸偏大一点,容易卡;尺寸偏小一点,又容易晃。
因此,在非标螺丝定制过程中,除了关注材质和强度,还需要同时考虑头部边缘、关键尺寸公差、螺纹配合、实际运动空间以及批量一致性。
如果您正在使用精密滑轨、滑台或者自动化设备,并出现螺丝卡滞、偏位、异响、装配不顺等情况,建议优先检查以下几个方面:
尖角、毛刺或冲压边缘都有可能与运动部件发生干涉。
同样是 M6 螺丝,方头宽度、厚度以及配合间隙不同,实际使用效果可能完全不同。
样品能使用,并不代表后续每一批都可以稳定装配,因此批量一致性同样重要。
螺纹过紧或过松,都可能影响最终装配效果。
对于滑轨、导向机构和精密模组,实际装机测试往往比单纯尺寸判断更有参考价值。
深圳市世世通金属制品有限公司主要根据客户图纸、样品及实际装配工况进行非标紧固件定制,可针对精密滑轨、自动化设备、机器视觉、检测设备等场景,对螺丝结构、公差、螺纹、材料及加工工艺进行评估。
如果您的设备也存在螺丝卡滞、间隙偏大、锁付不稳定、尺寸公差难控制或 CNC 加工成本较高等情况,可以结合实际图纸和装配位置进一步分析,而不是简单更换一颗标准螺丝。
深圳市世世通金属制品有限公司
电话:139-2374-8909 / 0755-27322278
邮箱:sst@szsst88.com
地址:深圳市宝安区松岗街道潭头第一工业区第九栋
Copyright © 2009 - 2026 深圳市世世通金属制品有限公司